





Flexible Vorrichtungsauswahl und Toleranzkontrolle für das CNC-Fräsen von Teilen mit mehreren Sorten und Kleinserien
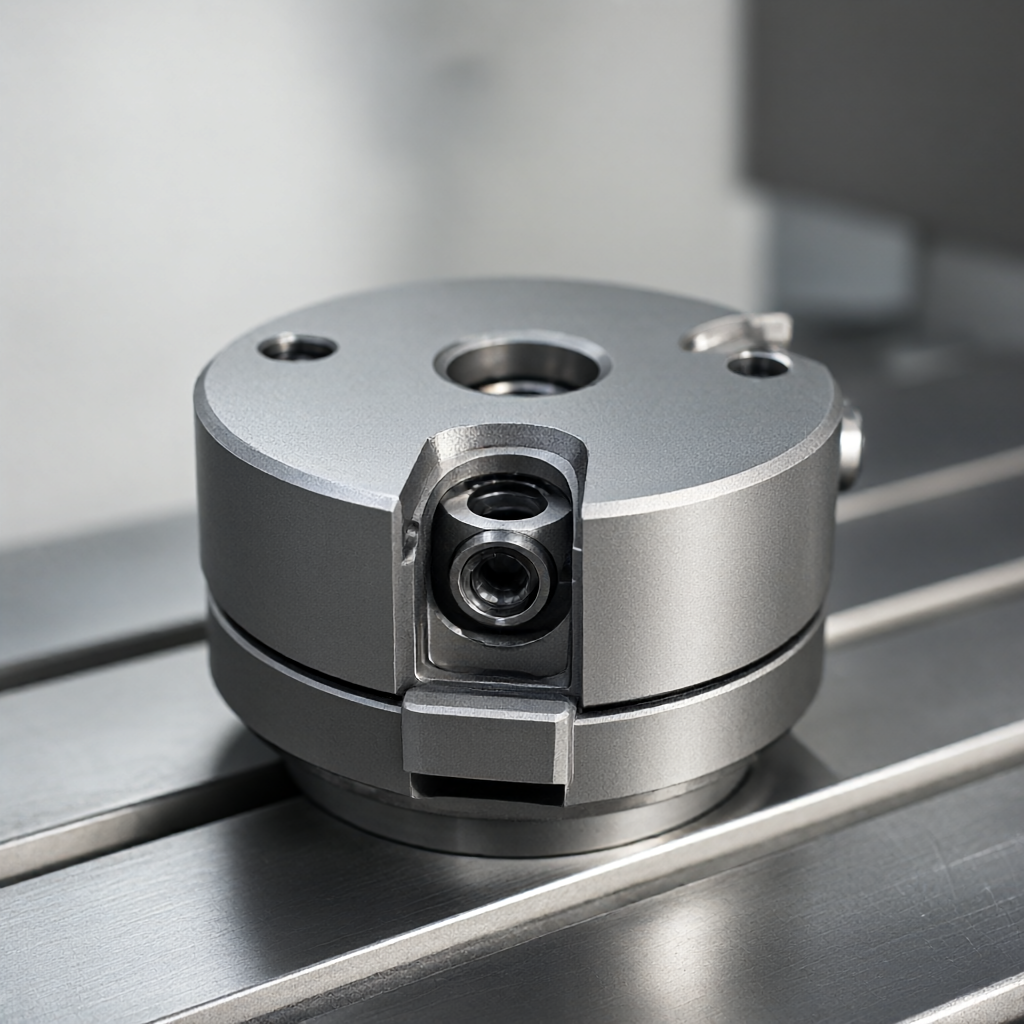
gegenCNC-Fräsen mehrerer Sorten und KleinserienIn Produktionsszenarien weisen herkömmliche Spezialvorrichtungen oft einen langen Konstruktions- und Herstellungszyklus und hohe Kosten pro Satz auf, was häufig dazu führt, dass die Umrüstzeit die Verarbeitungszeit übersteigt. Durch den Einsatz flexibler Vorrichtungslösungen wie Nullpunkt-Positionierungssysteme oder modularer Soft-Claws kann die Umrüstzeit auf wenige Minuten verkürzt und die Anlagenverfügbarkeit deutlich verbessert werden. Der Kern besteht darin, Klemmsteifigkeit, Positionierungsgenauigkeit und Vielseitigkeit auszubalancieren, um sicherzustellen, dass das Risiko einer Verformung, die durch die Entspannung der Klemmspannung verursacht wird, unter der Verarbeitungsgenauigkeitsanforderung von ±0,01 mm eliminiert wird.
Schwachstellen und Fehlerarten beim Spannen in der Mehrsorten- und Kleinserienfertigung
In der Kleinserien-Versuchsfertigung variieren die geometrischen Formen der Teile stark und die Losgröße beträgt in der Regel weniger als 500 Stück. Wenn die Gusseisenhalterung für jedes Modell individuell angepasst wird, sind die Kosten für das einzelne Teil nach der Amortisation der Gussformkosten extrem hoch. Darüber hinaus sind beim manuellen Schraubstockspannen dünnwandiger Teile häufig lokale plastische Verformungen durch konzentrierte Spannkräfte die Ursache für Maßabweichungen. Zu den häufigsten Fehlern gehören: kumulativer Fehler im Spalt zwischen Positionierungsstift und Positionierungsloch, Spannkraftabschwächung durch elastische Ermüdung des Federspannfutters und systematische Durchbiegung durch Fehlausrichtung der Referenzebene beim Typwechsel.
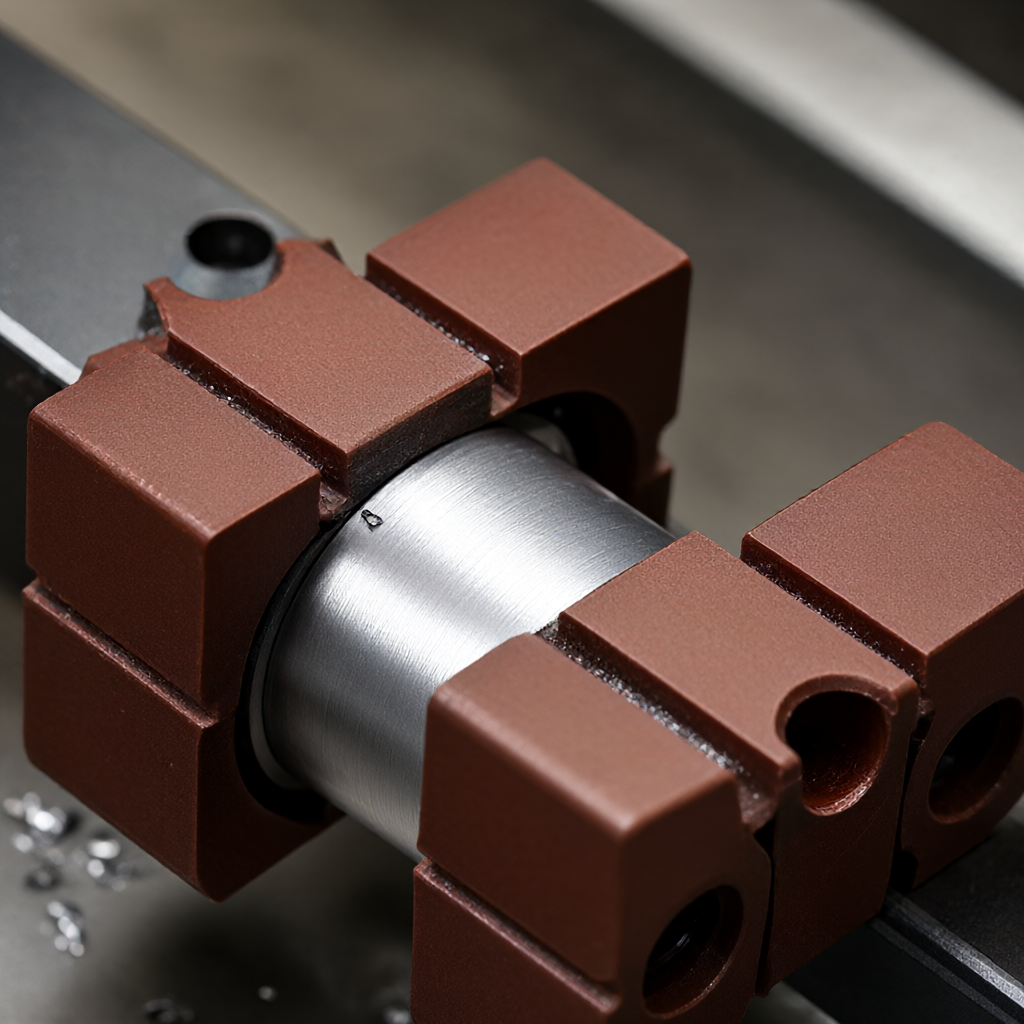
Die Lösung besteht darin, von „kundenspezifischen harten Einschränkungen“ zu „modularen weichen Einschränkungen“ überzugehen. Durch die Einführung verstellbarer Auflageflächen und Schnellwechselschnittstellen kann die gleiche Basis an unterschiedliche Werkstückkonturen angepasst werden. Dies reduziert nicht nur den Druck auf den Vorrichtungsbestand, sondern ermöglicht es den Ingenieuren vor Ort auch, die Prozessroute basierend auf den DFM-Zeichnungsempfehlungen schnell anzupassen.
Vergleich der Kernvorteile von Nullpunkt-Positionierungssystemen und modularen Vorrichtungen
Die aktuellen Mainstream-Flexibilitätslösungen sind in Nullpunkt-Positionierungssysteme und Schnellwechsel-Modulplatinen unterteilt. Das Nullpunktsystem erreicht die Positionierung durch einen pneumatischen oder mechanischen Selbsthemmungsmechanismus, und die wiederholbare Positionierungsgenauigkeit wird normalerweise innerhalb von ±0,005 mm gesteuert. Die modulare Softklemmung basiert auf dem Schneiden und Trimmen von Softkrallen, um sie besser an bestimmte Konturen anzupassen. Im Folgenden finden Sie einen Vergleich der wichtigsten Parameter zwischen den beiden Lösungen:
| Abmessungen | Nullpunkt-Positionierungssystem | Modulare Softkralle/Schnellwechselplatte |
|---|---|---|
| Wiederholen Sie die Positionierungsgenauigkeit | ±0,005 mm | ±0,01 mm bis ±0,02 mm |
| Anwendbare Werkstückeigenschaften | Komplexe räumliche Oberflächen, kontinuierliche Mehrprozessverarbeitung | Rotationskörper, einfache Kontur, Dreh- und Fräsverbund |
| Umstellungszeit | 1-3 Minuten/Zeit | 3-5 Minuten/Zeit (einschließlich sanftem Krallenschneiden) |
| Anfangsinvestition | Höher (erfordert spezielle Schnellwechselplatte) | Mittel (weiche Backen für wiederholbares Schneiden) |
| Klemmsteifigkeit | Hoch (Metall-zu-Metall-Selbsthemmung) | Mittel (abhängig von der Härte des weichen Backenmaterials) |
Bei Teilen mit mehreren Prozessen (z. B. zuerst Fräsen und dann Drehen oder 3-Seiten-Bearbeitung) ist die Nullpunktpositionierung vorteilhafter, da sie die Konsistenz des Koordinatensystems zwischen den einzelnen Prozessen gewährleistet, ohne dass die Kanten neu gefunden werden müssen. Bei der Bearbeitung einfacher Rotationskörper ist der Einsatz weicher Pratzen auf CNC-Drehmaschinen wirtschaftlicher. Die Schnittzugabe der weichen Krallen muss für wiederholtes Anlassen 1,5–2 mm betragen.
DFM Engineering Essentials für flexibles Vorrichtungsdesign
Beim Entwurf einer flexiblen Vorrichtung muss zunächst das Verhältnis zwischen Spannkraft und Schnittkraft des Werkstücks bewertet werden. Bei dünnwandigen Aluminiumteilen wird empfohlen, in der DFM-Stufe Prozessvorsprünge oder Senkbohrungen als spezielle Positionierungsbasis einzuführen, um zu vermeiden, dass man sich bei der Zentrierung direkt auf die äußere Kreisfläche verlässt. Die Ebenheit der Installationsfläche der Nullpunkt-Schnellwechselplatte sollte innerhalb von 0,02 mm/300 mm kontrolliert werden, und es muss ein Spanabfuhrkanal reserviert werden, um zu verhindern, dass die Spanansammlung zu einem Anheben der Positionierungsfläche führt.
Hinsichtlich der Toleranzverteilung wird üblicherweise H7/f7 oder H7/g6 für die Koordination zwischen Positionierungsstift und Positionierungsloch gewählt, was nicht nur die Austauschbarkeit gewährleistet, sondern auch Montagebelastungen durch zu starkes Anziehen vermeidet. Wenn Vakuumadsorption als Hilfsspannung verwendet wird, muss die Adsorptionskraft auf das 1,5-fache der maximalen Schnittlast ausgelegt sein und die Abdichtung muss vor der Verarbeitung durch Vakuumtests bestätigt werden. Darüber hinaus sollte das Gewicht der Vorrichtung so gering wie möglich sein, um die Belastung der Werkzeugmaschinenspindel oder des Arbeitstisches zu reduzieren, was besonders bei der 5-Achsen-Hochgeschwindigkeitsbearbeitung wichtig ist.
Aufrechterhaltung der Bearbeitungsgenauigkeit und Kontrolle der Oberflächenqualität
Obwohl flexible Vorrichtungen flexibel sind, können die akkumulierten Fehler in Multi-Link-Schnittstellen nicht ignoriert werden. Bei der Massenproduktion wird empfohlen, alle 20 Teile stichprobenartig die volle Größe zu prüfen und mit einem Koordinatenmessgerät die Positionierungskonsistenz zu überprüfen. Wenn eine Maßabweichung festgestellt wird, sollte der Überprüfung des Verschleißes der Nullpunkt-Schnellwechselplatte oder des Spiels des Positionierungsstifts Vorrang eingeräumt werden, anstatt die Werkzeugkompensation blind anzupassen.
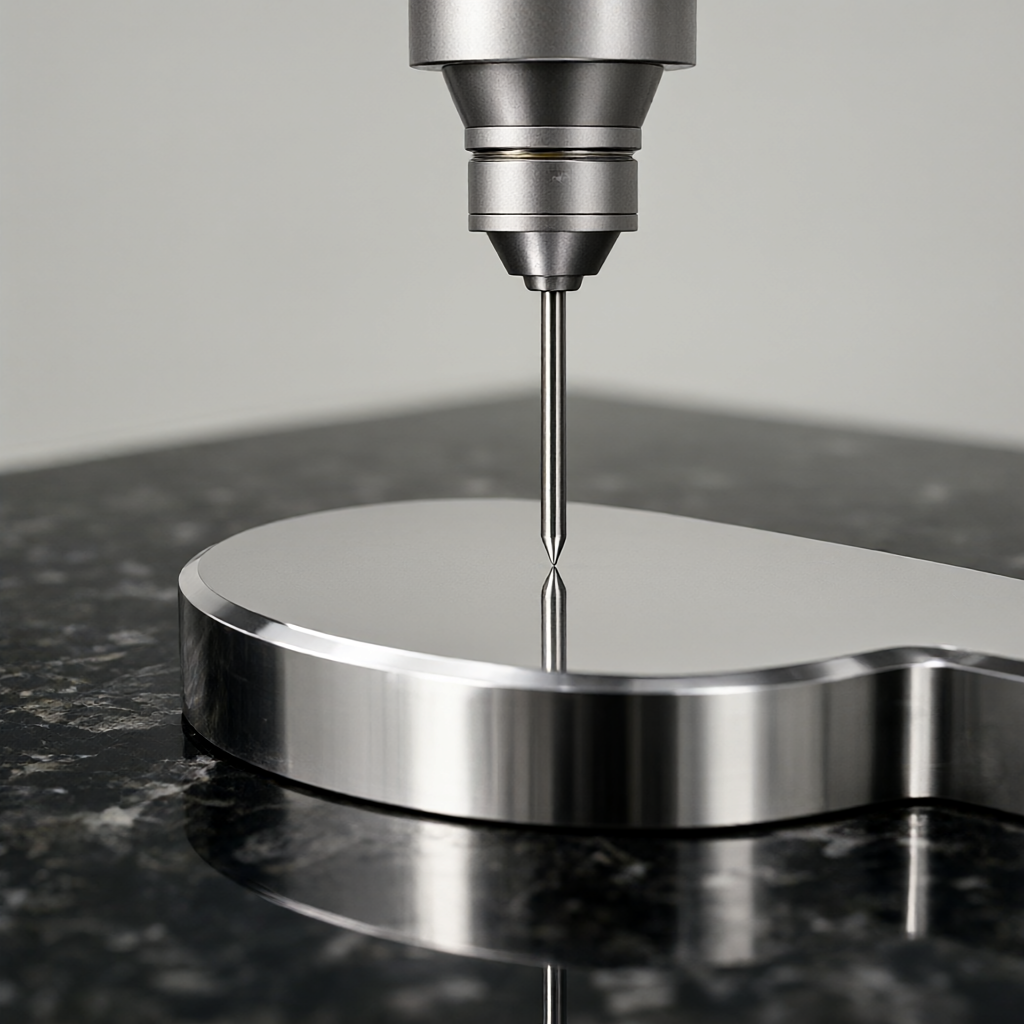
Unter der Anforderung einer Oberflächengüte von Ra0,4 μm kann das Lösen der Klemmspannung zu Mikroverformungen führen. Bei Produkten mit hochglänzender Oberfläche empfiehlt es sich, vor der Endbearbeitung einen Entspannungsprozess durchzuführen oder am Klemmteil Polyurethan-Abstandshalter zu verwenden. Unser Unternehmen führt vor dem Chargenversand eine vollständige Inspektion durch, einschließlich optischer Messungen und Rauheitsmessgeräte, um sicherzustellen, dass das Erscheinungsbild frei von Kratzern und Mängeln ist und die Chargenkonsistenz den Kundenakzeptanzstandards entspricht.
Häufig gestellte Fragen zum Thema Ingenieurwesen
Wie lassen sich Vorrichtungskosten und Lieferzeit beim CNC-Fräsen mehrerer Sorten und kleiner Stückzahlen in Einklang bringen?
Im Vordergrund steht die universelle Nullpunkt-Positionierbasis, die durch den Austausch der Schnellwechselplatte und der Positionierkomponenten an unterschiedliche Teile angepasst werden kann. Der Vorteil eines kurzen Prototyping-Zyklus besteht darin, dass er entsprechend den Projektknoten geplant werden kann. Die Lieferzeit für die Massenproduktion beträgt 15 bis 25 Tage. Das Gerät muss über schnelle Debugging-Funktionen verfügen.
Kann die Positionierungsgenauigkeit der flexiblen Vorrichtung stabil ±0,01 mm erreichen?
Dürfen. Durch die regelmäßige Kalibrierung des Nullpunktsystems, die Kontrolle der Verschleißrate der Schnellwechselplatte und die Kombination der Genauigkeit der Werkzeugmaschine selbst kann der Gesamtsystemfehler im Bereich von ±0,01 mm kontrolliert werden. Der Schlüssel besteht darin, ein punktuelles Inspektionssystem einzurichten und den Verschleiß der Positionierungsstifte zu überwachen.
Wie verhindert man ein Einklemmen bei der Verwendung flexibler Klemmen für dünnwandige Teile?
Fügen Sie der Klemmfläche eine komprimierbare Polsterung hinzu oder reduzieren Sie die Klemmkraft und nutzen Sie mehrere Punkte für eine gleichmäßig verteilte Stützung. Während der Entwurfsphase empfahl DFM die Hinzufügung von Prozesshilfsrippen, um den Widerstand des Werkstücks gegen Verformung zu verbessern.
Wie wirken bei der Bearbeitung kleiner Wellenteile auf einer Zentrifugalmaschine das Endstück und die flexible Vorrichtung zusammen?
Die Zentriermaschine selbst weist eine hohe Steifigkeit auf. Bei Teilen mit einem großen Verhältnis von kurzem Durchmesser kann die hintere Oberseite weggelassen werden und nur durch den vorderen Werkzeughalter und den flexiblen Anschlag gestützt werden. Bei schlanken Teilen muss die Heckoberseite mit einem Schwebemechanismus ausgestattet sein, um eine übermäßige Einspannung zu vermeiden.
Wie kann die Stabilität flexibler Vorrichtungen in der Massenproduktion überprüft werden?
Erstellen Sie SPC-Prozesskontrolldiagramme, um Trends in kritischen Dimensionen zu überwachen. Wenn eine mittlere Abweichung auftritt, wird sofort eine Vorrichtungsinspektion ausgelöst, um den Verschleißstatus der Positionierungsstifte, Schnellwechselplatten und Soft-Klauen zu überprüfen, und es wird eine vollständige erneute Inspektion gemäß AQL-Standards durchgeführt.
Schlussfolgerungen und Handlungsvorschläge aus der Ingenieurpraxis
Beim CNC-Fräsen mehrerer Sorten und in der Kleinserienfertigung sind flexible Vorrichtungen der Schlüssel zur Überwindung der „Effizienz-Kosten“-Sackgasse. Die Wahl zwischen Nullpunktpositionierung oder modularem Softgreifer hängt von der geometrischen Komplexität des Teils und der Anzahl der Prozesse ab. Durch ein raffiniertes DFM-Design und eine strenge Prozesskontrolle kann nicht nur eine Genauigkeit von ±0,01 mm gewährleistet werden, sondern auch eine schnelle Lieferung von 15–25 Tagen erreicht werden. Wir empfehlen Ihnen, uns die Zeichnungen und Materialanforderungen (z. B. Aluminiumlegierung 6061, Edelstahl 304 oder technische Kunststoffe) zuzusenden. Unsere Ingenieure unterbreiten Ihnen dann ein umfassendes Angebot und Prozessvorschläge, einschließlich Vorrichtungslösungen und Oberflächenbehandlung (Eloxieren, Sandstrahlen usw.).



