





Einstellung der CNC-Bearbeitungstoleranz: ±0,01 mm Grundprinzipien des praktischen Betriebs
Bei der kundenspezifischen Anpassung von Präzisions-CNC-Teilen ist die Kontrolle von Maßtoleranzen im Bereich von ±0,01 mm eine Schlüsselanforderung für Luft- und Raumfahrt, medizinische Geräte und High-End-Automatisierungsgeräte. Allerdings gilt: Je enger die Toleranzeinstellung, desto besser. Es muss umfassend anhand von Materialeigenschaften, Prozesspfaden und Nachweismethoden bewertet werden. Für Ingenieure und Beschaffungsmitarbeiter kann das Verständnis der tatsächlichen Einschränkungen einer Toleranz von ±0,01 mm Kommunikationsbarrieren zwischen der Design- und der Fertigungsseite effektiv vermeiden, die Kosten für Versuch und Irrtum reduzieren und die Konsistenz der Massenproduktion sicherstellen. ShowyMetal bietet Präzisions-CNC-Bearbeitungsdienstleistungen für 3/4/5-Achsen-Fräsen, Drehfräsen von Verbundwerkstoffen und andere Prozesse. Es unterstützt eine Vielzahl von Materialien wie Aluminium, Stahl, Edelstahl und technische Kunststoffe mit einer Genauigkeit von bis zu ±0,01 mm und einer Oberflächengüte von Ra0,4 μm. Es ist außerdem mit umfassenden Erkennungsfunktionen wie dreidimensionalen Koordinaten und optischer Messung ausgestattet und bietet zuverlässige Lösungen für hochpräzise Toleranzanforderungen.
Schlüsselfaktoren, die die Realisierung einer Toleranz von ±0,01 mm beeinflussen
Um eine Toleranzzone von ±0,01 mm zu erreichen, muss zunächst klargestellt werden, dass diese Genauigkeitsstufe normalerweise den IT5-IT6-Stufen in ISO 286 entspricht. Diese Genauigkeit hängt nicht nur von der Marke der Werkzeugmaschine ab, sondern wird durch „Genauigkeit der Werkzeugmaschine + Werkzeugkompensation + Materialeigenschaften + Kontrolle der thermischen Verformung“ bestimmt.
- Starre Führungsschiene für Werkzeugmaschinen: Hochpräzise Mehrachsen-Bearbeitungszentren müssen über stabile Linearführungen und Kugelumlaufspindelvorspannungen verfügen und erfordern normalerweise eine Positionierungsgenauigkeit von ±0,005 mm, die als Grundlage für die anschließende Bearbeitung im Mikrometerbereich dient.
- Werkzeugverschleiß und -entschädigung: Beim Fräsen von Aluminium oder Edelstahl führt der Werkzeugkantenverschleiß direkt zu Maßabweichungen. Es ist notwendig, den Werkzeugversatzwert durch Online-Werkzeuglängenmessung oder regelmäßige optische Messung dynamisch zu aktualisieren, um eine konsistente Bearbeitungszugabe sicherzustellen.
- Thermische Stabilität des Materials: Aluminium hat einen hohen linearen Ausdehnungskoeffizienten und die Schneidwärme während der Verarbeitung kann leicht zu leichten Verformungen des Werkstücks führen. Es ist notwendig, die Schnittparameter zu optimieren (Vorschub reduzieren, Kühlmittel erhöhen) oder die Endbearbeitung und Inspektion in einer Werkstatt mit konstanter Temperatur (20 ± 1 °C) durchzuführen, um den Einfluss der thermischen Drift zu beseitigen.
- Kontrolle der Klemmverformung: Bei dünnwandigen Teilen oder schlanken Wellen kann eine starre Klemmung leicht zu einer elastischen Verformung und einem Rückprall nach dem Lösen führen. Um die Klemmbelastung zu minimieren, sind Vakuumsaugnäpfe, weiche Klauen oder Präzisionswerkzeuge erforderlich.
Prozessanpassung von ±0,01 mm Toleranz an verschiedene Materialien
Verschiedene Materialien reagieren unterschiedlich auf Spanform, Schnittkraft und Hitze. Die Prozessparameter müssen entsprechend angepasst werden, sonst wird es schwierig, eine stabile Toleranz von ±0,01 mm zu erreichen.
- Aluminiumlegierung (z. B. 6061-T6, 7075-T6): Gute Schneidleistung, bleibt aber leicht am Messer haften. Es wird empfohlen, einen kleinen Werkzeugdurchmesser (≤ 3 mm) und ein Hochgeschwindigkeitsfräsen (8000–12000 U/min) zu verwenden, um eine scharfe Kante zu erhalten. Die Schlichtzugabe wird auf 0,05–0,1 mm eingestellt.
- Edelstahl (z. B. 303, 316L): Hohe Zugfestigkeit, schlechte Wärmeleitfähigkeit, neigt zur Kaltverfestigung. Es ist notwendig, ein Werkzeug mit einem großen Spanwinkel zu wählen, die Vorschubgeschwindigkeit zu reduzieren und den Schneidflüssigkeitsfluss zu erhöhen, um die Wärme abzuleiten; Vermeiden Sie intermittierendes Schneiden und verhindern Sie, dass das Werkzeug abplatzt.
- Titanlegierung (z. B. Ti-6Al-4V): Hohe chemische Aktivität, bei Schneidwerkzeugen bei hohen Temperaturen kann es leicht zu Diffusionsverschleiß kommen. Es ist notwendig, die Schnittgeschwindigkeit deutlich zu reduzieren, Hartmetall- oder CBN-Werkzeuge zu verwenden und die Kühlung zu verstärken; Mehr als 0,1 mm müssen für das Schlichtdrehen/Schlichtfräsen reserviert werden.
- Technische Kunststoffe (wie POM, PEEK): Geringe Härte, anfällig für Gratbildung. Es ist notwendig, Ablagerungen durch Hochgeschwindigkeitsschneiden zu vermeiden und scharfe Werkzeuge mit großen Freiwinkeln und negativen Spanwinkeln zu verwenden; POM hat eine gute Dimensionsstabilität, aber PEEK muss die Bearbeitungszugabe streng kontrollieren, um thermische Verformung zu verhindern.
Vergleich von präzisen CNC-Bearbeitungstoleranzen und herkömmlichen Toleranzlösungen
| Genauigkeitsstufe | Typische Toleranzzone (mm) | Anwendbarer Prozess | Erkennungsmittel | Schwierigkeit der Chargenkonsistenz | Anwendbare Szenarien |
|---|---|---|---|---|---|
| Allgemeine Toleranz | ±0,1 ~ ±0,2 | 3-Achsen-Schruppfräsen/allgemeines Drehen | Messschieber/Mikrometer | Niedrig | Strukturhalterung, Schale |
| Höhere Toleranz | ±0,05 | Feinfräsen/Fertigdrehen | Messschieber/Projektor | Mitte | Standardwellenteile, Getrieberohlinge |
| Mehrachsige Dreh- und Fräs-Kombinations-/Zentriermaschine mit Gestänge | Koordinaten (KMG)/Optik | hoch | Strukturteile für die Luftfahrt, medizinische Implantate |
Das ±0,01-mm-Toleranzschema stellt extrem hohe Anforderungen an die Stabilität des Gerätestatus, die Fähigkeiten des Bedieners und die Inspektionshäufigkeit. Wenn in den Konstruktionszeichnungen keine Toleranzen angegeben sind, wird empfohlen, dass Ingenieure ±0,05 oder ±0,02 auf wichtigen Passflächen markieren, anstatt blind ±0,01 zu markieren, um Herstellungskosten und Montageleistung in Einklang zu bringen.
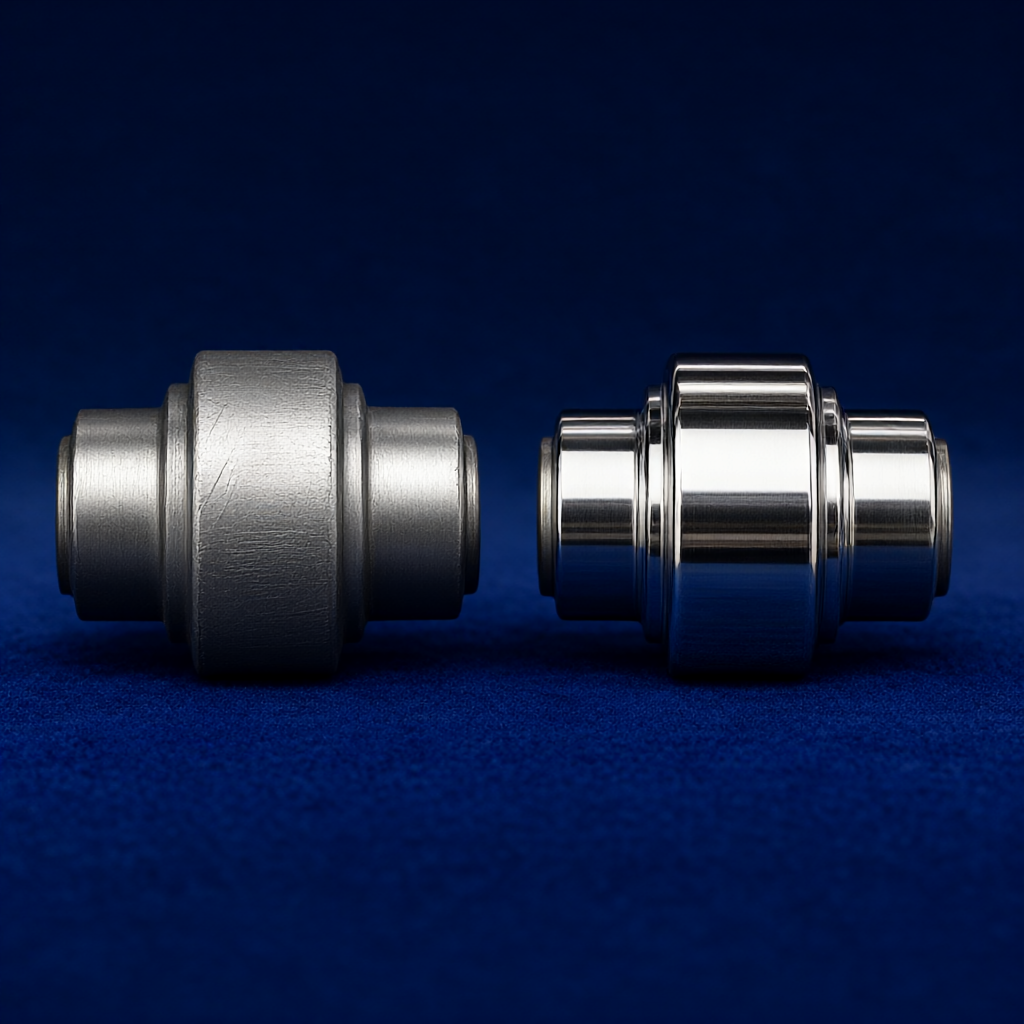
±0,01 mm Toleranz, praktische Eckpunkte und Testspezifikationen
Um in der Massenproduktionsphase ±0,01 mm zu erreichen, muss eine Regelung vom ersten Artikel bis zur vollständigen Inspektion etabliert werden.
- Erstmusterbestätigung (FAI): Das erste Teil muss eine KMG-Inspektion in voller Größe absolvieren und einen Cpk-Bericht ausstellen. Der Cpk-Wert muss ≥ 1,33 sein, bevor die Massenproduktion genehmigt werden kann, um sicherzustellen, dass die Prozessfähigkeiten den Toleranzanforderungen entsprechen.
- Prozessinspektion: Überprüfen Sie alle 2 Stunden stichprobenartig 1-2 Teile und messen Sie den kritischen Lochdurchmesser/Wellendurchmesser mit einem Mikrometer oder einem pneumatischen Messgerät. Wenn die Größe von 3 aufeinanderfolgenden Teilen in einer Richtung abweicht, stoppen Sie die Maschine sofort, um den Werkzeugverschleiß oder die thermische Verformung zu überprüfen.
- Vollständige Sendungsinspektion: Führen Sie eine 100-prozentige Prüfung in voller Größe bei Schlüsselabmessungen von ±0,01 mm durch, behalten Sie Messdaten bei, stellen Sie eine einheitliche Größe der Teile in jeder Charge sicher und reduzieren Sie die Montagerisiken beim Kunden.
- Kontrolle der Oberflächenbeschaffenheit: Die Toleranz von ±0,01 mm geht häufig mit der Anforderung an die Oberflächengüte von Ra0,4 μm oder sogar weniger einher. Präzise Schneid-, Polier- oder Honprozesse sind erforderlich, um Wellenspuren zu vermeiden, die durch Werkzeugvibrationen entstehen und die Oberflächenqualität beeinträchtigen.
Häufige Fehlerarten und Vermeidung hochpräziser CNC-Toleranzeinstellungen
- Werkzeugabplatzer: Tritt meist bei der Endbearbeitung von Edelstahl/Titanlegierungen auf und führt zu sofortigen Maßabweichungen. Vermeidung: Reduzieren Sie die Vorschubgeschwindigkeit, verwenden Sie Werkzeuge mit diamantreicher Beschichtung und überprüfen Sie den Werkzeugradius vor dem Schlichten mit einem Mikrometer.
- Rückprall bei thermischer Verformung: Nach der Endbearbeitung wird das Werkstück erkannt, bevor es rechtzeitig abkühlt, und die Größe ist zu klein; Nach dem Abkühlen ist die Größe zu groß. Vermeidung: Stellen Sie das Gerät nach Abschluss der Messung mindestens 30 Minuten lang in einen Bereich mit konstanter Temperatur, oder verwenden Sie eine berührungslose Lasersonde.
- Restspannung der Klemmspannung: Dünnwandige Teile werden geklemmt und dann gelöst, was zu einer Verformung der Ovalität führt. Vermeidung: Verwenden Sie Dreipunkt-Vakuumadsorption oder maßgeschneiderte elastische Werkzeuge, um örtlich hohen Druck zu vermeiden.
FAQ
Wie kann die Konsistenz in der Massenproduktion mit einer CNC-Bearbeitungstoleranz von ±0,01 mm aufrechterhalten werden?
Es ist notwendig, einen Mechanismus zur Überwachung der Werkzeuglebensdauer einzurichten, um die Werkzeugkompensation entsprechend der Klingenlänge und dem Verschleißbetrag dynamisch zu kompensieren. Führen Sie eine 100-prozentige Vollprüfung wichtiger Abmessungen durch und überprüfen Sie die Gerätestabilität durch Prozessfähigkeitsanalyse mit Cpk≥1,33.
Welche Materialien eignen sich am besten für eine Toleranz von ±0,01 mm?
Aluminiumlegierung (6061/7075) und Edelstahl 303 haben eine gute Schnittstabilität und hohe Maßhaltigkeit; Titanlegierungen und PEEK müssen die thermische Verformung streng kontrollieren. Es wird empfohlen, ausreichend Nachbearbeitungsspielraum zu lassen und in einer Umgebung mit konstanter Temperatur zu testen.
Welche Ausrüstung wird benötigt, um eine Toleranz von ±0,01 mm zu erkennen?
Wichtige Abmessungen erfordern den Einsatz eines KMG (Koordinatenmessgerät), eines pneumatischen Messgeräts oder eines hochpräzisen optischen Projektors; Zur Überprüfung des Ra-Wertes wird ein Rauheitsmessgerät verwendet. Alle Messwerkzeuge erfordern eine regelmäßige Kalibrierung der Rückführbarkeit, um sicherzustellen, dass der Messfehler viel kleiner als die Breite der Toleranzzone ist.
Erhöht die Toleranzmarkierung von ±0,01 mm die Herstellungskosten?
Ja. Im Vergleich zu ±0,1 mm wird die Bearbeitungszugabe verringert, die Schnittgeschwindigkeit verringert und die Prüfhäufigkeit erhöht, was zu einer Erhöhung der Einzelarbeitsstunden und der Gerätebelegung führt. Es wird empfohlen, nur wichtige Funktionsflächen zu markieren und nicht passende Flächen auf ±0,1 mm zu reduzieren, um die Kosten zu optimieren.
Wie unterstützt ShowyMetal die Anpassung der Präzisionstoleranzen?
ShowyMetal bietet kombiniertes 3/4/5-Achsen-Fräsen, Drehen und Fräsen sowie Zentrierbearbeitung mit einer Genauigkeit von bis zu ±0,01 mm, Ra0,4 μm; Ausgestattet mit CMM und optischen Messsystemen führt es eine Erststückbestätigung und eine 100 % vollständige Sendungskontrolle durch; Es unterstützt DFM-Empfehlungen und kann die Toleranzverteilung auf der Designseite optimieren, um eine Chargenlieferung und eine gleichbleibende Qualität des Erscheinungsbilds innerhalb von 15–25 Tagen sicherzustellen.
abschließend
Die Toleranzeinstellung von ±0,01 mm ist ein systematisches Projekt, das Materialien, Prozesse und Tests integriert. Bei der Kennzeichnung von Toleranzen sollten Ingenieure die thermische Stabilität des Materials, die Genauigkeit der Werkzeugmaschine und die funktionalen Anforderungen der Montage kombinieren, um nicht blind nach extremen Toleranzen zu streben. Wenn Einkaufsmitarbeiter mit Lieferanten in Kontakt treten, müssen sie die wichtigsten Dimensionserkennungsmethoden und Prozessfähigkeitsanforderungen klären, um das Risiko der Chargenkonsistenz zu verringern. Wenn es bei Ihrem Projekt um Präzisionspassung, hohe Endbearbeitung oder speziell geformte Oberflächen geht, können Sie die Zeichnungen und Materiallisten an das ShowyMetal-Ingenieurteam senden, um DFM-Vorschläge und Toleranz-Machbarkeitsbewertungen zu erhalten, um eine genaue Umsetzung vom Prototyp bis zur Massenproduktion sicherzustellen.



