





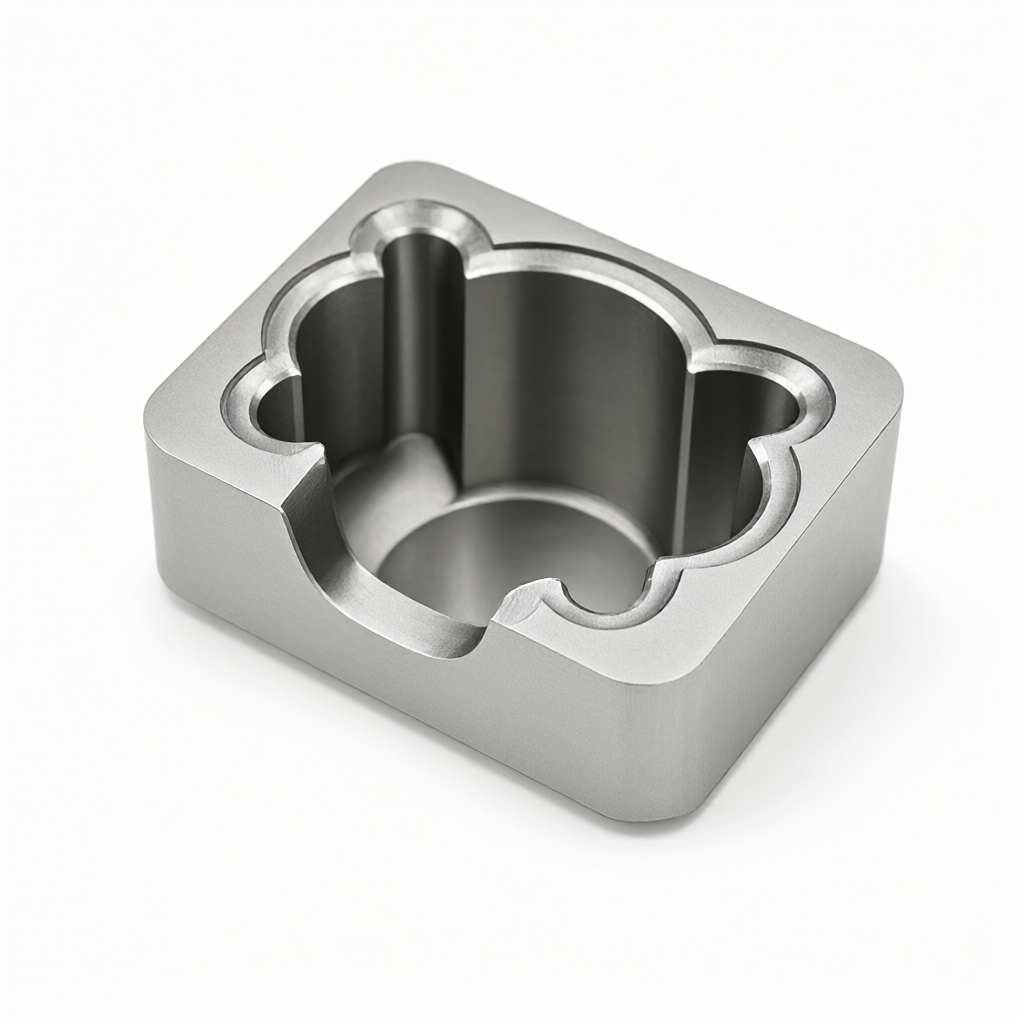
Bei der Präzisions-CNC-Fräsbearbeitung mit tiefen Hohlräumen sind schlechte Spanabfuhr und Werkzeugverschleiß die beiden Hauptprobleme, die die Maßhaltigkeit und Oberflächenqualität beeinträchtigen. Wenn die Bearbeitungstiefe 50 mm überschreitet und der Lochdurchmesser weniger als 15 mm beträgt, kann die Ansammlung von Spänen leicht zu Sekundärschnitten und abnormalem Werkzeugverschleiß führen. Dieser Artikel konzentriert sich aufCNC-Fräsbearbeitung mit tiefen HohlräumenDie praktischen Schwierigkeiten werden analysiert, die Spanentfernungsstrategie und die Werkzeugkompensationslogik werden analysiert und eine praktische Prozessreferenz für Ingenieure und Beschaffung bereitgestellt.
Fehlermechanismus und Spanentfernungsstrategie bei der Bearbeitung tiefer Kavitäten
Das Tieffräsen ist ein Bearbeitungsszenario mit hohem Aspektverhältnis. Wenn das Verhältnis von Werkzeuglänge zu Durchmesser 6:1 überschreitet, führt die seitliche Kraft der Spindel dazu, dass das Werkzeug heftig vibriert, und die Späne können nicht reibungslos in den engen Hohlraum abgeführt werden, wodurch ein „Spänebett“ entsteht.
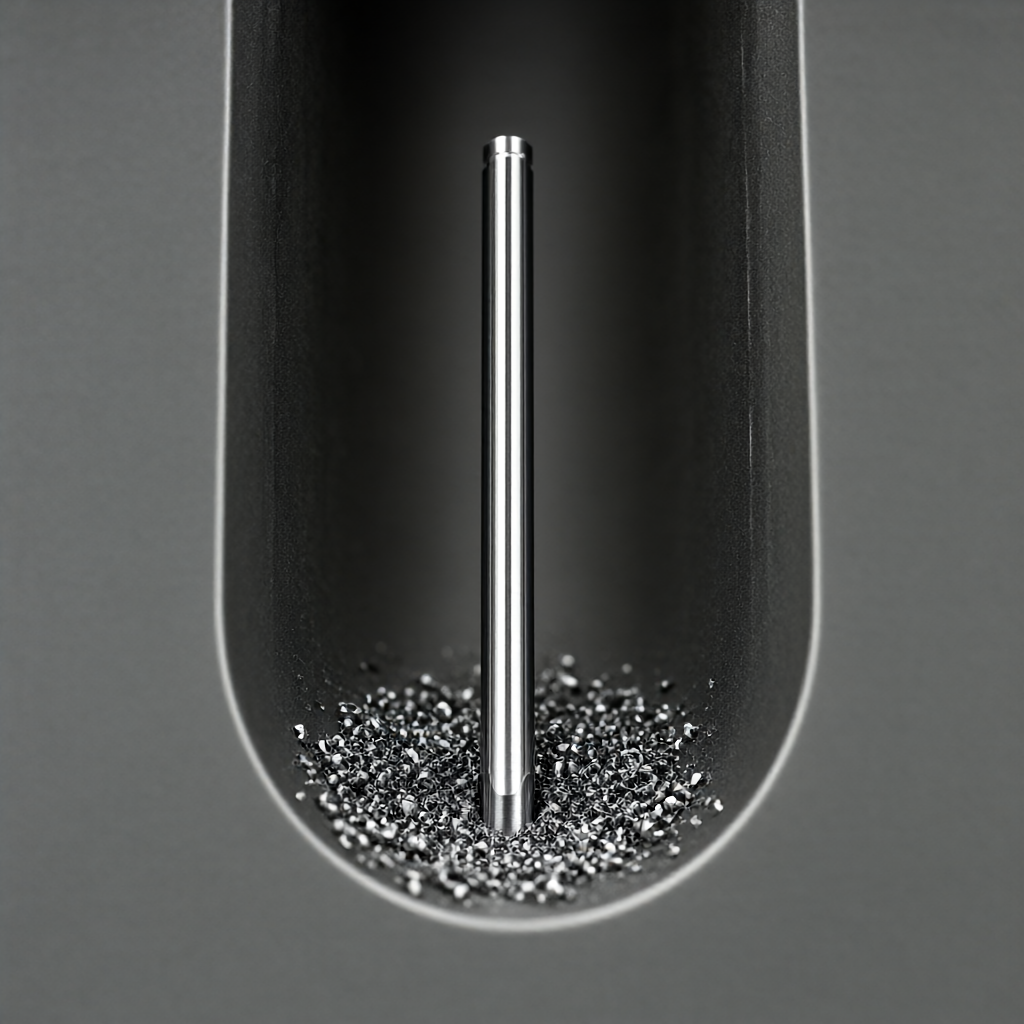
- sekundärer Schneideffekt: Nicht abgeführte Späne werden wieder in den Schneidbereich gezogen, was zu Werkzeugausbrüchen, Kratzern auf der Werkstückoberfläche und außerhalb der Toleranzen liegenden Maßen führt.
- Kühlungsfehler: Die Ansammlung von Spänen verhindert, dass Schneidflüssigkeit in den Schneidbereich gelangt, und ein lokaler Temperaturanstieg führt zu einer thermischen Verformung des Werkstücks, was sich auf die Endtoleranz auswirkt.
Um die oben genannten Probleme anzugehen, muss eine aktive Spanentfernungsstrategie entwickelt werden. bevorzugtHochdruck-Minimalmengenschmierung (MMS)oderZwangseinspritzkühlung, Erhöhen Sie den Schneidflüssigkeitsdruck auf 70-100 bar, strömen Sie gezielt in den Kontaktbereich zwischen Werkzeug und Werkstück und nutzen Sie die Strömungsenergie der Flüssigkeit, um die Späne aus der Kavität wegzudrücken. Bei leicht haftenden Materialien wie Aluminium und Titan muss ölhaltige Schneidflüssigkeit verwendet werden, um die Spananhaftung zu verhindern.
Werkzeugkompensationsparameter und Vorschubplanung
Bei der Werkzeugkompensation handelt es sich nicht um eine einfache numerische Korrektur, sondern um einen dynamischen Anpassungsprozess für Szenarien mit tiefen Kavitäten. In der CAM-Software müssen folgende Parameter optimiert werden:
| Parameterelement | Bearbeitung flacher Kavitäten (Tiefe).<30mm) | Bearbeitung tiefer Hohlräume (Tiefe > 50 mm) | Technische Basis |
|---|---|---|---|
| Spindelgeschwindigkeit | 12000-16000 U/min | Auf 8000-12000 U/min reduzieren | Reduzieren Sie die Drehzahl, um die Seitenkraft des Werkzeugs zu verringern und Vibrationen zu unterdrücken |
| Vorschub pro Umdrehung | 0,1-0,15 mm/U | Erhöht auf 0,2–0,35 mm/Umdrehung | Erhöhen Sie die Spandicke, verbessern Sie die Glätte der Spanabfuhr und verhindern Sie „Schaben“. |
| Klemmung des Werkzeughalters | Standard-Elastikspannfutter | Schrumpfspannzange | Erhöhen Sie die Steifigkeit des Werkzeughalters und beseitigen Sie Durchbiegungen, die durch lange Werkzeugüberhänge verursacht werden |
| Kühlmethode | Konventionelle Sprühkühlung | Hochdruck-Richteinspritzung (>70 bar) | Erzwungenes Ausspülen von Rückständen aus der Kavität, um sekundäres Schneiden zu verhindern |
Bei der Planung des Vorschubwegs sollte das traditionelle Spiralschneiden mit gleicher Höhe vermieden werden. Für tiefe Hohlraumböden wird die Verwendung empfohlenGlatter WegoderFishbone-SchrittstrategieDadurch kann das Werkzeug vor dem schweren Schneiden die unteren Späne durch Luftschneiden (Peck) abführen. Gleichzeitig wird das Modul „Chip Removal Optimization“ der CAM-Software aktiviert, um die Rückzugswirkung an den Ecken der tiefen Kavität automatisch zu erhöhen, um Platz für den Abwurf von Schmutz zu schaffen.
Einfluss der Materialeigenschaften auf die Spanabfuhr und -kompensation
Die Schneideigenschaften verschiedener technischer Materialien bestimmen direkt den Erfolg oder Misserfolg der Spanabfuhrstrategie. Aluminium (z. B. 6061-T6) weist eine gute Duktilität auf und haftet leicht am Werkzeug und bildet „Tumoren“. Daher muss es mit Schneidflüssigkeiten kombiniert werden, die Chlor oder Hochdruckzusätze enthalten. Titanlegierung (TC4) hat eine schlechte Wärmeleitfähigkeit und die Temperatur in der Schneidzone ist konzentriert, daher muss die Vorschubgeschwindigkeit reduziert und die Kühlung verstärkt werden; Edelstahl (304/316) hat eine hohe Festigkeit und starke Klebrigkeit, und die Späne sind bandförmig und können sich leicht um das Werkzeug wickeln, daher muss ein Werkzeug mit großem Spanbrecher und Hochdruckkühlung eingeschaltet werden.
Bei technischen Kunststoffen (wie PEEK, PEI) kann es beim Schneiden zu Schmelzadhäsionen kommen. Der Einsatz von Hochdruckwasserstrahlen ist nicht geeignet. Stattdessen sollte Trockenschneiden oder eine Gas-Flüssigkeits-Mischspülung verwendet werden, um Silberstreifen auf der Kunststoffoberfläche zu verhindern.
Bei der Werkzeugauswahl wird die Bearbeitung tiefer Kavitäten bevorzugt.Kleiner KantenradiusBei Werkzeugen muss der Spanwinkel zwischen 20° und 30° liegen, um die Schnittkräfte zu reduzieren und die Spankrümmung zu fördern. Wenn Hartmetallwerkzeuge verwendet werden, wird empfohlen, die Schneidkanten zu passivieren (z. B. 15–20 μm), um die Widerstandsfähigkeit des Werkzeugs gegen Ausbrüche bei intermittierendem Schneiden zu verbessern.
Toleranzkontrolle und Abnahmenormen für die Bearbeitung tiefer Hohlräume
Die Maßhaltigkeit der Tiefbearbeitung hängt nicht nur von der Werkzeugmaschine, sondern auch vom geschlossenen Prozess ab. Wenn die Tiefe 50 mm überschreitet, muss der Einfluss der Werkzeugsteifigkeit auf die Abmessung in Z-Richtung berücksichtigt werden. Es wird empfohlen, beim Programmieren einen Spielraum von 0,05–0,1 mm einzuplanen.HalbfertigfräsenBeseitigen Sie Stresskonzentration vor dem GebrauchFeinfräsen(Schnitttiefe< 0.1mm)达到最终公差。
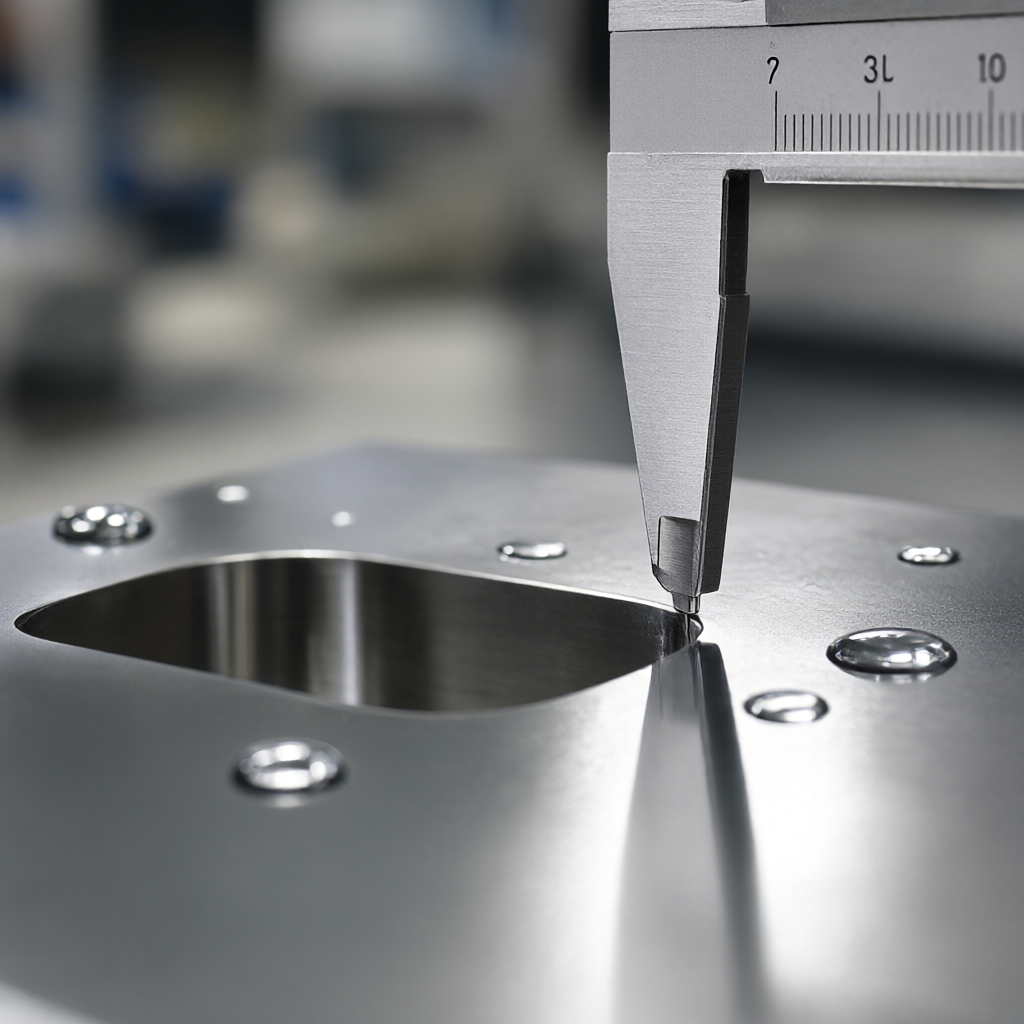
- Maßtoleranz: Der tiefe Hohlraum einer herkömmlichen Aluminiumlegierung kann ±0,02 mm erreichen; Es wird empfohlen, den tiefen Hohlraum aus Titanlegierung und Edelstahl auf ±0,05 mm zu kontrollieren. Wenn ±0,01 mm erforderlich sind, müssen zusätzliche Werkbankreparaturen oder eine schleifende Nachbearbeitung durchgeführt werden.
- Oberflächenrauheit: Durch die Optimierung der Abstimmung von Vorschub und Geschwindigkeit kann die Bodenfläche nach dem Feinfräsen einen Ra-Wert von 0,8–1,6 μm erreichen; Wenn Ra 0,4 μm erforderlich ist, ist ein zusätzlicher Feinschleif- oder chemischer Polierprozess erforderlich.
Bei der Abnahme muss ein dreidimensionales Koordinatenmessgerät (KMG) verwendet werden, um eine vollständige Inspektion der Hohlraumtiefe, der Lochposition und der Ebenheit der Bodenoberfläche durchzuführen. Bei Sacklöchern prüfen, ob am Boden ein „Bördeleffekt“ oder Mikrorisse vorhanden sind. Bei der Prüfung des Erscheinungsbilds muss der Schwerpunkt auf der Prüfung auf Kratzer an den Seitenwänden liegen, um sicherzustellen, dass die Oberflächenbeschaffenheit den Anforderungen an die Erscheinungsbildqualität entspricht.
Häufig gestellte Fragen (FAQ)
Wie vermeidet man Werkzeugausbrüche beim CNC-Fräsen mit tiefen Hohlräumen?
Um die Spindeldrehzahl zu reduzieren und den Vorschub pro Umdrehung zu erhöhen, müssen große Spanwinkel und Mikrokanten-Verrundungswerkzeuge verwendet werden. In Kombination mit dem wärmeschrumpfbaren Werkzeughalter wird die Steifigkeit verbessert, um einen reibungslosen Späneabfluss zu gewährleisten und Stöße durch Sekundärschneiden zu verhindern.
Wie hoch ist der Hochdruck-Kühldruck, der für die Bearbeitung tiefer Hohlräume erforderlich ist?
Für Hohlräume mit einer Tiefe von mehr als 50 mm wird empfohlen, den Schneidflüssigkeitsdruck im Bereich von 70–100 bar einzustellen und die Einspritzdüse auf die Schneidkante des Werkzeugs auszurichten, wobei die Energie des Flüssigkeitsstroms genutzt werden muss, um die Späne kraftvoll aus dem Bearbeitungsbereich wegzudrücken.
Was soll ich tun, wenn es bei der Bearbeitung von Edelstahl mit tiefen Hohlräumen schwierig ist, Späne zu entfernen?
Wählen Sie ein Werkzeug mit großem Spanbrecher und großem Spanwinkel und reduzieren Sie die Schnittgeschwindigkeit entsprechend. In Kombination mit Schneidflüssigkeit mit Hochdruckzusätzen und Hochdruckkühlung verhindert es, dass sich streifenförmige Späne um den Werkzeughalter wickeln und sorgt für eine kontinuierliche und stabile Bearbeitung.
Wie kann eine Genauigkeit von ±0,01 mm am Boden einer tiefen Kavität sichergestellt werden?
Die Genauigkeit des herkömmlichen CNC-Fräsens von Bodenflächen mit tiefen Hohlräumen liegt meist bei etwa ±0,02 mm. Wenn ±0,01 mm erforderlich sind, ist ein zweistufiger Prozess aus Halbpräzisionsfräsen und Feinfräsen erforderlich. Die Schnitttiefe beim Feinfräsen beträgt weniger als 0,05 mm. Dabei ist eine Werkzeugverschleißkompensation zu berücksichtigen und ggf. ein Feinschleifprozess zu ergänzen.
Ist für die Bearbeitung von technischen Kunststoffen mit tiefen Hohlräumen Schneidflüssigkeit erforderlich?
Die meisten technischen Kunststoffe (z. B. PEEK) sind nicht für den Einsatz mit Hochdruck-Wasserstrahlen geeignet, was leicht zu Materialquellungen oder Silberstreifen führen kann. Zum Entfernen der Späne werden üblicherweise Trockenschnitt-, Luftblas- oder Luft-Flüssigkeits-Mischverfahren eingesetzt, und es werden Werkzeuge mit großen Spanwinkeln und hoher Glätte ausgewählt.
Fazit und Andocken an Verarbeitungsanforderungen
Die CNC-Fräsbearbeitung mit tiefen Hohlräumen ist ein Schlüsselszenario zum Testen der Präzisionsfertigungsfähigkeiten. Durch eine wissenschaftliche Spanentfernungsstrategie, eine angemessene Werkzeugkompensation und einen geschlossenen Regelkreis mit strengen Toleranzen können Werkzeugverluste effektiv reduziert und die Chargenkonsistenz verbessert werden. ShowyMetal verfügt über 72 CNC-Maschinen (einschließlich 3/4/5 Achsen), die die Bearbeitung von Aluminium, Stahl, Titan, technischen Kunststoffen und anderen Materialien mit tiefen Hohlräumen unterstützen. Die Toleranz kann ±0,01 mm erreichen, die Oberflächengüte beträgt Ra0,4 μm und Serienbestellungen können innerhalb von 15–25 Tagen schnell geliefert werden. Wenn Sie vor der Herausforderung stehen, tiefe Hohlräume, dünnwandige oder hochglänzende Teile zu verarbeiten, können Sie uns gerne Zeichnungen und technische Anforderungen zur Verfügung stellen. Wir unterbreiten Ihnen Vorschläge zur Prozessoptimierung und genaue Angebote auf der Grundlage der DFM-Erfahrung.



