





Der physikalische Mechanismus und die Prozessprobleme der thermischen Verformung von Titanlegierungen
Der Elastizitätsmodul von Titanlegierungen (z. B. Ti-6Al-4V) beträgt nur 50 % von Stahl und seine Wärmeleitfähigkeit ist schwach, was es schwierig macht, die beim Schneiden erzeugte Wärme schnell abzuleiten. Der lokale Temperaturanstieg kann mehr als 300 °C erreichen und dazu führen, dass sich das Werkstück elastisch erholt (nachgibt) oder sich plastisch verformt. Thermische Effekte, die bei der herkömmlichen Aluminiumstahlverarbeitung ignoriert werden, führen direkt zu Maßabweichungen bei Titanlegierungen. Zu den typischen Fehlerarten gehören: Ebenheitsabweichung von mehr als 0,02 mm, Erweiterung des Porendurchmessers und Verzug nach Spannungsfreigabe. Ingenieure müssen auf die überlagerten Auswirkungen der „Brüchigkeit bei niedrigen Temperaturen“ des Materials selbst und des thermischen Verarbeitungszyklus achten.
Analyse gängiger Fehlermöglichkeiten
- thermische Eigenspannung: Schnelles Abkühlen führt zu Oberflächenverhärtung und inneren Zugspannungen, die leicht zu Mikrorissen führen können.
- elastische Erholung: Nachdem die Schnittkraft nachgelassen hat, prallt das Werkstück in Richtung des Werkzeugs zurück, wodurch die Nut oder das Loch zu klein wird.
- Werkzeughafter Verschleiß: Bei hohen Temperaturen kommt es zwischen Titan und Schneidwerkzeugen zu Diffusionsverschleiß, der zu einer Verschlechterung der Oberflächenrauheit führt.
Strategie zur Optimierung von Werkzeugmaterial und Schnittparametern
Die erste Verteidigungslinie zur Kontrolle der Verformung besteht darin, die Schnittkraft und die Reibungswärme zu reduzieren. Es wird empfohlen, einen kobalthaltigen Hartmetallfräser (K-Typ) oder einen Vollhartmetallfräser zu verwenden, dessen Schneidkante mit TiAlN oder AlCrN beschichtet ist. Die Schlüsselparameter müssen deutlich niedriger sein als bei herkömmlichen Metallen: Es wird empfohlen, die Vorschubgeschwindigkeit auf 0,1–0,2 mm/z zu kontrollieren und die Schnittgeschwindigkeit je nach Werkzeugdurchmesser auf 50–100 m/min einzustellen. Beim Trockenschneiden wird der Hitzestau verstärkt. Es wird empfohlen, eine Hochdruck-Minimalmengenschmierung (MMS) oder eine vollständige Nasskühlung zu verwenden. Die Schneidflüssigkeit muss eine hohe Durchdringung haben und den Schneidbereich direkt erreichen, um schnell abzukühlen.
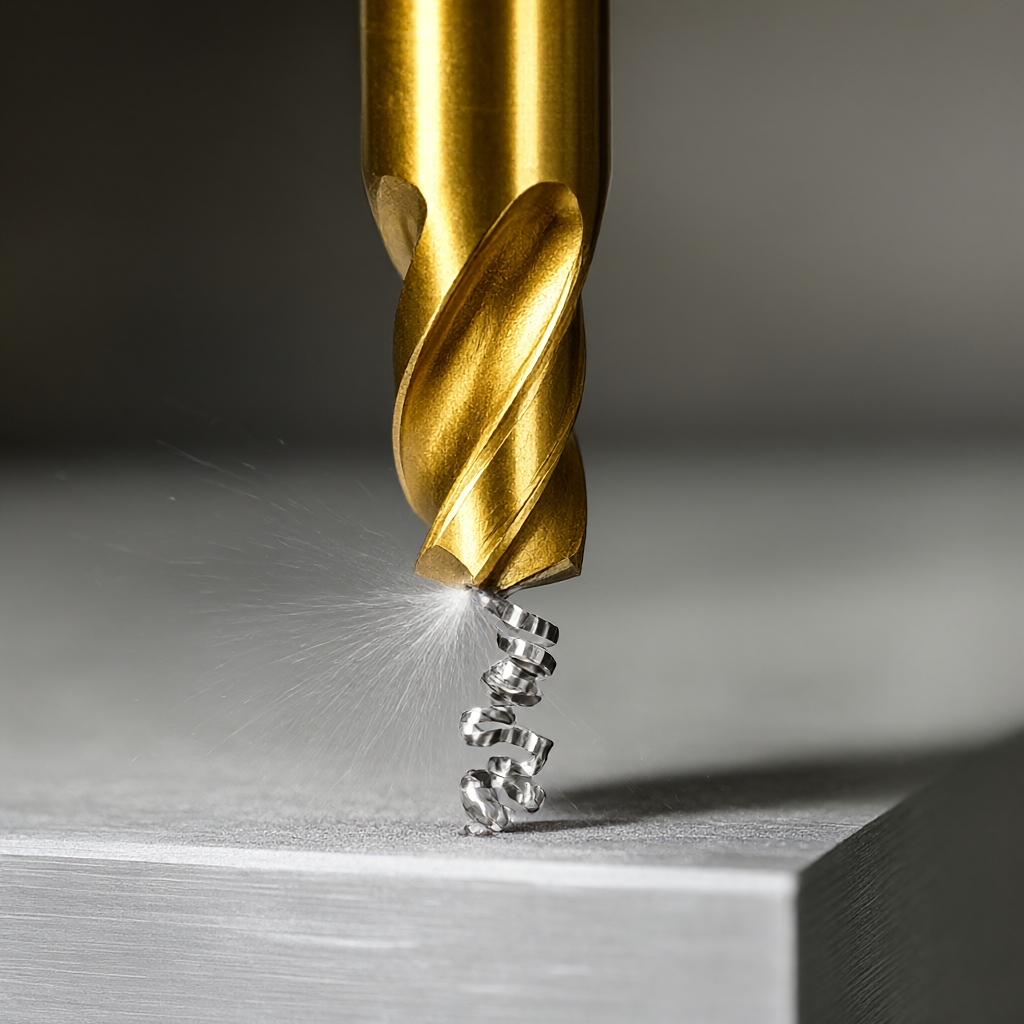
In der 5-Achs-Bearbeitung, die Verwendung von "kleinen Schritten, Multi-Messer-Weg" Nachahmung Strategie, halten die Seite Messer weniger als 0,3-fache Durchmesser, kann stark reduzieren die radiale Kraft, Unterdrückung der Verformung für die dünnwandige Struktur, sollte verwendet werden, doppelseitige alternative Fräsprozess, Gleichgewicht der Restspannung.
Design und thermische Kompensation Engineering Praxis
Flexible Klemmen ist der Schlüssel zur Verformung der niedrigen Härte der Titanlegierung (HRC32 - 36), mechanische Klemmen leicht zu erzeugen Einrückung Projekt empfohlen, um Vakuumadsorption, pneumatische weiche Krallen oder spezielle benutzerdefinierte Werkzeuge verwenden, wenn mechanische Klemmen, die Notwendigkeit, Material zu erhöhen (wie Kupfer oder Aluminium-Dichtung) Dispersionsdruck, noch wichtiger ist die thermische Kompensation: Nach der Verarbeitung muss das Werkstück für mehr als 24 Stunden stehen bleiben, bis die Spannung ausgeglichen und die Temperatur stabil ist, und dann verfeinert oder erkannt werden, da die Wärmeverformungsdaten nicht zurückverfolgt werden können.
Vergleich der verschiedenen Verarbeitungsprogramme
| Prozess-Typen | Anwendungsszene | Vorteil. | Einschränkungen/Risikokontrolle |
|---|---|---|---|
| 5-Achsen-Simultanfräsen | Komplexe gekrümmte Oberflächen, Strukturteile für die Luft- und Raumfahrt | ||
| Nur bei Rotationskörpern können komplexe Seitenflächen nicht bearbeitet werden | |||
| Drahtschneiden (EDM) | Harte Titanlegierung, komplexer Querschnitt | Keine Schnittkräfte, keine Wärmeeinflusszone (HAZ) | Mikrolichtbogenverbrennungen mit geringer Effizienz erfordern ein sekundäres Polieren |
Bei Titanlegierungsteilen mit komplexen Formen und hohen Präzisionsanforderungen verwendet ShowyMetal in der Regel 5-Achsen-Schruppfräsen, um das Aufmaß zu entfernen, arbeitet mit einer Zentriermaschine oder 4-Achsen-Feindrehen für Schlüsselabmessungen zusammen und besteht schließlich die Drei-Koordinaten-Prüfung. Dieser hybride Prozesspfad gleicht effizient Effizienz und geometrische Toleranzen aus.
Einfluss der Oberflächenbehandlung auf die Maßhaltigkeit
Die Dicke des Eloxalfilms beträgt üblicherweise 15–25 μm. Wenn im Design kein Rand reserviert ist, führt die Folie dazu, dass die Teilegröße außerhalb der Toleranz liegt. Es wird empfohlen, beim Markieren der Zeichnungen die „Abmessungen vor der Oxidation“ oder „Abmessungen nach der Oxidation“ deutlich anzugeben. Sandstrahlen ist dasselbe wie Galvanisieren, und es muss ein Prozessspielraum von 0,05 bis 0,1 mm reserviert werden. Darüber hinaus erfordert die Hochglanzoberflächenbehandlung, dass der Ra des Grundmaterials selbst unter 0,8 μm liegt, da sonst die Textur nicht reflektiert werden kann, sodass die Kontrolle des Werkzeugmusters beim Frontendfräsen von entscheidender Bedeutung ist.
Qualitätsprüfung und Chargenkonsistenzkontrolle
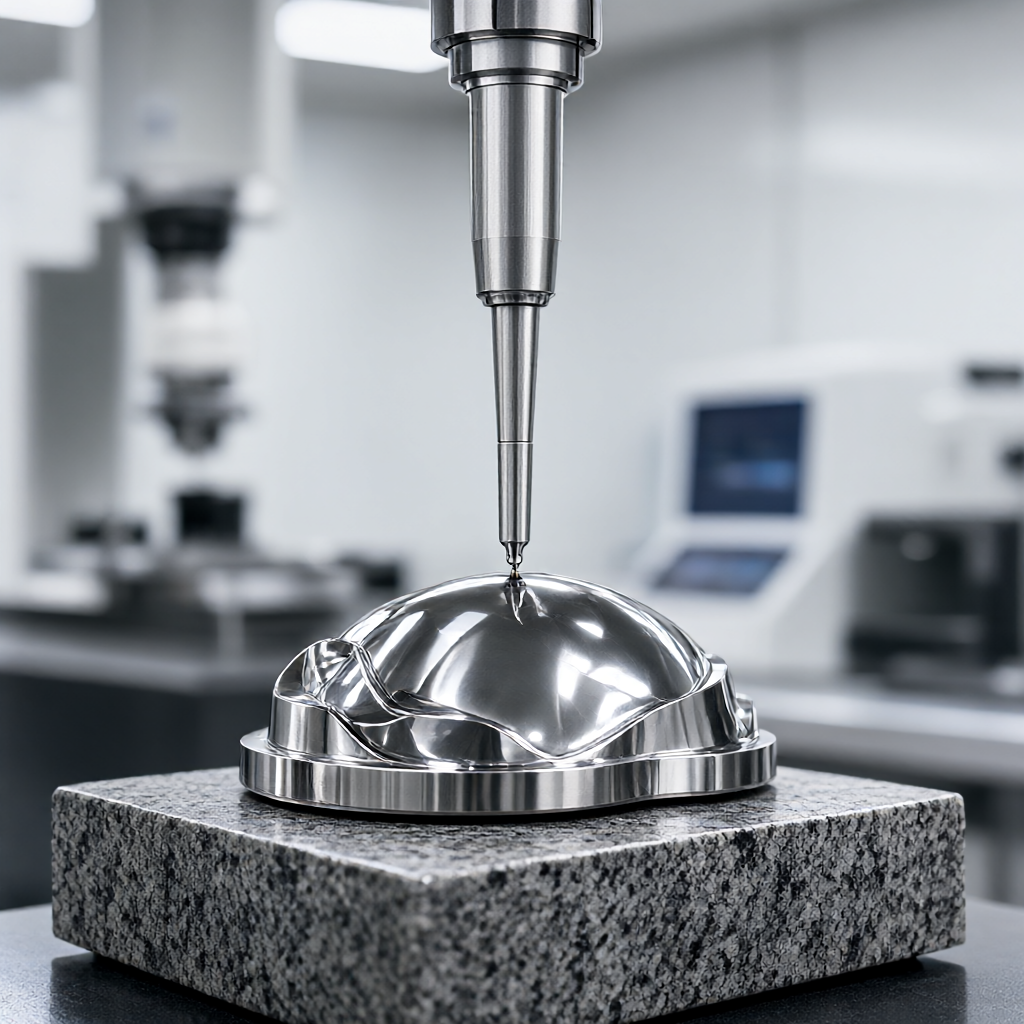
Schwankungen der Materialhärte zwischen Chargen von Titanlegierungen können zu einer Feinabstimmung der Schnittparameter führen. Wenn ShowyMetal die Massenproduktion implementiert, folgt es strikt dem Erstartikelbestätigungsprozess: Verwendung einer dreidimensionalen Koordinatenmessmaschine (CMM) zur Inspektion der gesamten Größe und Kombination mit einem Rauheitsmessgerät zur Bewertung des Oberflächenzustands. Bei thermischer Verformung wird vor dem Versand eine 100 %-Prüfung durchgeführt, um die Rückverfolgbarkeit der Daten sicherzustellen. Für Anwendungen in Luft- und Raumfahrtqualität wird jede Materialcharge mit einem Mühlenzertifikat geliefert, um sicherzustellen, dass der Elementgehalt den ASTM- oder AMS-Standards entspricht.
Häufig gestellte Fragen (FAQ)
Wie behandelt man eine Titanlegierung wärmebehandelt, um Spannungen nach der Verarbeitung zu beseitigen?
Vor der Endbearbeitung wird in der Regel ein Spannungsarmglühen (550–650 °C für 2 Stunden) durchgeführt. Wenn es jedoch fertig ist, muss es langsam durch Alterung bei niedriger Temperatur (350 °C) erhitzt werden, um Restspannungen abzubauen und Risse durch direktes Abschrecken zu vermeiden.
Wie vermeidet man das „Messer-Give“-Phänomen beim Fräsen von Titanlegierungen?
Durch die Verbesserung der Systemsteifigkeit (mit integrierten Werkzeugen), die Reduzierung der Vorschubgeschwindigkeit auf 0,05–0,1 mm/z und die Verwendung kleinerer Seiteneingriffe (z. B. 0,05 mm) für mehrere Durchgänge während der Endbearbeitung kann die elastische Erholung wirksam unterdrückt werden.
Können Teile aus Titanlegierung direkt galvanisiert und verzinkt werden?
Nicht empfohlen. Der Passivierungsfilm auf der Titanoberfläche ist extrem stark, die Beschichtungshaftung ist schlecht und sie neigt zur Wasserstoffversprödung. Stattdessen wird üblicherweise Vakuumverdampfung (PVD) oder Eloxieren eingesetzt. Wenn eine Galvanisierung erforderlich ist, müssen zuerst Beizen und stromloses Vernickeln durchgeführt werden.
Warum kann die Marke des Kühlmittels aus Titanlegierung nicht beliebig geändert werden?
Titan ist chloridempfindlich und kann leicht Spannungsrisskorrosion verursachen. Es muss eine chlorfreie Formel verwendet werden, und die Unterschiede in der Fettzusammensetzung verschiedener Marken wirken sich auf die mikroskopische Qualität der Oberfläche aus. Es wird empfohlen, die Konsistenz des Kühlmittels in derselben Charge beizubehalten.
Wie kann die Konsistenz zwischen 72 Ausrüstungsteilen in der Massenproduktion sichergestellt werden?
Durch standardisierte Betriebsabläufe (SOP) und Werkzeugstandzeitmanagementsysteme führt jede Maschine die gleichen Schnittparameter und Kühlströme aus. Verwenden Sie die Drei-Koordinaten-Datenrückmeldung, um den Werkzeugkompensationswert anzupassen und sicherzustellen, dass die Größenverteilung (Cpk) der von verschiedenen Maschinen hergestellten Teile stabil ist.
Fazit und Kooperationsanleitung
Das CNC-Fräsen von Titanlegierungen ist nicht nur ein Schneidproblem, sondern auch eine systematische Entwicklung der Thermodynamik und Materialwissenschaft. Durch präzise Steuerung der Schneidwärme, Optimierung der Vorrichtungssteifigkeit und strenge Nachbearbeitungsverfahren kann für verschiedene Zwecke eine hochpräzise Fertigung von ±0,01 mm erreicht werden. ShowyMetal verfügt über eine Gruppe von 72 CNC-Geräten, die eine Komplettlieferung von Design-DFM-Vorschlägen bis hin zur endgültigen Eloxierung ermöglichen. Die Batch-Lieferzeit beträgt 15 bis 25 Tage und kann den Anforderungen der meisten Projektknoten gerecht werden. Wenn Sie hohe Anforderungen an die Glätte oder komplexe gekrümmte Oberflächen von Strukturteilen aus Titanlegierung stellen, können Sie uns gerne Zeichnungen oder 3D-Modelle zur Prozessbewertung und Angebotserstellung zur Verfügung stellen.



