





Grundlegende Leiteigenschaften und Materialauswahllogik von CNC-Messingteilen
Kundenspezifische CNC-Teile aus Messing werden häufig in den Bereichen elektrische Verbindungen, Anschlüsse und Hochfrequenzsignalübertragung eingesetzt. Ihr Kernwert liegt in der Ausgewogenheit von hervorragender Leitfähigkeit, Verarbeitbarkeit und Korrosionsbeständigkeit. Das Hauptstichwort „maßgeschneiderte CNC-Teile aus Messing“ muss zunächst die Unterschiede in den Materialqualitäten klären: Die häufig verwendete Leitfähigkeit von H59 (enthält 59 % Kupfer) und C36000 (Automatenmessing) liegt bei etwa 35–40 % IACS, was viel niedriger ist als bei Kupfer (99 % IACS), aber viel höher als bei Aluminium. Bei der Präzisions-CNC-Bearbeitung ist H59 aufgrund seiner stabilen Zusammensetzung und guten Schneidleistung die erste Wahl für strukturelle leitfähige Teile; Während C36000 Antimon- und Selenelemente enthält und die Späne pulverförmig sind, ist es für die großvolumige Zentriermaschinenbearbeitung von Gewindeteilen geeignet, seine Leitfähigkeit ist jedoch um etwa 5–8 % etwas niedriger als bei H59.
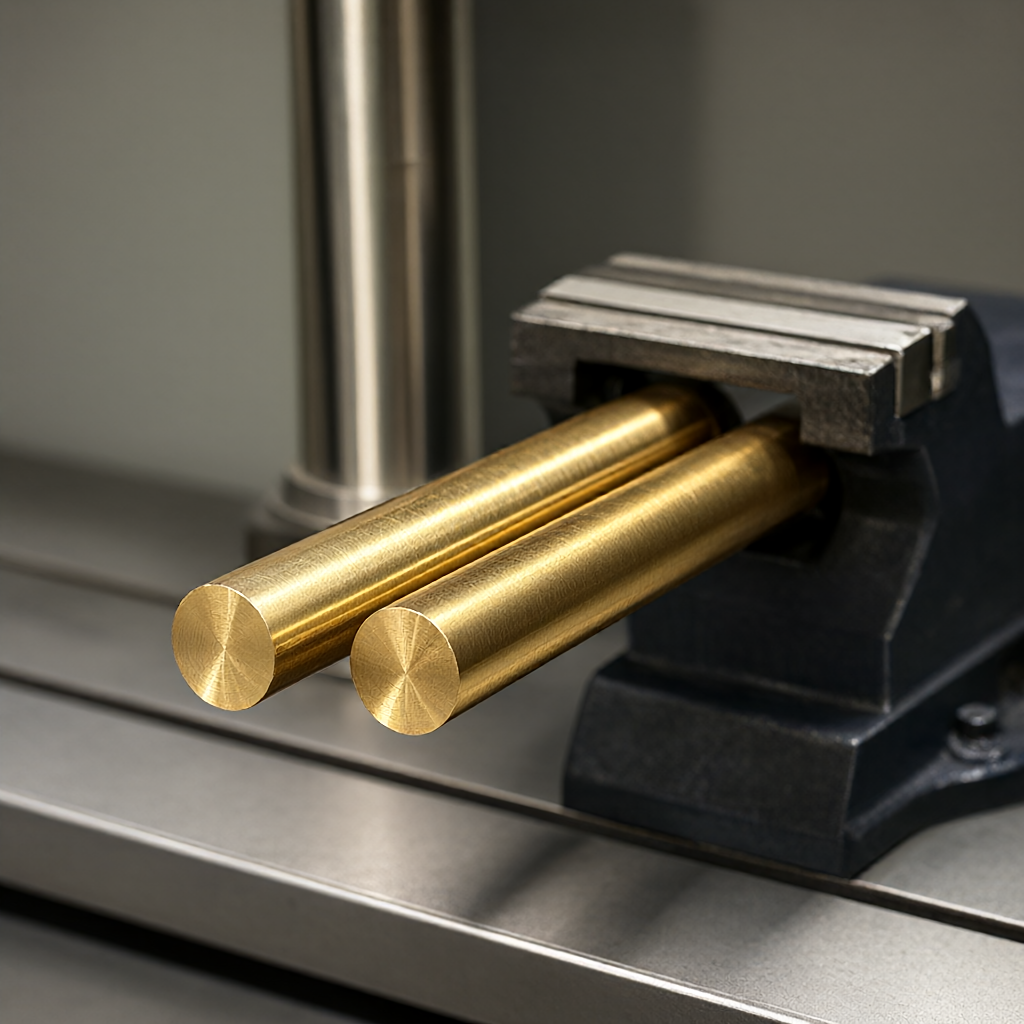
Der Schlüssel zur Auswahl liegt in der Unterscheidung zwischen „elektrisch leitenden“ und „magnetisch leitenden“ Anforderungen. Wenn es sich bei den Teilen um magnetische Kreise handelt oder Wirbelstromverluste vermieden werden sollen, müssen sauerstofffreies Kupfer oder Nickel-Kupfer-Legierungen verwendet werden; Wenn sie nur als leitende Teile für Niederspannung und Hochstrom verwendet werden, bietet Messing eine bessere technische Lösung im Hinblick auf Kosten, Verarbeitungseffizienz und Festigkeit (Zugfestigkeit beträgt etwa 310–400 MPa). Für Chargenanforderungen mit hellen Oberflächen und hoher Konsistenz kann die gefräste Oberflächenrauheit von Messingsubstraten normalerweise Ra0,8–1,6 μm und nach der Endbearbeitung oder Polierung Ra0,4 μm erreichen und so eine glatte Grundlage für den anschließenden Oberflächenschutz schaffen.
Vergleichende Analyse des Oxidationsfehlermodus und des Antioxidationsprozesses
Messing erzeugt in der Atmosphäre leicht eine basische Kupferkarbonatpatina, was zu einem erhöhten Kontaktwiderstand und einer Verschlechterung des Aussehens führt. Antioxidation ist kein einzelner Prozess, sondern ein chemischer Umwandlungsfilm, ein physikalischer Isolationsfilm oder eine Beschichtung wird entsprechend der Betriebsumgebung des Teils ausgewählt. Im Folgenden finden Sie einen technischen Vergleich von drei gängigen Oberflächenbehandlungslösungen für CNC-Messingteile:
| Prozesstyp | Typische Filmdicke/Parameter | Salzsprühbeständigkeitszeit | leitfähige Wirkung | Anwendbare Szenarien |
|---|---|---|---|---|
| chemische Passivierung | Die Filmschicht hat keine klare Dicke und hängt vom Passivierungsflüssigkeitsverhältnis ab. | 96-168 Stunden | Sehr niedrig, behält metallischen Glanz | Hohe Anforderungen an das Erscheinungsbild, milder Korrosionsschutz, kostensensibel |
| Vernickeln (chemisch/galvanisch) | 3-8 μm | ≥500 Stunden | Die mittlere Leitfähigkeit von Nickel beträgt etwa 65 % der von Kupfer | Stark korrosive Umgebung, muss die Verschleißfestigkeit erhöht werden |
| vergoldet/versilbert | 0,5–2,5 μm (Gold) / 2–5 μm (Silber) | Silber lässt sich leicht schwefeln und wird schwarz, Gold ist ausgezeichnet | Hervorragend, die Leitfähigkeit von Gold beträgt etwa 70 % der von Kupfer | Hochzuverlässiges elektrisches Signal, hohe Frequenz und niedrige Impedanz |
Es ist zu beachten, dass die Passivierung die Dicke der Metallschicht nicht erhöht und keinen Einfluss auf den Montagespalt hat. Es ist eine bessere Wahl, das ursprünglich bearbeitete Erscheinungsbild einer „hochglänzenden Oberfläche und ohne Kratzer“ beizubehalten. Obwohl die Vernickelung über starke Korrosionsschutzeigenschaften verfügt, birgt sie die Gefahr einer Wasserstoffversprödung (sie muss 48 Stunden lang bei 85 °C gebrannt werden, um den Wasserstoff zu entfernen), und die Oberfläche der Nickelschicht ist silbrig weiß, was das ursprüngliche Aussehen von Messing verändert.
Einfluss von CNC-Schneidparametern auf die Aufrechterhaltung der Leitfähigkeitseigenschaften
Die elektrische Leitfähigkeit von Messing hängt stark von der Gitterintegrität ab. Eine zu hohe Schnittgeschwindigkeit (>300 m/min) und eine zu hohe Vorschubgeschwindigkeit führen dazu, dass die kaltverfestigte Schicht dicker wird, sich Mikrorisse ausdehnen und der lokale Widerstand steigt. Bei der 3-Achsen-Fräsebene und der 4-Achsen-Verbindungsbearbeitung von speziell geformten Schnittstellen wird empfohlen, die Schnittgeschwindigkeit Vc auf 180–250 m/min und den Vorschub pro Umdrehung auf f0,08–0,15 mm/Umdrehung zu regeln. Durch die Verwendung von Hartmetalleinsätzen (Sorte C) und einer geringen Menge wasserlöslicher Schneidflüssigkeit kann die Oberflächeneigenspannungsschicht auf 5 μm kontrolliert werden, um eine Beeinträchtigung der Haftfestigkeit nachfolgender Beschichtungen zu vermeiden.

Bei Zentriermaschinen zur Bearbeitung kleiner leitfähiger Teile (wie Stifte und Anschlüsse) kann die Spindeldrehzahl 8000–12000 U/min erreichen. Es ist notwendig, sich auf die Überwachung des Rundlaufs der Hinterachse (≤0,005 mm) zu konzentrieren, um Maßabweichungen und Oberflächenvibrationen durch Vibrationen zu verhindern. Vibrationsspuren zerstören nicht nur die Glätte des Erscheinungsbildes, sondern verursachen auch mikroskopische Unebenheiten auf der Oberfläche, was die Unsicherheit der Kontaktfläche erhöht, was wiederum zu Schwankungen in der Konsistenz leitfähiger Testchargen führt.
Qualitätskontrollstandards für Oberflächenbeschaffenheit und Aussehen
Bei der Massenproduktion ist die Qualität des Aussehens (hoher Glanz, makellos) der Kern der Akzeptanz. Messingteile behalten nach dem Fräsen normalerweise das Messermuster. Wenn ein Spiegeleffekt erforderlich ist, muss ein Schleifvorgang hinzugefügt werden. Die Oberflächenrauheit unserer Standard-Lieferteile beträgt Ra0,4μm. Nach der chemischen Passivierung entstehen auf der Oberfläche keine Oxidationsflecken oder Fließspuren. Die wichtigsten Kontrollknoten sind die Erstmusterprüfung und die Prozessprüfung: Verwendung eines Rauheitsmessgeräts zur Messung des Rz-Werts und eines optischen Mikroskops zur Prüfung auf mikroskopische Kratzer auf der Oberfläche. Beim Drehen und Fräsen von Verbundwerkstoffteilen muss die Übergangskehle zwischen dem Innenloch und der Stirnfläche R0,5–R1,0 mm gewährleisten, um eine Spannungskonzentration zu vermeiden, die beim anschließenden Galvanisieren zu Blasenbildung führt.
Der Reinigungsprozess vor der Antioxidationsbehandlung ist sehr wichtig. Rückstände von CNC-Schneidöl verhindern, dass der Passivierungsfilm gleichmäßig haftet, was zu lokalen Filmlecks und Korrosion führt. Der Standardprozess ist: Ultraschallentfettung → Beizen und Entfetten → Heißwasserspülen → Passivierung → Trocknen. Temperatur und Zeit müssen für jeden Schritt aufgezeichnet werden (z. B. Beizen bei 30–60 °C, 5–10 Minuten), um die Prozesskonsistenz zwischen den Chargen sicherzustellen.
Erkennungsmethoden und Strategien zur Fehlervermeidung
Bei der Leitfähigkeitsprüfung wird nicht nur der Gesamtwiderstand betrachtet, sondern auch der „Kontaktwiderstand“. Für die zusammengebauten Klemmen wird die Vierleitermethode (Kelvin-Erfassung) verwendet, um genauer zu messen und Störungen durch den Leitungswiderstand zu eliminieren. Die Prüfung des Aussehens und der Schutzschicht basiert auf dem Salzsprühtest (siehe GB/T 1771 oder ASTM B117). Wenn ein vorzeitiges Versagen der Kante festgestellt wird, ist dies in der Regel auf unvollständiges Anfasen oder unvollständiges Entgraten nach der CNC-Bearbeitung zurückzuführen, was zu einem dünnen Passivierungsfilm an den scharfen Ecken führt. Es wird empfohlen, in den Zeichnungen alle scharfen Kantenfasen mit C0,2–C0,5 mm anzugeben, was nicht nur die Haptik verbessert, sondern auch die Verteilung der Folienschicht optimiert.

Mithilfe der Koordinatenmessung (CMM) werden wichtige Passungsgrößentoleranzen (z. B. ± 0,01 mm) überprüft, um unzureichenden Kontaktdruck und erhöhten Widerstand aufgrund von Übermaß zu verhindern. Die vollständige Inspektion vor dem Versand wird mit einer stichprobenartigen Salzsprühnebelinspektion kombiniert, um einen geschlossenen Regelkreis mit dreifacher Überprüfung „Größe, Funktion und Aussehen“ zu bilden und die Fehlerquote bei der Anschlussbaugruppe zu reduzieren.
FAQ
Können CNC-Messingteile hochglanzpoliert werden?
Dürfen. Durch das Polieren oder Schleifen mit einem Schleifband kann die Oberflächenrauheit von Messing bis zu Ra0,2 μm betragen, was zu einem hohen Glanzeffekt führt. Allerdings ist ein anschließender Passivierungsschutz erforderlich, um Oxidation und Verdunkelung zu verhindern.
Reduziert die Vernickelung die Leitfähigkeit von Messing erheblich?
Es wird einige Auswirkungen geben. Der spezifische Widerstand von Nickel ist etwa 1,5-mal so hoch wie der von Messing. Wenn die Teile großen Strömen ausgesetzt sind, wird die Verwendung einer Verzinnung oder Versilberung empfohlen; Nur zum mechanischen Schutz oder zur Leitfähigkeit bei geringer Belastung ist eine Vernickelung zulässig.
Was ist die Mindestbestellmenge und Mustervorlaufzeit?
Unterstützt 1 Stück Proof und Sammelbestellungen können innerhalb von 15–25 Tagen geliefert werden. Die konkrete Lieferzeit hängt von der Komplexität der Zeichnung, dem Materialbestand und dem Zeitplan für den Oberflächenbehandlungsprozess ab. Die Auswertung kann nach Bereitstellung der Zeichnung erfolgen.
Wie kann verhindert werden, dass Messingteile während der Lagerung oxidieren und schwarz werden?
Es wird empfohlen, nach der Passivierung eine Verpackung aus mikrokristallinem Wachs oder Dampfphasen-Korrosionsinhibitor (VCI) aufzutragen, um die Umgebungsfeuchtigkeit aufrechtzuerhalten.



