





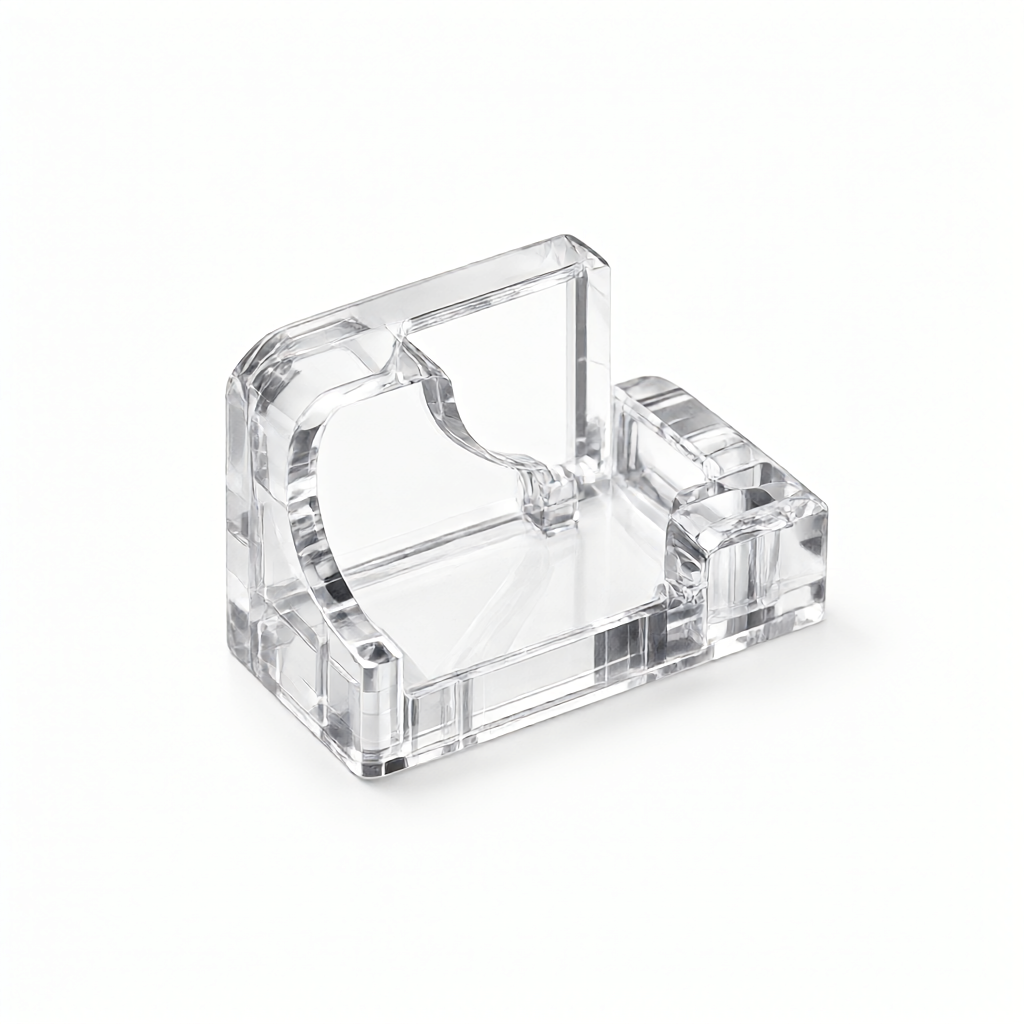
Transparente PC-maßgeschneiderte CNC-Teile, Risikoquellen und Vermeidungsprinzipien für Spannungsrisse
In der Präzisions-CNC-Bearbeitung wird transparentes Polycarbonat (PC) aufgrund seiner hohen Lichtdurchlässigkeit und guten Zähigkeit häufig in optischen Fenstern, Sensorabschirmungen und Kommunikationskomponenten verwendet. Allerdings kann PC beim Fräsen, Bohren und der anschließenden Bearbeitung leicht innere Eigenspannungen erzeugen, die später zu Spannungsrissen (Stress Cracking) führen und die Lebensdauer und das Erscheinungsbild des Produkts erheblich beeinträchtigen. Spannungsrisse sind ein zentrales Problem, das sowohl die Ingenieurstechnik als auch die Beschaffungsparteien erkennen müssen. Sie sind kein einfacher Materialfehler, sondern das Ergebnis der Synergie von Verarbeitungsparametern, Spannmethoden, Wärmemanagement und Oberflächenbehandlung. In diesem Artikel wird der Stresserzeugungsmechanismus zerlegt und ausführbare Strategien zur Prozessvermeidung sowie Akzeptanzkriterien bereitgestellt.

Die Ausfallarten von PC-Spannungsrissen hängen mit den Materialeigenschaften zusammen
Die chemische Beständigkeit und die Spannungsabbaueigenschaften von transparentem PC sind Schlüsselvariablen bei der Bestimmung des Rissrisikos. Wenn im Inneren des Teils nicht gelöste Gefrierspannungen vorhanden sind, führt die Einwirkung von Lösungsmitteln wie Aceton, Ethanol, Methanol oder eine Nachbearbeitung wie Galvanisieren und Eloxieren zu Haarrissen oder sogar durchdringenden Rissen entlang von Spannungskonzentrationsbereichen (z. B. spitzen Winkeln, Bohrkanten und Klemmspuren).
- Quellen von Eigenspannungen:Die Schnittkraft beim Fräsen führt zu einer plastischen Verformung der unteren Schicht des Materials, und durch schnelles Abkühlen wird die Oberflächenschicht komprimiert und die Untergrundschicht gedehnt.
- Geometrische Spannungskonzentration:Der Spannungskonzentrationskoeffizient Kt an scharfen Ecken mit einem R-Winkel von weniger als 0,5 mm kann bis zu 3,0 oder mehr betragen.
- Lösungsmittelangriff:PC ist empfindlich gegenüber Ketonen und halogenierten Kohlenwasserstoffen, und Reinigungsmittel oder Klebstoffe, die solche Lösungsmittel enthalten, können umgebungsbedingte Spannungsrisse (ESC) auslösen.
Der Einfluss präziser CNC-Bearbeitungsparameter auf die Spannungskontrolle
Eine sinnvolle Einstellung der Schnittparameter ist die erste Verteidigungslinie zur Reduzierung der Eigenspannung. Bei transparentem PC sollte die Strategie „leichtes Schneiden, hohe Entladung und langsamer Vorschub“ angewendet werden, um Wärmestau und starke plastische Verformung zu vermeiden. Folgende Prozessfenster werden empfohlen:
| Parameterelement | Konservative Empfehlung | aggressiver Value-at-Risk | Wirkung auf Stress |
|---|---|---|---|
| Spindelgeschwindigkeit | 20.000-30.000 U/min | >35.000 U/min | Eine zu hohe Temperatur führt zu einem plötzlichen Anstieg der Wärmezufuhr und verstärkt den Gefrierstress. |
| Vorschubgeschwindigkeit | 500-800 mm/min | >1.200 mm/min | Ein übermäßiger Vorschub ersetzt das Warmschneiden, die Oberflächenrauheit verschlechtert sich und die Spannungen konzentrieren sich. |
| Anzahl der pro Messer verzehrten Messer | ≤0,5 mm | ≥1,0 mm | Die große Schnittkraft erhöht die Schnittkraft und die Eigenspannung der Basis erhöht sich deutlich. |
| Kühlmethode | Trocken- oder Minimalmengenschmierung (MMS) | Reichlich wasserlösliches Kühlmittel | PC hat eine hohe Wasseraufnahmerate und das Eindringen von Kühlmittel in die Poren kann im späteren Stadium leicht zu Ausdehnung und Rissbildung führen. |
Darüber hinaus ist die Werkzeugauswahl von entscheidender Bedeutung. Es wird empfohlen, einen beschichteten Hartmetall-Schaftfräser mit einem Spanwinkel von 10°-15° zu verwenden, um die Radialkraft zu reduzieren und den Kantenpassivierungsradius auf 0,05 mm zu kontrollieren, um sicherzustellen, dass die Oberfläche des transparenten Teils kratzerfrei ist und die mikroskopische Spannung gleichmäßig verteilt wird.
Vergleich zwischen Spannverfahren und spannungsarmem Wärmebehandlungsschema
Der Stressabbau nach der Verarbeitung ist das zentrale Bindeglied zur Fehlervermeidung. Unterschiedliche Lösungen weisen erhebliche Unterschiede in der Effizienz, der Beibehaltung der Genauigkeit und den anwendbaren Szenarien auf, und die Wahl muss auf der Grundlage der Teilegröße und der Toleranzanforderungen abgewogen werden.

| Stressabbauprogramm | Prozessprinzip | Anwendungsbereich | Vor- und Nachteile-Analyse |
|---|---|---|---|
| Glühen bei niedriger Temperatur | Bei 85–95 °C 2–4 Stunden backen | Dünnwandige Teile, kleine optische Teile | Niedrige Kosten und schnelle Serienproduktion; Ist die Temperatur jedoch zu hoch, kommt es zur Ausfällung von Mikrophasenbereichen, was zu einer Verringerung der Transparenz führt. |
| Selbstentspannung | 7–14 Tage bei Zimmertemperatur stehen lassen | Nicht dringende Artikel, Strukturteile | Keine Gefahr einer thermischen Verformung, Spannung wird langsam abgebaut; Die Zykluszeit ist lang und nicht für eine dringende Lieferung geeignet |
| Vakuum-/Stickstoffglühen | Kontrollierte Heizkurve unter Inertatmosphäre | Hohe Präzisions- und Transparenzanforderungen | Der Spannungsabbau ist am gleichmäßigsten und die Konsistenz des Aussehens ist gut. Die Investitionen in die Ausrüstung sind groß und der Zyklus muss sorgfältig kontrolliert werden. |
Vermeiden Sie beim Festklemmen, dass transparente Flächen direkt festgeklemmt werden. Es wird empfohlen, eine Vakuumadsorptionsplattform oder einen V-förmigen Block aus Polyurethan mit geringer Härte zu verwenden und den Klemmbereich auf einer nicht funktionsfähigen Oberfläche oder einem nicht sichtbaren Bereich zu platzieren, um zu verhindern, dass Klemmspuren zum Ausgangspunkt einer Spannungskonzentration werden.
Praktische Eckpunkte der Oberflächenbehandlung und Nachbehandlung zur Vermeidung von Rissen
Die Oberflächenbehandlung ist der „Prüfstein“ und „Verstärker“ der Spannungsrissbildung. Die Medienverträglichkeit transparenter PC-kundenspezifischer CNC-Teile muss vor dem Galvanisieren, Sprühen oder Zusammenbauen streng kontrolliert werden. PC ist empfindlich gegenüber Methanol, Ethanol und ketonhaltigen Lösungsmitteln, und die Reinigung mit solchen Lösungsmitteln führt direkt zu ESC. Für kurzzeitiges Abwischen oder Ultraschallreinigen mit reinem Wasser wird die Verwendung von Isopropylalkohol (IPA) empfohlen, der nach der Reinigung gründlich getrocknet werden muss.
- Tabus der Oberflächenbehandlung:Vermeiden Sie chemisches Vernickeln oder starkes Galvanisieren auf transparentem PC. Die Wärmeausdehnungskoeffizienten der Metallschicht und des Substrats sind sehr unterschiedlich, was nach dem Abkühlen zu einer Ablösungsspannung an der Grenzfläche führt.
- Montagebelastung:Bei der Gewindepresspassung oder beim Einrasten müssen harte Stöße vermieden werden. Es wird empfohlen, Ultraschallschweißen oder wärmeleitendes Kleben zu verwenden, um die mechanische Spannungseinleitung zu reduzieren.
Methoden und Akzeptanzkriterien zur Spannungsrisserkennung
Frühe Silberstreifen können mit bloßem Auge nicht erkannt werden und es müssen quantitative Nachweismethoden eingeführt werden. Vor dem Versand werden zwei wichtige Tests empfohlen:
- Lösungsmittel-Eintauchtest:Tauchen Sie die Probe für eine bestimmte Zeit (normalerweise 1–2 Stunden) in das angegebene Lösungsmittel (z. B. THF oder das vom Kunden angegebene Medium), nehmen Sie sie heraus, trocknen Sie sie und beobachten Sie die Oberfläche und Kanten unter einem 10–20-fachen Stereomikroskop. Wenn keine silbernen Streifen oder Risse vorhanden sind, ist es qualifiziert.
- Prüfung der Belastung durch polarisiertes Licht:Wenn ein polarisierender Spiegel zur Beleuchtung eines transparenten Teils verwendet wird, erscheint die innere Restspannung als farbige Interferenzstreifen. Streifendichte und Helligkeit spiegeln die Spannungsverteilung wider und können als Vergleichsmaßstab für die Konsistenz zwischen Prozesschargen verwendet werden.
Bei der Abnahme muss nicht nur bestätigt werden, dass das Erscheinungsbild frei von Kratzern und Mängeln ist, sondern auch die Konsistenz des Spannungsniveaus zwischen den Chargen. Bei Großbestellungen wird empfohlen, 10 % der Proben für Langzeiteintauchen und beschleunigte Alterungstests aufzubewahren, um die Gründlichkeit der Spannungsentlastung zu überprüfen.

FAQ: Technische Fragen und Antworten im Zusammenhang mit Spannungsrissen bei transparentem PC
Warum können transparente PC-Teile nach der CNC-Bearbeitung nicht direkt Aceton ausgesetzt werden?
Aceton ist ein hochpolares Lösungsmittel, das in stark beanspruchte PC-Bereiche eindringt und die Schwelle zur Spannungsrissbildung durch Umwelteinflüsse erheblich senkt, wodurch innerhalb von Minuten bis Stunden irreversible Haarrisse auftreten.
Wie lässt sich beurteilen, ob PC-Teile vollständig spannungsfrei gemacht wurden?
Durch die doppelte Überprüfung des Lösungsmittelimmersionstests und der Inspektion mit polarisiertem Licht gibt es keine Makrorisse, die Interferenzstreifen sind gleichmäßig verteilt und es gibt keine offensichtlichen Punkte mit hoher Belastung, die als ausreichender Spannungsabbau beurteilt werden können.
Was ist die Mindestwandstärke transparenter PC-kundenspezifischer CNC-Teile?
Die empfohlene Mindestwandstärke für die Präzisions-CNC-Bearbeitung von transparentem PC ist durch die Steifigkeit des Werkzeugs, den Spanentfernungsraum und die Gleichmäßigkeit der Restspannungsfreisetzung begrenzt und beträgt 0,5 mm. Unterhalb dieses Wertes besteht die Gefahr von Verformungen und Rissen.
Verursacht die Galvanisierung direkt Risse auf der PC-Oberfläche?
Das Galvanisieren selbst führt nicht direkt zu Rissen, aber die Volumenspannung und die thermische Spannung der abgeschiedenen Metallschicht überlagern sich mit der PC-Gefrierspannung, was beim Abkühlen oder bei der anschließenden Verwendung leicht zu einem Ablösen der Grenzfläche und zu Matrixrissen führen kann.
Wie kann das Aussehen und die Spannungskonstanz von PC-Teilen in der Massenproduktion sichergestellt werden?
Erstellen Sie eine standardisierte Prozesskarte, verfestigen Sie Schnittparameter und Glühkurven. Verwenden Sie eine Vakuumadsorptionsklemmung, um Spannspuren zu vermeiden. Führen Sie vor dem Versand Erststück-Vollgrößen- und Belastungsprüfungen, Prozessprüfungen, 100 % vollständige Erscheinungsbildprüfungen sowie Stichproben- und Tauchtests durch.
Fazit und technische Auswahlvorschläge
Das Wesentliche bei der Vermeidung von Spannungsrissen bei transparentem PC ist die systematische Bewältigung der Dreiecksbeziehung „Restspannung-Geometrie-chemische Umgebung“. Von der Vermeidung scharfer Winkel in der Konstruktionsphase über leichtes Schneiden und hohe Entladung sowie ölfreie/minimale Schmierung in der CNC-Bearbeitungsphase bis hin zu standardisiertem Glühen oder Alterungsfreigabe nach der Bearbeitung und einer strengen Medienkontrolle nach der Bearbeitung muss jede Verbindung parametrisiert und rückverfolgbar sein. Als Präzisionshersteller mit 72 CNC-Maschinen, die 3/4/5-Achsen-Fräsen und Drehfräsen unterstützen, hat ShowyMetal ein vollständiges Spannungskontrollsystem in der transparenten technischen Kunststoffverarbeitung mit einer Genauigkeit von ±0,01 mm und einer Oberflächengüte von Ra0,4 μm etabliert und gewährleistet eine hochglänzende, kratzfreie Konsistenz in Chargen. Wenn Sie transparente PC-Fenster oder optische Strukturteile entwickeln und Probleme mit der Spannungsrissbildung und dem Erscheinungsbild haben, können Sie uns Zeichnungen und technische Spezifikationen zusenden. Wir unterbreiten Ihnen dann DFM-Vorschläge zur Spannungsoptimierung und Kostenvoranschläge für die Prozessplanung.



