





Bei der Herstellung von präzisen CNC-Bearbeitungsöffnungen bestimmt der Entgratprozess direkt die Montagegenauigkeit der Teile, die elektrische Sicherheit und die Konsistenz des Erscheinungsbilds für die technische Beschaffung, und die Vernachlässigung des Entgratungsprozesses führt oft zu Stasis in der Massenproduktion, Kratzen des Kabels oder beeinflusst die nachfolgende Galvanisierung Adhäsion. Als auf die Serienanpassung fokussierter CNC-Hersteller bietet ShowyMetal einen One-Stop-Service vom 3-und 5-Achs-Fräsen bis zum CNC-Drehen in Kombination mit Oberflächenbehandlungen wie Anodisierung und Sandstrahlen an, um die Bohrstandstoleranz innerhalb von ± 0,01 mm, die Oberflächenbeschaffenheit von Ra0,4 μ m und die vollständige Kontrolle der Kantenqualität nach dem Grat zu gewährleisten.
Der zentrale technische Wert des Entgratverfahrens und das Ausfallrisiko
Grat (Burrs) ist nicht nur ein visueller Defekt, sondern auch ein funktionelles Risiko Bei der Durchgangsbohrung führt die Schneidkraft zu Materialrissen statt zum vollständigen Scheren, was zu mikroskopischen Metallvorsprüngen führt, die nicht effektiv entfernt werden können, die folgenden Probleme.
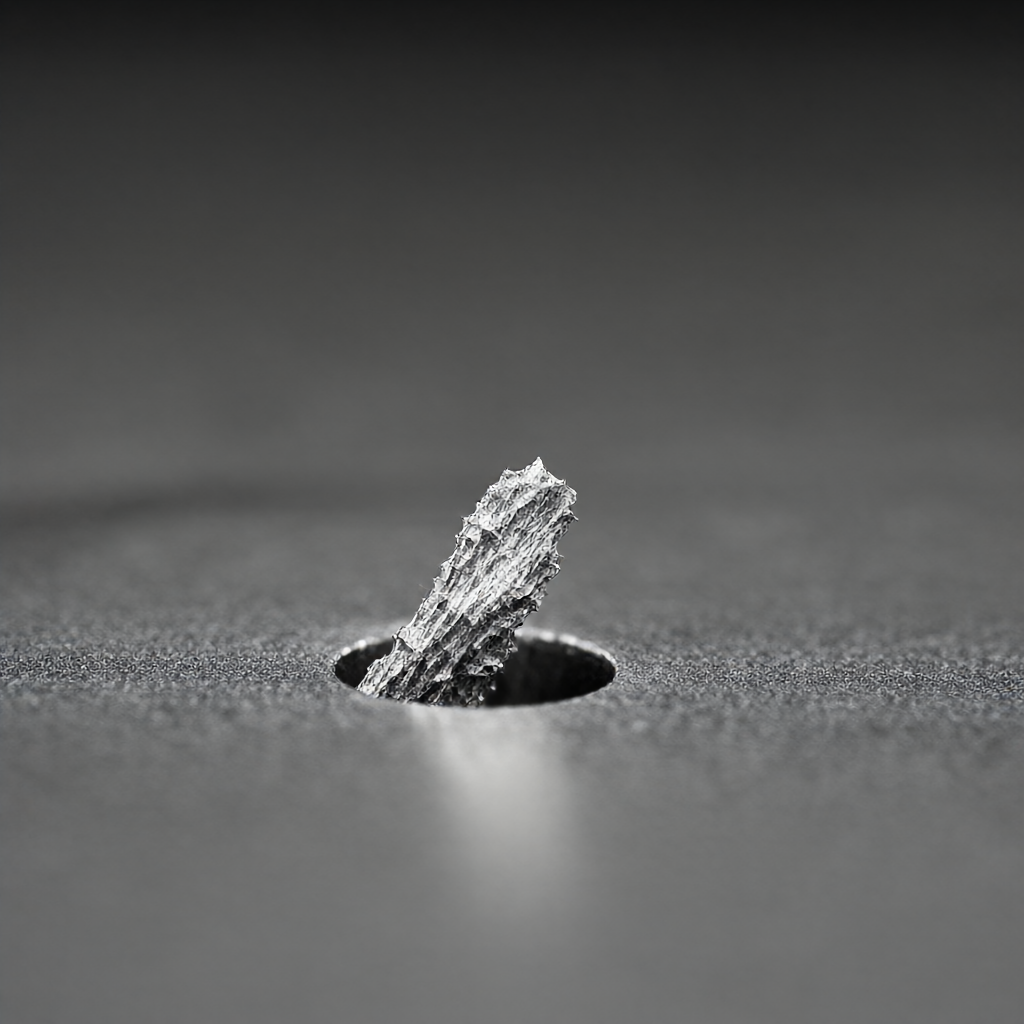
- Zusammenwirken von Eingriffen:Grate verklemmen die zusammenpassenden Teile, erhöhen den Montagewiderstand und führen sogar zum Abrutschen des Gewindes.
- Elektrischer Kurzschluss:In Halbleiter- oder Kommunikationsgeräten können nicht entfernte Kupfer- oder Aluminiumgrate Kurzschlüsse zwischen den Leiterplattenschichten verursachen.
- Schlechte Beschichtung:An den Graten kann sich Elektrolyt ansammeln, was zum Abblättern oder einer ungleichmäßigen Dicke der Galvanisierungsschicht führt.
- Stresskonzentration:Scharfe Kanten können zu Ermüdungsrissen führen und die Lebensdauer der Komponenten verkürzen.
Daher muss das Entgraten ein Standardprozess im CNC-Bearbeitungsprozess sein und kein nachträglicher Einfall.
Vergleich gängiger Entgratprozesslösungen und Technologieauswahl
Die Prozessauswahl variiert erheblich für verschiedene Materialien (Aluminium, Stahl, Edelstahl, Messing, technische Kunststoffe) und Lochgrößen. Die folgende Tabelle vergleicht die anwendbaren Szenarien sowie die Vor- und Nachteile der drei gängigen Lösungen:
| Prozesstyp | Anwendbare Materialien | Vorteile | Einschränkungen und Hinweise |
|---|---|---|---|
| Mechanisches Entgraten | Stahl, Edelstahl, Messing | Hohe Effizienz, online automatisierbar; geeignet für die Massenproduktion | Hartmetall-Schneidwerkzeuge unterliegen einem Verschleiß; dünnwandige Teile können sich verformen |
| Vibrationsentgraten | Aluminium, Zinklegierung, Kunststoff | Keine Kontaktbeanspruchung, um ein Verkratzen der Oberfläche zu vermeiden; geeignet für komplexe Hohlräume | Zeitaufwendig; begrenzte Wirkung bei tiefen Sacklöchern |
| chemisches Entgraten | Stahl, Aluminium (muss unterschieden werden) | Kann mit schwer zugänglichen inneren Graten behandelt werden; gleichmäßige Oberfläche | Korrosion Restrisiko; muss streng mit Wasser gewaschen werden; Umweltdruck groß |
Auswahl Vorschläge: Für die High-Light-Oberflächen-Massenbestellung von ShowyMetal ist das mechanische Entgraten mit Ultraschallreinigung eine häufig verwendete Kombination; Für Präzisionsteile der Luft-und Raumfahrt ist das Vibrationsentgraten besser; Bei mehrhöhlenförmigen Kunststoffteilen ist die Bewertung der Spritzgussprozessoptimierung vorrangig, um den Bedarf an nachfolgenden Entgraten zu reduzieren.
Online-Entgraten in der CNC-Durchgangsbearbeitung Punkte
Inline-Entgraten (Degrading during machining) ist die Integration der Entgratbewegung in das CNC-Programm, um die Anzahl der Schlüsselparameter für die Reduzierung von Sekundärklemmen zu reduzieren, einschließlich:
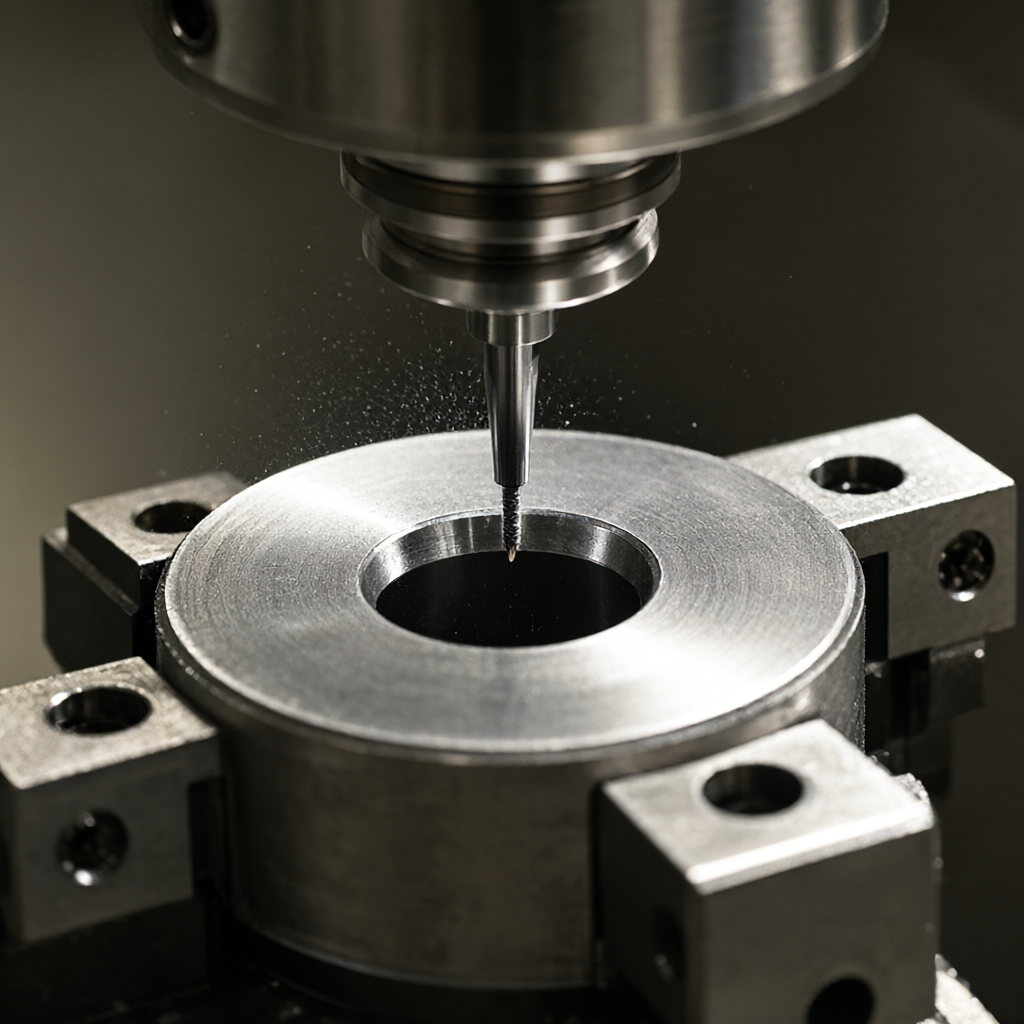
- Werkzeugauswahl:Verwenden Sie einen Kugelfräser oder ein spezielles Entgratmesser mit einem Radius, der etwas kleiner als der Lochdurchmesser ist, um eine Beschädigung der Lochwand zu vermeiden.
- Geschwindigkeit und Vorschub:Die Entgratungsgeschwindigkeit beträgt üblicherweise 50–70 % der Endbearbeitungsgeschwindigkeit und die Vorschubgeschwindigkeit wird auf 30 % reduziert, um Rattermarken zu vermeiden.
- Werkzeugwegdesign:Entwerfen Sie einen kreisförmigen Entgratungs-Werkzeugweg für die Lochkante anstelle eines einfachen geraden Schnitts. Tiefe Löcher müssen mehrmals geschnitten werden, wobei jedes Mal 0,02–0,05 mm entfernt werden müssen.
- Kühlmittelmanagement:Stellen Sie sicher, dass die Späne vollständig ausgespült werden, um Sekundärgrate durch Spanansammlung zu vermeiden.
Bei mehrseitigen Durchgangslöchern, die in 5 Achsen bearbeitet werden, muss die Werkzeuginterferenz im Voraus berechnet und die Machbarkeit des Werkzeugwegs mithilfe von Nachbearbeitungsprogrammen überprüft werden.
Unterschiede in den Entgratungsprozessen für verschiedene Materialqualitäten
Materialeigenschaften bestimmen die Schwierigkeit des Entgratens. Aluminiumlegierungen (wie 6061-T6) haben eine hohe Zähigkeit, neigen zu langen fadenförmigen Graten und erfordern einen Schnitt mit geringem Vorschub; Edelstahl (z. B. 304/316L) hat eine hohe Härte, eine geringe Wärmeleitfähigkeit und haftet leicht am Messer, was eine hohe Geschwindigkeit und ausreichende Kühlung erfordert. Messing (C360) ist leicht zu verarbeiten, aber leicht zu verformen, und das Entgraten muss schonend erfolgen. Die Grate technischer Kunststoffe (wie PEEK, Nylon) sind faserig und durch mechanisches Polieren kann es leicht zu elektrostatischer Adsorption kommen. Es wird empfohlen, Vibrations- oder Niedrigtemperatur-Entgratung zu kombinieren. ShowyMetal unterstützt die kundenspezifische Anpassung einer Vielzahl von Materialien, und die Prozessparameter werden vom Ingenieurteam individuell angepasst, basierend auf Materialqualitäten und Chargeneigenschaften.
Qualitätsprüfungs- und Abnahmestandards nach dem Entgraten
Die Entgratungswirkung kann nicht allein auf der Sichtprüfung beruhen, sondern muss quantitativ überprüft werden:
- Sichtprüfung:Überprüfen Sie die Öffnung mit einer Lupe mit mehr als 40-facher Vergrößerung. Es ist keine sichtbare Ausbuchtung zu erkennen.
- Prüfung der Tast-/Fühlerlehre:Verwenden Sie eine 0,05-mm-Fühlerlehre, um entlang des Lochs zu gleiten, ohne das Gefühl zu haben, dass der Draht herunterhängt. Bei Präzisionsteilen können Sie es leicht mit den Fingern berühren (Handschuhe sind erforderlich, um Ölflecken zu vermeiden).
- Höhenmessermessung:Verwenden Sie für wichtige Passflächen ein Oberflächenrauheitsmessgerät, um das Kantenprofil der Öffnung zu messen und sicherzustellen, dass der Ra-Wert den Anforderungen der Zeichnung entspricht (normalerweise ≤ Ra0,8 μm).
- Funktionstest:Versuchen Sie, die zusammenpassenden Teile zusammenzubauen und messen Sie, ob das Spiel innerhalb der Designtoleranz liegt.
ShowyMetal ist mit dreidimensionalen Koordinaten, optischen Messungen und Rauheitsmessgeräten ausgestattet und führt vor dem Versand eine vollständige Inspektion oder AQL-Stichprobenprüfung durch, um die Konsistenz der Chargen sicherzustellen.
Häufige Fehlerursachen beim Entgraten und Lösungen zur Vermeidung
Häufige Entgratungsfehler in der Produktion umfassen:
- Der Schnupfen bleibt: Grund: Werkzeug Passivierung, schnelle Fütterung zu vermeiden: regelmäßige Werkzeugprüfung, optimieren Schneidparameter.
- Öffnung vergrößern/verkleinern: Der Grund: Die Entgratkraft führt zu einer Umgehung der elastischen Verformung: Leichtes Schneiden, mehrmaliges Einführen des Messers, Messung sofort nach dem Entgraten.
- Oberflächenschäden: Grund: Mechanische Entgratwerkzeuge schlagen oder Späne zurück kratzen Vermeidung: Verwendung von Führungsringen, verbesserte Kühlung Spülung, Vibrationsentgraten Medium Partikelgröße entspricht.
Wie wählt man den Entstörprozess nach der Porengröße aus?
Die kleine Öffnung (20 mm) hat einen hohen mechanischen Wirkungsgrad und eignet sich zum Online-Entgraten.
Was sind die Hauptunterschiede bei den Entgratungsparametern für Aluminium- und Stahlteile?
Aluminiumteile erfordern einen geringen Vorschub und eine hohe Geschwindigkeit, um Festkleben und Gratbildung zu verhindern. Stahlteile erfordern ein höheres Hinterschnittvolumen und einen höheren Kühlmitteldruck, um harte Grate abzuschneiden. Spezifische Parameter müssen sich auf die Daten des Materiallieferanten beziehen und das erste Stück bestätigen.
Beeinflusst das Entgraten den Ra-Wert der Oberflächengüte?
Durch eine ordnungsgemäß durchgeführte Entgratung wird die Oberfläche nicht wesentlich beeinträchtigt. Wenn der Werkzeugweg jedoch nicht ordnungsgemäß ausgelegt ist oder die Drehzahl zu niedrig ist, können Rattermarken entstehen, die zu Schwankungen des Ra-Werts führen. Um zu bestätigen, dass der Ra-Wert mit der Toleranzzone von ±0,1 μm übereinstimmt, ist eine Erstmusterprüfung erforderlich.
Wie kann die Entgratungskonsistenz in der Massenproduktion sichergestellt werden?
Verlassen Sie sich auf das CNC-Programm, um die Werkzeugkompensation zu sperren, Prüfpunkte festzulegen (z. B. das Lochprofil alle 50 Teile zu messen), automatisierte Werkzeugvorrichtungen zu verwenden, um menschliche Unterschiede zu reduzieren, und die Qualitätsabteilung Prozessprüfungen durchführen zu lassen.
Müssen alle Durchgangslöcher entgratet werden?
Bei nicht zusammenpassenden Oberflächen, nicht leitenden Oberflächen und nicht sichtbaren Anzeigeoberflächen kann, wenn die Grathöhe innerhalb der Montagetoleranz liegt und keinen Einfluss auf die Funktion hat, nach der Genehmigung durch die Technik des Kunden eine Spur Grat zurückbehalten werden, um die Kosten zu senken. Dies muss jedoch deutlich auf der Zeichnung oder Stückliste gekennzeichnet sein.
Zusammenfassend lässt sich sagen, dass das Entgraten ein wichtiger Bestandteil des geschlossenen Kreislaufs der CNC-Bearbeitungsqualität ist. Nur durch die Auswahl geeigneter Prozesse, die Steuerung von Parametern und die Durchführung strenger Kontrollen können wir sicherstellen, dass Teile von „verarbeitet“ zu „wirklich verwendbar“ werden. ShowyMetal bietet umfassende Prozessunterstützung von DFM-Vorschlägen bis hin zur Chargenlieferung. Wenn Sie Fragen zum Entgratungsprozess von Durchgangslochteilen haben oder Zeichnungen auswerten müssen, geben Sie bitte detaillierte Spezifikationen und Materialanforderungen an. Wir erstellen einen Prozessplan und ein Angebot basierend auf unserer technischen Erfahrung.



