CNC-Bearbeitung von Sacklöchern: Bodenreinigungsbehandlung
Bei der CNC-Bearbeitung von Sacklöchern ist die Reinigung des Lochbodens ein wichtiger Prozess, der die Montagefunktion und das Oberflächenaussehen der Teile bestimmt. Für Ingenieure und Einkäufer beeinträchtigt der Lichtbogenrückstand am Grund des Sacklochs nicht nur die Konsistenz der Lochtiefe, sondern kann auch zu Spannungskonzentrationen oder Dichtungsfehlern führen. Basierend auf den tatsächlichen Verarbeitungserfahrungen von 72 CNC-Geräten bietet dieser Artikel eine detaillierte Analyse der Wurzelreinigungsstrategien unter verschiedenen Werkzeugkombinationen und stellt praktische Prozessparameter und Akzeptanzkriterien bereit.In der Massenproduktion äußert sich eine unsachgemäße Handhabung des Bodens von Sacklöchern in der Regel in drei typischen Fehlern: Erstens bleibt die durch das Ende des Bohrers oder des Schaftfräsers gebildete Bogenfläche „ungeklärt“, d. zweitens das „Überschneiden“, bei dem die Schnittmenge des Wurzelräumwerkzeugs zu groß ist, wodurch die Ebenheit des Lochbodens zerstört und sogar angrenzende Strukturen beschädigt werden; Drittens gibt es aufgrund von Werkzeugeinstellungsfehlern oder Z-Achsen-Kompensationsabweichungen „Stufen“ und einen leichten Höhenunterschied am Boden des Lochs, der sich auf die Oberflächenpassung auswirkt.Bei hydraulischen, pneumatischen oder optischen Komponenten wird der Grund des Sacklochs häufig als Dichtfläche oder Positionierungsreferenzfläche verwendet. Wenn der standardmäßige untere Kreis von 0,8-fachem Bohrerdurchmesser beibehalten wird, kann ein ungleichmäßiger Druck auf die Dichtung leicht zu Undichtigkeiten führen; Bei optischen Teilen wie 5G-Basisstationsheizkörpern wird die Gleichmäßigkeit der Dicke des eloxierten Films zerstört, wenn der nicht gereinigte Boden die Rückseite des Durchgangslochs ist. Daher ist die Klärung der Anforderungen an die Wurzelreinigung der erste Schritt bei der Prozessgestaltung.
Grundreinigung von Schaftfräsern mit geradem Schaft: die Balance zwischen Präzision und Effizienz
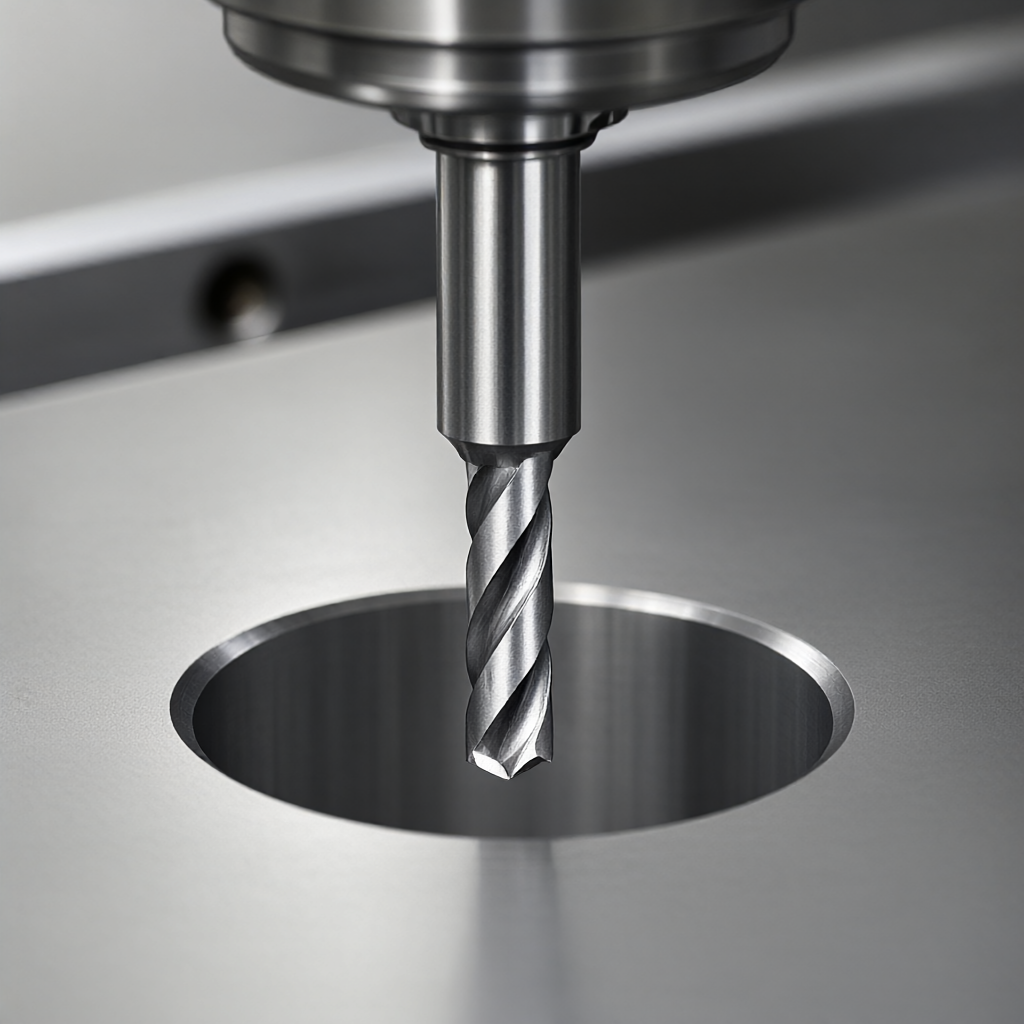
Bei Sacklöchern mit einem Durchmesser von mehr als 6 mm ist das Grundfräsen mit einem Schaftfräser mit geradem Schaft die gängige Lösung. Der Kern besteht darin, dass der Werkzeugdurchmesser kleiner sein muss als der Lochdurchmesser, um seitlichen Ausweichraum zu lassen. Normalerweise wird ein Fräser mit einem Lochdurchmesser von 50 % bis 70 % verwendet, z. B. ein Sackloch mit einem Durchmesser von 10 mm mit einem Fräser mit einem Durchmesser von 5 bis 6 mm. Wichtige Parameterempfehlungen:Nahaufnahme des Schlichtfräsvorgangs am Boden eines Sacklochs mit einem Zylinderschaftfräser
Spindelgeschwindigkeit: Berechnet nach der Dmin-Formel, für Al6061-Material werden 3000–5000 U/min empfohlen, und Stahlteile müssen auf 2000–3000 U/min reduziert werden.
Vorschubgeschwindigkeit: f/z = 0,05–0,1 mm/Zahn, der Vorschub kann in der Wurzelreinigungsstufe zum Schutz der Werkzeugspitze auf 50 % reduziert werden.
Schnitttiefe: Lassen Sie eine Schnittzugabe von 0,1–0,2 mm, um eine direkte harte Reinigung zu vermeiden und thermische Verformung zu reduzieren.
Die Vorteile dieser Lösung sind niedrige Kosten und hohe Kompatibilität, sie ist jedoch durch das Seitenverhältnis des Werkzeugs begrenzt. Wenn der Lochdurchmesser klein oder die Tiefe groß ist, ist das Messer mit geradem Schaft anfällig für Vibrationen, wodurch der Ra-Wert der Oberflächenrauheit zunimmt.
Kugelfräser und Kugelfräser: Szenarien mit kleinen Löchern und großen Tiefen
Für flache Löcher mit einem Durchmesser von 3–6 mm oder tiefe Löcher mit einer Tiefe von mehr als dem Fünffachen der Werkzeuglänge ist ein Kugelkopffräser die bessere Wahl. Die Bogencharakteristik des Kugelfräsers ermöglicht es ihm, entlang der Bodenoberflächenkontur zu schneiden, um eine „Kugelfräsen“-Wurzelreinigung zu erreichen.
Wichtige Punkte der Bahnplanung für Kugelfräser
Wenn Sie zum Reinigen der Wurzel einen Kugelfräser verwenden, muss die Unterseite der Kugelfräse (die R-Wert-Position über der Mitte der Kugel) als Nullpunkt in Z-Richtung verwendet werden. Der Modus „Bearbeitung der Kugelkopf-Bodenfläche“ muss in der CAM-Software eingestellt werden, um zu vermeiden, dass die Koordinaten des Kugelmittelpunkts direkt aufgerufen werden. Wenn der Z-Achsen-Versatz falsch berechnet wird, zerkratzt die Oberseite des Kugelkopfs die Lochwand, was die häufigste Unfallursache bei der Reinigung kleiner Lochwurzeln ist.
Bohr- und Gewindeschneidzentrum kombiniert mit Drehen und Fräsen: Wurzelreinigungsstrategien für verschiedene Geräte
Es gibt erhebliche Unterschiede bei der Implementierung der Root-Reinigung für verschiedene Prozessrouten:
Vergleich von Prozesslösungen zur Wurzelreinigung von Sacklöchern
Prozesstyp
Anwendbarer Blendenbereich
Empfohlene Messer
Hauptvorteile
Haupteinschränkungen
3/4/5-Achsen-Fräsen
Kann mit einer Klemmung eine vielschichtige Wurzelreinigung mit hoher Präzision durchführen
Steuerung drehen
für φ 10-φ 300 mm
Diamantenes Messer/Kugel am Kopf
Passend für Sacktuch, fest, ohne Verschluss.
Nur Achsenteile, Alienlöcher können nicht bearbeitet werden
Herz zu gehen.
Bereich: φ 1-φ 12 mm
Handgeschliffenes Messer/Diamant-Messer
Geeignet für präzise kleine Sacklöcher mit kleinem Rundlauf
Durch den Führungsbuchsenhub begrenzt, ist das Seitenverhältnis begrenzt
Bei rotationssymmetrischen Teilen ist die Wurzelreinigungseffizienz von Drehmaschinen viel höher als die von Fräsmaschinen, da die Steifigkeit der Werkzeughalterklemmung ein größeres Zerspanungsvolumen ermöglicht. Nicht rotierende Teile müssen auf Fräsen angewiesen sein. Zu diesem Zeitpunkt kann die 5-Achsen-Verbindung das Wurzelentfernungsproblem paralleler Löcher oder geneigter Flächen durch seitliches Fräsen des Neigungswinkels lösen.
Einfluss der Materialeigenschaften auf den Wurzelreinigungsprozess
Die Duktilität und Härte verschiedener Materialien bestimmen direkt die Wahl der Wurzelreinigungswerkzeuge.
Aluminiumlegierung und Titanlegierung
Hochfeste Aluminiummaterialien wie Al7075 lassen sich leicht am Messer festkleben. Beim Reinigen der Wurzeln müssen Sie ein Werkzeug mit großem hinteren Winkel verwenden und die Späne mit Hochdruckluft ausblasen. Aufgrund der schlechten Wärmeleitfähigkeit der Titanlegierung ist die Temperatur in der Schneidzone hoch. Es wird empfohlen, beschichtete Werkzeuge zu verwenden und die Vorschubgeschwindigkeit zu reduzieren, um ein Absplittern der Werkzeugspitze zu verhindern.Vergleich der Materialeigenschaften von Wurzelreinigungsmaterialien aus Aluminiumlegierung und Titanlegierung
Edelstahl und technische Kunststoffe
Späne aus Edelstahl 304/316L verfangen sich stark und es muss vor der Reinigung sichergestellt werden, dass die Späne frei sind. Bei technischen Kunststoffen wie PEEK und POM ist die thermische Verformung das Hauptrisiko. Während der Wurzelreinigungsphase sollte die Strategie „geringe Schnitttiefe + hohe Rotationsgeschwindigkeit“ angewendet werden, um einen Hitzestau zu vermeiden, der zum Einsturz des Lochbodens führt.
Akzeptanzstandards und Testpraktiken
Die Wirkung der Wurzelreinigung hängt nicht nur von der Tiefe, sondern auch von der Oberflächenqualität ab. Es wird empfohlen, dass die Akzeptanz die folgenden Indikatoren umfasst:
Lochtiefengröße: Die Toleranz liegt normalerweise bei ±0,05 mm, und Präzisionsteile können ±0,02 mm erreichen.
Ebenheit des Lochbodens: Die Ebenheit der Dichtfläche muss besser als 0,02 mm sein, um lokale Hochstellen zu vermeiden.
Oberflächenrauheit: Der Ra-Wert im Wurzelreinigungsbereich sollte besser als Ra0,8 μm sein und die optischen Teile sollten Ra0,4 μm erreichen.
Bei den Erkennungsmethoden muss bei der Verwendung einer zweidimensionalen Sonde oder einer KMG-Sonde zur Messung der Lochtiefe auf die Kompensation des Sondenkugeldurchmessers geachtet werden. Für die Innenseite des Sacklochs wird empfohlen, ein Innendurchmesser-Mikrometer mit einem Tiefenmessschieber zu verwenden oder ein Bildmikroskop zu verwenden, um zu beobachten, ob an der Kante Absplitterungen vorhanden sind.
Häufige Fragen beantwortet
Wie hoch ist der CNC-Blinddarm, normal?
Normalerweise ist der Prozess reserviert 0,1 - 0,2 mm Rand durch das reinigende Messer zu entfernen, und der endgültige Größenfehler kontrolliert ± 0,02 - 0,05 mm gehört zum normalen Batch-Toleranzbereich, abhängig von der Genauigkeit der Ausrüstung und Klemmfestigkeit.
Warum ist ein Blindgänger leicht zu knacken?
Eine kleine Porengröße begrenzt den Werkzeugdurchmesser, und ein zu großes Verhältnis von Durchmesser führt zu unzureichender Steifigkeit Die Lösung besteht darin, ein kürzeres Root-Messer zu verwenden, die Vorschubgeschwindigkeit zu reduzieren oder eine Endbearbeitung mit einem Herzschrittmacher durchzuführen, um die Schwebe zu reduzieren.
Braucht man vor dem Aufräumen einen Aufguss?
Es ist notwendig, die Zentrierbohrung zuerst zu verwenden, und dann einen etwas größeren Durchmesser Bohrer oder Stationsfräser zu verwenden, um den größten Teil des Gleichgewichts zu entfernen, und schließlich wird der direkte Reinstwurzeln mit dem Reinstmesser aufgrund des zu großen Schnittvolumens zu einer Überlastung oder Verformung des Werkzeugs führen.
Wie kann man verhindern, dass sich nach dem Reinigen ein Aluminiumstück schwarz verfärbt?
Hierbei handelt es sich um einen klassischen „Abplatzer“ oder Oxidationsfleck. Es ist notwendig, den Entfettungsprozess unmittelbar nach der Wurzelreinigung durchzuführen und zum Reinigen absolutes Ethanol oder ein spezielles Entfettungsmittel zu verwenden und anschließend schnell eine Eloxierungs- oder Versiegelungsbehandlung durchzuführen.
Was ist der wesentliche Unterschied zwischen der Wurzelreinigung und dem Fräsen von Sacklöchern in Drehteilen?
Beim Drehen handelt es sich um ein radiales Schneiden, das auf der Steifigkeit des Werkzeughalters beruht und für rotierende Sacklöcher mit großem Durchmesser geeignet ist. Die Oberflächentextur verläuft in einer einzigen Richtung. Beim Fräsen handelt es sich um ein mehrschneidiges Schneiden, das für nicht rotierende Körper geeignet ist, die Werkzeugspuren müssen jedoch kontrolliert werden. Beides lässt sich nicht mit Messern vermischen.
Schlussfolgerungen und Handlungsempfehlungen
Bei der Wurzelreinigung von Sacklöchern handelt es sich nicht einfach um „Bohren bis zum Boden“, sondern um ein systematisches Projekt, das Werkzeugauswahl, CAM-Pfad, Materialeigenschaften und Erkennungsmethoden umfasst. Bei Teilen mit Anforderungen an das Aussehen oder die funktionelle Versiegelung können klare Anweisungen zur Wurzelreinigung (z. B. „Unterseite, Ra0,8“) die Kommunikationskosten erheblich senken. Wenn Ihr Projekt komplexe Blinddurchgangsstrukturen umfasst oder Sie ein Gleichgewicht zwischen Chargenkonsistenz und schneller Lieferung herstellen müssen, wird empfohlen, die Zeichnungen an das Ingenieurteam zu senden. Wir können auf der Basis von DFM Vorschläge für den Wurzelreinigungsprozess machen und sicherstellen, dass der gesamte Prozess vom Prototyp bis zur Massenproduktion innerhalb von 15–25 Tagen durch einen Matrixproduktionsplan von 72 Geräten abgeschlossen ist.
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung — unsere Ingenieure antworten innerhalb von 2 Stunden mit einem detaillierten Angebot inkl. kostenloser DFM-Analyse und Verfahrensberatung, unverbindlich.
Schicken Sie uns Ihre Zeichnung – den Rest erledigen wir
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung und erhalten Sie innerhalb von 2 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse und Verfahrensberatung. Keine Mindestbestellmenge – ab 1 Stück.