





Grundprinzipien der Werkzeugkonstruktion in der CNC-Großteilbearbeitung
Bei der individuellen Anpassung von Präzisions-CNC-TeilenGroße CNC-BearbeitungDie größte Herausforderung besteht nicht im Schneiden selbst, sondern darin, sicherzustellen, dass das große Werkstück beim Spannen, Drehen und bei den Folgeprozessen stabil bleibt. Bei Strukturteilen aus Aluminiumlegierung oder Stahl mit einer Länge von mehr als 500 mm oder einem Gewicht von mehr als 50 kg verursachen herkömmliche Dreibackenfutter oder einfache Druckplatten häufig Spannungsverformungen, die sich auf die endgültige Maßtoleranz auswirken (normalerweise ist ein Bereich von ±0,01 mm bis ±0,05 mm erforderlich).
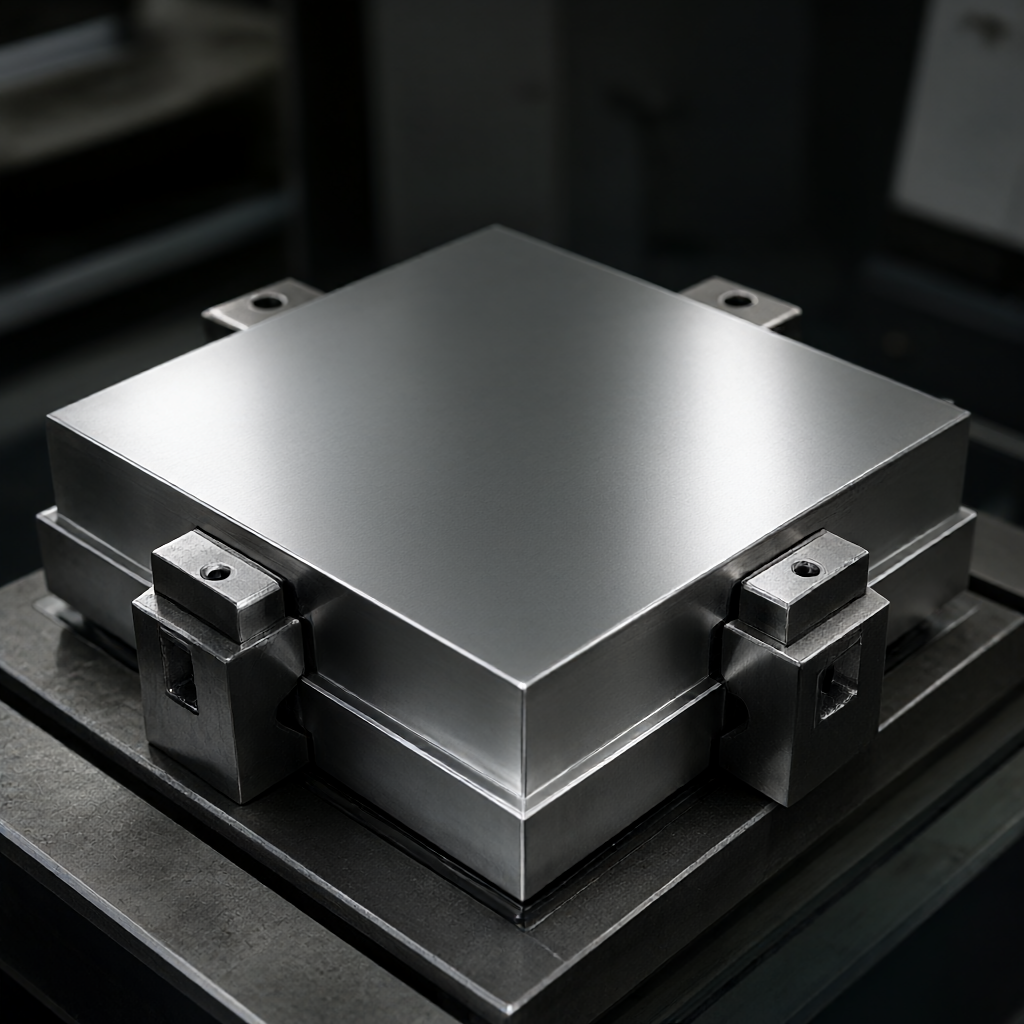
Der Kern des Arbeitskleidungsdesigns liegt in der Balance zwischen „Stützen und Nachgeben“. Bei dünnwandigen großen Teilen empfiehlt sich die Verwendung von Punktauflagen anstelle von Flächenkontakten, um den durch Adsorptionskräfte verursachten Verzug zu reduzieren. Der Wärmeausdehnungskoeffizient muss während der Konstruktion simuliert werden (Aluminium beträgt etwa 23 μm/m·K, Stahl etwa 12 μm/m·K), und es wird ein Montagespalt von 0,1 mm bis 0,2 mm reserviert, um zu verhindern, dass die Teile nicht entfernt werden können oder die Abmessungen aufgrund der Ansammlung von Schneidhitze außerhalb der Toleranz liegen. Darüber hinaus muss das Werkzeug selbst über eine ausreichende Steifigkeit verfügen und seine Eigenfrequenz sollte die Schnittfrequenz der Spindel vermeiden. Normalerweise wird empfohlen, dass die Eigenfrequenz des Werkzeugs mehr als 30 % höher ist als die Schnitterregungsfrequenz, um durch Resonanz verursachtes Oberflächenrattern zu vermeiden.
Referenzumrechnung und Sekundärspannstrategie
Die Bearbeitung großer Teile erfordert oft mehrere Prozesse, wie zum Beispiel das Fräsen der Unterseite und dann das Umdrehen und Bearbeiten der Seitenwände und der Oberseite. zu diesem Zeitpunkt,Benchmark-Wiederholgenauigkeitzum Schlüsselindikator werden. Anstelle eines einzelnen zylindrischen Stifts werden maßgeschneiderte Passstifte mit Keilverzahnung oder vierseitige Passblöcke empfohlen, um die kritischen fünf der sechs Freiheitsgrade einzuschränken. Bei großen Schalen mit Innenhohlräumen empfiehlt es sich, zunächst die Hauptaußenmaße zu bearbeiten und dabei einen Rand von 0,2 mm zu lassen, dann umzudrehen und den Innenraum zu bearbeiten und abschließend gleichmäßig zu polieren oder zu entgraten.
Wenn zur Bearbeitung komplexer gekrümmter Oberflächen eine Vier- oder Fünf-Achsen-Simultanbearbeitung eingesetzt wird, muss bei der Werkzeugkonstruktion die Werkzeugvermeidung berücksichtigt werden. Für das von ShowyMetal bereitgestellte Fünf-Achsen-Bearbeitungszentrum empfehlen wir, während der Zeichnungsprüfungsphase (DFM) mit dem Ingenieur zu kommunizieren, um den Werkzeuginterferenzbereich zu markieren. Für dünne Rippchen (



