





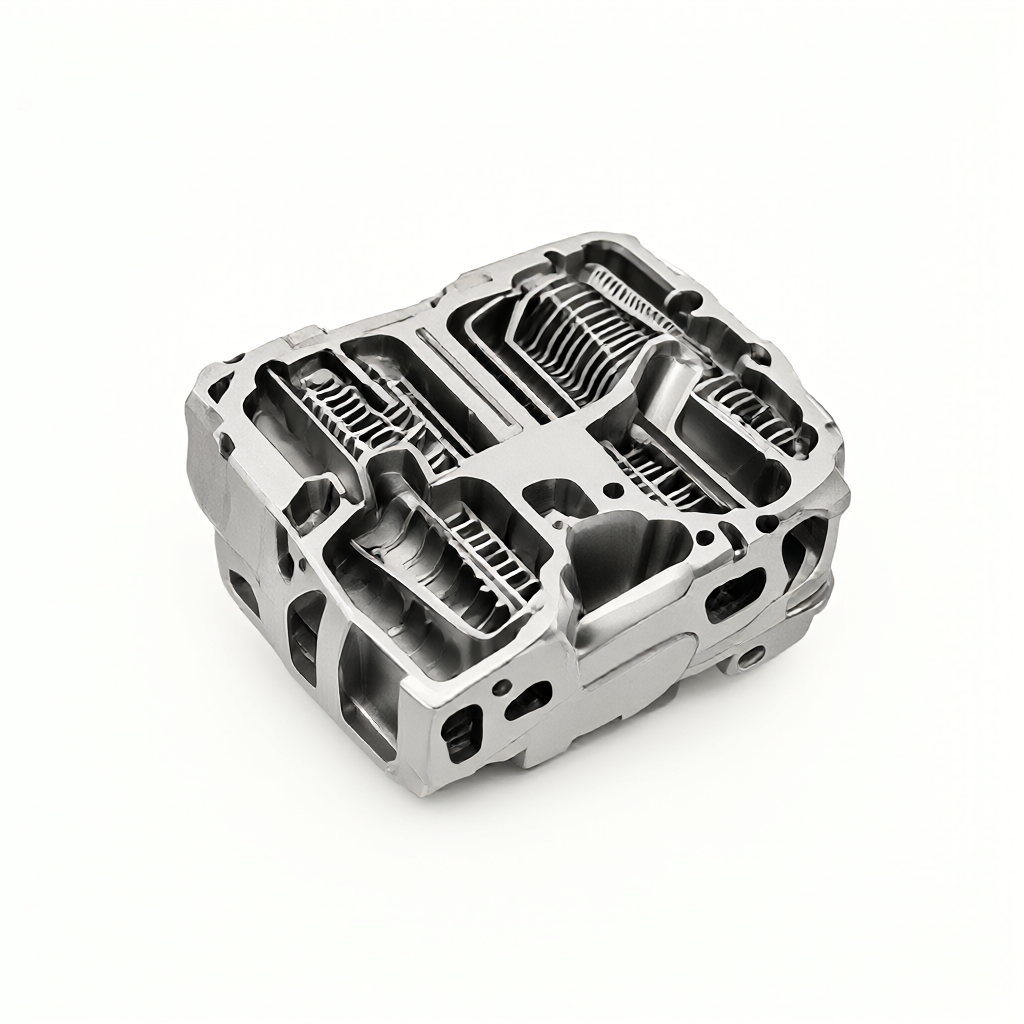
Ti6Al4Vチタン合金切削における熱暴走と部品変形の根本原因
航空宇宙構造部品では、比強度が高く密度が低いため、Ti6Al4V(チタン合金TC4)が広く使用されています。しかし、熱伝導率は26.9W/(m・K)しかなく、アルミニウムの約1/4、鉄の約1/5です。これは、高速ミーリングや旋削加工中に、切削エネルギーの 90% 以上が熱エネルギーに変換され、そのほとんどが工具刃先とチップの接触領域に集中し、局部温度が 800°C を軽く超えることを意味します。このとき、工具の硬度は急激に低下し、摩耗が促進されます。同時に、瞬間的な熱衝撃によりワーク表面に引張残留応力が発生し、薄肉部品では熱膨張と冷間収縮が不均一となり反り変形が発生しやすくなります。航空宇宙部品のバッチカスタマイズでは、切削熱を効果的に管理できない場合、公差が±0.05mmを超えてドリフトし、表面粗さがRa1.6μmを超えて劣化する直接的な原因となり、バッチ全体が廃棄されるリスクが生じます。
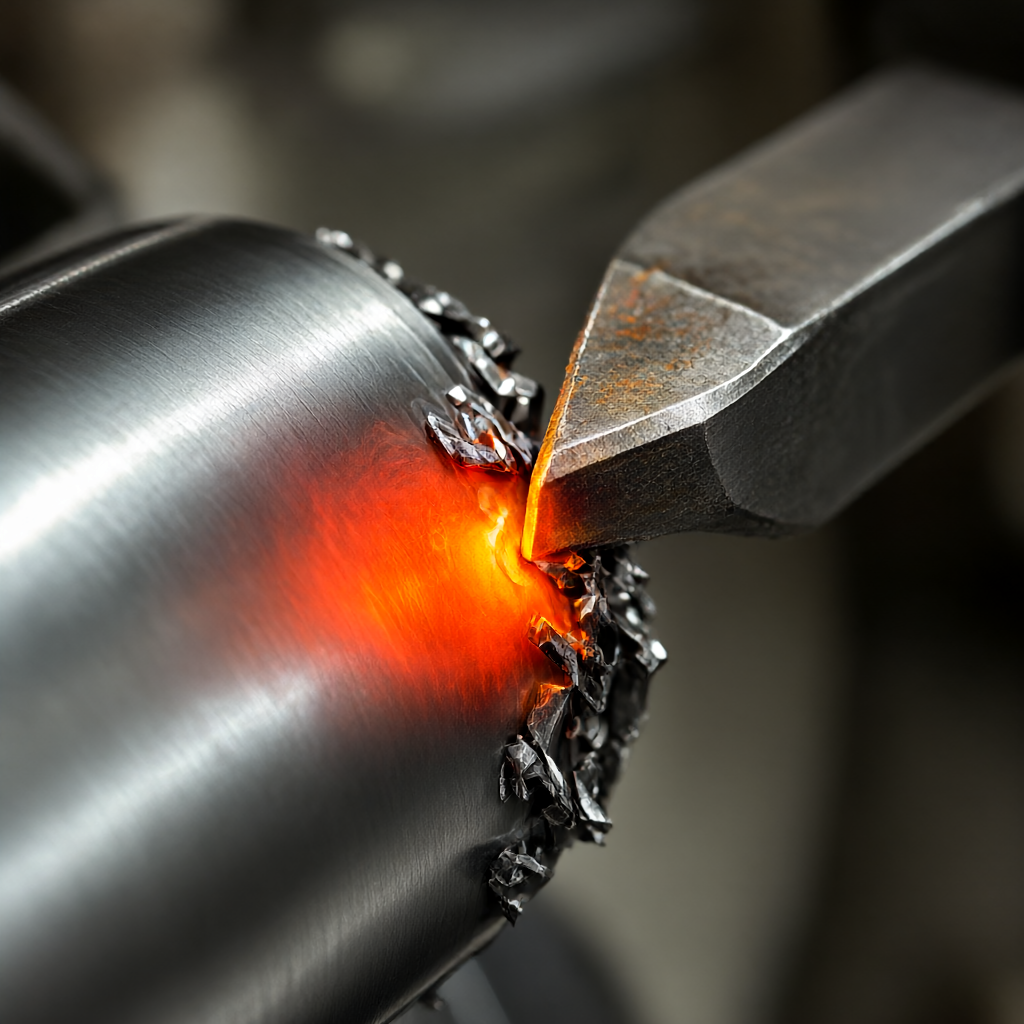
切削熱伝達経路と工具寿命の相関メカニズム
熱管理を理解するには、熱の流れを明確にする必要があります。チタン合金の切削では、主に切りくず、工具、ワークの3方向に熱が伝わります。チタン合金は可塑性が低く加工硬化率が高いため、切りくずは短い帯状となり、熱の約70%を奪います。工具は約 20% を吸収します。これが工具の故障の主な原因です。ワークの吸収率はわずか10%ですが、熱容量が小さく肉厚が薄いため、温度上昇が蓄積しやすいです。工具すくい面温度が 600°C を超えると、TiC コーティングに拡散摩耗が発生します。 800℃を超えると超硬合金母材の結晶境界にコバルトが析出し、剥離の原因となります。したがって、熱管理の中心的な目標は、単にワークピース全体の温度上昇を低減することではなく、ツール界面の温度を低減することです。そのためには、冷却媒体が浸み込むのではなく、切断領域に正確に適用される必要があります。そうしないと、低温媒体が高温のワークピースの表面に接触したときに熱衝撃亀裂が発生し、その後の低温溶体化処理が必要な航空宇宙構造部品にとって特に有害です。
3 つの主流の冷却および潤滑ソリューションの比較および選択ロジック
Ti6Al4V 航空宇宙部品の場合、業界では主に乾式切削、最小量潤滑 (MQL)、高圧冷却 (HPC) の 3 つの戦略が採用されています。 3 つのそれぞれには適用可能な境界があり、部品の特性、機器構成、コストの制約に基づいて総合的な決定を下す必要があります。
| プランタイプ | 中型 | 代表的なパラメータ/圧力 | 該当するシナリオ | 主な利点 | 主な制限事項 |
|---|---|---|---|---|---|
| ドライカット | メディアなし | 常温環境 | 荒加工、取り代大、厚肉部品 | 低コスト、洗浄工程不要、高速ミーリングに最適 | 工具寿命が短く、表面焼けの危険性が高く、仕上げ加工には不向き |
| 最小量給油 MQL | 圧縮空気+オイルミスト | 3~6 bar、10~50 g/h | 仕上げ加工、薄肉部品、複雑な形状 | 正確なターゲティング、良好な冷却効果、優れた表面品質、環境保護 | ノズル位置の精度に依存し、後でオイルミストをクリーンアップする必要があります。 |
| 高圧冷却HPC | エマルション・合成液体 | 30~60バール | 閉じた溝、深い穴、難しい切削加工 | 強力な研磨能力、スムーズな切りくず排出、大幅な工具寿命延長を実現 | 機器の改造コストが高く、油圧システムの故障率が高く、汚染のリスクが高い |
航空宇宙部品によく見られる複雑な曲面や薄肉の支柱の場合、精度、寿命、清浄度のバランスをとるためには、通常、MQL が最初の選択肢となります。圧縮空気により切削油を霧化し、オイルミストを刃先に的確に噴霧することで工具の高温を抑えるだけでなく、ワークキャビティ内への多量の液体の流入や熱衝撃を防ぎます。部品に深いキー溝や密閉されたキャビティがあり、空気の対流によって切削熱を奪うことができない場合は、切りくずが絡まって加工面に傷が付くのを防ぐために、HPC を使用して高圧の液体流を使用して切りくずを強制的に排出し、蓄積された熱を奪う必要があります。
MQL高圧冷却導入のポイントと装置構成
MQL 熱管理を実装する鍵は、ノズルの位置と流量制御にあります。オイルミストがすくい面全体を確実に覆うために、ノズルは切削点から 3 ~ 5 mm 離れていて、夾角は約 45 度である必要があります。流量は切断速度に応じて調整されます。Vc=200m/minの場合、15〜20g/hが推奨されます。 Vc>400m/minの場合、30〜40g/hに増加します。オイルの選択に関しては、引火点が高く (>200°C)、粘度が低く、チタン合金の高温界面に保護膜を形成する極圧添加剤が必要です。 5 軸マシニング センターで加工される航空宇宙用ジョイント部品の場合、多軸リンク時にツール パスに沿ってノズルを動的に補正する必要があります。そうしないと、冷却デッド ゾーンが発生します。 HPC システムでは、切りくず層に効果的に浸透するために、工作機械のスピンドルにオイル チャンバーまたは側面に取り付けられた高圧ノズルが組み込まれていること、圧力が 40 bar 以上で安定していること、流量が 5L/min 以上であることが必要です。どちらのソリューションもオンライン温度監視が必要です。切断ゾーンの温度が 650°C を超え続けると、熱暴走の蓄積を避けるために、流量が自動的に増加するか、アラームがトリガーされます。
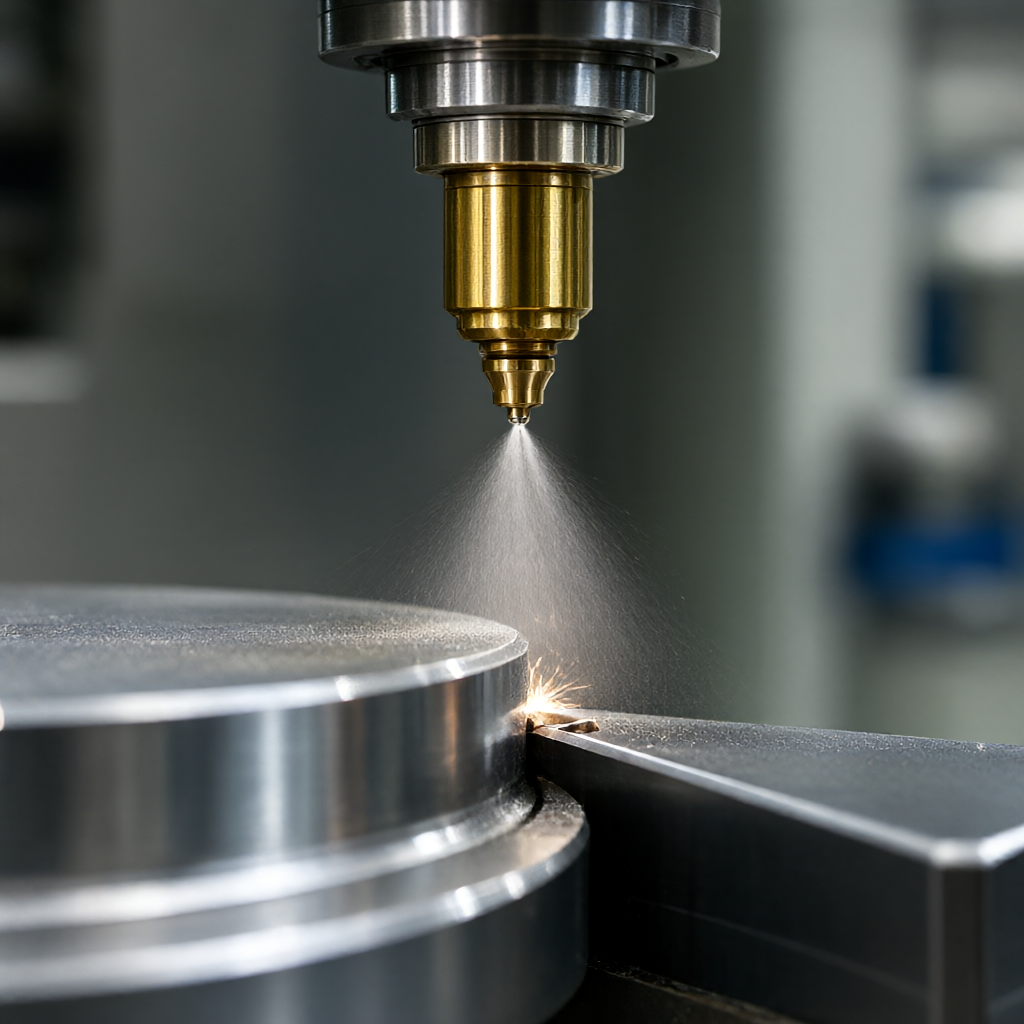
切削パラメータと工具戦略が熱蓄積に及ぼす影響
熱管理は冷却媒体だけに依存するわけではありません。切削パラメータと工具形状はソース管理方法です。 Ti6Al4V では、軸方向の切り込み深さと単位長さあたりの切削抵抗を低減し、発熱を低減するために、大きな切込み角 (60°~75°) の超硬ソリッド エンドミルの使用を推奨します。工具の衝撃加熱を引き起こす過剰な切削厚さを避けるために、送り速度は適度に低く、Vf=0.1 ~ 0.2mm/rev にする必要があります。スピンドル速度が高すぎないように注意してください。主軸の剛性と切削効率のバランスをとるために、2000~4000rpmの範囲に保つことをお勧めします。工具コーティングは AlCrN または TiAlN で作られており、800°C 以上の抗酸化温度を持ち、MQL 環境下でより長い赤色硬度を維持できます。また、刃先形状変更(Dシェイプ)により切削熱を分散し、応力集中を軽減します。量産では、チッピングによる局所的な過熱を避けるために、50 個ごとに交換または再研磨を強制する工具寿命モデルを確立する必要があります。
熱変形防止及び精度受入検査基準
熱変形の防止は、クランプから加工までの全工程で行う必要があります。クランプではクランプポイントを最小限に抑え、局所的なへこみや残留応力を避けるために真空吸引カップまたは柔らかい爪を使用する必要があります。加工パスの計画は、「最初に荒加工、次に微細加工、最初に外側、次に内側、そして対称的に取り代を除去する」という原則に従います。各層は 0.1 ~ 0.2 mm の仕上げ代を残します。ファイナルカットは内部応力の解放による変形を防ぐため、一定の温度環境で仕上げられます。合格プロセスでは、従来の三次元三次元測定機の検出寸法公差(±0.01mm)に加え、表面残留磁気や熱影響部微細構造解析を加える必要があります。粗さ計を使用して Ra 値を検出し、仕上げ面は Ra0.4μm 以下である必要があります。光学スキャンにより、焼けや青みの痕跡がないことを確認します。航空の主要部品については、熱亀裂などの隠れた欠陥を排除するために蛍光浸透探傷試験も必要です。バッチサイズが許容範囲外になった場合は、単純に工作機械の精度のせいにするのではなく、まず冷却調整と工具の状態を確認してください。
Ti6Al4Vチタン合金加工において切削熱管理に注意を払う必要があるのはなぜですか?
Ti6Al4V の熱伝導率は低い (26.9 W/(m・K)) ため、切削ゾーンは容易に 800°C を超え、その結果、工具の急速な摩耗、ワークピースの過度の熱変形、および表面焼けが発生します。熱管理を無視すると±0.01mm公差を安定して達成することが困難になります。
チタン合金加工における従来の湿式切削と比較した最小量潤滑 (MQL) の利点は何ですか?
MQL は切削油を 10 ~ 50g/h しか消費せず、冷却を目的としており、液体残留物がないため、薄肉部品の熱衝撃変形を回避します。また、その後の洗浄を必要とせずに航空宇宙部品の高度な清浄度要件を満たし、生産ラインのリズムと環境コンプライアンスを向上させます。
高圧冷却 HPC にはどのような種類の航空宇宙部品が適していますか?
深いキー溝、密閉キャビティ、放熱や切り粉の除去が難しいヒートシンクなどの複雑な構造に適しています。 40bar を超える圧力では、切りくずを強制的に除去し、切りくず層に浸透して、二次切削による表面の傷を防ぎ、内部形状の精度を確保します。
Ti6Al4V の熱蓄積を減らすために切削パラメータを調整するにはどうすればよいですか?
大きな切込み角工具、低送り (0.1 ~ 0.2mm/rev)、中速 (2000 ~ 4000rpm)、AlCrN コーティング工具の使用をお勧めします。仕上げ代を残して荒加工と精密加工に分け、最終仕上げはストレスを軽減する恒温環境下で仕上げます。
チタン合金部品の熱加工品質をどのように受け入れるか?
寸法公差(±0.01mm)、粗さ(Ra0.4μm)の三次元座標検査に加え、青焼けの有無を目視検査または光学走査検査で確認し、熱割れの有無を蛍光浸透探傷検査で検査します。バッチ部品は、工具寿命と冷却調整状態を監視するために、最初のピースの確認とプロセス検査と組み合わせる必要があります。
結論と調査提案
Ti6Al4V 航空宇宙部品加工の熱管理は、基本的に、切削パラメータ、工具の選択、冷却戦略の体系的なエンジニアリングです。ドライカットもMQLもHPCも良い悪いではなく、シーンマッチングの問題です。 MQL は薄肉の仕上げに適しており、HPC は閉じたフィーチャーに依存しており、コストを削減するために荒加工には乾式切削を試すことができます。 DFM ステージに熱制御を組み込むと、バッチの一貫性とツールの経済性が大幅に向上します。プロジェクトに複雑なチタン合金構造部品が含まれている場合は、ShowyMetal 技術チームに図面を送信してください。冷却方式、ツール構成、公差管理を含むプロセスの評価と見積りを 24 時間以内に提供し、部品が最初に合格することを確認します。



