





航空宇宙部品用高硬度鋼部品の CNC 加工のための乾式切削と最小限の潤滑技術ガイド
航空宇宙分野では、チタン合金や超高強度鋼部品は、その優れた比強度と疲労特性により、着陸装置やエンジンブラケットなどの主要構造部品に広く使用されています。しかし、このタイプの材料は硬度が高く、熱伝導率が劣ります。従来の湿式切削は、切りくず排出不良と高温残留リスクのため、徐々に乾式機械加工と最小量潤滑 (MQL) プロセスに置き換えられてきました。精密CNC部品のカスタムメーカーとして、当社は量産時の材料グレードと公差要件に厳密に基づいて切削パラメータを策定し、±0.01mmの寸法精度を確保しながら高い仕上げとバッチの一貫性を確保します。
高硬度鋼部品の切削課題と故障モード
航空宇宙グレードの超高張力鋼 (4340、1540 など) の硬度は通常 HRC40 ~ HRC60 の範囲にあり、切りくずの硬化傾向は明らかです。切削パラメータが不適切な場合、次のような故障モードが発生する傾向があります。
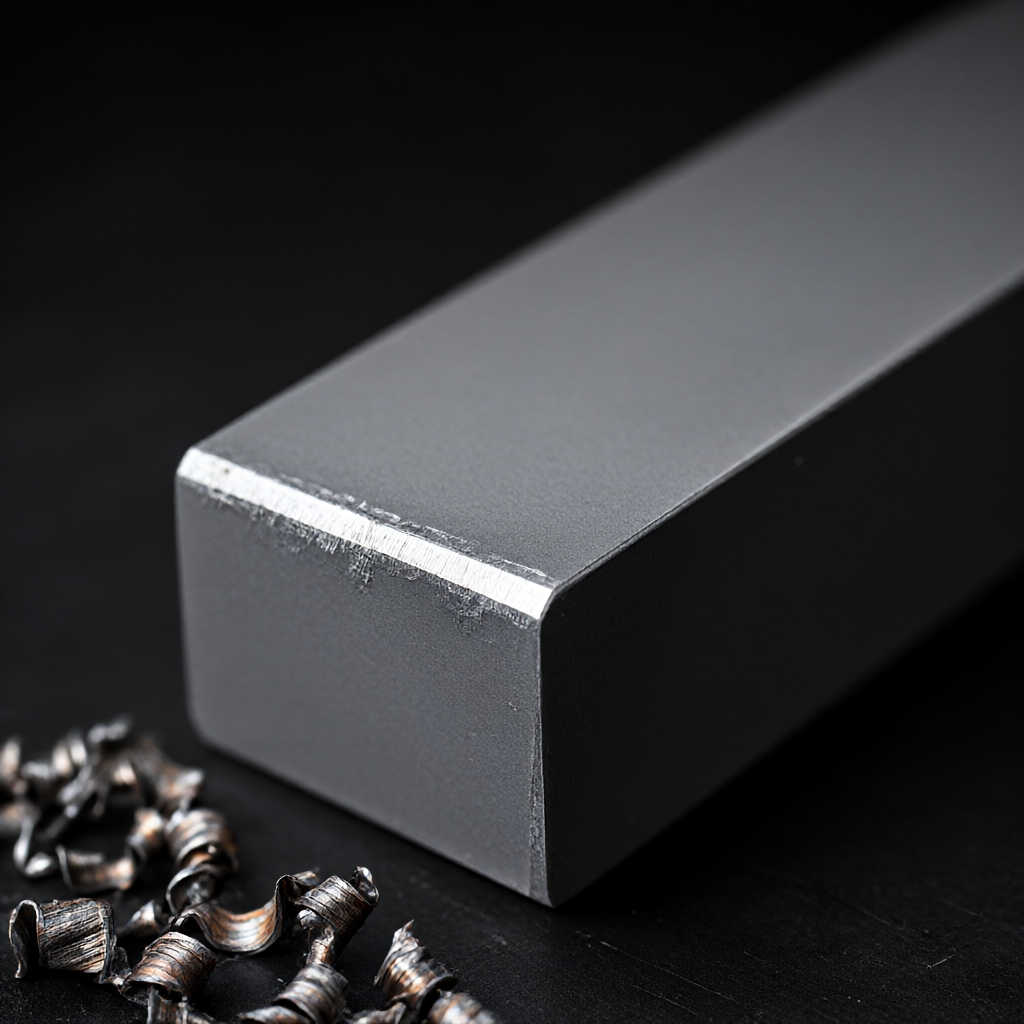
- ナイフの欠けと三日月マーク:乾式切削では放熱経路が単一であるため、切削部の温度が急激に上昇し、工具の耐摩耗合金皮膜の剥離や母材の軟化を引き起こします。
- ワークの熱変形:加工後一定期間放置すると残留応力が偏在し、公差±0.01mmを超える寸法変動が発生します。
- 表面の微小亀裂:切りくずの摩擦により加工面に繰り返し傷がつき、疲労寿命に影響を及ぼします。これは、特に航空分野での受け入れにおいて重大な欠陥となります。
乾式切削と最少給油(MQL)の原理比較
ドライカット: 効率と環境保護のバランス
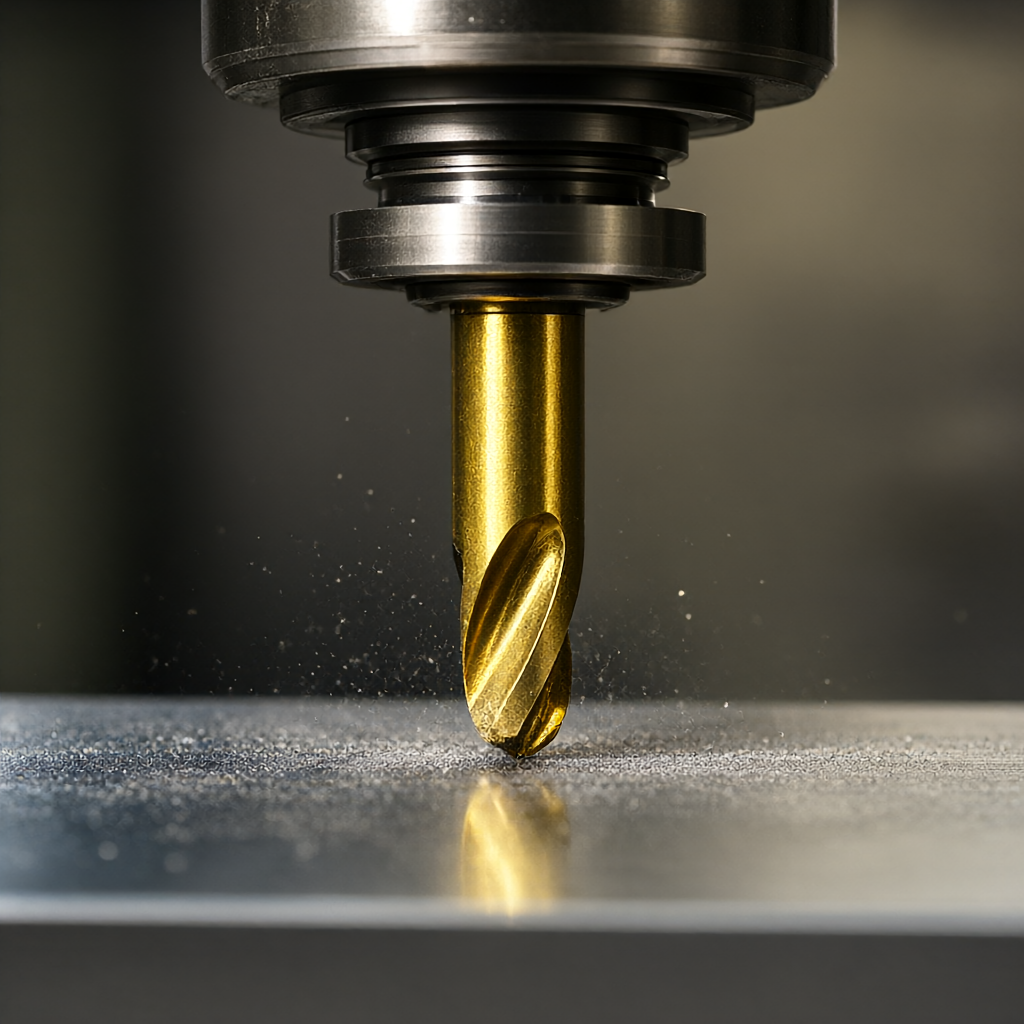
ドライ切削は冷却媒体を導入せず、主に工具コーティング (PVD チタン アルミニウム 窒素など) の断熱特性と、高速切削によってもたらされる「熱硬化」効果に依存するため、切りくずは熱の影響を受けるゾーンから素早く排出されます。アルミニウム合金や中・低硬度鋼部品の高能率荒加工に適しています。しかし、高硬度鋼の仕上げ加工では摩擦係数を下げることができないため、工具寿命に限界があります。
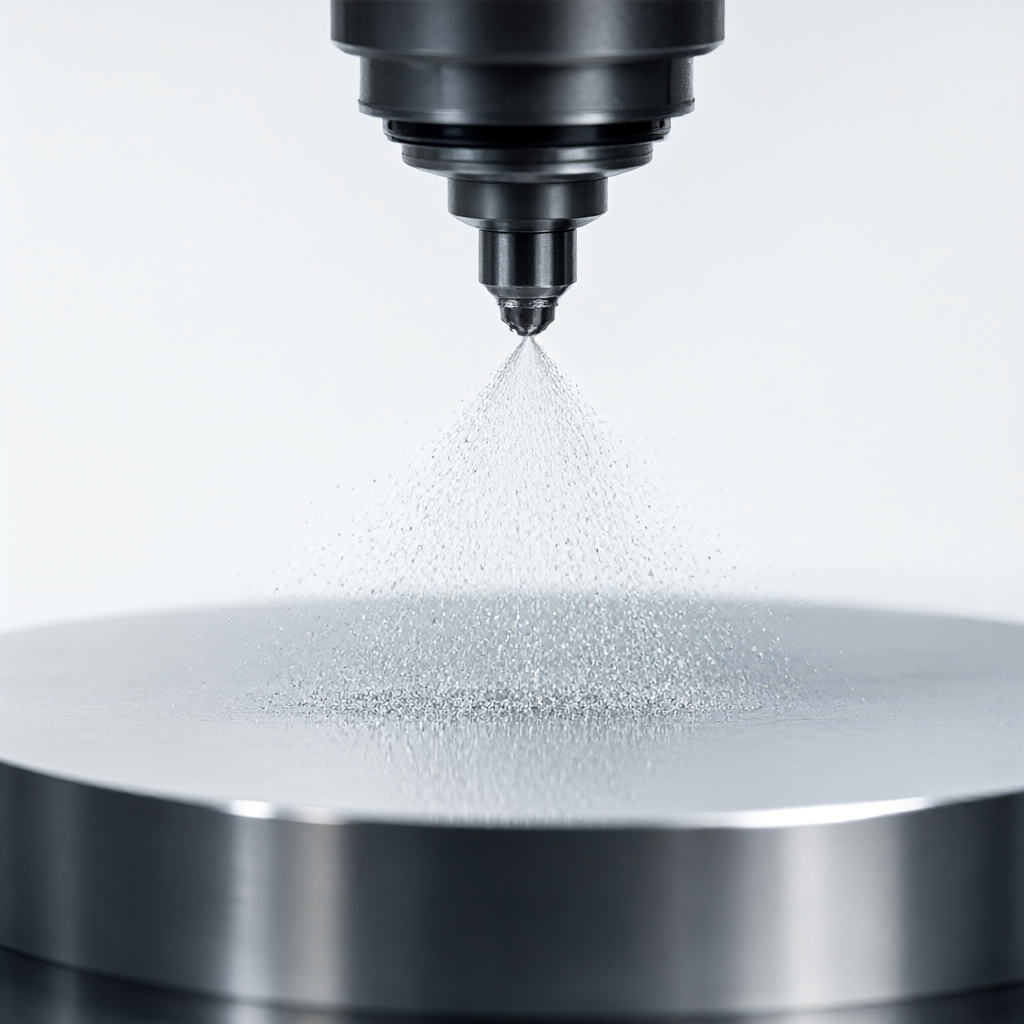
最小量潤滑 (MQL): 正確な温度制御と潤滑
最小量潤滑技術では、超音波霧化を使用して、潤滑剤 (通常は植物油または合成エステル) を毎秒数立方センチメートルの量で切断ゾーンに注入します。環境保護と乾式切削の高速性の利点を維持するだけでなく、油膜を介した工具とワークの摩擦を低減し、切削抵抗と切削温度を大幅に低減します。航空宇宙部品の精密フライス加工や内部穴加工では、MQL は表面粗さ (Ra 0.4μm ~ 0.8μm) を制御する重要な手段です。
切断パラメータとプロセス計画の比較
4 軸フライス センターを使用した 4340 鋼 (HRC50) で作られたシャフト部品の場合、2 つのプロセスの推奨パラメータ範囲は次のとおりです。
| プロセスパラメータ | 完全乾式切削(ドライ) | 最小量給油(MQL) | 適用ステージ |
|---|---|---|---|
| 主軸速度 | 1500-1800rpm | 2000~2500rpm | 仕上げ |
| 送り速度 | 80~120mm/分 | 150~200mm/分 | 仕上げ | 切込み深さ(ap) | ≤0.5mm | ≤1.0mm | 中仕上げ・仕上げ | ツールの種類 | PVD TiAlN コーティング超硬 | CBN(立方晶窒化ホウ素)またはPVD TiAlN | 仕上げ | 表面粗さ | Ra約1.6μm | Ra0.4μm~0.8μm | 合格基準 |
| 工具寿命 | 短め(20~30本程度) | 長め(約40~60本) | バッチ経済 |
DFA の推奨事項とエンジニアリングをドッキングするための重要なポイント
図面を受け取ると、次の点に焦点を当てた DFM (製造可能性設計) レビューを実施します。
- 最小壁厚:高硬度鋼は仕上げ加工時にビビリが発生しやすくなります。キー位置決め面の肉厚は0.8mm以上とするか、補強リブを追加することを推奨します。
- バリ取り要件:航空部品は通常、乾式切断中にフラッシュバリや鋭利な切りくずを必要としません。コーナークリーニング工程を追加するか、プログラミングでバリ取り代を確保する必要があります。
- 幾何公差:同軸度 0.02mm の要件については、二次的な位置決め誤差を避けるため、「1 回のクランプで全面加工を完了する」旋削とフライス複合加工を使用することをお勧めします。
品質検査とバッチの一貫性管理
航空部品の信頼性を確保するために、当社は厳格な品質管理を実施しています。
- 入荷した材料の検査:スチールコイル/バーの材質リストを確認し、サンプルの硬さ試験(ロックウェルHRC)およびスペクトル分析を実施して、材質グレードがナビゲーションマークを満たしていることを確認します。
- 最初の商品確認 (FAI):最初の 3 つのピースは、三次元座標測定機 (CMM) を使用してフルサイズで測定され、キーの位置と輪郭を確認し、ベースライン データを記録しました。
- 工程検査:工具の摩耗傾向を監視するために、50 個ごとに主要な寸法をランダムに検査します。寸法ドリフトが公差の下限に近づいたら、直ちにツールを交換するか、補正値を調整してください。
- 完全な出荷検査:表面品質は粗さ計でRa値を検出し、傷や油残りがないことを目視で確認します(ドライカット部は超音波洗浄が必要です)。
結論と行動への推奨事項
高硬度の航空鋼部品の加工では、CBN 工具を備えた MQL を選択すると、効率、表面品質、コストのバランスをより良くすることができます。当社の 72 台の CNC マシンのクラスターは、3/4/5 軸の同時加工をサポートし、15 ~ 25 日のバッチ納品能力を備えており、高光沢の外観要件への対応に優れています。
超高張力鋼、チタン合金、または高温合金を使用した航空宇宙部品のニーズがある場合は、2D 図面または 3D モデルを当社のエンジニアリング チームに送信してください。設計の最適化と配信ノードの固定を支援するために、無料の DFM 分析と見積もりを提供します。
航空宇宙部品の CNC 加工に関するよくある質問 (FAQ)
高硬度鋼部品をドライカットする際に、ワークの過熱や変形を防ぐにはどうすればよいですか?
チップを使用して熱を奪うため、「浅い切込み、高速、大きな切込み幅」の断続切削戦略を採用することをお勧めします。または、限界寸法プロセス間に「焼き戻し安定化」待ち時間を追加し、ワークピースが室温まで完全に冷却されるまで待ってから終了します。
最小量潤滑 (MQL) で使用した潤滑剤は部品の表面に残りますか?
認定された MQL オイルは通常、生分解性の植物油または合成エステルであり、非常に少量 (1 分あたり 0.1 ~ 0.5 ml) で使用されます。加工後、油膜を除去し、航空アセンブリの清浄度要件を満たすために、超音波洗浄または揮発性溶剤による洗浄が必要です。
500 個のバッチで高硬度のシャフト部品を製造する場合、MQL と従来の切削液のどちらが経済的ですか?
通常、MQL の方が経済的です。切削液の工具寿命は若干長くなりますが、MQL ではクーラントの交換、ろ過、環境処理のコストが不要になり、送り速度の高速化と全体の作業時間の短縮が可能になります。 15 ~ 25 日で迅速に納品されるバッチ注文に特に適しています。
HRC55を超える硬度の航空宇宙用鋼部品を加工できますか?
できる。 CBN工具と微量潤滑機能を備えた4/5軸マシニングセンターを備え、HRC60程度までの部品加工が可能です。詳細は、部品の形状と公差レベルに基づいて評価する必要があります。 DFM 解析用の図面を提供することをお勧めします。
加工時の同軸度公差を0.02mm以内にするにはどうすればよいですか?
ミルターンマシンを使用して旋削とフライス加工を 1 回のセットアップで完了するか、5 軸マシニング センターの高精度油圧治具位置決めを使用します。加工前に、クランプ ジョー データムが CMM によって測定され、幾何公差が標準に達していることを確認するために、CAM の後処理で治具の誤差が補正されます。



