





航空宇宙部品の製造では、複雑なキャビティの CNC フライス加工では、ツール パスの最適化と材料除去速度という 2 つの課題に直面しています。荒加工代と仕上げ代を科学的に割り当てることは、生産効率、寸法精度、表面の完全性のバランスをとるための重要なエンジニアリング上の決定です。この記事では、5軸同時フライス加工と3軸高速フライス加工の実際の加工経験に基づいて、残量管理、工具選択ロジック、熱変形補正と合格基準に焦点を当てて、航空アルミニウム(7075-T6など)およびチタン合金(Ti-6Al-4Vなど)部品のマージン配分戦略を分析し、再利用可能なプロセス計画ソリューションをエンジニアに提供します。
複雑なキャビティの荒加工と仕上げ加工のための許容割り当てのエンジニアリング ロジック
証拠金配分は単純な固定値設定ではなく、「重いものを取り除き、軽いものを保つ」という原則に基づいたシステムエンジニアリングです。荒加工段階は、材料の大部分を除去し、工作機械のスピンドルへの負荷を軽減し、工具ホルダーの干渉を避けることを目的としています。仕上げ段階では最終的なサイズと表面品質に重点が置かれ、工具の降伏現象を抑えるために非常に低い切削抵抗が必要となります。
- 粗取り代:通常は0.5mm~1.5mmに設定します。深いキャビティ構造の場合は、工具の長さと直径の比率を考慮し、剛性不足によるびびりを防ぐために横方向のマージンを大きく確保する必要があります。
- 中仕上げ代:キャビティ深さと直径の比が 5:1 を超える場合は、荒加工後の応力解放変形を除去するために、このプロセスを追加し、マージンを 0.2 mm 〜 0.4 mm に設定することをお勧めします。
- 仕上げ手当:工具径に応じて、通常は0.05mm~0.2mmで制御されます。小径エンドミル(3mm未満など)の場合、工具の曲がりを防ぐためマージンは0.1mmを超えないようにすることを推奨します。
航空宇宙部品では、クランプ応力の緩和により薄肉の形状が容易に変形します。したがって、仕上げ後に応力が解放され、寸法が許容範囲内に収まるように、マージン戦略を有限要素解析 (FEA) によって予測される変形と組み合わせて逆補償する必要があります。
主流の材料マージンとプロセスパラメータの推奨値の比較
異なる材料の切断特性は大きく異なります。アルミニウム合金は切削抵抗が低く、大きな送りの荒加工に適しています。チタン合金は熱伝導率が悪く工具にくっつきやすいため、切削速度を大幅に下げてマージンを大きくする必要があります。次の表は、典型的な複雑なキャビティ加工における 7075-T6 アルミニウム合金と Ti-6Al-4V チタン合金のパラメータ ベンチマークを比較しています。
| プロセス段階 | 材質グレード | 推奨許容差(mm) | 主軸回転数(rpm) | 刃あたりの送り (mm/z) | 述べる |
|---|---|---|---|---|---|
| 荒削り | 7075-T6 アルミニウム | 0.5~1.0 | 8000~12000 | 0.2~0.4 | 高能率を重視するために荒目工具を使用する |
| 仕上げ | 7075-T6 アルミニウム | 0.05~0.15 | 12000~15000 | 0.02~0.05 | 高光沢表面、Ra は 0.4μm に達します |
| 荒削り | Ti-6Al-4V | 0.5~1.5 | 250~400 | 0.02~0.04 | 低速かつ大きな切込み深さのため、強力な冷却が必要 |
| 仕上げ | Ti-6Al-4V | 0.1~0.3 | 300~500 | 0.01~0.02 | 過熱を防ぎRaを厳密に管理 |
チタン合金の仕上げ代は適切に大きくする必要があります。取り代が非常に小さいと、切削ではなく工具とワークとの摩擦が発生しやすく、表面品質が損なわれる可能性があるため、注意が必要です。仕上げ直後の寸法傾向を確認し、その後のバッチマージンを動的に調整するには、三次元座標測定機 (CMM) を使用することをお勧めします。
5軸同時加工における遊び代の動的調整戦略
自由曲面や深いキャビティの止まり穴を備えた航空宇宙部品の場合、5 軸工作機械の工具軸ベクトルの変化により、領域ごとに実際の切削条件に違いが生じます。固定マージン設定は 5 軸加工では失敗することが多く、「等距離マージン」または「工具半径補正に基づくマージン」戦略を採用する必要があります。
- 工具軸ベクトルの影響:深いキャビティの側壁では、工具軸の傾斜角度が大きすぎると、切削厚さが急激に減少し、場合によってはゼロに近づきます。このとき、公称許容値では実際の切削厚さが不足し、表面にビビリマークが発生します。 CAM ソフトウェアの「最小切断厚さ」制約をオンにして、許容値を自動的に調整することをお勧めします。
- コールド対ホットの補償:機械加工プロセス中、工具とワークピース間の摩擦により熱が発生し、その結果、局所的な熱膨張が発生します。精密部品の場合は、荒加工後にワークが周囲温度(±2℃以内)に戻るまで待ってから仕上げ加工を行うか、CAMで熱変形補正値を事前設定(通常はZ軸の前方補正に沿って0.02~0.05mm)することをお勧めします。
また、薄肉ブラケット部品の場合は、本体を0.1mm残して加工し、その後本体を先に加工する「分割加工」を推奨します。クランプを緩め、データムの位置を変更し、反対側を加工します。最後に真ん中の接続薄壁を一気に取り外します。この方法により、クランプ力によって生じる変形を効果的に相殺し、許容値の配分をより的を絞ったものにすることができます。
工具の選択とマージンのトレードオフと工具破損のリスク
許容値の大きさは、工具寿命と工具破損のリスクに直接関係します。マージンが大きいということは切込みが大きくなり、工具にかかるトルクが増大することになり、これは小径エンドミルにとって致命的な脅威となります。小径工具 (D≤6mm) でチタン合金を加工する場合、剛性不足による工具のたわみを避けるために、仕上げ代を工具直径の 5% ~ 8% に制限することをお勧めします。
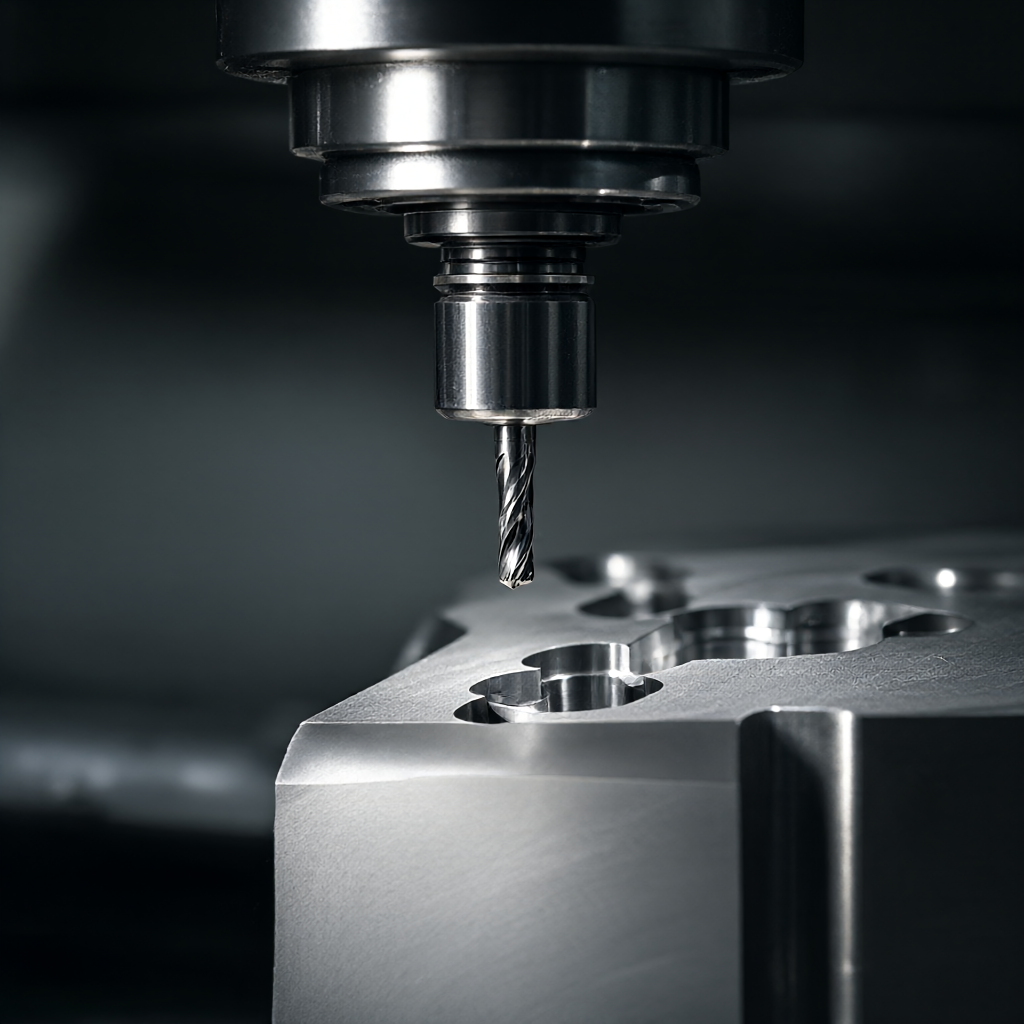
もう 1 つの戦略は、「ボールナイフ + フラットナイフ」の組み合わせです。オプション A:全体的にボールカッターを使用します。利点は、移行がスムーズでステップフリーであることです。欠点は、ボールカッターの高度な切削速度が遅く、刃先が蓄積しやすく、マージンを非常に小さいレベル (0.02 ~ 0.05mm) に制御する必要があり、効率が低いことです。オプション B:ボールナイフ荒加工・中仕上げ加工、平ナイフ仕上げ加工。利点は、平底のナイフが非常に効率的で、ボールナイフによって残された球状の痕跡をきれいにできることです。欠点は、2 回のクランプまたは複雑なツールの切り替えが必要なことであり、平底のナイフが干渉することなく完全に挿入できるようにマージンを配分する必要があります。
高い平滑性が要求される吸気ダクトや燃焼室壁の場合は、通常オプション B の方が優れていますが、ボールナイフによって残された 0.05 mm 程度の膨らみを底層に傷を付けずに完全に切断できるように、平底ナイフの軸方向の許容値を正確に計算する必要があります。
表面の完全性検査と故障モードの回避
不適切な許容値の配分の直接的な結果は、表面の完全性の欠陥です。一般的な破損モードには、びびり、スカロッピング、微小亀裂、および過度に深い加工硬化層が含まれます。合格はサイズだけでなく、表面の品質にも左右されます。
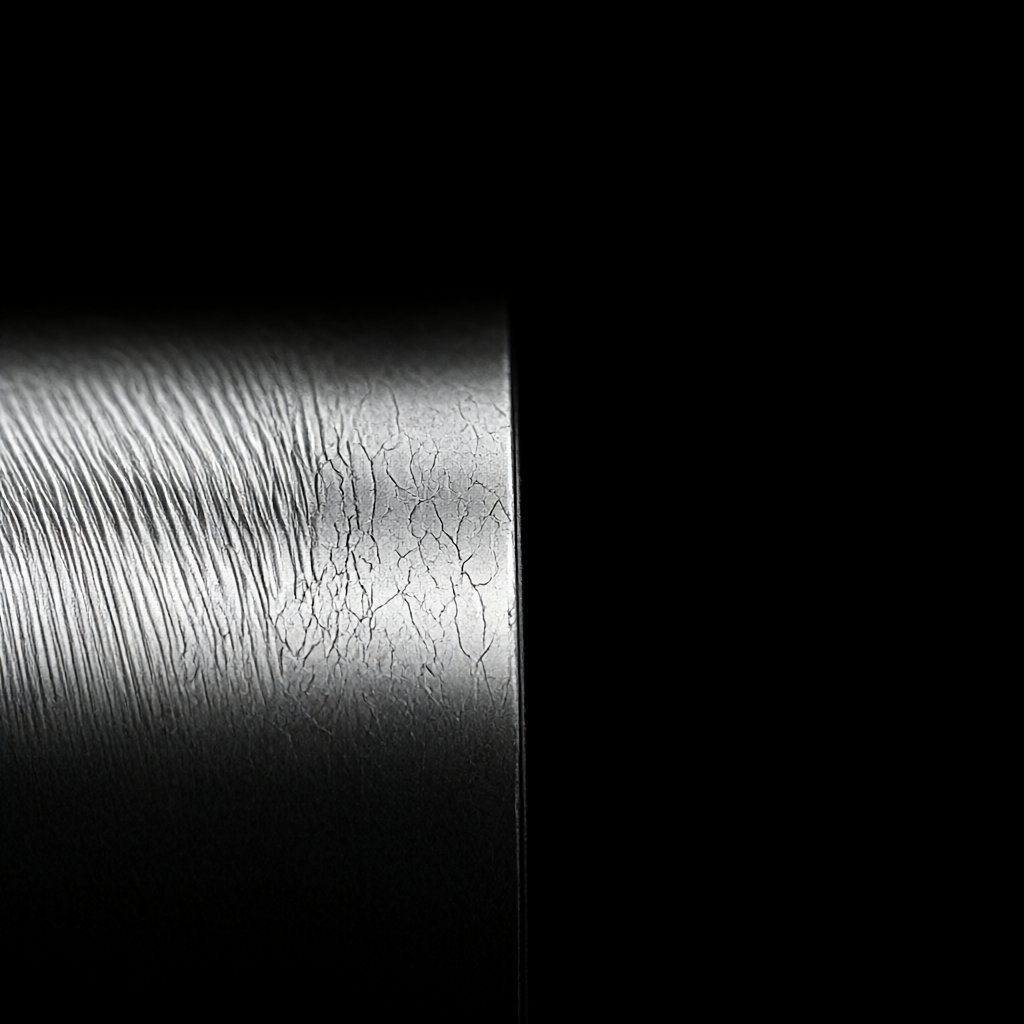
- 振動マーク検出:Ra値の測定には粗さ計を使用します。航空アルミニウム部品の場合、Ra は ≤0.8μm である必要があります。高光沢面にはRa≤0.4μmが必要です。周期的なビビリマークが発生する場合は、マージンが大きすぎて切削が不安定になっていないか、主軸ベアリングが摩耗していないかを確認してください。
- ナイフマークの制御:仕上げ代を0.05mm以下とし、回転速度を上げることでボールカッターによる球面カッター痕を最小限に抑えることができます。キーの合わせ面については、「平滑化」処理を追加し、精密研削ナイフまたはダイヤモンドペンナイフを使用して少量(0.01~0.02mm)を除去することをお勧めします。
- 硬度の検証:加工硬化は材料の表面硬度を変化させ、疲労寿命に影響を与えます。硬化層の深さが 0.1 mm 以内に制御され、硬度の増加が材料本体の 10% を超えないことを確認するために、仕上げ表面の微小硬度試験が必要です。
量産では、最初のピースで原寸三次元測定機検査と表面粗さスキャンを実行して、マージン寸法偏差モデルを確立することをお勧めします。たとえば、バッチのマージンが 0.1 mm である場合、実際のサイズは 0.02 mm 低いことが判明した場合、閉ループ制御を実現するには、後続のバッチのマージンを 0.12 mm に調整する必要があります。
一般的なマージン配分の問題とエンジニアリング実践に関するよくある質問
仕上げ代を荒取り代よりも大幅に小さくする必要があるのはなぜですか?
仕上げの目的は、寸法精度と表面品質を確保することであり、工具のたわみと熱の影響を軽減するために切削抵抗を最小限に抑える必要があります。取り代が大きすぎると(例えば0.2mm以上)、過剰な切削負荷により小径工具がたわみ、寸法誤差や表面ビビリマークが発生します。したがって、仕上げ取り代は荒取り代の 1/10 ~ 1/20 しかありません。
5軸加工において追加の中仕上げ工程が必要かどうかはどのように判断すればよいですか?
キャビティ深さと直径の比が 4:1 を超える場合、または工具長さと直径の比 (L/D) が 4:1 を超えると、剛性が大幅に低下します。このとき、荒加工から仕上げ加工までの2工程だけでは応力変形をなくすことができず、中仕上げ加工を追加する必要があり、内部応力の大部分を逃がして仕上げ加工時の寸法安定性を確保するために0.2~0.3mmのマージンを設定します。
チタン合金加工では、公差分布が工具寿命に与える影響はアルミニウム合金よりも敏感ですか?
はい。チタン合金は熱伝導率が低く、切削熱が工具先端に集中して拡散摩耗が起こりやすいです。許容値が大きすぎると送りが制限され、工具摩擦が増大し、工具寿命が大幅に低下します。チタン合金の仕上げ代は0.15mm以内に厳密に管理し、工具寿命と表面品質のバランスをとるために微量潤滑(MQL)技術を使用することをお勧めします。
薄肉部品の加工後にスプリングバックが発生します。マージン戦略を通じてそれを修正するにはどうすればよいでしょうか?
変形補正量は終了前に予約する必要があります。たとえば、応力解放後に部品が 0.03 mm 収縮すると予測される場合、仕上げ時のサイズに +0.03 mm のマージンを確保する必要があります (つまり、ターゲット サイズを 0.03 mm 増やす必要があります)。この値は、最初のピースのテストを通じて決定し、単純な「プロセス マージン」ではなく、CAM の「補償マージン」として設定する必要があります。
量産時のマージン配分の一貫性を確保するにはどうすればよいですか?
標準化された工程文書を作成し、各工程の工具番号、許容値、補正パラメータを明確にします。手動による変更を避けるには、CAM ソフトウェアの「固定マージン」テンプレートを使用します。同時に、初品確認システム(FAI)が導入され、各製品の最初の 3 個が完全に検査され、マージン戦略の有効性が検証されます。逸脱が見つかった場合、機械はシャットダウンされ、直ちに調整されます。
結論と行動への推奨事項
複雑なキャビティに対する CNC 加工代の割り当ては、基本的に、効率、精度、表面品質の間の動的なバランスによって決まります。普遍的に適用できる固定値はなく、材料特性、工具の剛性、工作機械の状態に基づいた個別の戦略のみがあります。エンジニアは設計段階で DFM (製造可能性設計) に介入してマージンの実現可能性を評価する必要があります。処理段階では、CMM データを使用して閉ループ内のマージンを修正し、バッチの一貫性を確保します。
プロジェクトに航空宇宙用の複雑なアルミニウム合金またはチタン合金部品が含まれており、表面の完全性と寸法安定性に関する厳しい要件がある場合は、図面と技術仕様をお送りください。当社は、72 台の CNC 装置のリソースと 7075/Ti-6Al-4V 材料の加工データベースを組み合わせて、マージン シミュレーションと DFM 提案を含む迅速な見積りプランを提供します。



