





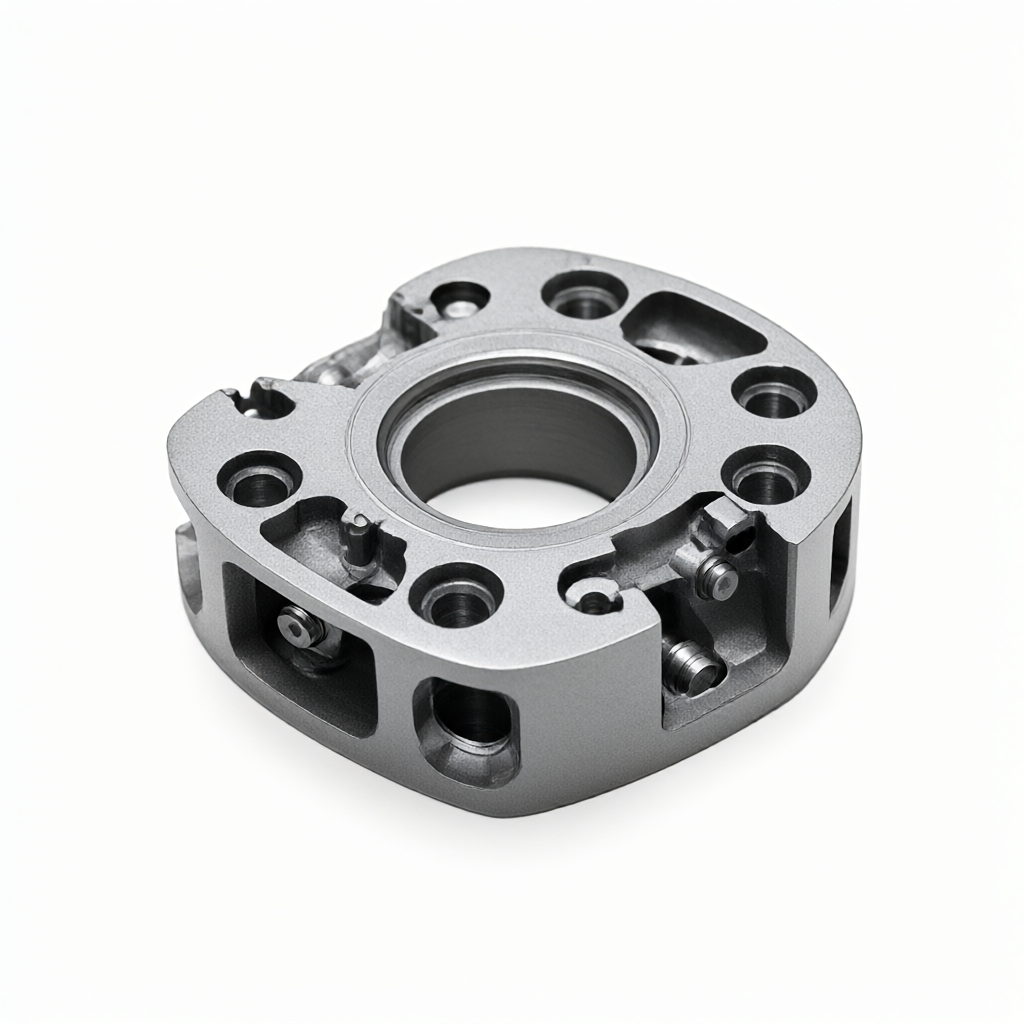
航空宇宙部品の加工後に陽極酸化、電解膜除去、二次着色が必要な場合、酸化膜の完全性と膜層の結合強度を制御することが鍵となります。 CNC 加工段階では、その後の電解プロセス中にフィルム層の亀裂や剥離を引き起こす残留応力を避けるために、妥当なバリ取りと応力除去時間を確保する必要があります。合理的なプロセスパスは、CNC荒加工と仕上げ→バリ取り/応力除去→陽極酸化処理(従来の硫酸システム)→電解膜剥離(必要に応じて部分的または全体)→二次着色(蒸留またはAC染色)→封止および固化です。チェーン全体において、各リンクの電解パラメータ、電流密度、および時間ウィンドウが、最終的な外観の一貫性とバッチの安定性を直接決定します。
航空宇宙部品加工が後続の表面処理に及ぼす構造的影響
Precision structural parts for aviation often contain complex inner cavities, shallow holes and special-shaped surfaces. CNC 多軸加工は高い幾何学的精度を達成できますが、切削残留応力と微細形態は陽極皮膜の品質に直接影響します。粗加工後の応力が十分に緩和されていないと、陽極酸化処理時に粒界に沿って膜層が不均一に膨張しやすく、その後の電解膜除去時に膜厚分布が大きく変動します。ファインミリング後は0.3~0.5mmのマージンを確保し、バリ取り工程では低温電解研磨や化学バリ取りを使用して表面残留圧縮応力を20MPa以内に制御し、安定した膜厚を確保することをお勧めします。
チタン合金とアルミニウム合金のハイブリッドアセンブリの場合、異種金属間の接触電位差に特別な注意を払う必要があります。電解膜を除去する前に、局所的なマイクロバッテリー効果によって引き起こされる色むらを避けるために、異なる材料の接触面を隔離するか、導電性絶縁ガスケットを使用する必要があります。エンジニアは、後続のプロセスの実行を容易にするために、DFM 段階で電解領域と非電解領域の境界を明確にマークする必要があります。
航空部品には一般に 5083 または 7075 アルミニウム合金が使用され、硫酸-シュウ酸複合電解質 (濃度 180 ~ 220 g/L、温度 20 ~ 25°C、電圧 12 ~ 18 V DC) が使用されます。従来の陽極膜厚は20~40μmに制御されており、耐摩耗性と絶縁性の要件を満たすことができます。フィルムの単位セルの構造的完全性は、XRD 半定量分析によって検証できます。粒子の配向性が高いほど、その後の電解膜除去時に膜が均一に剥がれやすくなります。
部品の特定の領域 (ネジ部、シール面など) に皮膜層を保持する必要がある場合は、陽極酸化処理または分割されたマスキング プロセスを使用する前に、その領域に絶縁陽極皮膜を適用する必要があります。部品全体が酸化された後、フィルムを部分的にのみ除去することは避けてください。これにより、皮膜層端部に応力集中が生じやすくなり、疲労寿命が低下する。
電解膜除去のパラメータウィンドウとリスク回避
電解膜の除去には通常、2 ~ 5% NaOH 溶液、温度 60 ~ 80°C、電流密度 2 ~ 4 A/dm²、時間 30 ~ 90 秒が使用されます。膜の後退深さは膜厚と電流密度によって決まります。電解時間が長すぎると母材のアルミニウムが溶解し、表面にピンホール状のピットが発生し、二次着色の密着性に影響を与えます。
主なリスク管理ポイントは次のとおりです。フィルムを剥がした後、すぐにきれいな水で洗い流し(30 秒以上)、次に酸不動態化タンク(希硝酸またはリン酸システム)に移して表面のアルカリ残留物を中和します。すすぎが不十分な場合、アルカリ残留物により二次着色時に局所的な膜粉化が発生します。フィルムを除去した後、バッチ操作の前に表面の清浄度が基準に達していることを確認するために、サンプルに対して 96 時間の塩水噴霧プレテストを実施することをお勧めします。
二次着色工程の選定とフィルム層の接着強度検証
二次着色は浸漬染色(有機染料)とAC染色(金属イオン蒸着)に分けられます。浸漬染色法は複雑な多色のシーンに適していますが、耐紫外線性と耐熱性が劣ります。 AC染色法(交流電圧6~10V、周波数150~200Hz、温度80~95℃、時間5~15分)は、フィルム層と基材との結合力がより強く、信頼性の高い航空シナリオに適しています。どちらの方法を選択するかは、使用環境温度や紫外線照射強度によって異なります。
いずれの着色方法であっても、着色後はヒートシール(熱湯40~60分)またはケミカルシール(ニッケル塩水70~80℃、10~20分)でシールする必要があります。シール後はフィルム層の吸水率が60~80%低下し、耐候性が大幅に向上します。接着強度は 3M 610 テープ 100 グリッド テストを使用して検証でき、認定基準は剥離率 ≤ 5% です。より厳格な航空顧客は ASTM D3359 クロスハッチ法を使用でき、出荷前にグレードが 4B 以上である必要があります。
ソリューションの比較: 浸漬染色と交換染色
| 寸法 | 浸染(有機染料) | AC染色(金属イオン) |
|---|---|---|
| フィルム層の接着機構 | 染料分子が膜の細孔に浸透し、物理的に吸着します。 | 膜細孔界面でのイオンの電着と結晶化 |
| 耐紫外線性(キセノンランプ500時間エージング) | ΔE3.5~5.0まで | ΔE通常 ≤1.5 | 耐熱限界 | ≤120 °C 長期使用 | ≤200 °C 短期耐久性 | 多色共通基板の柔軟性 | 高、エリア分割可能 | 低い、マスクして隔離する必要がある | 代表的な用途 | 装飾部品、低応力構造部品 | 航空耐荷重構造、高信頼性部品 |
バッチ一貫性の制御および検出方法
量産においては、膜厚の変動が外観ばらつきの主な原因となる。 軸酸化槽と電解退膜槽の両方をライン膜厚検査(X線回光法)に設置し、ロット毎に首三枚全寸法で膜厚を測定し、Cp/Cpkを評価した。



