





航空宇宙部品の CNC 加工における複雑な曲面のインペラブレードの仕上げ戦略に関して、中心的な困難は、薄肉構造のツールハンドルの振動抑制、可変厚さの流路内のツールパスの最適化、および高平滑面の残留応力の除去にあります。ほとんどの場合、荒加工の直後に仕上げ液を使用すると、刃の根元に応力集中が発生しますが、合理的な多軸加工戦略により、寸法公差を±0.01 mm 以内に制御できます。この記事では、5 軸フライス加工技術、ツール パス計画、および材料特性を組み合わせて、エンジニアが一般的な故障モードを回避し、バッチの一貫性を確保できるようにする一連の実用的な精製技術ソリューションを提供します。
複雑曲面羽根車の構造特性と加工難易度の解析
航空インペラブレードは通常、チタン合金 (TC4/Ti-6Al-4V など) または高温合金 (インコネル 718 など) で作られており、その空力面には厳密な幾何学的精度が必要です。このような部品は、CNC 加工において 3 つの大きな課題に直面しています。1 つは、薄肉領域 (肉厚が 2 mm 未満の場合が多い) の剛性が不十分であり、びびりが発生しやすいことです。第二に、可変厚さの流路内での工具のアクセスしやすさは制限されており、単軸または 3 軸加工では頻繁な角度調整が必要です。第三に、高い仕上げ要件(Ra≤0.4μm)とバリ取りおよび応力除去プロセスの調整です。標準の 3 軸装置のみに依存する場合、異なるプロセス間で複数のクランプが必要になることが多く、累積誤差の制御が困難になります。そのため、多軸同時処理が主流となっています。
インペラ仕上げにおける5軸同時ミーリングの技術的優位性
3 軸マシニング センターと比較して、5 軸マシニング センターは A/C 軸または B/C 軸リンクを使用することで、工具が常に良好な切削角度を維持し、薄肉での切削抵抗の外乱を大幅に低減できます。仕上げ加工では、断続切削による衝撃を避けるために、「下向きスパイラル切削」または「一定放射状切削」パスを採用することをお勧めします。チタン合金材は熱伝導率が低い(約6.7W/m・K)ため、切削熱が工具先端に集中しやすくなります。高硬度コーティング工具(TiAlNコーティング超硬ソリッドエンドミルなど)を使用する必要があります。回転速度は 8000 ~ 12000 rpm で制御することをお勧めします。切り込み深さに応じて送り速度を調整します。通常は 0.1 ~ 0.2mm/rev が適切です。このプロセスの組み合わせにより、表面の振動パターンを効果的に抑制し、その後の精密研削の基礎を築くことができます。
ツールの選択とパラメータのマッチング: 効率と表面品質のバランス
工具の幾何学的パラメータは、インペラブレードの最終的な成形精度に直接影響します。仕上げ段階では、放熱性を向上させるために、刃数 2 ~ 3 で切りくず溝の幅が広い小径マイクロ径フライス (直径 D ≦ 6mm) を使用することをお勧めします。次の表は、チタン合金インペラの仕上げ加工で一般的に使用される 2 つのツール ソリューションのパフォーマンスを比較しています。
| コントラストの寸法 | オプション A: TiAlN コーティング極小径エンドミル | オプション B: ダイヤモンドコーティングされた高速度鋼切削工具 (限られた材質に使用可能) |
|---|---|---|
| 適用材質 | チタン合金、高温合金、アルミニウム合金 | 非強磁性材料のみ。航空宇宙用チタン合金には適用されません。 |
| 推奨切断パラメータ | 速度10,000rpm、送り150mm/min、ap=0.05mm | 回転速度 5,000 rpm、送り 300 mm/min (超硬交換シナリオのみ) |
| 表面粗さ | Ra0.4μmまで、精密研削が必要 | 理論上の滑らかさは高いですが、航空部品としては禁止されており、比較のみに使用されています。 |
| 工具寿命 | 約2〜3時間、摩耗後は研ぎ直す必要があります | 航空規格は適用されません。これはプロセス ロジックの比較のみを目的としています。 |
注: 航空宇宙部品の仕上げに高速度鋼を使用することは固く禁じられています。スキーム B は、熱硬度に対するコーティングの影響の論理を説明するためにのみ使用されます。実際の生産では、スキーム A または超硬ソリッドと TiAlN コーティングを使用する必要があります。重要な点は、工具の横方向成分を最小限に抑え、ブレードの歪みを防ぐために、仕上げ加工中、ap (軸方向切込み深さ) を 0.02 ~ 0.05 mm に制御し、ae (横方向切込み深さ) が半径の 10% を超えないようにする必要があることです。
クランプツールの設計と残留応力除去戦略
クランプ方法はインペラの位置決め精度を直接決定します。硬い爪が薄壁の葉の根元にピンチマークを残さないように、真空吸着ツールまたはカスタマイズされた柔らかい爪を使用することをお勧めします。大径インペラの場合は、ブレードの背面に加工穴を設計し、位置決めピンを使用してセンタリングを補助することができます。加工完了後の内部残留応力の解放が形状誤差の主な原因となります。精密フライス加工後、バリ取り前に応力除去プロセスを実行することをお勧めします。部品を 150 ~ 200°C で 2 ~ 4 時間 (チタン合金)、または 400 ~ 500°C (アルミニウム合金) に保ち、その後ゆっくり冷却します。このステップにより、寸法安定性が 30% 以上向上し、納品後の部品の緩やかな変形を回避できます。
表面仕上げ・品質検査:Ra0.4μmから本格検査まで
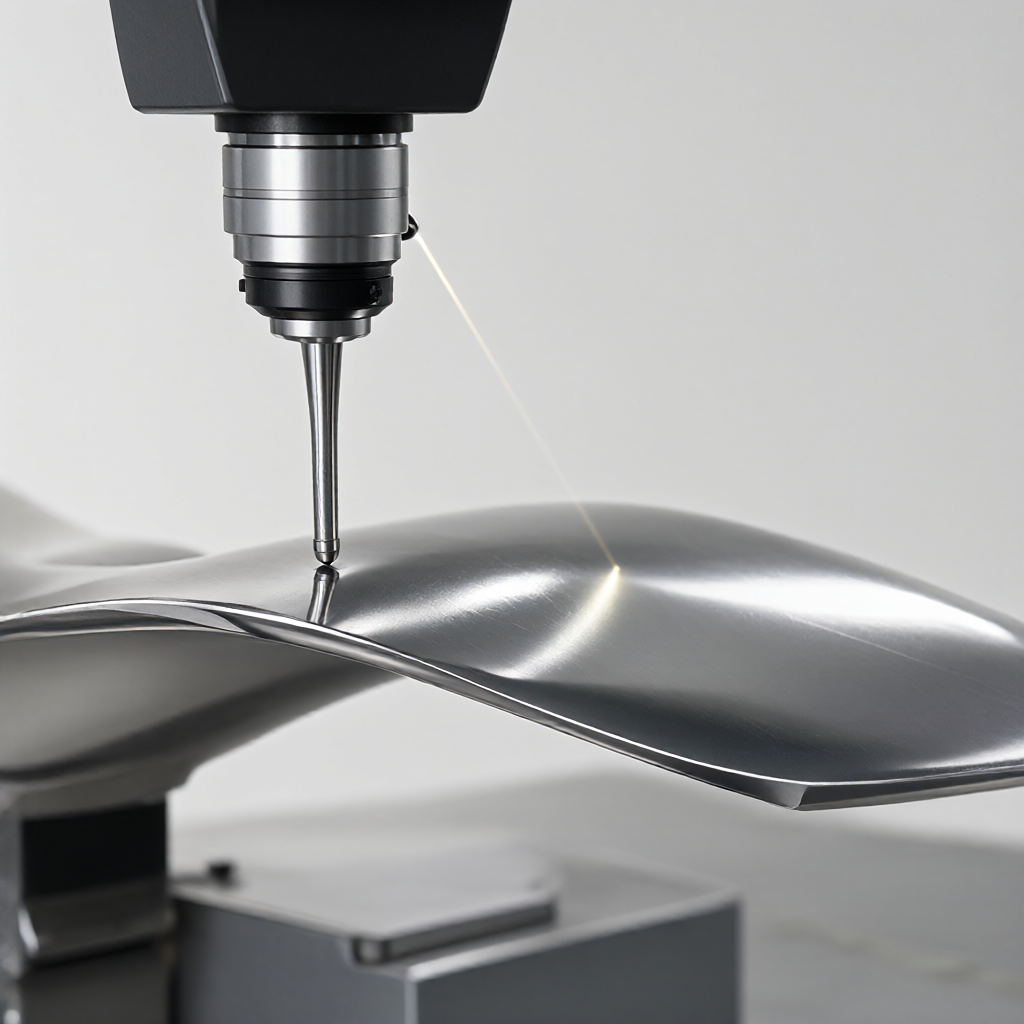
改良戦略の最後のステップは、表面の完全性の保証です。航空用羽根車の場合、表面粗さは通常 Ra≦0.4μm であることが要求され、ナイフマークや振動マークは認められません。フライス加工後に基準に達しない場合は、過度の材料除去を避けるように注意しながら、フローティング研磨ホイールとペースト研磨剤 (酸化アルミニウムミクロングレード) を使用して局所的に精密研削を行うことができます。検査工程では、CMM(3座標)キーポイントスキャンを使用し、光学式プロファイラーを使用してブレード形状を検出する本格的な測定が必要です。一般的な故障モードには、チップスイープ (十分な加工代が残っていない)、ルートオーバーカット (ツールパスが材料のリバウンドを補正していない) が含まれます。回避策は、CAM ソフトウェアで 0.1 ~ 0.2 mm の微研削代を確保し、仕上げ前に最初の部分の検証を実行して、工具の摩耗が許容範囲内であることを確認することです。
バッチ一貫性制御と DFM エンジニアリングのドッキング
バッチ生産 (50 ~ 500 ピースなど) では、単一ピースとバッチ間の一貫性を維持することが重要です。工具寿命データベースを確立し、20 時間ごとに工具サイズをチェックし、摩耗が限界を超えたら直ちに工具を交換または再研磨することをお勧めします。同時に、SPC (統計的プロセス制御) を使用して主要な寸法 (ブレードの厚さ、エアフィルムギャップなど) を監視し、Cpk ≥ 1.33 の場合にプロセスが制御されていると見なされます。 DFM (製造容易性を考慮した設計) 段階では、エンジニアは設計者に最小肉厚、フィレット半径、およびブレードの公差を確認して、設計が CNC の機械加工限界を超えることを避ける必要があります (最小半径が工具半径より小さいなど)。 ShowyMetalでは、デザインレビューからCNC加工、表面処理、検査、出荷までをワンストップでご提供いたします。 72 台の CNC 機器には 5 軸マシニング センターと旋盤およびフライス盤が含まれており、15 ~ 25 日でのバッチ納品をサポートします。精度は±0.01mmに達し、表面仕上げはRa0.4μmで、航空サプライチェーンの厳しい要件を満たすことができます。
複雑な湾曲したインペラブレードをリファインする際に、薄肉部品の微小亀裂を回避するにはどうすればよいですか?
重要なのは、切削熱と残留応力を制御することです。十分な冷却(マイクロドリップまたは最小量潤滑 MQL)を使用し、送り速度を 0.1mm/rev 未満に下げ、仕上げ後に低温時効応力除去プロセスを追加することにより、チタン合金などの活性金属のマイクロクラックの発生を効果的に抑制できます。
5 軸でインペラを加工する場合、滑らかな仕上げを確保するためにツールパスをどのように計画すればよいでしょうか?
ベベルカットによって引き起こされる表面テクスチャを避けるために、工具軸をブレード表面に対して常に垂直にする「一定法線」工具経路戦略を採用することをお勧めします。 CAM ソフトウェアのステップオーバーを直径の 5% 未満に設定し、ダイナミック ベクター カットを使用すると、ツール マークと振動マークが大幅に改善され、Ra0.4μm 要件を満たすのに役立ちます。
チタン合金製インペラは仕上げ後のサイズが不安定です。主な理由は何ですか?
これは主に残留応力の解放によって引き起こされるゆっくりとした変形です。仕上げ後に応力除去を行っていない場合や、非対称クランプにより内部応力分布が不均一である場合、納品後に寸法が変動します。精密フライス加工と研削の間に熱処理応力緩和リンクを挿入し、クランプ スキームを最適化して拘束変形を軽減することをお勧めします。
インペラを大量生産する場合、バッチごとに一貫した表面品質を確保するにはどうすればよいでしょうか?
工具のライフサイクル管理を確立し、切削時間に応じて再研磨または交換をトリガーします。 SPC を実装して主要な幾何公差を監視します。出荷前に全数実物大検査と粗さサンプリングを実施します。標準化された操作指示 (SOP) を通じてパラメータをロックすると、手動操作の違いが減り、バッチの一貫性が向上します。
航空宇宙部品の CNC 加工における表面処理の特別な要件は何ですか?
航空用インペラは通常、陽極酸化処理(アルミニウム)または不動態化処理(チタン/スチール)が必要であり、表面に酸化膜の亀裂や傷があることは認められません。処理前に油分や汚れを十分に除去し、処理後に膜厚や密着強度のテストを行う必要があります。同時に、サンドブラストなどの機械的処理による成形精度の低下を避けるために、表面は高い仕上がりを維持する必要があります。
結論と行動喚起
複雑な湾曲したインペラブレードの改良戦略の本質は、材料特性、多軸技術、およびプロセス制御の体系的なエンジニアリングです。合理的な 5 軸ツール パス計画、厳密なパラメータ マッチング、および応力除去プロセスを通じて、航空宇宙部品の認定率と寸法安定性を大幅に向上させることができます。インペラやタービンブレードなどの精密航空宇宙部品の加工に直面している場合は、図面と技術要件を当社のエンジニアリングチームに送信することをお勧めします。当社は、製造可能性を検証し、バッチ納品を確実に行うのに役立つ、DFM 原則に基づいたプロセス計画と見積もりを提供します。



