





航空宇宙分野では、シール溝のフライス加工精度が油圧および空圧システムの漏れのリスクを直接決定します。この記事では、航空宇宙部品の CNC 加工におけるシール溝の幾何公差と表面粗さがシール性能に及ぼす影響を詳細に分析し、工具の選択から合格基準までの完全な技術ガイドを提供します。重要な流体経路の設計を担当するエンジニアにとって、±0.01mm レベルの公差内で信頼性の高いシーリングを実現する方法を理解することが、取り付けの失敗を回避するための鍵となります。
航空シール溝破損の根本原因の分析
シール溝の破損は、幾何学的誤差や表面の完全性の問題が原因で発生することがよくあります。従来の 2 軸または 3 軸加工では、深さと直径の比が 1:5 を超える細溝を加工する場合、工具のたわみや熱変形により溝底に不均一な溝が発生しやすくなります。一般的なリーク故障モード
- エッジバリ:カットオフ領域に微細な繊維が残り、Oリングやメタルガスケットの静的シールを破壊します。
- 溝幅が公差外です:幅が大きすぎると、シールが過度に圧縮され、圧縮率が40%を超えるとシールが長時間変形します。幅が狭いと仮締め力が不足します。
- 表面の微小亀裂: 高速フライス加工中に硬質アルミニウム合金 (7075-T6 など) の冷却が不十分な場合、溝壁にマイクロクラックが発生しやすく、繰り返し圧力により漏れチャネルに拡大します。
5軸リンケージにより溝精度が向上
非直線溝、スパイラル溝、または複雑な曲面のシール溝には、5 軸 CNC マシニング センターが精度を確保するための中核装置です。 RTCP(リアルタイムツールポイントコントロール)機能により、常に最適な切削ゾーン角度を保つことができます。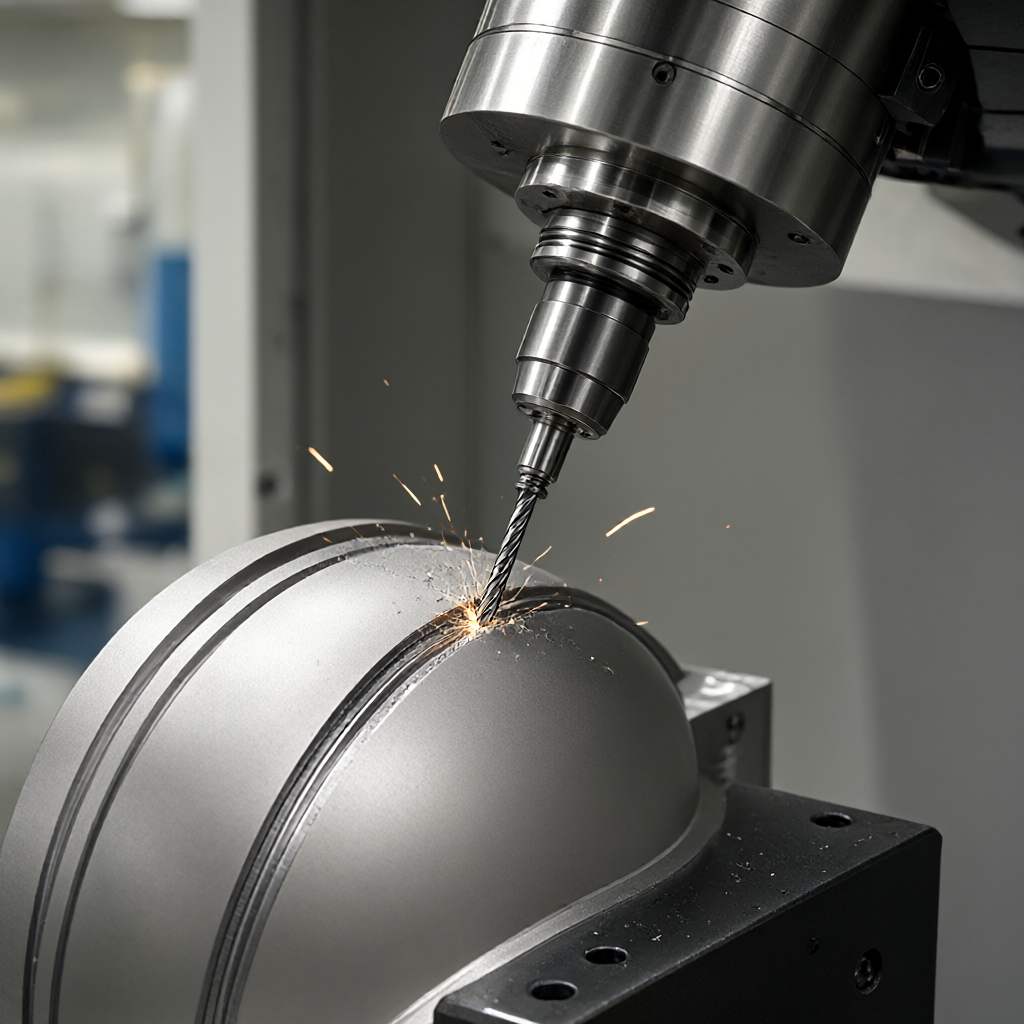
主要なプロセスパラメータの比較
| 加工計画 | 代表的な表面粗さ(Ra) | 溝幅公差(±) | 適用材質 | 制限 |
|---|---|---|---|---|
| 3軸垂直送り | 1.6~3.2μm | 0.05mm | 普通アルミ・スチール | 深いキャビティの側壁では複数回の工具交換が必要であり、切削痕がシールに影響を与えます。 |
| 4軸サイドミーリング | 0.8~1.6μm | 0.02mm | チタン合金/ステンレス鋼 | 回転半径によって制限されるため、非常に長いスロットには複数のスプライスが必要になります。 |
| 5軸ダイナミックチルト | ≤ 0.8μm | 0.01mm | インコネル/高温合金 | 高精度のATCとツールマガジンが必要で、プログラミングの計算量が多い |
このデータは、インコネル 718 シール溝の 5 軸同時加工を使用した場合、工具軸とワーク表面の法線との間の角度を一定に保つことで、表面粗さを Ra 3.2 から Ra 0.8 以内に低減でき、微細な突起によるシール表面の乱れを大幅に低減できることを示しています。
工具の選択が溝壁の品質に与える直接的な影響
ツールの幾何学的パラメータは、幾何学的精度を制御するための最初のレベルです。狭いシール溝用(幅<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。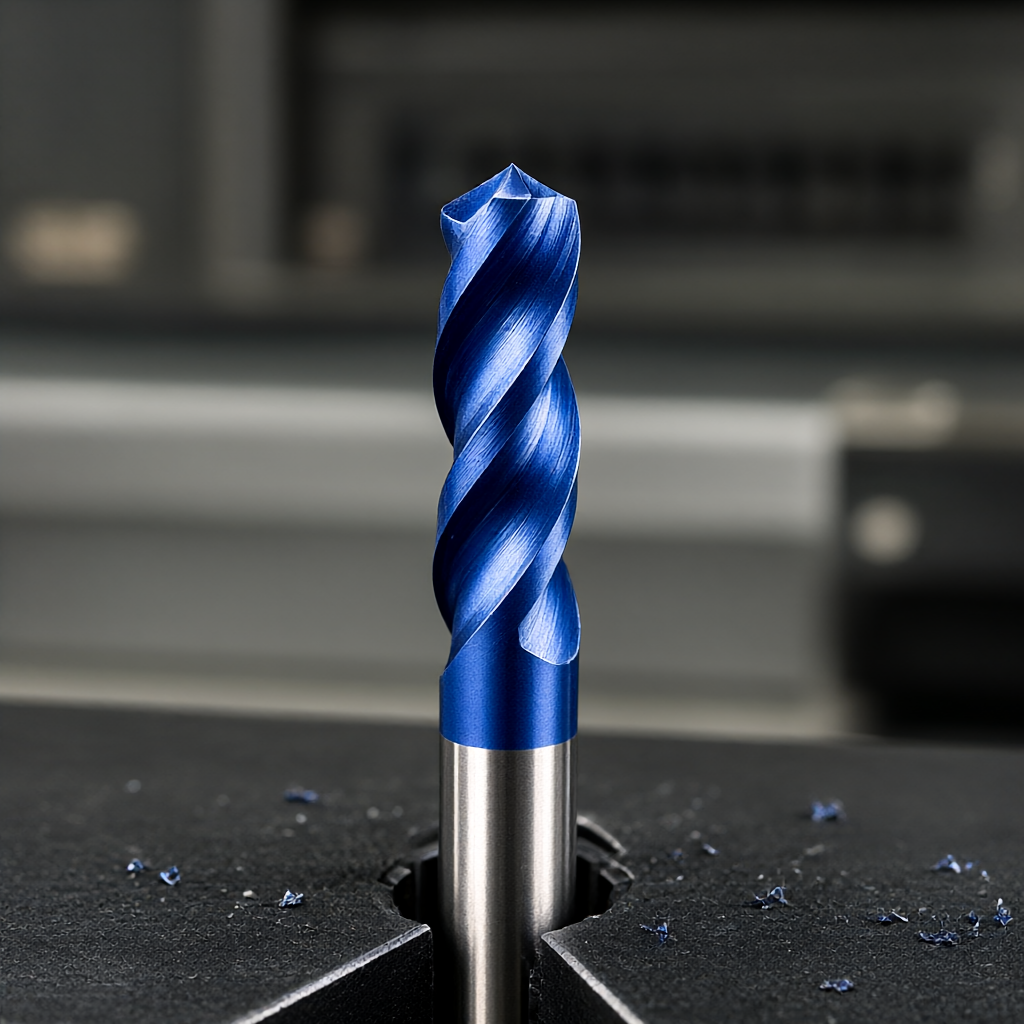
送りと切削速度の戦略
- ハイスアルミ: 7075-T6 の場合、主軸速度は 8000 ~ 12000 rpm に達し、送り速度は 3 ~ 5 m/min で、応力を除去するために大きな切込み深さが使用されます。
- チタン合金 Ti-6Al-4V: 加工硬化を防ぐため、小さな切込み (0.2 ~ 0.5 mm/rev)、低速 (5000 ~ 7000 rpm)、高送りを使用して、工具先端の過負荷を避けてください。
- クーラント管理:シール溝の隙間が狭く、冷却不足になりやすい。切削領域の温度を 50°C 未満に制御するには、最小量潤滑 (MQL) または高圧内部冷却ツールを使用することをお勧めします。
積み重ね公差と合わせ面の設計に関する考慮事項
CNC加工の精度は高ければ高いほど良いのです。公差積層解析はシールの特性に基づいて実行する必要があります。 O リングを例にとると、ISO 3601-1 規格には、溝の全体の幅と深さに関する明確な推奨事項があります。公差配分の原則
±0.01mm という全体的な公差要件の下で、公差は主にシール機能に最も敏感な寸法に割り当てられる必要があります。たとえば、溝の深さの公差は予圧縮の量を制御し、溝の幅の公差は半径方向の移動スペースを制御します。溝深さ公差を±0.02mmに設定すると、溝幅公差を±0.03mmまで緩和することができ、加工難易度を軽減します。溝底コーナー半径 R が 0.5mm 以上である必要があることに注意してください。そうしないと、応力集中係数 Kt が大幅に増加し、疲労寿命が低下します。
表面の完全性とバリ取りプロセス
精密溝フライス加工後、表面に 0.05 ~ 0.1 mm のバリや繊維が残る場合があります。これは「偽シール、本物漏れ」の一般的な原因です。バリ取りソリューションの比較
- 機械的バリ取り:溝の形状に合わせた特殊な形状のヤスリや砥石を使用してください。ダメージがないのがメリットですが、効率が悪く溝幅が変わりやすいのがデメリットです。
- 電気化学的バリ取り (ECC):電気化学的溶解の原理を利用し、手の届きにくい金属部品内部のシール溝バリに非常に効果的です。元のサイズを維持でき、表面に冷間加工硬化層がありません。チタン合金やステンレス鋼に推奨します。
- 振動研削: 重要ではない寸法の少量バッチ部品に適していますが、溝壁の過度の摩耗を防ぐために研削時間を厳密に制御する必要があります。
航空宇宙構造部品の場合、ECC はバリを除去するだけでなく、切削によって生じる残留引張応力を除去し、シール面の耐食性と耐疲労性を向上させるため、好まれます。
試験方法と合格基準
従来のノギスではシール溝の表面精度を検出できませんでした。次の検出方法を組み合わせて使用する必要があります。コア検出インジケーター
- 三次元測定機(CMM): プローブを使用して溝の側面をスキャンし、溝の幅、深さ、真直度を評価します。プローブの直径は溝幅の1/5以下である必要があり、通常Φ0.8mm以下の針先が使用されます。
- 光学式表面粗さ計:溝底および主合わせ面を非接触で測定し、Ra値の分布を記録し、局所的な異常高点がないことを確認します。
- 漏れ検知(圧力試験): 組立前に、シールを取り付けた部品に対して窒素または空気圧の保持テストを実行し、圧力を使用圧力の 1.5 倍に高め、30 分間圧力を保持します。圧力損失が 1% を超えない場合、合格となります。
よくある質問
航空シール溝加工の最小幅はどれくらいですか?
工具の強度と振動によって制限されるため、従来の CNC フライス加工におけるシール溝の最小幅は約 0.5 mm です。ギャップが狭い場合は、代替手段としてレーザー切断または放電加工 (EDM) をお勧めします。
7075 アルミニウム合金のシール溝の Ra 0.4μm を確保するにはどうすればよいですか?
コーティングされた超硬工具(TiAlN コーティングなど)を使用し、細かいステップ(0.1 ~ 0.2 mm)の精密フライス加工と最終工程での研磨が必要です。熱変形による寸法のドリフトを避けるために、十分な冷却剤の流れを確保してください。
ECCバリ取りは溝公差に影響しますか?
ECC は主に電気化学的溶解プロセスであり、保護されていない表面 (通常は<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
チタン合金のシール溝は加工後に熱処理が必要ですか?
通常は必要ありません。チタン合金は熱に弱いです。 CNC加工後の変形が大きい場合には歪取焼鈍により対応可能です。ただし、シール溝のサイズはアニーリング後に安定している必要があります。最初にすべての機械加工を完了し、次に熱処理を実行し、最後にシール表面を微研磨することをお勧めします。
大量生産においてシール溝の一貫性を維持するにはどうすればよいですか?
鍵となるのは工具寿命管理です。工具摩耗モデルを確立し、50 ~ 100 個の加工ごとに工具を交換または再研磨します。 SPC (統計的プロセス制御) を使用してスロット幅と深さの Cpk 値を監視し、バッチの一貫性を確保するためにターゲット Cpk≥1.33 を設定します。



