





航空宇宙部品製造では、航空宇宙部品のCNC加工および鏡面研磨後のマイクロクラックのリスク評価品質管理の中核となるものです。チタン合金やアルミニウム合金の薄肉構造部品は、研磨工程が適切に管理されていないと表面に引張応力が残りやすく、水素脆化や応力腐食割れ(SCC)を引き起こします。この記事では、材料科学と精密機械加工技術に基づいて、CNC の荒加工から仕上げ、鏡面研磨までのチェーン全体における微小亀裂の原因、検出方法、リスク回避戦略を詳細に分析し、エンジニアと購入者が厳格な合格基準を確立するのに役立ちます。
航空用鏡面研磨におけるマイクロクラックの原因とメカニズム
鏡面研磨は単なる物理的な切削加工ではなく、「機械研磨+化学的不動態化」の複合加工を行っております。航空業界で一般的に使用される 7075-T6 アルミニウム合金または Ti-6Al-4V チタン合金の場合、微小亀裂のリスクは主に次の 3 つの物理的メカニズムに起因します。
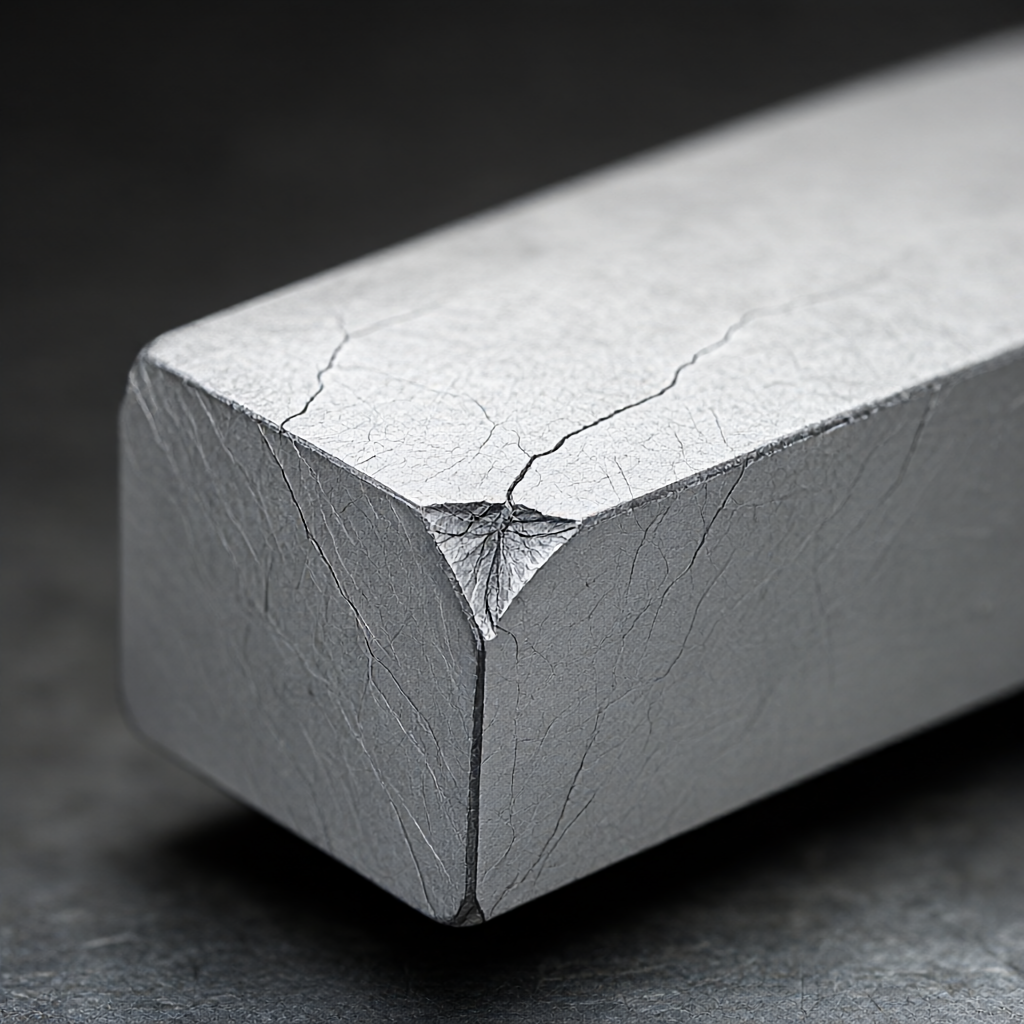
- 残留応力の蓄積: CNC 仕上げ後、表面には通常引張応力が存在します。研磨力が大きすぎると、表面に埋め込まれた砥粒による塑性変形層により引張応力がさらに増大してしまう。局所応力が材料の降伏強度を超えると (たとえば、7075-T6 は約 505MPa)、微細な裂け目が形成されます。
- 熱変形効果:高速研磨機ヘッドの摩擦により発熱します。冷媒が不足すると局所温度が瞬時に上昇し、材料の熱膨張・収縮が不均一になり、熱応力亀裂が発生します。
- 材質 水素透過性(チタン合金用): 酸性電解研磨や不適切な化学研磨では、水素原子が格子境界に侵入し、材料の靱性を低下させ、潜在的な水素脆化亀裂を形成します。
微小亀裂の研磨に対するさまざまな材料の感度の比較
航空宇宙用金属のグレードが異なると、表面損傷に対する許容度が大きく異なります。次の表は、鏡面研磨プロセスにおける 2 つの主流の航空宇宙材料のリスク特性とプロセス パラメーター感度を比較しています。
| 材質グレード | 主な故障モード | 機密性の高いプロセスパラメータ | 推奨研磨メディア | リスクレベル |
|---|---|---|---|---|
| 7075-T6 アルミニウム | 表面の破れや不動態皮膜の損傷は腐食の原因となります | 研磨圧力 >0.5MPa;回転速度 >6000 rpm | 中性強電解液+アルミナスラリー | 中くらい |
| Ti-6Al-4V | 水素脆化、孔食、応力腐食割れ | 酸性研磨液のpH値<2;抛光时间>30代 | 中性化学研磨または超音波補助研削 | 高い |
注: チタン合金は水素に非常に敏感であるため、化学研磨溶液の調製と浸漬時間を厳密なクーポンテストによって検証する必要があります。
加工経路の最適化:荒加工から鏡面研磨まで
微小亀裂のリスクを最小限に抑えるために、プロセス パスの設計は「応力除去が第一」の原則に従う必要があります。 ShowyMetal は通常、航空部品の量産において次のプロセスの組み合わせを使用します。
- 仕上げ削り代:最終寸法に0.05~0.1mmの研磨代を確保しますが、その後の研磨時に過度の切削を避けるため、表面粗さはRa1.6μmを超えないように管理する必要があります。
- 振動老化ストレスの軽減: 研磨前に部品に振動時効処理を施し、CNC加工による残留内部応力を除去し、研磨の力による部品の変形やクラックを発生しにくくします。
- 段階的研磨: 600#、1000#、2000#、5000#の研削スラリーを順番に使用します。各工程の間に洗浄を行い、粗大な砥粒が次の工程に混入して傷の原因となるのを防ぎます。底部の傷は亀裂の原因となることがよくあります。
重要な検出手段:微小亀裂を正確に特定する方法
ミラー部品の場合、サブミクロンの亀裂は人間の目や従来の目視検査 (VT) では検出することが困難です。航空規格では、より高度な非破壊検査 (NDE) の導入が必要になることがよくあります。
- 蛍光浸透探傷試験 (PT):表面の亀裂開口部に適しています。毛細管現象を利用して蛍光剤を微小亀裂に浸透させ、紫外線下で観察します。チタン合金の場合、浸透剤が水素の侵入を引き起こさないように特別な注意を払う必要があります。
- 磁粉試験(MT):強磁性航空鋼部品にのみ適用可能(A286やインコネル718などは特定の焼鈍条件下では適用不可、磁性の確認が必要)。非磁性のアルミニウム合金やチタン合金にはこの方法は使用できません。
- 光学顕微鏡金属組織観察: ランダム検査では、部品の研磨表面から金属組織学的サンプルが採取され、変形層の厚さと亀裂が 200 ~ 500 倍の倍率で観察されます。変形層の厚さは50μm以内に制御する必要があります。
- 超音波検査(UT):表面近傍や内部のクラックの検査に適していますが、鏡面の非常に浅いマイクロクラックの発見は困難です。通常はPTと組み合わせて使用されます。
受け入れ基準とリスク回避のための実践的な提案
技術契約を締結する際、買い手は定量的な指標を明確にし、曖昧な「クラックフリー」の説明を避ける必要があります。次の指標を採用することをお勧めします。
- 粗さデュアルコントロール: ミラーの明るさ (Ra≤0.2μm) だけでなく、局所的な深いピット (研削損傷) の存在を防ぐために、Rz 値 (10 点高低差) も同時にテストする必要があります。通常はRz≦1.0μmが必要です。
- 塩水噴霧試験の相関関係: 部品の作業環境に塩水噴霧が含まれる場合は、研磨面に 480 ~ 960 時間の塩水噴霧試験 (ASTM B117) を実施することをお勧めします。亀裂は腐食の拡大を促進し、研磨品質は塩水噴霧試験を通じて間接的に検証できます。
- 応力腐食試験 (SCC): 高応力状態のチタン合金部品の場合は、ASTM G36 に従って定電位 SCC 試験を実施し、研磨後の表面に開口部を引き起こす欠陥がないことを確認する必要があります。
サプライヤーは、バッチの微小亀裂が発生したときにトレーサビリティを追跡できるように、研削砂のメッシュ番号、研磨液成分のバッチ、接触圧力、時間曲線を含む「研磨前 - 研磨後」の完全なプロセス管理記録を提供する必要があります。
よくある質問 (FAQ)
アルミ合金部品が鏡面研磨すると腐食しやすいのはなぜですか?
研磨工程ではアルミニウム表面の自然酸化膜を破壊します。研磨液の酸性が強い場合、または研磨後に中和および不動態化が行われていない場合、表面の保護が失われ、湿気の多い環境では孔食が発生しやすくなります。
チタン合金の研磨に電解研磨は使用できますか?
はい、ただし、電解液の温度 (通常 ≤60°C) と電圧は厳密に管理する必要があります。過熱や過電圧によりチタンが水素を吸蔵し、水素脆化亀裂が発生します。恒温電解槽を使用し、電流密度を監視することをお勧めします。
研磨傷と微小亀裂を区別するにはどうすればよいですか?
スクラッチは単一方向に直線的に分布し、通常は表面全体に広がります。微小亀裂は二股、網状、または不規則で、深さが非常に浅いものです。蛍光浸透探傷 (PT) 検査では、亀裂は通常、傷よりも薄く断続的な浸透領域を示します。
量産時の研磨品質の安定性をどう確保するか?
SPC(統計的工程管理)チャートを作成し、研磨後の粗さRa値、Rz値の傾向を監視します。各バッチの最初と最後のピースは、蛍光浸透剤サンプリングの対象となる必要があります。変動が管理限界を超えた場合には、直ちに機械を停止し、研磨圧力や研磨時間を調整する必要があります。
ミラーの合格基準は表面粗さRa0.4μmで十分でしょうか?
Ra0.4μmは高精度光学レベルに属しますが、Raだけに着目するとRzを無視しがちです。合格基準を Ra≤0.4μm、Rz≤0.8μm に設定し、500 倍の金属顕微鏡を使用して微細な変形帯がないことを確認することをお勧めします。
結論と行動への推奨事項
航空宇宙部品の CNC 加工と鏡面研磨は、基本的に材料の靭性と応力状態を包括的に管理します。微小亀裂のリスクは制御できないわけではありませんが、プロセスパラメータ(圧力、速度、媒体)と検出方法(PT、金属組織学)の洗練された組み合わせに依存します。精密メーカーとして、ShowyMetal は 72 台の多軸 CNC 装置と厳密な 3 座標および光学検査システムを利用して、±0.01 mm の寸法精度を保証しています。また、最初の製品確認とプロセス検査により、研磨面の潜在的な欠陥を効果的に回避します。
航空宇宙グレードのチタン合金またはアルミニウム合金構造部品の完全な表面処理と検査能力を備えた加工パートナーをお探しの場合は、図面と技術仕様を当社のエンジニアリング チームにお送りください。材料の特性に基づいて、応力除去、段階的研磨、浸透試験を含む完全なプロセス計画をカスタマイズし、航空基準を満たす検査レポートを提供します。



