





航空宇宙部品の加工では、インコネル 718 シリーズ合金の H90 熱処理状態と H91 熱処理状態では、金属組織、機械的特性、CNC 切削性能に大きな違いがあります。エンジニアと調達にとって、2 つの時効システムの下で結晶粒径、相析出特性、残留応力分布を正確に区別することは、極端な作業条件下での部品の信頼性とバッチの一貫性を直接決定します。この記事では、材料科学と精密機械加工工学の観点に基づいて、微細構造の進化、マクロ性能の比較、CNC 加工戦略の観点から、H90 (二重時効) と H91 (単一時効) の主要な違いを詳細に分析し、選択とプロセス計画のための検証可能な技術リファレンスを提供します。
航空用アルミニウム合金およびニッケル基合金の熱処理状況の解析
航空製造業界では、材料の熱処理状態 (状態) は通常、H90、H91、T6 などの数値コードで表されます。H90 および H91 がアルミニウム合金を指すのではなく、特にニッケル基超合金インコネル 718 の 2 つの標準溶体化時効処理仕様 (UNS N07718) を指すことは明らかです。これら 2 つの状態は、強度と靱性のバランスに対して非常に高い要件が求められる航空エンジンの構造部品、ガス タービン ブレード、高圧タービン部品などに主に使用されます。
H90 状態では、ASME B16.11 または ASTM F200 規格の二重析出硬化プロセスが実装されています。最初に溶体化処理 (溶体化処理)、次に異なる温度と時間で 2 つの時効処理 (時効処理) が行われます。この二重時効処理は、γ' 相 (Ni3(Al,Ti)) の析出形態と分布を最適化するように設計されており、高い引張強度と良好な室温および高温伸びを実現します。
H91 ステータスは通常、別のバリアントまたは特定のサプライヤーのシングルショット/最適化されたエージング仕様を指します。主な違いは、エージング曲線の傾きと保持時間です。 H91 は、より粗大だがより均一な γ' 相を得る傾向があり、高温耐久性を若干重視している可能性があり、室温でのせん断強度は H90 よりわずかに弱いです。精密 CNC 加工では、この微細構造の違いを理解することが、工具の摩耗と加工の安定性を予測するための前提条件となります。
H90二重時効処理が微細構造に及ぼす影響メカニズム
H90 状態におけるインコネル 718 の構造進化は、典型的な過飽和固溶体析出プロセスです。固溶化処理後、粒界のδ相(Ni3Nb)が溶解し、結晶粒が微細化されます。その後のダブル エージング プロセスは 2 つの段階に分かれています。
- 第 1 段階 (短期間の低温):γ''相(B2規則構造)を多量に析出させます。この微細で拡散分布した規則的な相は、室温での材料の強度に大きく寄与します。 H90 プロセスでは、この段階での析出密度を厳密に制御して、粒界の相の粗大化を防ぎます。
- 第 2 段階 (高温が長時間続く):安定したγ'相の形成とγ''相のγ'相への変態を促進します。高温段階では、準安定 γ'' 相の一部が溶解し、球状または立方晶系の安定な γ' 相が形成されます。これらの粒子は高温でも安定性を維持し、高温強度に貢献します。
粒径の観点から見ると、正しく H90 処理されたプレートのオーステナイト粒径 (ASTM E112 規格に従って測定) は、通常、グレード 3 ~ 4 の間に制御されます。この中程度の粒径により、塑性変形能力と耐クリープ性のバランスが取れています。微視的には粒界は明瞭であり、δ相は粒界に沿って断続的に鎖状に分布している。この分布は粒界滑りを抑制し、材料の耐熱疲労性を向上させるのに役立ちます。
H91 ステータスの組織特性と H90 との主な違い
H91 焼き戻しの熱処理仕様では、通常、H90 の中間冷却ステップの一部が省略されるか、時効温度ウィンドウが調整されます。その構造的特徴は次のとおりです。γ' 相の析出速度はより均一です。 H90 と比較すると、H91 材料中の γ'' 相の割合はわずかに低くなりますが、γ' 相の粒度分布はより広いです。この構造状態は、室温衝撃靱性の点で一定の利点を示す可能性がありますが、非常に高い負荷サイクル下では、相変態応力の存在により、局所応力集中現象が H90 よりも顕著になる可能性があります。
CNC 加工の場合、2 つの状態の差が切削抵抗に直接反映されます。 H90 ではより深刻な相変態応力の蓄積が発生しているため、材料内部の残留圧縮応力層が厚くなり、薄肉構造の精密フライス加工中にわずかな弾性回復 (スプリングバック) が発生する可能性があり、寸法精度の制御がより困難になります。 H91 の残留応力分布は比較的均一であり、切削加工時の工具のたわみが小さくなります。
H90とH91の機械的性質の比較
| 索引 | H90デュアルエイジング | H91 単一/最適化された適時性 | 工学的な重要性 |
|---|---|---|---|
| 引張強さ(UTS) | 930~1100MPa | 900~1050MPa | H90 は一般に、より高い静的強度の予備を提供します。 |
| 0.2% 耐力 (YS) | 655~750MPa | 620~700MPa | H90は変形に強く、高応力ファスナーに適しています。 |
| 伸び(A50) | ≥12% | ≥14% | H91 は極度の過負荷下での延性がわずかに優れています |
| 硬度(HRC) | 35-38 | 34-36 | 硬度の違いは工具寿命と切削パラメータに影響を与えます |
熱処理状態がCNC精密加工に及ぼす影響
精密 CNC 機械加工プロセスでは、材料の熱処理状態は機械的な指標であるだけでなく、プロセスパラメータを設定するための中核的な基礎でもあります。インコネル 718 などの加工が難しい合金の場合、H90 と H91 の質別の被削性には微妙ではありますが、重大な違いがあります。
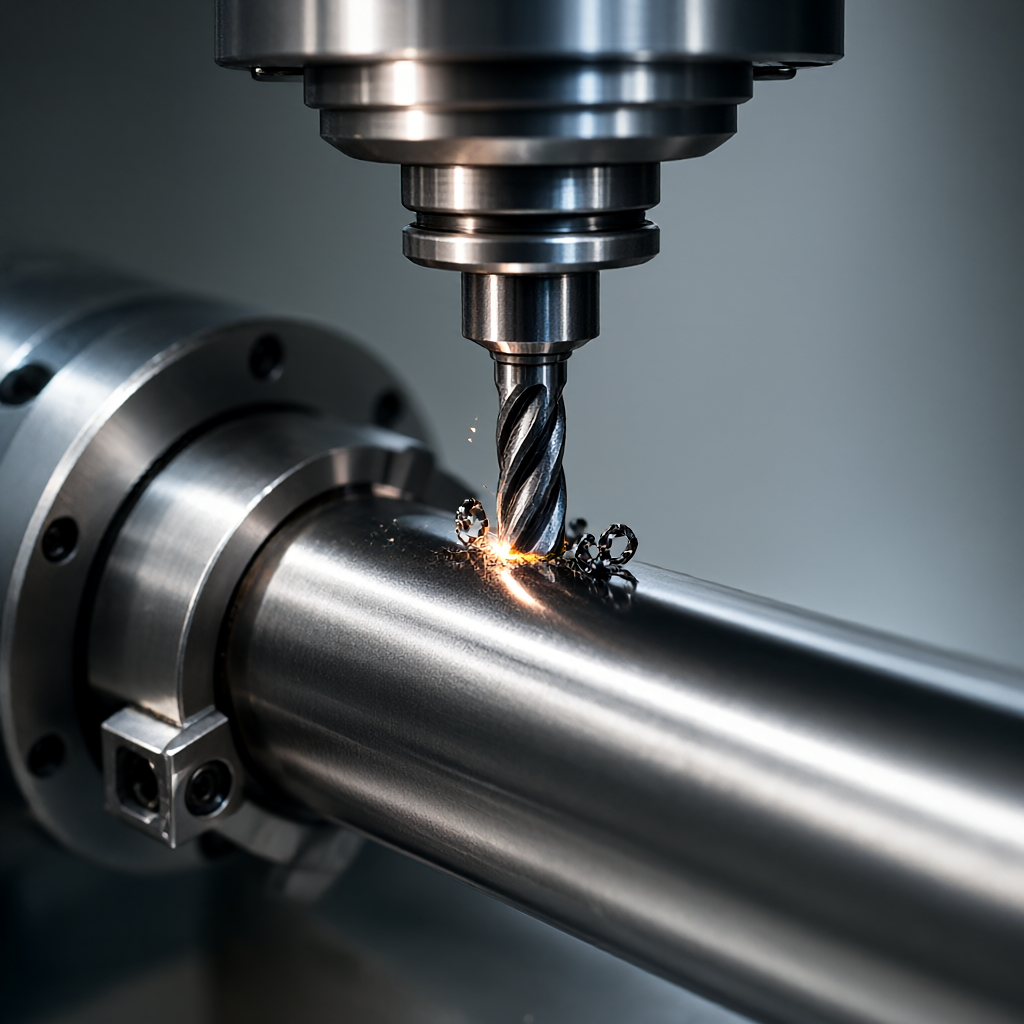
工具摩耗メカニズム:H90 状態は硬度がわずかに高く、γ' 相が密に分布しているため、超硬工具のより速い酸化摩耗と拡散摩耗が発生します。高速仕上げフライス加工では、コバルトまたはタンタル含有超硬チップを使用し、切削速度を 15 ~ 25 m/min の範囲内に制御することをお勧めします。 H91状態では残留応力が比較的緩やかなため、工具欠けのリスクが若干低くなり、適度に送り速度を上げて加工効率を向上させることができます。
表面の完全性:航空宇宙部品には、表面の完全性に関して厳しい要件があります。溝入れや深い穴の穴あけ時に H90 材料が十分に冷却されていない場合、内部入熱によって二次的な構造変態が引き起こされ、表面に微小亀裂が生じる可能性があります。したがって、H90 部品を加工する場合は、十分かつ効果的な冷却剤 (合成エマルジョンや極圧エマルジョンなど) を使用し、効果的な油膜保護を形成するためにノズル圧力を 10 ~ 15 bar に維持する必要があります。 H91 材料は入熱に対する感度が若干劣りますが、局所的なオーバーバーンを防ぐために切断温度を厳密に監視する必要があります。
加工戦略と公差管理の実践ポイント
H90 と H91 の 2 つの状態では、表面品質と寸法精度のバランスをとるために段階的な切削戦略を採用することをお勧めします。
- 荒加工段階:H90、H91にかかわらず、荒旋削、荒フライス加工の場合は0.5~1.0mmの余裕を持たせてください。現時点での主な目的は、材料を迅速に除去することであり、これにより表面粗さの要件を適度に下げることができます (Ra 12.5 μm で十分です)。治具接触面の安定化と熱変形の防止に重点を置いています。
- 中仕上げ:マージンの大部分が除去され、表面粗さはRa3.2μmに向上しました。この段階では、ツールマークの残留物がその後の研磨やコーティングに影響を与えるのを避けるために、切削パラメータを厳密に制御する必要があります。
- 仕上げ:重要な航空寸法 (気密面、合わせ面など) の場合、切削速度は 5 ~ 10 m/min に低下し、送り速度は 0.02 ~ 0.05 mm/rev になります。 H90 材料の場合、弾性回復が明らかなため、最後に仕上げパスを実行して、表面の表面下の損傷層を除去することをお勧めします。
公差管理の観点から、H90部品の寸法再検査は、残留応力が短時間で解放されるため、オフライン後48時間以内に完了します。 H91 部品は、処理後テストする前に 24 時間放置することをお勧めします。重要な嵌合ギャップの場合は、プロセス カードに 0.02 ~ 0.05 mm の応力除去マージンを確保するか、仕上げ後に低温応力除去アニーリング (応力除去) を実行して寸法を安定させることをお勧めします。
合格基準と故障モードの回避
航空宇宙部品を受け入れる場合は、定期的な寸法検査や外観検査に加えて、熱処理や加工後の潜在的な故障モードにも注意を払う必要があります。
- 粒界腐食:H90 材料が熱処理中に過度に焼成されたり冷却されすぎたりすると、粒界のδ相が完全に溶解されず、加工中に導入された微細な隙間に粒界腐食が発生する可能性があります。受け入れ時には、粒界が透明で黒色の腐食帯がないかどうかを観察するために、酸洗電解腐食試験が必要です。
- 加工硬化層:CNC 仕上げにより、表面に 0.1 ~ 0.3 mm の冷間加工硬化層が生成されます。 H90 材料がこの層に微小亀裂を生成すると、疲労負荷がかかると亀裂の発生源になりやすくなります。表面近くの欠陥は、超音波探傷と組み合わせた表面粗さ計を使用して検出できます。
- 酸化スケール含有物:インコネル 718 の表面には、熱間圧延された酸化スケールが付着していることがよくあります。 H90の状態でスケールが完全に除去されていないと、切削時に金属中にスケールが混入して介在物が形成されます。受入前に未加工面を研磨し、加工前に素材の表面状態を確認する必要があります。
バッチの一貫性を確保するために、サプライヤーは各バッチの MTC (材料リスト) と熱処理炉の温度曲線記録を提供し、第三者試験機関からの金属組織学的レポートを発行することをお勧めします。主要部品については硬度サンプリングが可能であり、H90 バッチ部品の硬度変動範囲は±1 HRC 以内に制御されます。
よくあるFAQ:航空部品加工・熱処理に関するご質問
H90 状態と H91 状態の切削性能の具体的な違いは何ですか?
違いは主に工具寿命と表面残留応力に反映されます。 H90 は硬度がわずかに高く、組織が緻密であるため、工具の摩耗が約 10 ~ 15% 早くなり、仕上げ後の寸法回復が大きくなります。 H91は切れ味が良くバッチ効率加工に適していますが、延性が高いため寸法反発に注意が必要です。
H90 部品を CNC 加工するときに表面の微小亀裂を回避するにはどうすればよいですか?
重要なのは、切断熱と冷却の適切さを制御することです。切削領域を直接狙うために高圧クーラントを使用し、仕上げ速度が高すぎないようにし、長時間の停止による局所的な温度上昇を避ける必要があります。仕上げ後に低温歪取り処理を行うことで、加工による残留引張応力を除去することができます。
受付時に H90 と H91 が混在しているかどうかを迅速に判断するにはどうすればよいですか?
より信頼性の高い方法は、硬度の再試験と金属組織学的サンプリングです。通常、H90 の硬度は H91 よりわずかに高く (HRC 差 1 ~ 2)、H90 のγ' 相はより緻密に析出します。バッチ内の硬度変動が 3 HRC を超える場合、または金属組織学的にδ 相の分布が明らかに異常である場合は、バッチ全体を拘束し、熱処理炉の温度記録を追跡する必要があります。
航空宇宙グレードのインコネル 718 部品は、加工後に不動態化する必要がありますか?
その後の加工や用途により異なります。部品が陽極酸化またはスプレーコーティングされる場合、通常は追加の不動態化は必要ありません。地金を長期間使用または保管する場合は、高温または多湿の環境での腐食を防ぐために、表面に保護層を形成するために化学的不動態化または気相不動態化を行うことをお勧めします。
H90 部品に推奨される最終表面仕上げは何ですか?
非気密または非適合表面の場合、通常は Ra 3.2 μm で十分です。気密面やベアリングレースなどの重要な合わせ面の場合は、Ra 0.8 μm 以上にすることをお勧めします。仕上げ加工で残ったナイフマークやスケールマークを除去するために、必要に応じて機械研磨や振動研削を追加します。
協力のための結論と提案
H90 および H91 の熱処理状態の選択は、基本的に、強度、靱性、加工性の間の工学的なバランスを見つけることになります。 H90 は、より高い強度保持と実証済みの二重老化構造を備えており、高応力航空宇宙構造部品の最初の選択肢となっています。一方、H91 は比較的穏やかな切削特性と良好な延性を備えているため、特定のバッチ用途ではよりコスト効率が高くなります。どの状態を選択しても、精密 CNC 加工の鍵は、残留応力の予測と制御、工具摩耗の監視、および表面の完全性の厳密な検査にあります。
ShowyMetal は、ニッケルベースの高温合金の加工において成熟した経験を持っています。 5 軸マシニング センターや旋削フライス工作機械を含む 72 台の CNC 機器のクラスターを利用して、H90/H91 条件に対応した独自の切削パラメータを開発できます。当社では初品確認と工程検査を厳格に実施し、三次元座標、粗さ計などの試験方法を備え、バッチ公差が±0.01mm以内で安定し、表面仕上げがRa0.4μmに達することを保証します。航空宇宙部品のバッチ処理において、組織の一貫性や切断安定性に関する問題に直面している場合は、図面と材料仕様を提供していただければ、エンジニアリングの実践に基づいた DFM 提案と迅速な見積りを提供します。



