





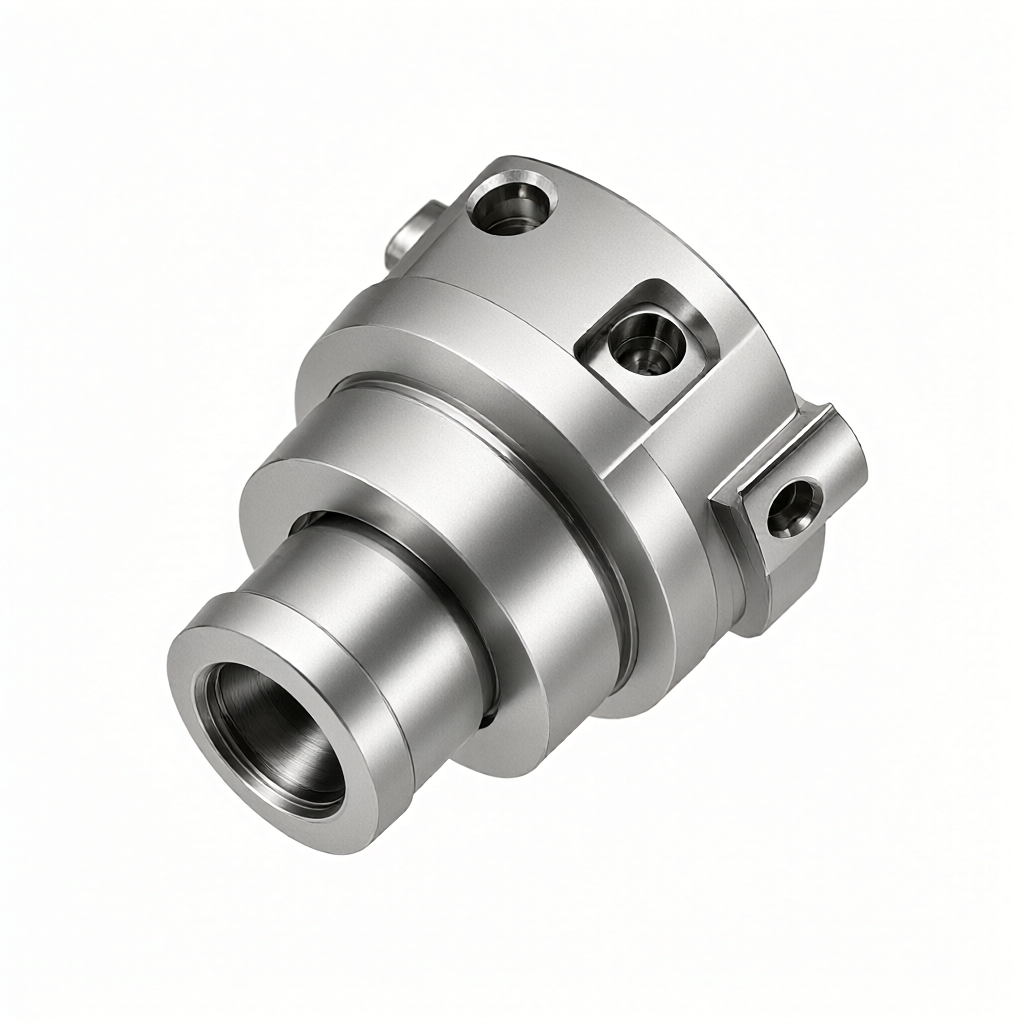
航空宇宙部品の CNC 加工では、累積誤差を制御し、納期サイクルを短縮するための複数プロセスの統合が重要な戦略です。精密構造部品の場合、旋削、フライス加工、穴あけ、タッピングなどの作業を 1 回のクランプで完了できるため、複数の位置決めによって生じる誤差の重ね合わせを大幅に削減し、納期を短縮できます。この記事では、5 軸同時加工、ターニング・ミーリング複合加工、および分割クランプのプロセス選択に関する詳細な分析を提供します。具体的なパラメータとケースを通じて、±0.01mm の精度要件の下で外観と機能の二重保証を実現する方法を示します。
航空宇宙部品の精度に対するマルチプロセス統合の中心的な影響
従来の分散プロセスでは、再クランプが実行されるたびに位置決めエラーが発生し、繰り返しの蓄積により嵌合面が許容範囲外になる可能性があります。統合加工により、クランプの数が減り、公差ゾーン内の分布がより集中することでデータムが統一されます。航空宇宙分野では、複雑な曲面や薄肉構造の部品が多く、剛性が低く、繰り返しのクランプにより変形が起こりやすくなります。 1 回の成形または最小限のクランプ回数とクランプの予圧補正を組み合わせることで、残留応力の解放によって引き起こされる寸法ドリフトを効果的に抑制でき、これが最終的な組み立て精度を確保するための基礎となります。
- 位置決め誤差の低減: 1 回のクランプの誤差は通常 0.02 mm 以内に制御されますが、複数のクランプの累積誤差は 0.05 ~ 0.08 mm に達することがあります。
- ベンチマークの統合: 統一された座標系を確立して、異なるプロセス間のデータム変換によって生じる方向のずれを回避します。
- 変形制御: クランプ応力の変化を軽減し、応力緩和変形によって引き起こされる薄肉部品の最終的な寸法の不安定性を軽減します。
5 軸リンケージおよび旋削とフライス加工を組み合わせたプロセスパスの選択
複雑な航空宇宙構造部品の場合、処理経路の選択が処理効率と表面品質に直接影響します。 5 軸マシニング センターは、工具が常に切削面に対して垂直であることを実現し、一定の工具ラップ角度を維持し、ベッドナイフの問題を回避し、仕上げを向上させることができます。旋削とミーリングの組み合わせは、回転体に複雑な形状(刃物や傾斜穴など)を備えた部品に適しています。一回のクランプで回転体と非回転体の加工が完了します。
| プロセスの種類 | 適用部品の特徴 | 主な利点 | 制限 |
|---|---|---|---|
| 3軸多加工 | タブレット型、単体 | 人気の設備と簡単なプログラミング | ベベル穴や深いキャビティ側壁は加工できません |
| 5軸同時加工 | インペラ、特殊形状ブラケット、複雑な曲面 | ツール姿勢の最適化、複雑なフィーチャーの片面完成 | 後処理が難しく、設備コストが高い |
| 旋削とフライス加工 | 傾斜穴付きシャフト/ブレード | 高効率の 1 回のクランプでプロセス全体が完了します | 工作機械には非常に高い剛性要件があり、干渉のリスクが高い |
ツールを選択するときは、ツールのアクセシビリティを慎重に評価する必要があります。 5軸加工では、工具ハンドルとワーク、治具との干渉を運動シミュレーションにより検証する必要があります。特に深いキャビティ加工では、突出しの短い工具のアクセスのしやすさが重要な制約となります。
材料特性と切削パラメータの最適化
インコネル 718、Ti-6Al-4V、Al-7075 などの一般的に使用される航空材料には、熱伝導率と引張強度に大きな違いがあり、工具寿命と表面の完全性に直接影響します。チタン合金は熱伝導率が低く、切削領域が高温になると工具の固着や摩耗が起こりやすくなります。したがって、低い切削速度 (30 ~ 50 m/min) と大きな切込み深さの戦略を採用する必要があります。ステンレス鋼は靭性が高く、冷間加工硬化しやすい性質があります。刃先を鋭利にし、切りくずが分断されにくいようにする必要があります。
- インコネル718: 推奨加工速度 80 ~ 120 m/min、送り 0.05 ~ 0.1 mm/rev、微粒子超硬工具を使用し、TiAlN または AlTiN コーティングを選択してください。
- Ti-6Al-4V: 推奨加工速度は 30 ~ 60 m/min で、放熱不良によるワーク表面の焼けを防ぐため、最小限の潤滑 (MQL) が必要です。
- アル-7075: 速度は 300 ~ 600 m/min に達します。切り粉の排出やバリに注意してください。アルミ切粉の付着を防ぐため、工具の刃先を研磨することをお勧めします。
クランプ方式と変形抑制技術
統合加工では、クランプ方式では剛性と応力の最小化の両方を考慮する必要があります。薄肉部品の場合は、局所的な高圧による反りを避けるために、真空吸引カップ、柔らかい爪、またはカスタマイズされた柔軟なクランプを使用することをお勧めします。複数の面を加工する場合、二次クランプの繰り返し位置決め精度が 0.01mm 以内であることを保証するために、統一された基準面を計画し、精密位置決めピン穴を使用する必要があります。クランプ力の計算は、ワークピースの最小断面の降伏強度に基づいて行う必要があり、通常は降伏強度の 50% 未満に制御されます。
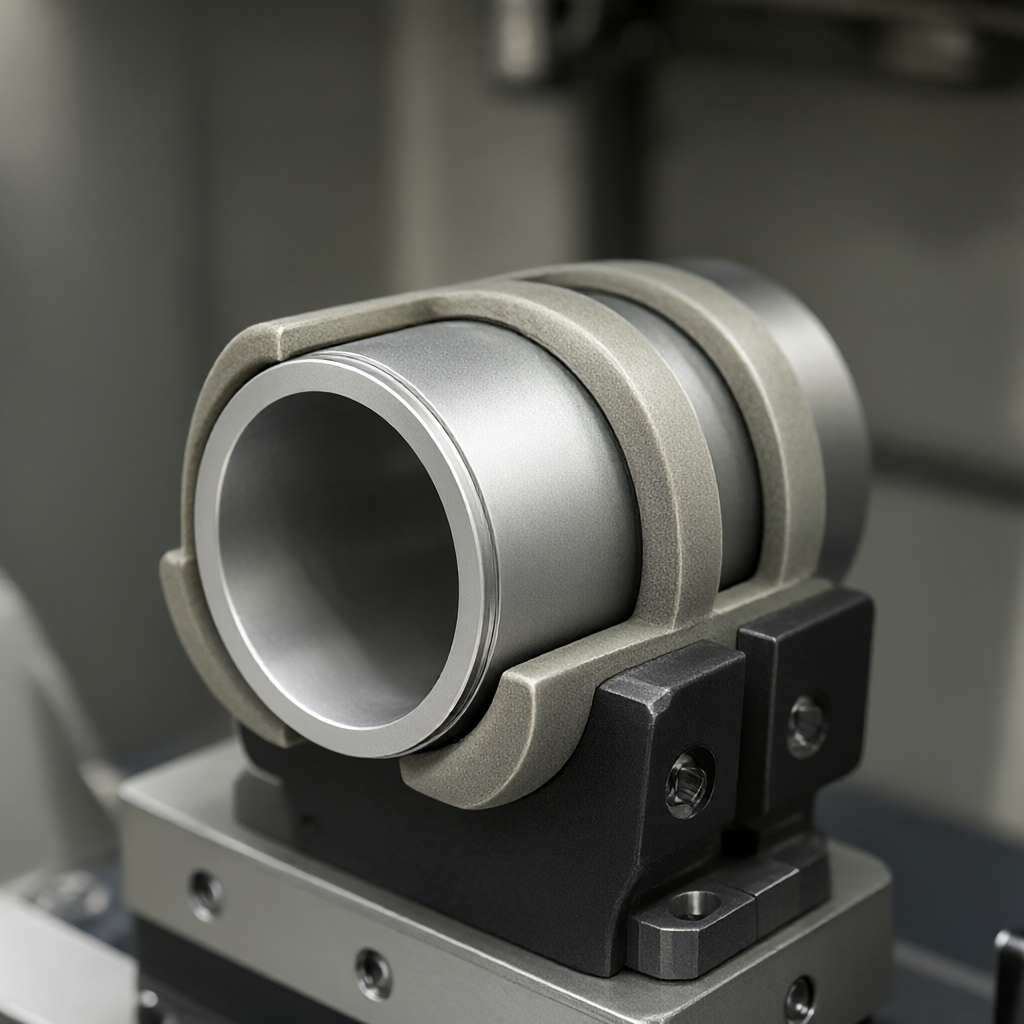
生爪研削と予圧制御
旋削とフライスを組み合わせた加工では、細かく研削された生爪を使用することで、回転部品の同軸度を大幅に向上させることができます。生爪の研削精度は 0.005mm に達する必要があり、クランププロセス中に一定の予圧力が適用されます。アスペクト比が 8 を超える細長いシャフトの場合は、補助サポートとしてセンター フレームまたはブラケットを使用することをお勧めします。ただし、ブラケットの摩擦による表面品質への影響には注意し、必要に応じて接触面にグリスを塗布してください。
表面品質と外観の一貫性の管理
航空宇宙部品は、サイズだけでなく表面の完全性にも重点を置いています。加工面に焼け、ひび割れ、明らかな振動跡があってはなりません。送り速度と主軸速度を最適化し、動抵抗を最小限に抑えることで、Ra0.4~0.8μmの粗さが得られます。外観のバッチの一貫性が納品の鍵となります。プログラムに自動工具設定や寸法補正ロジックを追加し、三次元測定器を使用して定期的にSP C(統計的工程管理)モニタリングを行う必要があります。寸法傾向の偏差が見つかった場合は、バッチの廃棄を避けるために、工具補正値を適時に調整する必要があります。
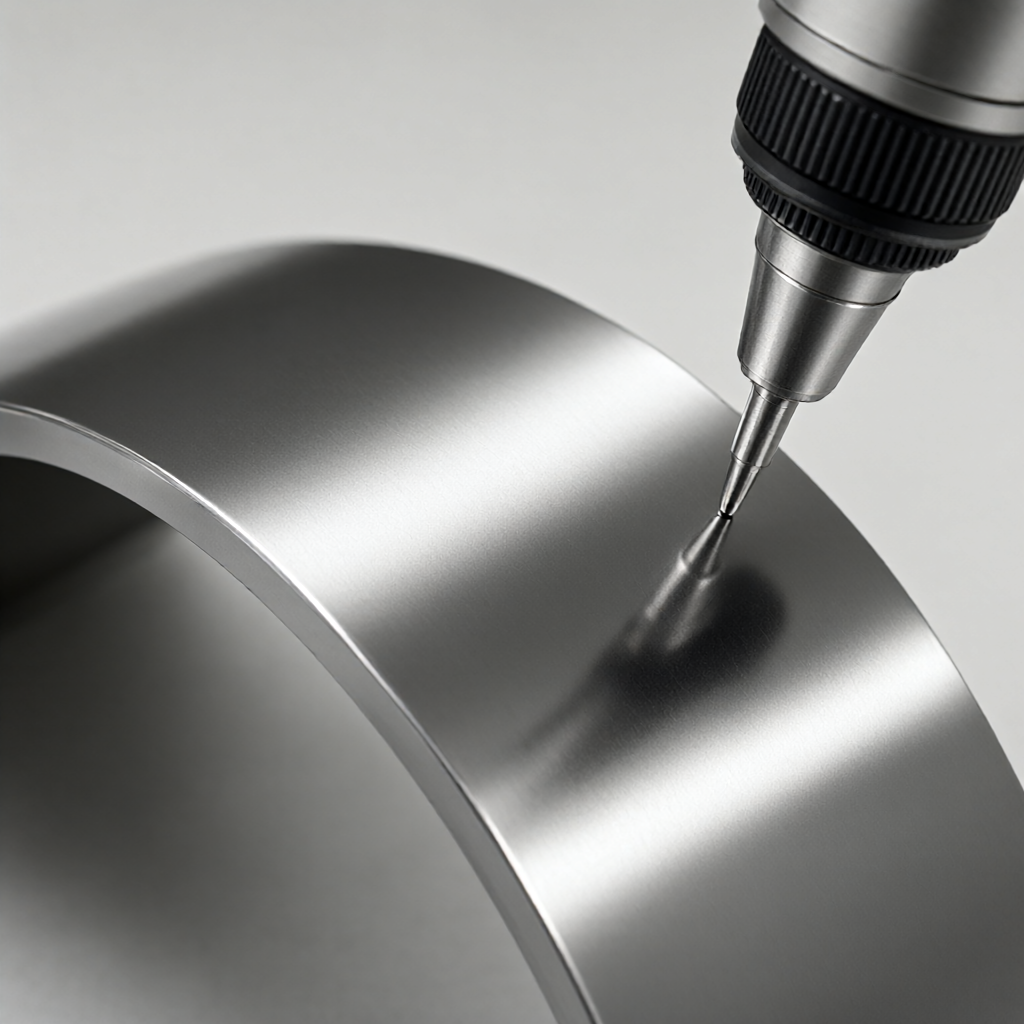
- チャタリング抑制: 共振周波数範囲内の送り速度の使用を避け、切削テストを通じて安全な送りウィンドウを決定します。
- ストレス解消: 特にチタン合金や高張力鋼の場合は、残留応力を除去するために加工後に時効または歪取り焼鈍を行うことをお勧めします。
検査方法と合格基準
合格は外観に限定されるものではなく、正確なテストにも依存します。キーの合わせ面は 3 次元座標 (CMM) を使用して完全に検査され、一般的な寸法はノギスまたはパス アンド ストップ ゲージを使用してランダムに検査されます。内部キャビティの場合、プローブ プログラミングを使用して止まり穴の深さと穴の直径を測定できます。表面粗さは触針式粗さ計を使用し、サンプリング長さL=12.5mm、評価長さLr=63mmとした。トレーサビリティを確保するには、すべてのデータを記録して完全なテストレポートを作成する必要があります。
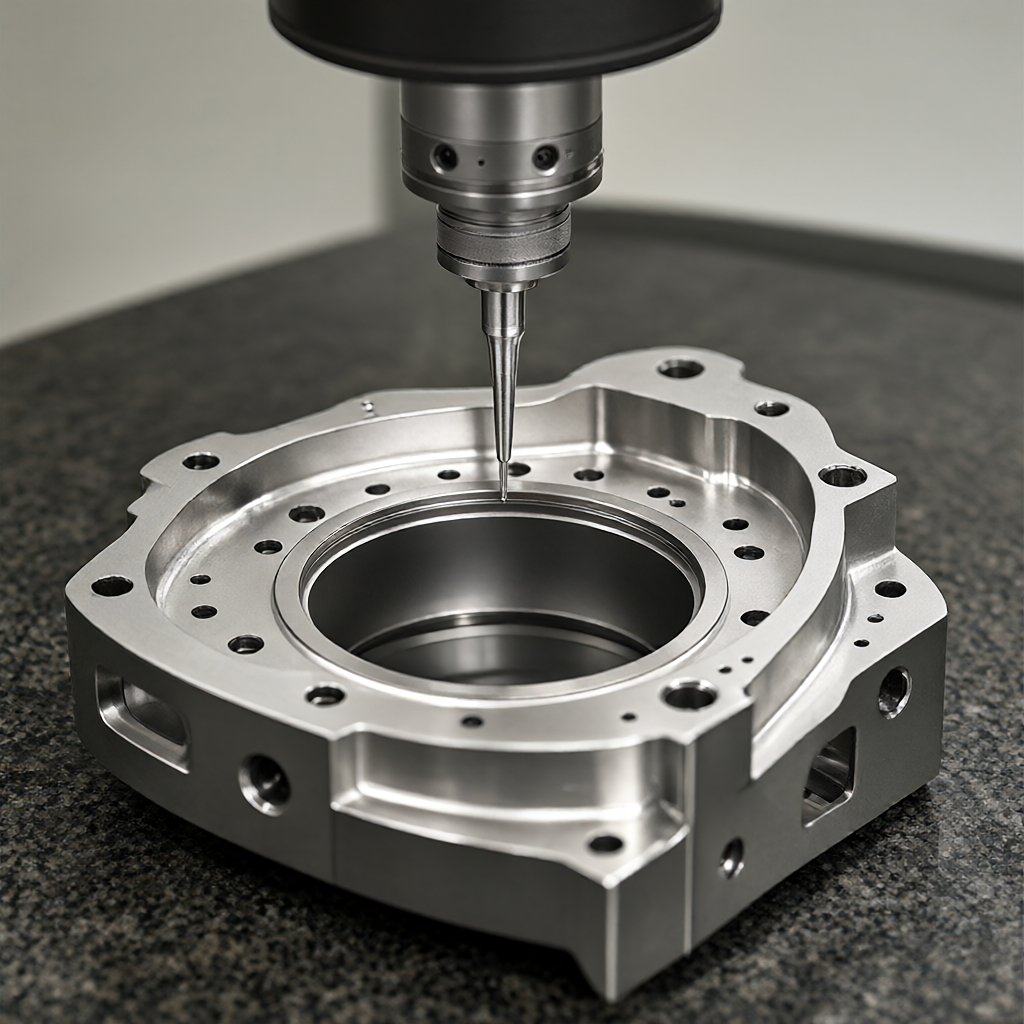
大量生産では、First Article Identification (FAI) が重要です。 AS9102 または顧客の要件に従って、重要な特性の 100% のフルスケール検査が必要です。後続のバッチは AQL 2.5 に従ってランダムに検査できますが、組み立てのリスクを軽減するために、主要な合わせ面の完全な検査を維持することをお勧めします。
よくある質問
航空宇宙部品の多工程統合加工における累積誤差を減らすには
1 回のクランプですべての工程が完了するため、位置決めの繰り返しによるランダムな誤差が排除されます。高精度クランプと生爪の採用により、クランプの繰り返し位置決め精度は0.01mm以内に管理され、統一されたベンチマークを実現します。
チタン合金の CNC 加工時の表面焼けを防ぐ方法
工具の不動態化を避けるために、低温の切削油または MQL 最小量潤滑剤を使用し、切削速度を 30 ~ 50 m/min に下げてください。同時に送り速度を最適化することで、切りくず分断し難さによる摩擦熱の蓄積を防ぎます。
旋削とフライス加工を組み合わせた加工に適している航空宇宙構造部品の種類は何ですか?
傾斜穴、ブレード、キー溝などの複雑な特徴を持つシャフト部品に適しています。たとえば、タービンシャフトやランディングギアストラットセクションでは、旋削、フライス加工、穴あけ、タッピングなどの作業を 1 回のクランプで完了できます。
量産時の外観の均一性を確保するには
SPC プロセス制御を確立して、重要な寸法傾向をリアルタイムで監視します。工具管理と補償戦略を統合し、摩耗した工具を定期的に交換し、自動ロードとアンロードを使用して人間の介入を減らします。
薄肉部品の 5 軸加工の主な課題は何ですか?
主な課題は、ワークの剛性不足による振動や変形です。ツールパスを最適化し、小さな切込み量と複数のストロークを使用し、クランプの安定性に対する切削抵抗の影響をシミュレーションで検証する必要があります。
協力のための結論と提案
航空宇宙部品の精密製造は、プロセス、材料、テストの体系的な統合に依存しています。マルチプロセスの統合により、効率が向上するだけでなく、精度も保証されます。 ShowyMetal には 72 台の CNC 装置があり、3/4/5 軸およびターンフライス工作機械をカバーし、アルミニウム、鋼、ステンレス鋼、エンジニアリング プラスチックの加工をサポートしています。当社は、厳格な DFM 推奨事項、正確なパラメータの最適化、フルスケール検査を通じて、お客様のスクラップ率の削減と納期の短縮を支援することに尽力しています。航空グレードの部品のバッチ処理要件がある場合は、図面と技術仕様を提供してください。実際のプロセス能力に基づいて、詳細な実現可能性分析と見積もりを提供します。



