





インコネル 718 の材料特性と切削難易度の分析
インコネル 718 は、優れたクリープ強度と耐食性により、航空エンジンのタービン ディスク、圧縮機ブレード、構造コネクターに広く使用されているニッケルベースの高温合金です。しかし、その物理的特性により、CNC フライス加工中に重大な加工上の課題が生じます。この材料は室温で約 770 MPa の降伏強度を持ち、強力な強度を備えています。加工硬化効果。切削変形領域の温度が上昇すると、粒界滑りが発生し、硬度が急速に 600 HV 以上に増加することがあります。この硬化層が多すぎると、その後の切削抵抗の増加や工具の欠けに直接つながります。また、インコネル718の熱伝導率は純アルミニウムの約10分の1しかないため、切削熱がワークや切りくずに奪われにくいのも特徴です。切削熱の 80% 以上が工具の刃先付近に集中し、拡散摩耗が促進されます。
- 固着傾向が強い:高温になると、鉄やニッケルなどの元素が拡散しやすくなり、超硬合金中のタングステンカーバイドに付着し、三日月摩耗を引き起こします。
- 熱応力集中:局所的な高温により、ワークピースの表面に残留引張応力が容易に生じ、疲労寿命が短くなります。航空宇宙グレードの部品は、この影響に非常に敏感です。
- 残留応力制御:加工硬化層が不均一に分布すると、その後の熱処理中に薄肉部品の過度の変形が発生します。
さまざまな材料状態がフライス加工プロセスに及ぼす影響
インコネル 718 の初期冶金状態は、切削パラメータの上限を直接決定します。通常、原材料は次のように分けられます。溶体化処理、固溶+時効状態(時効硬化)同様に鍛造・棒材が軟化した状態。固溶状態と時効状態のパラメータの違い
時効材は硬度が高く (HRC 35 ~ 42)、切削抵抗が高いため、「低速、深い切込み、強力な冷却」戦略を採用する必要があります。一方、固溶体材料は靭性が高く、工具の固着が激しいため、切りくずの分断を容易にするために送り速度を適切に増加する必要があります。実際の生産においては、図面で状況が明確でない場合は、バッチの手戻りを避けるために、サンプリング前に必ず材料熱数と熱処理記録を確認してください。
| 材料のステータス | 硬度範囲(HRC) | 推奨切断速度(m/min) | 主な故障モード |
|---|---|---|---|
| 固溶体(SA) | 25-30 | 80~120 | 工具先端の固着と三日月摩耗 |
| 経年劣化状態 (SA+Age) | 38-44 | 40~80 | 拡散摩耗、機械的チッピング |
工具選定と塗装技術の比較
ツールは、インコネル 718 の処理コストを制御する鍵となります。現在の主流のソリューションは、超硬ソリッド微粒子切削工具協力するTiAlNコーティング。 TiAlN コーティングは、高温で不動態化された酸化アルミニウム保護層を形成することができ、その抗酸化温度は 800°C 以上に達するため、工具寿命が大幅に延長されます。深いキャビティまたは多軸リンク部品の場合は、切りくず除去能力を高め、軸方向の切削抵抗を軽減するために、大きなねじれ角 (30° ~ 40°) のエンドミルを使用することをお勧めします。
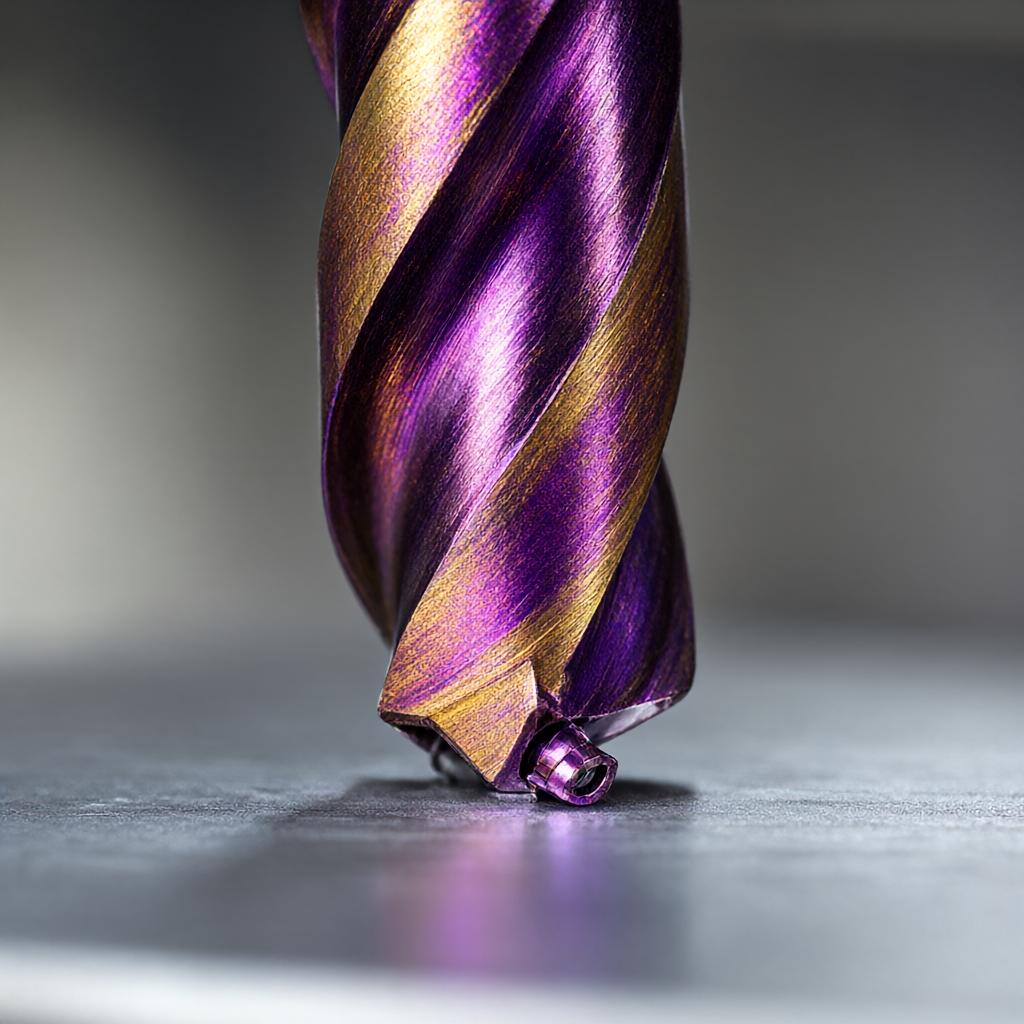
- 普通超硬:荒加工や中温作業条件、高コスト、急速摩耗に適しています。
- TiAlNコーティング超硬:中・微細加工に適しており、耐摩耗性と切削効率のバランスが取れており、量産の第一選択肢です。
- PCD/CBN 超硬切削工具:インコネル718は金属であり、PCD(ダイヤモンド)は黒鉛化反応を起こすため使用は固く禁止されています。 CBN (立方晶窒化ホウ素) も入手可能ですが、高価であり、極端な仕上げシナリオにのみ適しています。
切削パラメータの最適化戦略: 低速かつ大きな切込み深さ
従来の「高速かつ小さな切込み」戦略は、インコネル 718 では失敗することがよくあります。熱の放散が難しいため、回転速度を上げると工具の温度が上昇し、摩耗が促進されます。エンジニアリングの実践が示しているのは、低回転数かつ高切込み(高切りくず負荷)この戦略により、より良い切りくず分断効果を得るために大きな切りくず厚さを使用しながら、切削ゾーンの温度を比較的安定に保つことができます。
直径 10mm のエンドミルの場合、時効インコネル 718 を加工する場合、主軸回転数を 4000 ~ 6000 rpm に制御し、刃当たりの送り (fz) を 0.15 ~ 0.25 mm/z に設定することを推奨します。このとき、切削温度を制御することができ、工具寿命を30%以上延長することができます。
冷却、潤滑、表面の完全性の保証
冷却は温度を下げるだけでなく、摩擦係数を下げることも意味します。表面残留引張応力の影響を受けやすい航空宇宙部品の場合は、次の使用をお勧めします。全合成水溶性切削油剤またはマイクロオイル半合成切削油。完全乾式切削 (Dry) は荒加工にのみ適しており、仕上げ加工は工具跡や傷を防ぐために湿った状態に保つ必要があります。
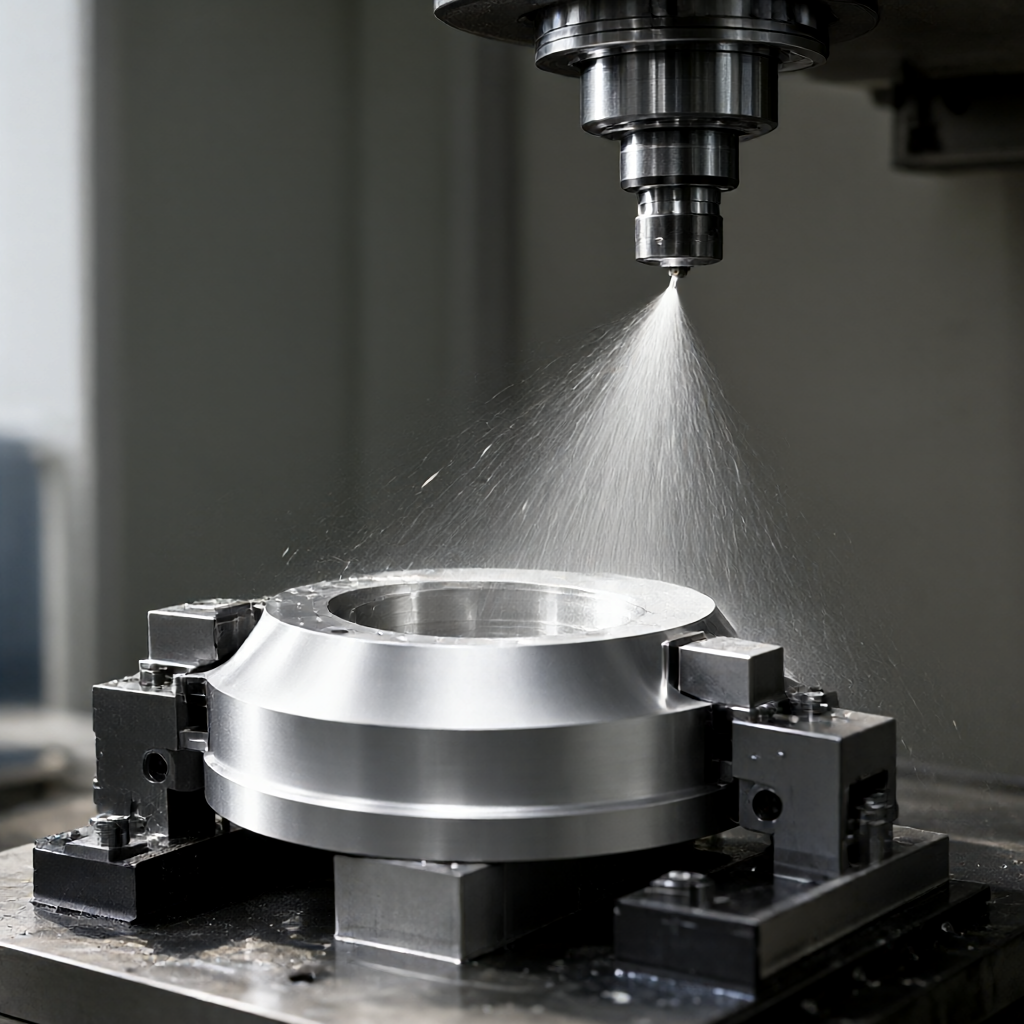
- 潤滑油の流れ方向:加工面への浸食や二次摩耗の発生を防ぐために、切削液が刃先に直接当たるようにしてください。
- 残留応力制御:
- 表面粗さ:上記のプロセスを組み合わせることで、Ra 0.4 ~ 0.8 μm の仕上げを達成でき、これはほとんどの航空用マスクや構造部品の規格に適合します。
テスト基準とバッチの一貫性管理
精密製造は再現性がすべてです。量産においては「初品確認~工程検査~全数出荷検査」の3段階の品質管理を実施しています。
キー検出寸法
- 寸法精度:三次元座標測定機(CMM)を使用して主要な特徴をランダムに検査し、公差は±0.01mm以内に管理されます。
- 表面粗さ:触針式粗さ計を使用して、ナイフ跡が残らないように内部キャビティの角や薄肉領域を重点的に検出します。
- 微細構造:必要に応じて金属顕微鏡観察を行い、加工硬化層の厚さが均一であり、過熱や変色がないことを確認してください。
- 非破壊検査:図面の要件に従って、表面の微小亀裂を除外するための磁粉試験 (MT) または浸透探傷試験 (PT) レポートを提供してください。
よくある質問 (FAQ)
インコネル 718 フライス加工時の短い工具寿命を改善するにはどうすればよいですか?
切削パラメータが高すぎるかどうかを確認し、回転速度を適切に下げ、刃あたりの送りを増やすことをお勧めします。また、コーティングの種類が一致しているかどうかも確認してください。 TiAlN コーティングは、ニッケルベースの合金上では TiCN よりも優れた性能を発揮します。切削工具を定期的に研ぎ直すことも、寿命を延ばす効果的な方法です。
インコネル 718 でのフライス加工後の表面変形を回避するにはどうすればよいですか?
変形は主に残留応力の解放と熱変形によって生じます。 Before finishing, it is necessary to ensure that the semi-finished product is completely stress-relieved, use low cutting force parameters during finishing, and ensure that the coolant is fully lubricated to avoid local overheating.
固溶体と時効インコネル 718 の粉砕パラメータの違いは何ですか?
時効状態の硬度は高いため、より低い回転速度 (4000 ~ 6000 rpm) とより小さい送り速度が必要です。固溶状態は靱性が高く工具に固着しやすいため、切りくず分断を容易にするために送り速度を少し高くする必要がありますが、固着を防ぐために冷却を強化する必要があります。
インコネル 718 をダイヤモンド工具で加工できないのはなぜですか?
インコネル 718 には鉄、ニッケル、その他の金属元素が含まれており、高温でダイヤモンド (カーボン) と化学反応を起こし、工具のコーティングが急速に剥がれてしまいます。したがって、PCD 工具は固く禁止されており、超硬または CBN を使用する必要があります。
大量生産において表面仕上げの一貫性を確保するにはどうすればよいですか?
標準化されたプログラミング、固定工具寿命監視(主軸負荷監視に基づく)、自動交換主軸ライブラリ(TSP)の使用、バッチごとのファーストピース粗さ確認により、Ra値の変動を±0.2μmの範囲内に制御できます。
結論と調査提案
インコネル 718 高温合金のフライス加工は単一のプロセスの問題ではなく、材料、工具、パラメータ、冷却の体系的なエンジニアリングです。 TiAlN コーティング工具と効率的な冷却を組み合わせた「低速かつ大きな切込み」というコア戦略を習得することが、工具コストと表面品質のバランスをとる鍵となります。航空グレードのインコネル 718 部品の加工が必要な場合は、図面と材料ステータスの説明を提供することをお勧めします。当社は、BOM コストと納期の最適化に役立つ、お客様の特定の特性 (薄壁、深いキャビティ、複雑な曲面など) に基づいた DFM プロセス評価および工具寿命予測レポートを無料で提供します。エンジニアリング チームに図面をお送りいただければ、ターゲットを絞った切断パラメータの提案と一括見積もりを提供します。



