





航空宇宙部品の CNC 加工では、フライス力の制御と基準面の熱変形の抑制が、組み立て精度を決定する中心的なプロセス問題です。多くのエンジニアは、±0.01mm の公差を図面に記入する際、最終的な平面度に対するチップ形状、工具摩耗率、クランプ応力の累積的な影響を無視することがよくあります。 ShowyMetalでは、72台のCNC装置群を活用し、バックカット量と切削パラメータを最適化することで精密基準面の表面粗さをRa0.4μm以内に安定的に制御し、厳格な工程検査を通じてバッチの一貫性を確保しています。航空宇宙分野のバイヤーにとって、フライス加工の力によって引き起こされる弾性回復と微小変形のメカニズムを理解することは、サプライヤーのプロセス能力を評価するための重要な指標となります。この記事では、高精度データム平面フライス加工における機械的挙動、変形回避スキーム、および許容基準を工学的証拠の観点から分析し、技術チームが調査段階で厳しい公差要件を満たす加工リソースを正確に見つけるのに役立ちます。
データム平面フライス加工における切削力源と熱影響機構
切削抵抗成分が微小変形に及ぼす影響
航空アルミニウム材料 (7075-T6 など) のフライス加工プロセスでは、主切削抵抗 Fc と垂直抗力 Fn がワークピースの応力状態を直接決定します。背面切削量が0.5mmを超えると弾性変形と塑性変形の割合が大きく変化します。ツールパスが適切に割り当てられていない場合、局所的な残留応力解放により平面度の偏差が 0.015mm を超えます。精密加工では、臨界びびり周波数を超えて横送り力を制御する必要があります。通常は有限要素シミュレーションにより応力集中領域を予測し、切削抵抗の変動を最小限に抑えるためにダウンミーリングとアップカットミーリングの比率を調整する必要があります。
熱変形と工具先端摩耗の重畳効果
高速ミーリングで発生する切削熱は主にワーク表面に蓄積されます。冷却が不十分な場合、熱膨張係数の違いによりミクロンレベルの位置ずれが発生します。同時に、工具逃げ面摩耗(VB 値)が 0.1mm 増加するごとに、切削抵抗は約 15% 増加します。 ShowyMetal は、量産においてオンラインの切りくず破壊監視および工具寿命管理システムを使用しています。摩耗補正量を事前設定することにより、工具のライフサイクルを通じてデータム面の幾何公差が仕様の上限および下限内に確実に収まり、後の研削によるデータムの変更が回避されます。
材料の選択とクランプ方法によって生じる精度の制約
航空部品には、6061-T6、7075-T6、チタン合金(Ti-6Al-4V)がよく使用されます。異なる材料の熱伝導率は大きく異なります。チタン合金は熱伝導率が低いため、切削ゾーンの温度が非常に高くなり、加工硬化が非常に起こりやすくなります。クランプ方法は、位置決め基準面の一貫性に直接影響します。空気圧クランプは強いクランプ力を持っていますが、薄肉構造では弾性変形が起こりやすいです。真空吸盤は平らな部品には適していますが、ボスのある複雑な部品への適応性は限られています。加工中にデータム面が「ゼロ応力」状態に保たれるように、油圧式セルフセンタリング チャックまたは特殊工具を使用して予荷重によって残留応力を軽減することをお勧めします。
高精度データム平面フライス加工ソリューションの比較と選択
同じ航空支援の基準面処理の場合、処理ルートが異なると、コスト、精度、効率が大きく異なります。次の表は、調達および技術チームの意思決定の参考となる 2 つの主流ソリューションのエンジニアリング パラメーターの比較を示しています。
| プロセスルート | デバイスの種類 | 公差能力 | 粗さレベル | 該当するシナリオ |
|---|---|---|---|---|
| プランA: 3軸高速ミーリング | 立形マシニングセンタ | ±0.01mm | Ra0.8μm | 平面度が高くシンプルな構造の標準部品 |
| プランB:5軸同時仕上げ | 5軸連動マシニングセンタ | ±0.005mm | Ra0.4μm | 側面図と複雑な曲面を備えた航空宇宙構造部品 |
オプション A は、規則的な構造を持つ大量の部品に適しており、効率が高いです。オプション B は、クランプ回数を大幅に減らし、基準変換誤差を減らすことができ、特に高価値、少量のハイエンド航空宇宙部品に適しています。 ShowyMetal には 5 軸加工機能があり、部品のトポロジに応じてツール パスを自動的に最適化し、オーバーカットのリスクを軽減できます。同時に、1 回のクランプで多面的な処理を完了し、蓄積された誤差を発生源から排除できます。
切りくず形状と切りくず分断制御が表面品質に及ぼす間接的な影響
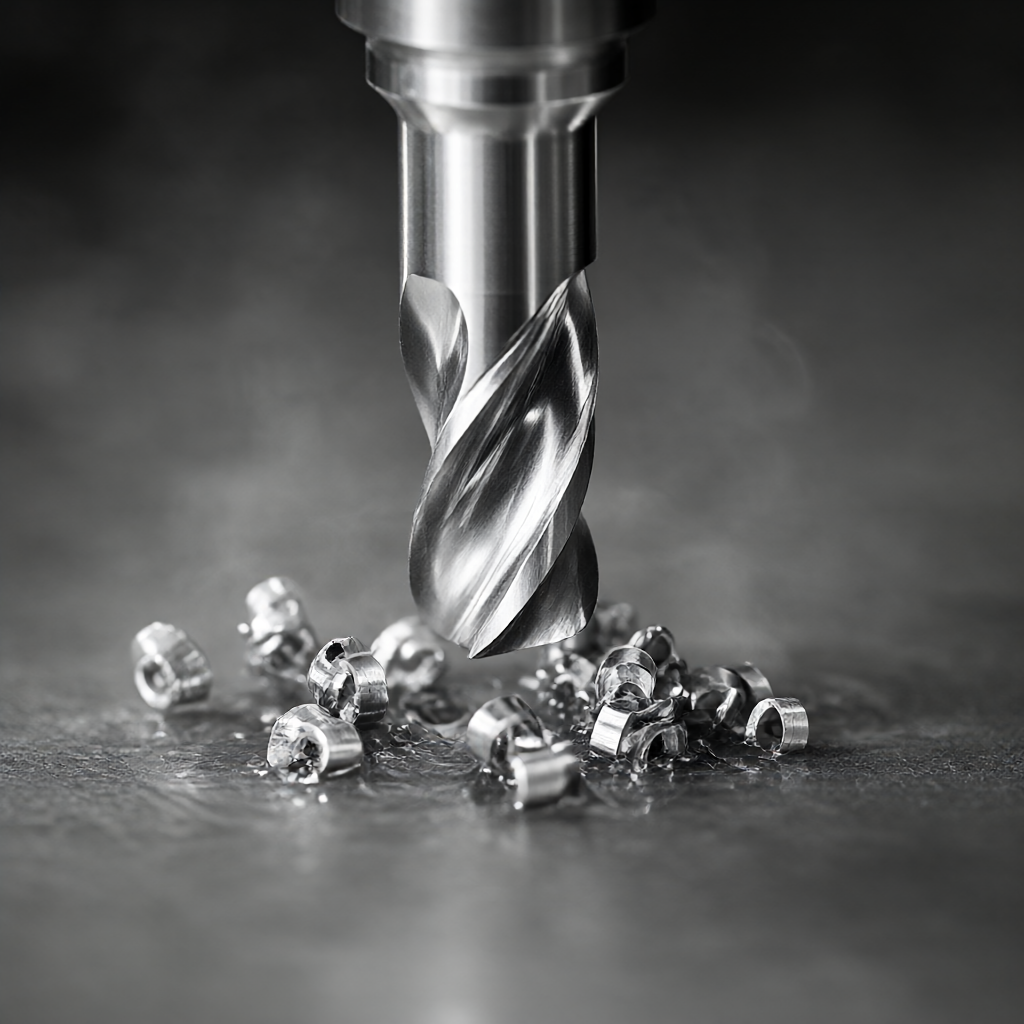
長い切りくずが連続して発生すると、工具に巻き付き切りくず排出性に影響を与えるだけでなく、加工面に傷を付け粗度を悪化させます。高速フライス加工では、フライスの一刃当たりの送りを0.1~0.2mm/刃に調整することで、切りくずを強制的にカールさせて破断させることができます。薄肉部品の場合、切りくずの削りによる微振動により、2μmを超える平坦度変動が発生する場合があります。切りくず長さを 5 ~ 10mm の間で制御するには、スピンドル速度の微調整と組み合わせたマイクロフィード加工戦略を採用することをお勧めします。これにより、切りくずのスムーズな除去が保証されるだけでなく、表面の傷も回避されます。さらに、切りくずが奪う熱も変形の主な原因の 1 つです。切りくず分断能力の向上により、切削ゾーンの温度を安定に維持します。
量産時の変形抑制と一貫性管理
航空部品にはバッチの一貫性に対する非常に高い要件があり、単一の部品に合格したからといって、そのバッチが安定していることを意味するわけではありません。 ShowyMetalでは「初品確認~工程検査~全量出荷検査」の3段階の品質検査体制を導入しています。バッチの納期が 15 ~ 25 日の場合、SPC (統計的工程管理) を導入して主要な寸法を監視し、管理図の上限と下限を設定します。加工力モニタリングデータが平均±3σから外れた場合、自動的にアラームが発生し、機械を停止して工具の状態を確認します。このデータ駆動型の管理および制御モデルは、工具の磨耗や熱ドリフトによって引き起こされる寸法ドリフトの可能性を許容範囲まで低減し、基準面上の最初と 1000 番目のピースの高さがミクロン レベルで一貫したままであることを保証します。
環境要因と工作機械の熱補償
機械加工工場内の温度変動 (>±1°C/h) は、工作機械本体の熱伸びを引き起こし、位置決め精度に直接影響します。ハイエンドマシニングセンターには、周囲温度に基づいて座標を自動的に補正する熱誤差モデルが装備されています。航空宇宙産業の顧客の場合、残留熱の影響を排除するために、図面に温度要件 (20±1°C など) をマークし、検査中に測定する前にワークピースが室温に戻るのを待つことをお勧めします。 ShowyMetal のワークショップでは、温度と湿度が一定に保たれ、閉ループ制御システムと組み合わせて、最終サイズに対する環境要因の影響が ±0.002 mm 未満であることを保証します。
検査基準と合格点の分析
データムが受け入れられるかどうかは、平面度だけでなく、表面の完全性にも依存します。一般的に使用される検査方法としては、平面度や輪郭を測定する三次元座標測定機(CMM)、表面のうねりを測定する光学式平面計、Ra値を測定する粗さ計などがあります。航空宇宙部品の場合は、熱影響部にナイフ、傷、変色がないかを確認するための目視検査 (VT) も必要です。表面に硬化層や残留応力があると疲労亀裂の原因となることがあります。合格基準に、平坦度公差、粗さの上限、目に見える欠陥がないことの視覚的基準を指定することをお勧めします。 ShowyMetal は商品に同梱される CMM 検査レポートを提供しており、データは追跡可能であるため、顧客は工場での入荷検査を迅速に完了できます。
一般的な障害モード回避チェックリスト
- 振動マーク: 工作機械の固有振動数と主軸速度の関係によって発生します。振動速度域を避けてバックカット量を減らす必要があります。
- 表面の傷: 切りくずの切断不良またはクーラントの汚れによって発生します。切りくず分断溝の最適化とクーラントの清浄化が必要です。
- 残留応力亀裂:過剰な研削または不適切な熱処理によって発生するため、加工ルートを標準化し、応力除去プロセスを予約する必要があります。
よくある質問
航空宇宙部品の基準面をフライス加工する際に、効率と±0.01mmの精度のバランスをとるにはどうすればよいですか?
「荒削り代 + 1 つの工具で仕上げ削り」の戦略を採用することをお勧めします。ファインミーリングバックの切り込み量を0.05~0.1mmに制御し、送り速度を従来の30%に低減しました。高速切断と強制冷却により、適度なリズムを保ちながら精度を確保します。
チタン合金の基準面の加工は高温になりやすいです。効果的な冷却ソリューションは何ですか?
チタン合金は熱伝導率が低いため、微量潤滑(MQL)または高圧低温クーラント(



