





航空アルミニウム合金部品の加工では、材料状態の選択が部品の強度、疲労寿命、加工効率に直接影響します。 T6 と T73 は、2024 および 7075 シリーズ アルミニウム合金で最も一般的に使用される 2 つの熱処理状態です。両者の間には、降伏強度、応力腐食割れ耐性、および加工範囲に大きな違いがあります。 DFM 段階でエンジニアが材料の状態を明確にしないと、組み立て後に部品の変形や早期故障が発生しやすくなります。この記事では、CNC 切断パラメータ、公差管理、および試験基準を組み合わせて、2 つの状態の性能の違いと選択基準を分析し、技術調達および研究開発担当者が材料を正確に決定できるようにします。
航空アルミニウム合金 T6 と T73 のコア性能の違い
T6状態(固溶化処理+人工時効処理)は、引張ピーク強度を核とした高強度の普遍平衡状態を得ることを目的としています。一般的に使用されている 7075-T6 を例にとると、引張強さは 570 MPa、降伏強さは 503 MPa、伸びは約 11% に達します。ただし、T6 状態は結晶格子内に多数の高密度転位を保持しているため、特に塩化物イオンを含む海洋大気や湿気の多い環境では、応力腐食割れ (SCC) が発生しやすくなります。
T73 状態 (過時効) は、強度をわずかに犠牲にしても、応力腐食割れに対して優れた耐性を示します。 7075-T73 の引張強さは約 540 MPa、降伏強さは 490 MPa ですが、耐 SCC 性は T6 よりも一桁高くなります。航空宇宙構造部品では、使用中の致命的な亀裂の成長を避けるために、残留応力が高い領域で T73 の使用が必須となることがよくあります。 2024 シリーズの場合、T73 条件 (2024-T73) も T6 より優れた耐腐食疲労性を示します。
主要な機械的パラメータの比較
| パラメータインデックス | 7075-T6 | 7075-T73 | エンジニアリング選択のインスピレーション |
|---|---|---|---|
| 引張強さ(MPa) | 570~590 | 530~550 | T73 の強度は若干低いため、安全率を再計算する必要があります。 |
| 降伏強さ(MPa) | 503 - 517 | 480~500 | 過時効により降伏点がわずかに低下し、可塑性が向上します |
| 伸長 (%) | 11 | 13~15 | T73 は靭性が高く、耐衝撃性が向上しています。 |
| 応力腐食に対する耐性 (SCC) | センシティブ | 高抵抗 | 残留応力が高い領域では、T73 が推奨されます。 |
| 再ストレス緩和 | 貧しい | 素晴らしい | T73は精密組立後の形状維持に適しています。 |
CNC 切断パフォーマンスとパラメータ調整戦略
材料の状態の変化は、切削抵抗、工具寿命、表面の完全性に直接影響します。 T6 状態のアルミニウム合金の硬度はわずかに高く (約 95 ~ 105 HB)、切断中に連続した切りくずが生成される可能性が高くなります。一方、T73 は過時効析出相の粗大化により切削時に切りくずが発生しやすく、切削抵抗が比較的小さいです。精密 CNC 加工において、T6 パラメータを T73 部品に直接適用すると、過剰な送りによるびびりや過度の面粗さが発生する可能性があります。
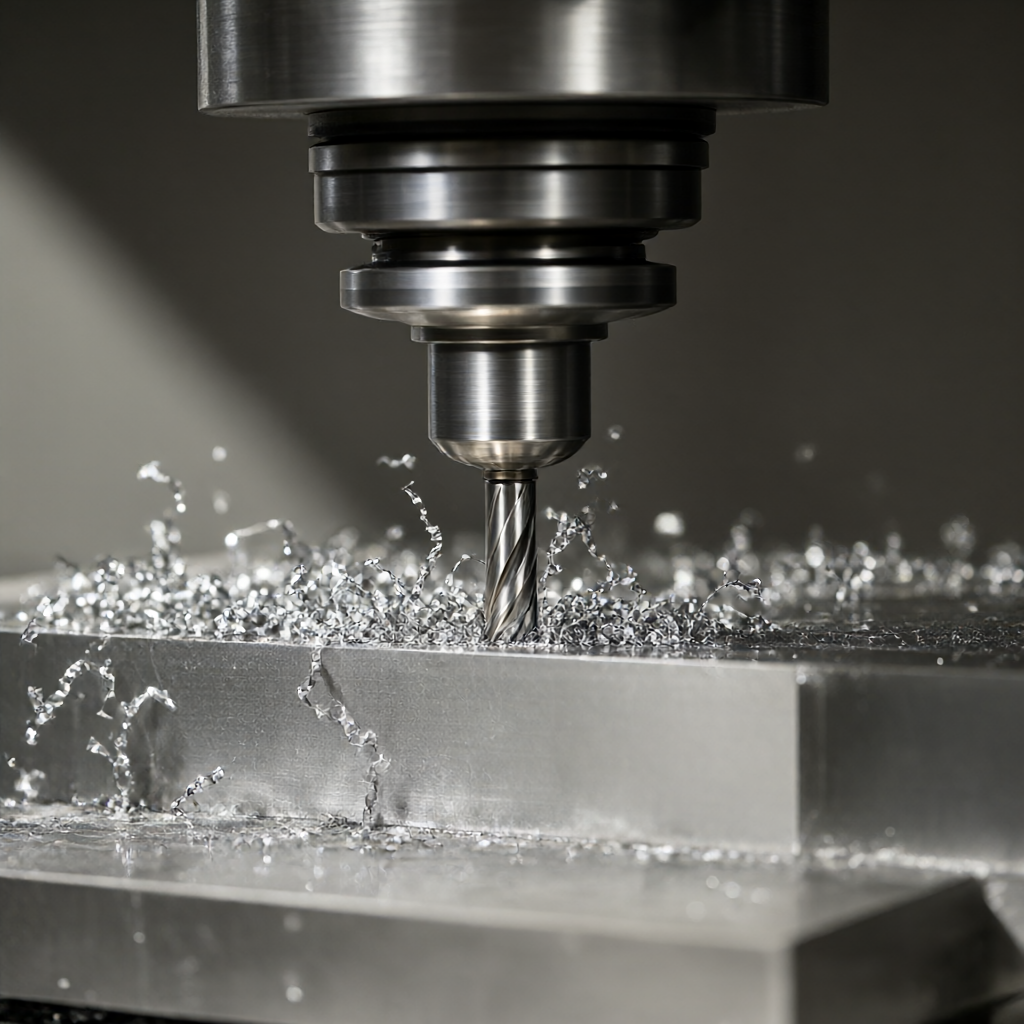
7075-T73 部品の場合、加工熱による応力解放変形を抑制するために、主軸速度を 10% ~ 15% 下げて送り速度を微調整することをお勧めします。工具の選択に関しては、刃先半径 0.2 ~ 0.3 mm の超硬エンドミルを使用すると、T73 状態の表面仕上げを効果的に改善できます。同時に、切断プロセス中の内部応力バランスにより、T73 材料のクランプ変形は T6 材料のクランプ変形よりも約 20% 小さくなり、±0.01 mm の公差制御に適したプロセス ウィンドウが提供されます。
加工応力除去および変形回避計画
航空アルミ部品加工の最大の難点は「切削後の変化」です。 T6 状態の材料の寸法安定性は、機械加工して応力を除去した後の T73 の寸法安定性よりも優れています。ただし、T73 は過時効後にすでに熱力学的準安定状態の平衡点に近く、残留応力は非常に低くなります。したがって、T73 材料は、旋削またはフライス仕上げを終えた後、寸法安定性を得るために T6 のように長時間の自然時効や低温応力除去焼きなましを受ける必要がありません。大量生産の場合、T73 はプロセス時間を短縮し、経年劣化による寸法変動のリスクを軽減します。
実際には、T73 の厚肉構造部品の場合でも、「荒加工 + 仕上げ加工で 2mm のマージンを残す」戦略を採用することをお勧めします。仕上げの際は、切削熱による局所的な塑性変形を避けるため、切削深さが 0.5mm を超えないようにする必要があります。定温切削液(20±1℃)と最少量潤滑(MQL)処理を組み合わせることにより、表面粗さをRa0.4μm以内に制御し、高平滑外観要件を満たします。
T6とT73の表面処理の適応性の違い
陽極酸化処理は、航空アルミニウム部品に最も一般的に使用される表面保護プロセスです。 T6とT73ではアルマイト皮膜の性能に微妙な違いがあります。格子の歪みが大きいため、T6 材料は陽極酸化電解液中でわずかに早く腐食します。酸化皮膜の厚さが25μmを超えると、エッジが「過腐食」して黒くなりやすくなります。 T73 の粒子構造はより均一であり、酸化膜はより緻密に成長します。高いシール品質と長寿命が要求される部品では、T73 の酸化皮膜とマトリックスの結合力がより安定します。
また、T73 状態はサンドブラストや伸線加工時の表面硬度分布がより均一であり、局所的な応力集中による傷の拡大が起こりにくくなっています。高光沢と無傷が要求される航空宇宙用外観部品の場合、後続の研磨プロセスにおける T73 の研磨損失は T6 よりも約 15% 少なく、バッチの外観の一貫性を維持するのに役立ちます。
DFM エンジニアリングアドバイスと材料ステータス確認プロセス
図面レビュー (DFM) 段階で、エンジニアは材料のステータスを判断する必要があります。図面に T6 または T73 のない「7075」のみがマークされている場合、デフォルトでは T6 として扱われます。ただし、耐荷重構造、高振動環境、または腐食に敏感な領域が含まれる場合は、T73 が必須でなければなりません。購買・研究開発においては、サプライヤーに対して熱価に応じた材料シート(Mill Test Report)の提出を求め、熱処理の固溶温度や時効曲線を明らかにするなど、材料状態のトレーサビリティシステムを確立する必要があります。
- 高応力/高腐食環境:T73 が推奨されますが、疲労と SCC 寿命と引き換えに少量の強度が犠牲になります。
- 共通構造/コスト重視:T6 を選択すると、材料の供給がより十分になり、加工パラメータが高度に完成します。
- 精密嵌合部品:T73 は寸法安定性に優れており、±0.01mm の公差が必要な重要な合わせ面に適しています。
検査基準と出荷品質管理のポイント
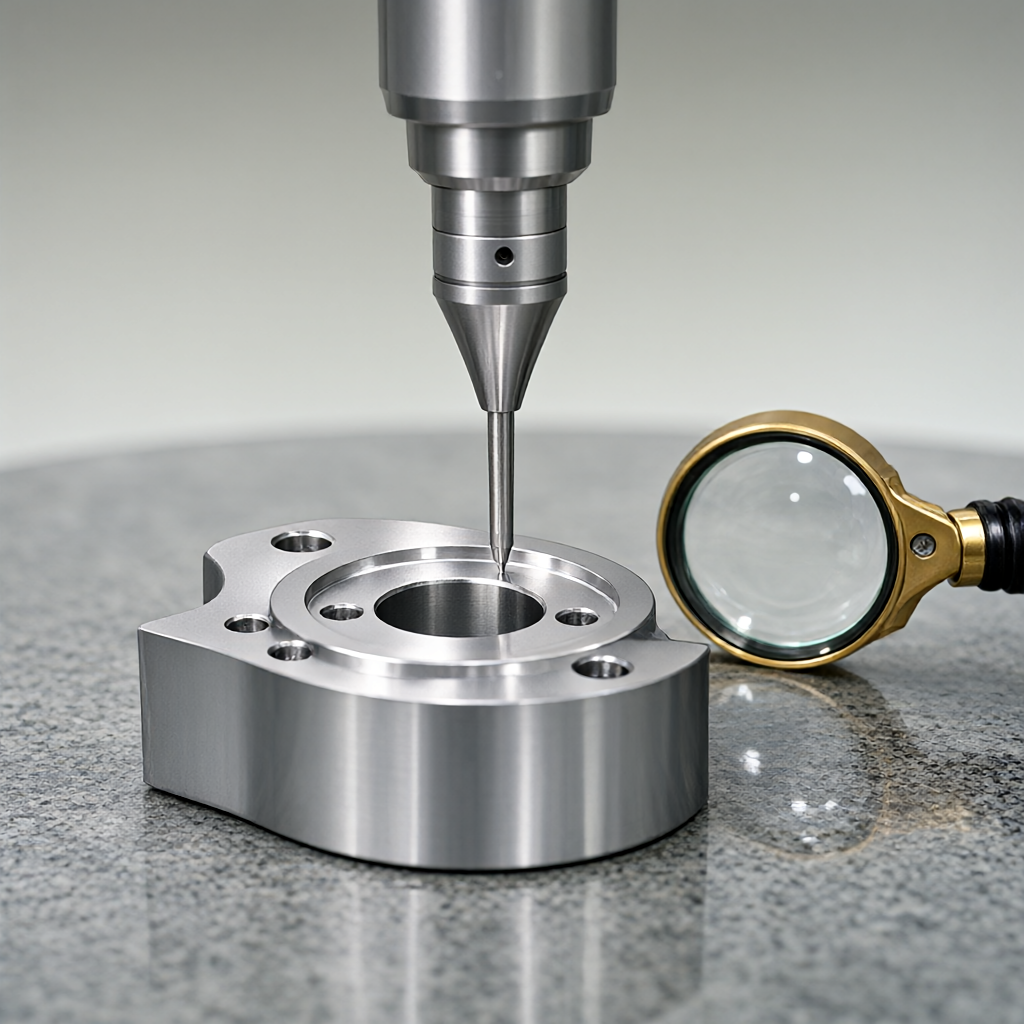
T73 航空宇宙部品の場合、従来の寸法と粗さの検査に加えて、マクロ腐食検査と渦電流検査 (EC) を追加する必要があります。渦電流検査は、表面近くの亀裂を非破壊で特定でき、機械加工後に T73 部品に発生する可能性のある微小亀裂の発見に特に適しています。出荷前に全数検査が義務付けられており、キーの合わせ面は三次元座標測定機(CMM)を使用して再検査され、形状と位置の公差が±0.01mm以内であることを確認します。表面の外観は、傷や酸化斑がないこと、および高仕上げの出荷基準を満たしていることを確認するために、5 倍の拡大鏡を使用して目視検査する必要があります。
一般的な障害モードと回避方法
- 応力腐食割れ:T6 部品は、湿気の多い環境で 5 年以上使用されている場合に発生する傾向があります。回避策は、T73 に切り替えて厚膜陽極酸化を実行することです。
- 加工変形:薄肉部品(肉厚)



