





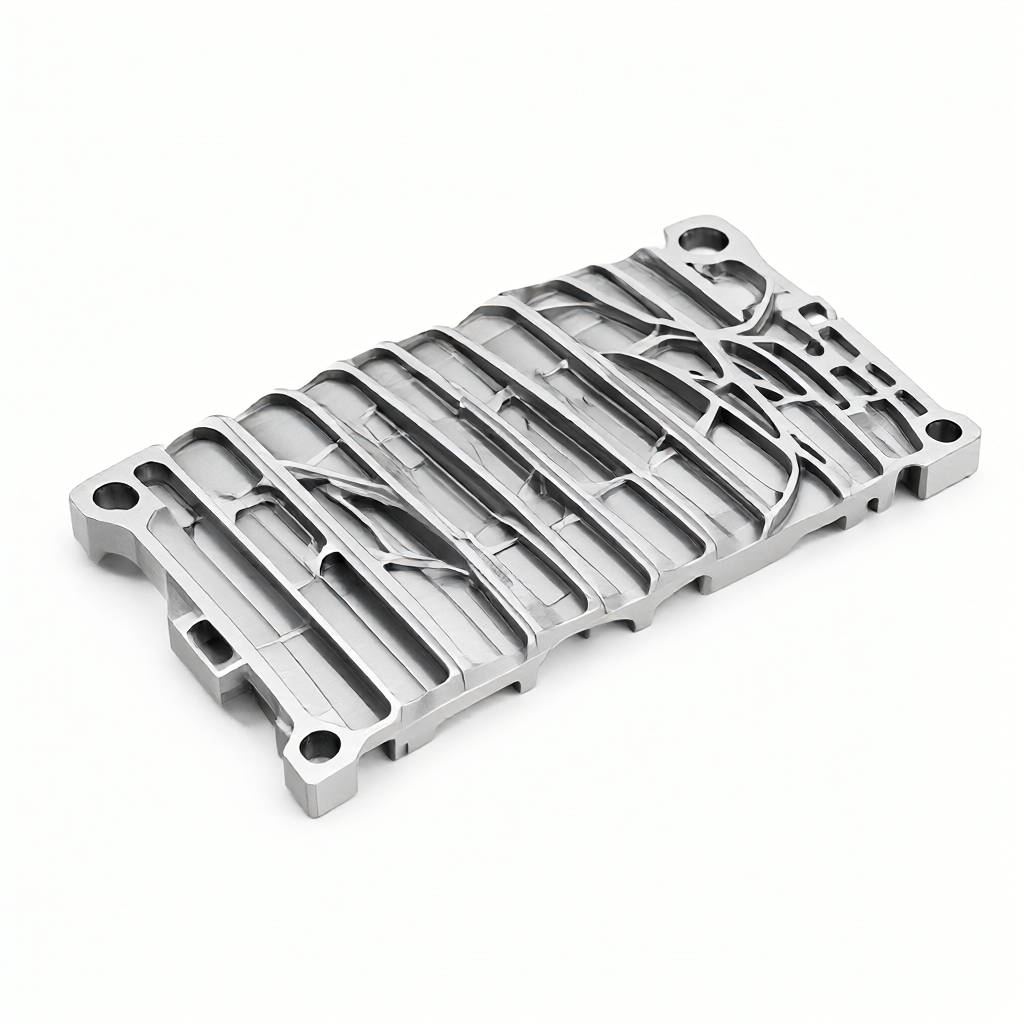
航空宇宙部品の薄肉リブ加工時の変形制御の難しさ
航空宇宙分野では、エンジン ブラケットや着陸装置コネクタなどのコンポーネントに、リブ対間隔の比率が高い薄肉のリブ構造が使用されることがよくあります。このような部品は通常、アルミニウムまたはチタン合金の板から切り出されます。リブの厚さは通常1.5mmから3mmの間で、リブの高さは80mm以上に達することもあります。このような部品を加工する場合、CNC フライス加工によって発生する切削抵抗と残留応力除去により、薄肉が容易に反ったりねじれたりする可能性があり、その結果、最終寸法が公差を超えてしまう可能性があります。多くの製造リンクは変形に対するプロセスチェーンの累積的な影響を無視しており、その結果、大量生産における一貫性が低下します。
この問題点を解決する核心は、「力-熱-応力」の結合効果の下での材料の反応を理解することにあります。工具の選択だけでは変形を完全に避けることはできません。クランプ方法、切削深さ戦略から機械加工プロセスパラメータに至るプロセス全体を体系的に最適化する必要があります。この記事の目的は、薄肉リブの加工変形を工学的手段で制御する方法を検討し、技術調達およびエンジニアに実用的なパラメータのリファレンスを提供することです。
残留応力除去と材料選択の工学原則
材料グレードと応力状態
航空薄肉部品に一般的に使用される材料には、7075-T651、6061-T6、Ti-6Al-4V などがあります。その中でも7075アルミニウム合金は硬度が高いものの内部応力が大きい合金です。 T651 状態は T6 状態よりも残留応力レベルが低く、薄肉加工に適しています。 7075-T6をご使用の場合は、応力状態を安定させるため、仕上げ前に時効処理を施すことをお勧めします。チタン合金薄板は熱伝導率が低い(約6.7W/m・K)ため、切削熱がこもりやすく熱変形を起こしやすいです。送り速度を大幅に下げ、冷却を強化する必要があります。
材料の選択には、強度と加工性の組み合わせが必要です。リブ厚さが2mm未満の場合は、より優れた切れ味を得るために6061-T6を優先することをお勧めします。強度は 7075 よりわずかに低くなりますが、主要な耐荷重構造部品以外では加工安定性の利点が大きく、スクラップ率を低減できます。
クランプ戦略: クランプ変形を回避する
薄いリブのクランプは、変形制御の最初のステップです。従来のフラットノーズペンチで薄板を直接クランプすると、局所的なへこみが生じたり、除荷後の反発で平面度が狂ったりします。エンジニアリングの実践では、真空吸着ツールまたはカスタマイズされた空気圧クランプを使用することをお勧めします。
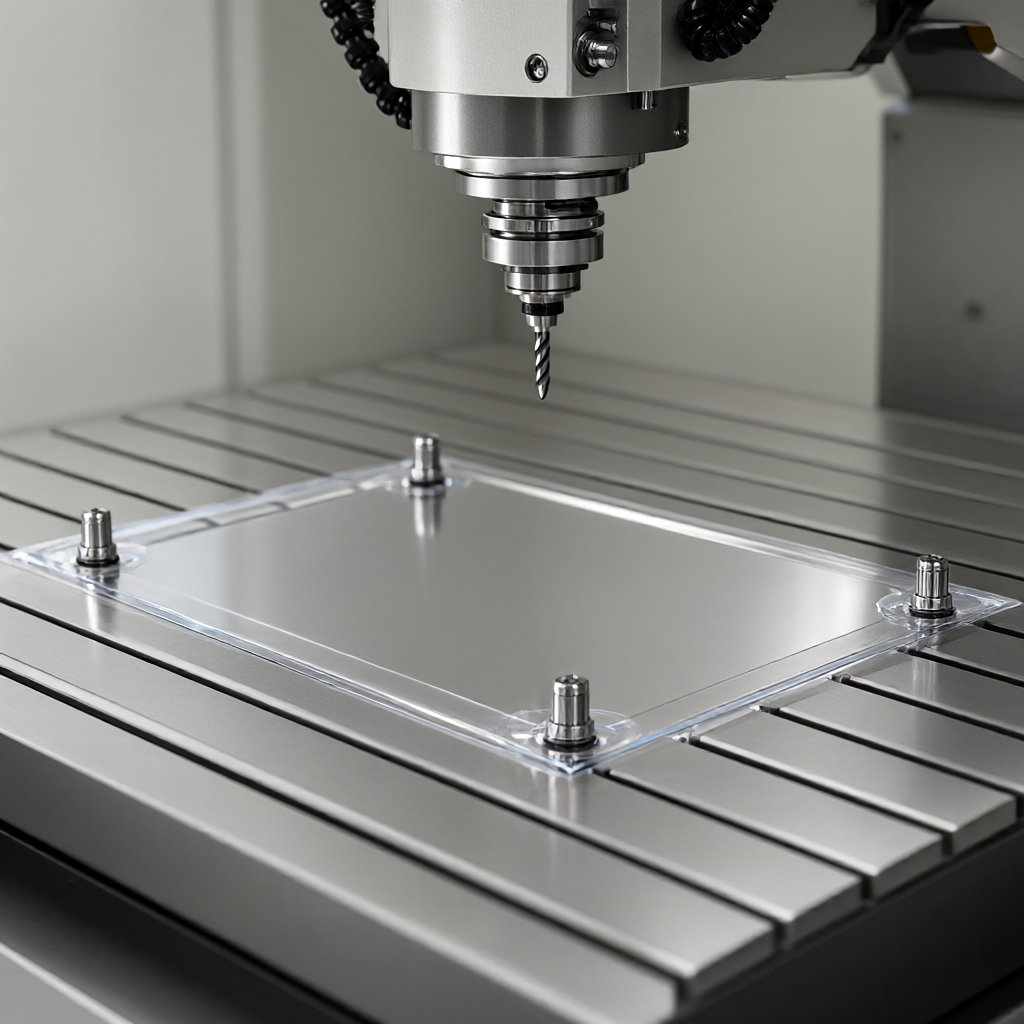
- 真空吸着:表面が平らで厚みが均一な板に適しています。吸着力は均等に分散され、ピンチポイントの変形を効果的に排除できます。エア漏れや吸着力不足を防ぐため、ワーク底面を確実にシールする必要があります。
- 空気圧クランプ:多点の微細孔を通過する空気の吹き込みにより圧力のバランスがとれ、応力が一点に集中するのを防ぎます。気流の影響による薄肉振動を防ぐには、細孔密度と細孔直径を正確に計算する必要があります。
- 補助サポート:リブの背面に位置決めピンまたは V ブロック サポートを追加して、クランプ力を分散荷重に変換します。支持点の位置は加工領域を避け、支持高さが一定で誤差が ±0.02mm 以内に制御されるようにする必要があります。
クランプ前にストレステストを実行する必要があります。クランプテスト後に未処理の表面の平坦度を測定します。反りが0.05mm/100mmを超える場合は、サポート構造を調整するか緩衝パッドを追加する必要があります。
切削パラメータの最適化: 切削熱と切削力の削減
リブ間隔比の高い薄リブ加工の鍵は、小さい切込み、高速、低送りです。一回の切込み厚さを薄くすることで(Z軸切込み深さapを0.5~1.0mmに制御)、ラジアル方向の切削抵抗を低減し、薄肉の横方向の変形を低減します。
推奨パラメータ範囲(7075アルミニウム合金を例にします)
Φ8mm三刃エンドミルで厚さ2mmのリブ板を加工する場合:
- 主軸速度: 8000 ~ 10000 rpm で端部切粉のスムーズな排出を維持します。
- 送り速度: 150 ~ 250 mm/min、刃当たりの送り f/z が 0.03 ~ 0.06 mm であることを保証します。
- 軸方向の切込み深さ: 層状フライス加工、各層は 0.5 mm で、1 回の切削による瞬間的な応力解放を回避します。
- 冷却方法:熱変形を防ぐため、高圧微量給油(MQL)または高圧内部冷却により切削液温度を40℃以下に制御してください。
チタン合金薄板の場合、工具寿命の維持と入熱の抑制のため、回転速度を3000~4000rpmに落とし、送り速度を50%落とし、高温で安定した切削液を全面に使用する必要があります。
プロセスルート設計: 多軸連携とストレス軽減
蓄積変形は単一工程では除去できず、「荒加工→歪取り→仕上げ」という一連の工程設計が必要となります。複雑なリブの場合は、5軸マシニングセンタを使用して主軸の傾きを調整することで工具姿勢を最適化し、工具シャンクとの干渉を避け、切りくず排出性を向上させることをお勧めします。多軸加工では、工具と切削面の間の接触角をより良好に維持すること(約15°~30°)により、表面仕上げをRa0.8μm未満に改善できます。
荒加工後、自然時効処理(24~48時間放置)または低温歪取焼鈍(アルミニウム200~250℃/4時間)を施し、内部残留応力を除去します。その後、寸法安定性を確保するために仕上げ加工が行われます。このプロセスチェーンにより、連続生産における寸法変動が 30% 以上削減されます。
ソリューションの比較: 5 軸全体加工 vs 複数プロセスのスプライシング
| コントラストの寸法 | 5軸総合加工 | 多工程接続(3軸+反転) |
|---|---|---|
| クランプ数 | 1回(全体位置決め) | 2~3回(反転位置決め) |
| 累積誤差 | 低く、二次的な位置決めは不要 | より高い、位置決めピンの精度に依存 |
| 処理効率 | 高くて短い切り替え時間 | 中、着替えに時間がかかる |
| 機器要件 | 5軸リンケージ機能が必要 | 標準的な 3 軸加工機で十分です |
| 変形の危険性 | 低、1 つの位置決めと 1 つの処理 | 中程度の複数のクランプにより応力外乱が増加 |
リブ対間隔の比率が高い複雑な部品の場合、5 軸一体加工は変形制御に大きな利点があり、バッチの一貫性要件が高いシナリオに特に適しています。
品質検査と故障解析
変形防止の最終的な検証は検査です。三次元座標測定機 (CMM) を使用して、リブの高さ、穴の平坦度、輪郭に焦点を当てて、主要なノードでフルサイズのデータを収集することをお勧めします。反射性の高い表面の場合、レーザー スキャンまたは構造化光測定を使用して、コンタクト プローブが薄壁に穴を開けるのを避けることができます。
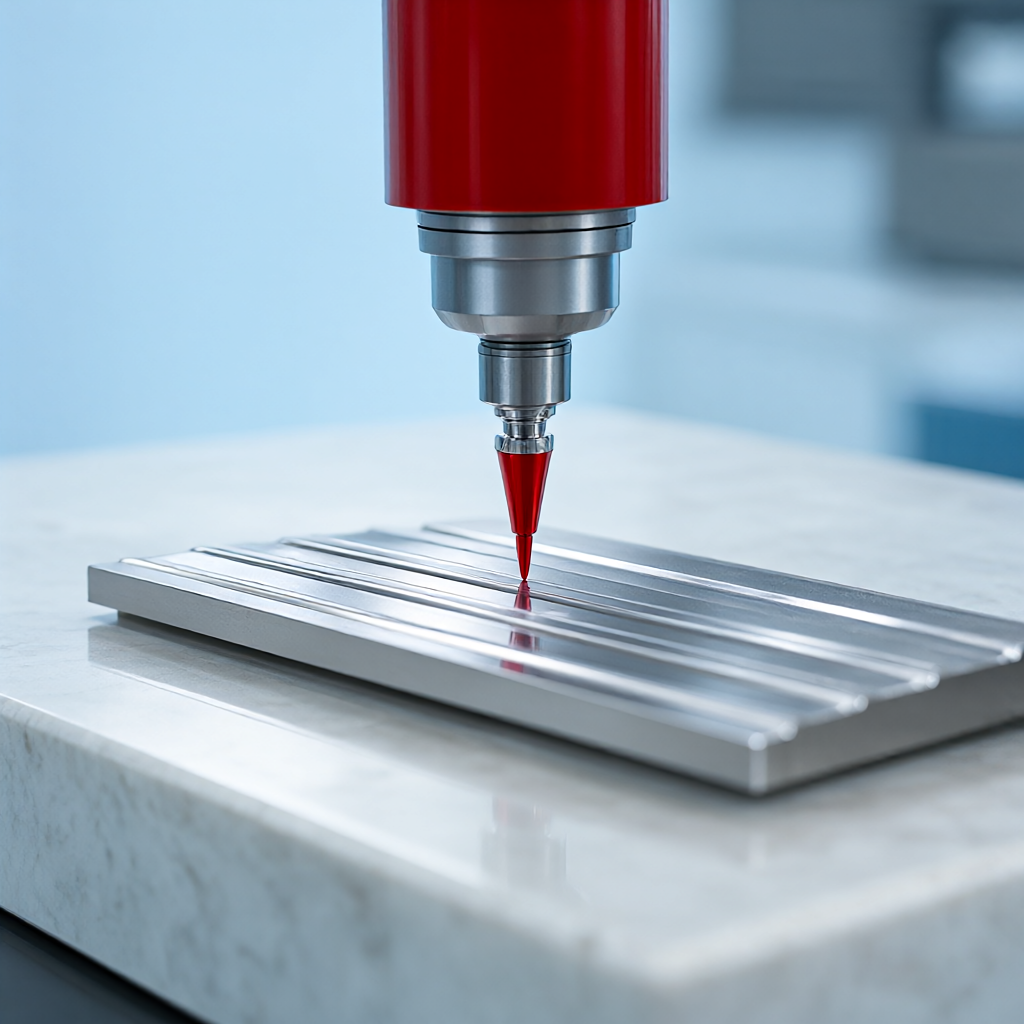
反り不良が発生した場合は、熱解析ソフトウェアを使用して切断プロセスを追跡し、熱が蓄積している領域を特定する必要があります。一般的な故障モードには、フロア プレート中央の弓変形 (不均一な加熱) および端部の反り (不均一なクランプ応力解放) が含まれます。各バッチの工具摩耗軌跡を記録して、次のバッチのパラメータ調整の基礎を提供します。
よくある質問
航空薄肉リブの加工において、効率と変形制御のバランスをどう取るか?
寸法安定性と引き換えに多少の時間を犠牲にし、繰り返し研削を避けるため、「中仕上げ代0.1mm+応力除去+仕上げ」の戦略を採用することをお勧めします。
7075 アルミニウム合金シートの加工には特別な冷却が必要ですか?
はい。切削領域の温度が150℃を超えることによる熱変形を防ぐため、切削液流量を20L/min以上に保つために高圧内部冷却を使用することをお勧めします。
5 軸加工は薄肉部品の表面粗さにどのような影響を与えますか?
適切な姿勢角により粗さをRa0.8μm以内に安定させることができ、従来の3軸加工のRa1.6μmより優れており、後続の研削工程を削減できます。
部品に応力緩和変形が発生したかどうかを判断するにはどうすればよいですか?
完成後、48時間放置して寸法を再測定します。 ±0.02mmを超えて寸法が変化する場合は、応力除去工程の追加や加工代の調整が必要となります。
量産時に 72 個のデバイスの一貫性を確保するにはどうすればよいですか?
標準プロセスパラメータパッケージを確立し、工具径振れ(≤5μm)とスピンドル振れを定期的に校正し、同じバッチの工具を使用して一貫した切削状態を確保します。
協力のための結論と提案
高いリブ間隔比を持つ航空宇宙用の薄いリブの加工変形を制御するには、材料の前処理、柔軟なクランプ、小さな切込み深さの多軸加工、およびセグメント化された応力除去技術を包括的に使用する必要があります。上記の工学的対策により、薄肉部品の寸法精度は±0.01mmで安定し、表面粗さはRa0.4μmに達し、航空宇宙構造部品の厳しい要件を満たします。精密CNC部品カスタマイズの分野では、72台の3/4/5軸装置群を保有し、DFM提案、プロセスシミュレーションからバッチ一貫性管理までワンストップサービスを提供します。薄肉部品の加工変形でお困りの場合は、図面やサンプルをご提供ください。実際の作業条件に基づいてお客様専用のプロセス計画を作成し、15 ~ 25 日での迅速なバッチ納品をサポートします。



