





航空薄肉部品のCNC加工における振動痕の原因と抑制方法
航空宇宙分野では、アルミニウム合金の薄肉構造部品 (エンジン カウリング、胴体フレーム、燃料タンク隔壁など) は重量と剛性に非常に敏感であり、肉厚は 1.5 ~ 4 mm の範囲で制御されることがよくあります。このような部品は、CNC フライス加工中のツールピース固定システムの剛性不足によって引き起こされるビビリ (振動マーク) が発生しやすく、周期的なピット、表面うねりの悪化 (WR > 6.3 μm)、さらには ±0.05 mm を超える寸法偏差として現れます。振動マークは、空気力学的表面品質と疲労寿命に影響を与えるだけでなく、バッチのスクラップ率の増加や再加工コストの高騰にもつながります。中心となるメカニズムは、切削力の周期的な励起がシステムの固有振動数 (fn) に近いことです。減衰比 ξ のとき< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
クランプ設計:「点圧」から「面圧」への剛性向上ロジック
従来のピン + スペーサー治具の限界
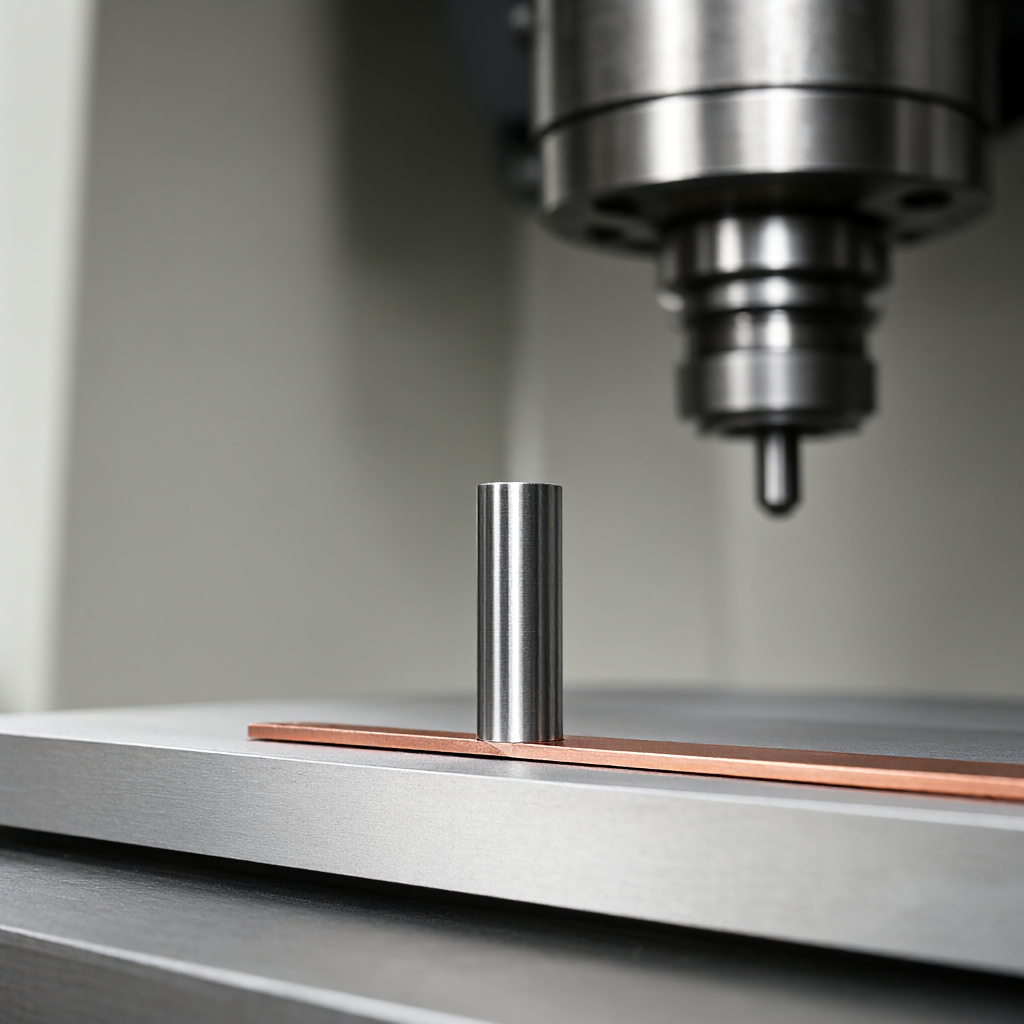
ほとんどの機械工場では、厚さ 3 mm の 6061-T6 アルミニウム合金パネルに 2.5 kN の下向きの力を加えるために、Ø8×40 mm スチールピンと 0.1 mm 銅スペーサの組み合わせを引き続き使用しています。測定された FEA モデルは、この構造の 8 kHz 励振下で、ピンの根元での応力集中係数が Kt = 2.8 であり、局所的な塑性変形が 3 つの部分に蓄積し、その結果 0.02 mm のガスケットの位置ずれが発生し、これが X-Y 方向の過剰な平行度に直接つながることを示しています。さらに隠れた問題は、ピンとワークの接触面は面線近似接触であり、実際の有効支持面積は< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
真空吸着+局所支持の複合ソリューション
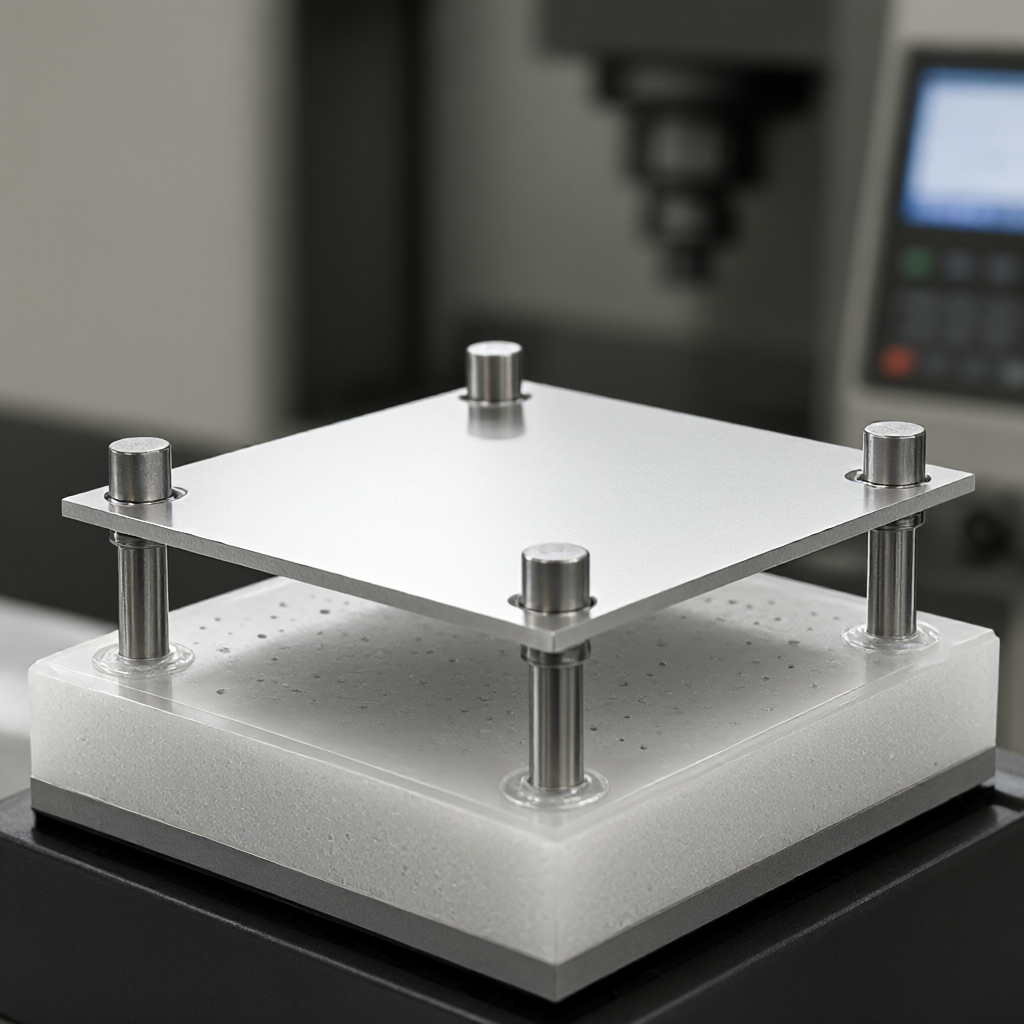
厚さ2~4mmの平板などの薄肉部品には「真空吸着+単体ピン」の複合治具の使用を推進しています。最下層はØ2 mmの微細穴アレイ(穴間隔12 mm、被覆率8%)を備えたポリウレタンクッションで、厚さ0.5 mmのPTFE絶縁層で覆われ、パネル全体が60 kPaの負圧で吸着されます。 4 ~ 6 本の Ø5×20 mm 弾性ピン (材質 17-7PH) が四隅に保持されており、重要な機能 H900、弾性係数の一致) があり、位置決めと反り防止の役割のみを果たし、主な下向きの力には耐えられません。この構造により、システムの固有周波数 fn が 3.2 kHz から 9.8 kHz に増加し、主軸工具伝達の主要周波数帯域 (5 ~ 8 kHz) が回避され、びびり閾値が約 40% 増加します。測定された厚さ 2.8 mm の 7075-T7351 バルクヘッドは、5 軸中央機械で 12000 rpm、ae=0.5 mm、f=0.12 mm/rev で精密フライス加工されました。 200 個のバッチで、表面うねり WR は 2.1 ~ 2.8 μm、平行度 ≤ 0.008 mm、CPK ≧ 1.33 で安定していました。このソリューションは、複数の取り付け穴と高密度のリブ機能を持つフレーム部品に特に適しています。 DFM 段階で設計者に、吸着面が後続のアセンブリ接触領域を避けているかどうかを確認する必要があります。
工具パラメータと切削戦略: 共振ゾーンを回避するための定量的方法
「安定加工領域」の概念がなければ、やみくもにパラメータを調整しなければ振動マークの抑制はできません。動作中は、特定の工具と機械の組み合わせのビビリ周波数 fc を最初に 0.2 mm プローブまたはレーザー干渉計で校正する必要があります。次に、これに基づいて安全な速度ウィンドウを推定できます。実験式: nsafe ∈ [fc/40, fc/25] × 60 rpm、±10% の周波数帯域を避けるために四捨五入。たとえば、5 軸中央加工機が Ø10 mm コーティング超硬エンドミル (fc = 7.5 kHz) を使用する場合、安全な速度は約 11250 ~ 18000 rpm です。 10000rpmより低いとサブハーモニックチャタリングゾーンに陥りやすくなります。 「歯数 - パルス周波数」の共振を避けるために、送り f の選択は次の条件を満たす必要があります。 f ≥ 0.05 × Dc mm/rev (Dc は工具直径)。 2 ~ 3 mm の薄壁仕上げに特有の推奨パラメータ:
- 工具: Ø6~Ø8 mm 微小径コーティングフライス (TiAlN または AlTiN)、4E フルート、ポジティブすくい角 15° の形状、切れ味 Ra ≤ 0.2 μm
- 速度 n: 10000 ~ 14000 rpm (fc 校正結果に基づいて微調整)
- 切込み深さ ae: 0.3 ~ 0.6 mm (精密フライス加工の最終切込みは 0.5 mm を超えない)
- 軸方向切込み深さ ap: ≤ 0.8 × Dc、深すぎるカンチレバーを避ける
- 送り f: 0.08 ~ 0.15 mm/rev、各歯の十分な貫通を確保しながら破れを防止
主な詳細: 薄肉部品の精密フライス加工の最終切削の前に、中仕上げフライス加工に必ず 0.2 ~ 0.3 mm のマージンを使用してください。また、工具パスには「等高さ + 適応型」ハイブリッド戦略が採用されており、切削負荷を均一に保ちます。切断/後退には円弧 R ≥ 1.5 mm または B スプライン遷移を使用し、瞬間的な衝撃による局所的な振動を避けるために G01 直線切断を無効にします。冷却方法は、温度変化によるアルミニウム合金薄肉の反り(ΔT > 15°C、つまり 0.01 ~ 0.02 mm/100 mm スパンの変形の可能性)を避けるため、大量の水冷ではなく、最小限の潤滑 MQL(オイル噴霧 0.1 ~ 0.3 L/h)を使用することをお勧めします。
加工順序とアニーリングプロセス: 累積変形の制御
航空用の薄肉部品のほとんどは、フレーム溶接後に一体的にフライス加工またはスロットが付けられるため、内部応力の分布が不均一になります。推奨順序: 荒フライス加工 (0.8 ~ 1.2 mm のマージンを残す) → 応力除去のための休息 (24 時間の自然時効または 175°C×2 時間の人工時効) → 中仕上げフライス加工 (0.2 ~ 0.3 mm の残し) → 精密フライス加工 (最終 0.1 ~ 0.15 mm)。各ミリングの後、X-Y-Z の 3 次元対角線の長さの変化が検出されます。 ΔL/L > 0.005%の場合は、休息を追加するか、カットパラメータを調整する必要があります。 7075-T7351 強化アルミニウム合金の場合、荒フライス加工中に ae を 1.0 ~ 1.5 mm まで緩和できますが、亀裂の発生につながる応力集中を避けるために、切込み深さの急激な変化 (リブの根元など) を 3 層で各層を 0.5 mm に分けて切削する必要があります。 ShowyMetalでは量産において「原料入荷検査→初品確認→工程検査→全数出荷検査」の4つのゲートを実施しています。最初の製品段階では、キー取り付け面の位置を測定するために 3 座標 CMM を使用する必要があります。偏差が ±0.015 mm を超える場合は、バッチの廃棄を防ぐために、直ちに停止され、治具のプリロードまたはツールのオフセットまで遡って追跡されます。
さまざまな治具ソリューションの比較: 適用可能なシナリオと費用対効果
| プラン | 適用肉厚(mm) | 最大安全速度 (rpm) | 代表的なうねりWR(μm) | 備品あたりの償却コスト (相対値) | バッチ一貫性 CPK | 典型的な故障モード |
|---|---|---|---|---|---|---|
| ピン+ガスケット | ≥ 8 | ≤ 4000 | 4.5~8.0 | 1.0 | 1.0~1.2 | ガスケットのズレと位置ずれ |
| 真空吸着+弾性ピン | 2~6 | 10000~15000 | 1.8~3.2 | 3.5 | ≥ 1.33 | 吸着面の汚れとPTFE層の劣化 |
| 柔軟にフィットする真空 + 局所的な膨張 | 1.5~4 | 12000~18000 | 1.2~2.0 | 5.0 | ≥ 1.5 | インフレートバルブの詰まりとシールの劣化 |
注: 相対コストはピン + ガスケット 1.0 に基づいています。 WR は、12000 rpm での精密フライス加工の測定平均値です。 CPKは200個の量産データに基づいています。フレキシブルなラミネート真空ソリューションにはカスタムメイドの治具が必要で、初期の金型コストは高くなりますが、長期的には単一の材料番号に適しています。プロジェクトサイクルが短く、材料番号が混在する場合は、真空吸着+弾性ピンがバランスポイントとなります。購入を決定する際には、技術契約書に WR ≦ 3.0 μm、平行度 ≦ 0.01 mm を合格基準として指定し、三次元抜き取り検査の割合(重要な寸法の 10% の全数検査など)を合意することをお勧めします。
合格基準と検出方法:振動パターンを「見える化」する
振動痕は目視だけでは判断できず、数値化する必要があります。推奨されるテストの組み合わせ:
- 表面うねりWR: 白色光干渉計またはレーザー走査形状計、サンプリング長 10 mm、サンプリング間隔 0.01 mm、WRmax および WRavg をレポートします。航空宇宙規格では通常、微細なフライス加工された表面の場合は WRavg ≤ 3.2 μm、高光沢のアセンブリ表面の場合は ≤ 2.0 μm が必要です。
- 平行度・平面度: 3 座標三次元測定機は少なくとも 9 点を測定し、平面にフィッティングした後の最大偏差値を測定します。薄肉部品は治具の変形により「ドラミング」偏差が発生しやすいため、平均値ではなく最大値/最小値を報告する必要があります。
- 寸法許容差: キー取り付け穴の位置は GD&T に従ってマークされ (Ø0.02 A B C など)、CMM で完全に検査されます。重要でない寸法は空気圧測定器を使用してオンラインで監視でき、CPK ≥ 1.33 の場合にのみリリースできます。
- 内部応力残留:表面20~50μm層のX線回折(XRD)測定、7075アルミニウム合金薄肉部品の残留引張応力応答< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal は、出荷前に 100% 完全外観検査 (高光沢表面、傷なし、欠陥なし) + 重要な寸法の 100% フルサイズ検査 + うねりの 5% ランダム検査を実行します。三次元測定機の検査報告書と粗さ計のデータは商品に同梱されます。購入者は契約で第三者による再検査の権利を規定することができ、紛争が生じた場合には仲裁人の測定が優先するものとします。
よくある質問
航空用薄肉部品の CNC 加工で達成できる最小肉厚はどれくらいですか?
従来の3/5軸フライス加工では、厚さ1.5mmの7075または6061アルミニウム合金を安定して加工できます。真空吸着+フレキシブルフィッティング治具を使用する場合、下限は1.0mmに達しますが、低回転数(≦8000rpm)とMQL潤滑を組み合わせる必要があります。変形量を確認するために3個テストすることをお勧めします。
図面の段階から振動痕のリスクを予測し、技術契約書を作成するにはどうすればよいでしょうか?
DFM ステージはすべての壁の厚さをマークします< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
真空クランプは深い空洞や密閉構造を備えた航空宇宙部品に適していますか?
直接的には当てはまりません。深いキャビティ部品には、「点圧力 + 空気膨張」の混合ソリューションが必要です。つまり、キャビティの外側の平面での真空吸着と、キャビティ内の局所的な空気袋の持ち上げです。このソリューションにはカスタマイズされた治具が必要であり、償却コストが高くなります。単一の材料番号の年間使用量が 500 個を超える場合にのみ考慮することをお勧めします。
7075-T7351 と 6061-T6 の薄肉部品の切断パラメータの違いは何ですか?
7075 はより高い硬度 (HRC 35 ~ 40) を持ちます。耐摩耗工具にはCBNまたはPCDエンドミルの使用を推奨します。 ae は 0.3 ~ 0.5 mm に減少し、f は 0.06 ~ 0.10 mm/rev になります。 6061は靱性に優れ、コーティング超硬も使用可能です。 aeは0.5~0.8mmに緩和されます。どちらもフラッド冷却を回避し、MQL を優先する必要があります。
航空用薄肉部品 200 個のバッチの納品と検査サイクルをどのように計画すればよいでしょうか?
ShowyMetal の一括納品には、15 ~ 25 日間のテストが含まれます。最初の品物の確認に 3 日、治具のデバッグに 2 日、ランダム検査と再検査に 1 日を確保することをお勧めします。 WRが公差外の場合、リワークサイクルは2~3日程度(再切削+再検査)となりますので、1個目の段階でWR≦3.0μmを許容することでバッチリワークを回避できます。
結論と行動への推奨事項
航空薄肉部品の振動マーク制御の本質はシステムエンジニアリングです。治具の剛性が上限を決定し、ツールパラメータが効率を決定し、加工順序が変形を決定し、検出方法が信頼性を決定します。 4 つのうち 1 つが欠けていると、バッチの一貫性が崩れます。 ShowyMetal はサプライヤーとして、±0.01 mm、Ra0.4 μm の精度で 5 軸中央機械、真空吸着 + 柔軟な取り付け治具をカスタマイズし、15 ~ 25 日でバッチ納品する能力を備えています。量産する必要がある厚さ 2 ~ 4 mm の 7075 または 6061 航空部品をお持ちの場合は、3D モデル (STEP) と図面 (PDF) をお送りください。 24 時間以内に DFM フィードバックと治具計画のスケッチを提供します。工程をご確認いただいた上で、制作・校正のスケジュールを立てさせていただきます。 1枚目確定後、順次フォローさせていただきます。



