





航空宇宙部品加工における陽極酸化膜厚制御のエンジニアリングロジック
航空宇宙用精密構造部品の製造において、最終的な表面処理は、多くの場合、コンポーネントの耐用年数を直接決定します。陽極酸化はアルミニウムとその合金の中核となる防食方法です。その皮膜の品質は、外観の一貫性に関係するだけでなく、厳密な耐食性能の指標にも関係します。エンジニアや購入者にとって、前処理から膜厚制御までのフルリンクパラメータを理解することは、後の段階でのバッチ不合格を回避するための鍵となります。この記事は、実際の CNC 加工と表面処理の経験に基づいて、膜厚均一性制御の技術的詳細を分析し、耐塩水噴霧試験の判断限界を明確にし、技術チームが図面の副署および受理プロセスで正確な期待を確立するのに役立ちます。
酸化膜の厚さに影響を与える主要なプロセス変数
陽極酸化皮膜の成長は単純な直線的なプロセスではなく、電流密度、電解液温度、電圧波形の相互作用の結果です。大量生産環境では、変数の変動により膜厚分布が不均一になり、その後の塩水噴霧試験のパフォーマンスに影響を与える可能性があります。
- 電流密度:通常は1.0~2.0A/dm²の範囲で制御されます。密度が低すぎると、フィルムが緩くなり、空隙率が大きくなります。密度が高すぎると、局所的な過熱が発生し、フィルムの焼けやフィルムの脆化が発生します。厚肉の部品や薄肉のシートでは、陰極シールドによって均一性を達成する必要があります。
- 電解質温度:硫酸系陽極酸化処理は通常15~25℃で行われます。温度が 5℃上昇するごとに、フィルム層の硬度は約 10% ~ 15% 低下し、結晶化度が増加し、耐食性が大幅に低下します。夏には冷水循環システムが必要で、冬には一定の温度を維持する必要があります。
- : 従来の定電圧整流は、ほとんどの標準部品に適しています。膜層の密度を高める必要がある場合は、AC またはパルス陽極酸化プロセスを使用して、負の半サイクルを通じて膜層内のガスクランプを排除し、膜層構造をよりコンパクトにし、それによって塩水噴霧耐性時間を増加させることができます。
CNC 精密機械加工後、部品の表面粗さ Ra 値は電流分布に影響を与えます。加工残りのナイフパターンが深すぎる場合(Ra>1.6μm)、電界がピークに集中し、局所的な皮膜が形成されたり、オーバーバーンが発生したりする可能性があります。そのため、前処理の段階で若干の研磨や圧延加工を加えて表面Raを0.8~1.2μmに制御し、均一な膜厚分布を得ることが推奨されます。
膜厚検出方法とデータ解釈基準
正確な膜厚データが合格の基礎となります。業界では主に電気測定法(厚み計)とスライサー法が使用されています。それぞれに適用可能なシナリオがあり、購入者は精度要件とコストに基づいて選択する必要があります。
| 検出方法 | 一般的な精度/誤差 | 適用可能なシナリオとメリットとデメリット | |
|---|---|---|---|
| 電気的測定法(渦電流・ベータ線) | 電磁誘導またはベータ線減衰を使用した非磁性基板上のコーティング厚さの測定 | ±0.5~2.0μm | 高速かつ非破壊で、工場全体の検査に適しています。ただし、小さな部品や複雑な曲面では測定の死角が存在する場合があり、結果を平均するには複数回の測定が必要です。 |
| サンプルを装着し、研削・研磨後の膜層の断面厚さを顕微鏡で直接測定します。 | ±0.1~0.5μm | 紛争仲裁や最初の物品確認などに使用される高精度の破壊検査。皮膜の気孔率と腐食深さを同時に観察可能 | |
| 減量法(酸溶液) | 酸化した部分を希酸に浸し、重量変化により膜の体積と厚さを換算します。 | ±1.0~3.0μm | 低コストで大量の抜き取り検査に適しています。ただし、局所的な膜厚分布情報は得られず、細孔充填剤の影響を受けやすくなります。 |
実際の受入では、1 個目についてはスライサー法でプロセスパラメータを確認し、量産バッチでは電気測定法で 5 個ごとに検査し、最大値、最小値、平均値を記録することを組み合わせることをお勧めします。図面にマークされている膜厚が 10±2 μm の場合、膜厚分布が目標範囲内に集中していることを確認し、薄すぎるエッジ膜による塩水噴霧障害を回避するには、ランダム検査データがプロセス能力指数 Cp≥1.33 を満たす必要があります。
膜厚と耐塩水噴霧性の対応
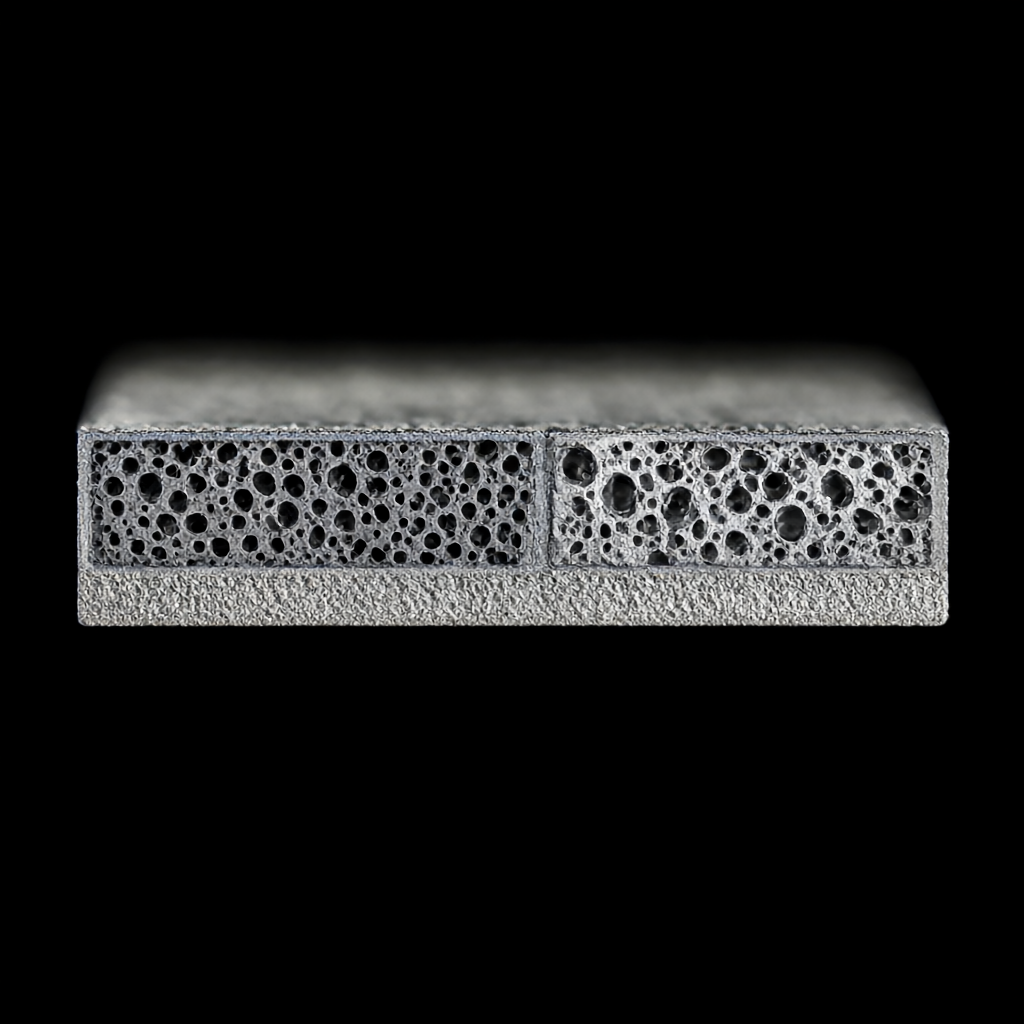
膜厚は必ずしも良いとは限りません。厚すぎるフィルム層 (>30μm など) は、多孔率が比較的高くなります。適切に密閉されていないと、腐食性媒体が侵入する経路となります。航空アルミニウム部品の場合、従来の硬質酸化膜厚は25~35μm、一般的な耐食酸化膜厚は8~15μmです。耐塩水噴霧性は単一の膜厚指標ではなく、「膜厚×気孔率×シール性」の総合値で決まります。したがって、塩水噴霧試験の前に細孔の閉鎖率を確認する必要があり、通常、細孔の数が 10/cm2 未満である必要があります。
耐塩水噴霧試験仕様と故障モード分析
塩水噴霧試験 (NSS) は、海洋大気腐食をシミュレートするための標準的な加速試験です。一般的に使用される規格には、ASTM B117、ISO 9227、MIL-STD-810 などがあります。航空宇宙部品の場合、テスト期間はアプリケーション環境に応じて通常 96 ~ 500 時間の範囲です。試験判定の核心は「白錆の有無」ではなく、「腐食点径」と「拡散距離」です。
一般的な障害モード:
- エッジ効果腐食: 部品の端や角ではフィルム層が薄くなり、塩水噴霧は鋭い角部分で優先的に泡立ち、隙間に沿って内部に浸透します。
- 孔食×:フィルムに微細な欠陥があるか、シールが不完全です。塩化物イオンが浸透して局所的な陰極領域を形成し、白い塩の霜 (Al(OH)Cl) の堆積を引き起こします。
- フィルム剥離×:前処理の脱脂がきれいでない、またはフィルム層の接着力が不足している。フィルム層は塩水噴霧で泡立ち、剥がれ落ち、マトリックスが露出します。
上記の不具合を回避するために、エンジニアリングでは 2 つの対策がよく取られます。1 つは、陽極酸化の前にプレ皮膜処理 (化成処理) を追加して緻密な不動態層を形成し、基板と皮膜層の間の直接接触をブロックすることです。もう 1 つは、熱水シール (90 ~ 100 °C) または蒸気シール (>100 °C) を使用してシール プロセスを最適化し、細孔をアルミン酸カルシウム水和物で満たし、フィルム層の吸水を低減することです。水膜がフィルム層の下に残り、腐食の原因となるのを防ぐために、シール後はすぐにブロー乾燥する必要があります。
量産時の膜厚均一性制御戦略
バッチ CNC 部品処理シナリオでは、膜厚の一貫性が品質上の課題となります。アルミニウム棒結晶の異なるバッチ間の構造の違いと、機械加工された表面の残留酸化スケールの違いにより、酸化電流効率の変動が生じます。 ShowyMetal は、72 台の CNC 装置のクラスターと表面処理ワークショップの間の閉ループ データ追跡を確立しました。部品の各バッチが保管される前に、機械加工された表面の状態 (Ra 値、ナイフ マークの有無) が記録され、表面処理中に電流密度基準値がバッチごとに調整され、膜厚計を使用して最初、中間、および最後の段階で膜厚のドリフトが監視されます。
- バッチ分離: 異なるブランドのアルミニウム素材 (6061-T6 と 7075-T6 など) を同じタンク内で酸化することは固く禁止されています。格子構造の違いにより、成膜速度が大きく異なります。
- お風呂のメンテナンス: 硫酸濃度と遊離酸度を定期的にチェックし、生産表面積 200 dm² ごとに脱イオン水を補充し、不純物イオン (特に銅と鉄) の濃度を 50 ppm 以下に管理します。
- 吊り下げデザイン: 導電性の良いチタン合金ハンガーを使用し、接点は高温耐性の絶縁接着剤でコーティングされており、ハンガーポイントが局所的な低電流領域になるのを防ぎます。
以上の制御により、同一バッチの膜厚の標準偏差を±1.5μm以内に制御することができ、耐塩水噴霧試験結果の安定性を確保しました。一貫性要求の高いプロジェクトの場合は、生産現場での目標最適化を容易にするために、「同一部品上の任意の2点間の膜厚差が5μmを超えてはいけない」などの「膜厚分布均一性要求事項」を図面に明確化することをお勧めします。
FAQ分析
航空宇宙部品は、なぜ化学的に研磨し、加工後に陽極酸化する必要があるのですか?
部品の外観に高光沢の表面 (Ra など) が必要な場合



