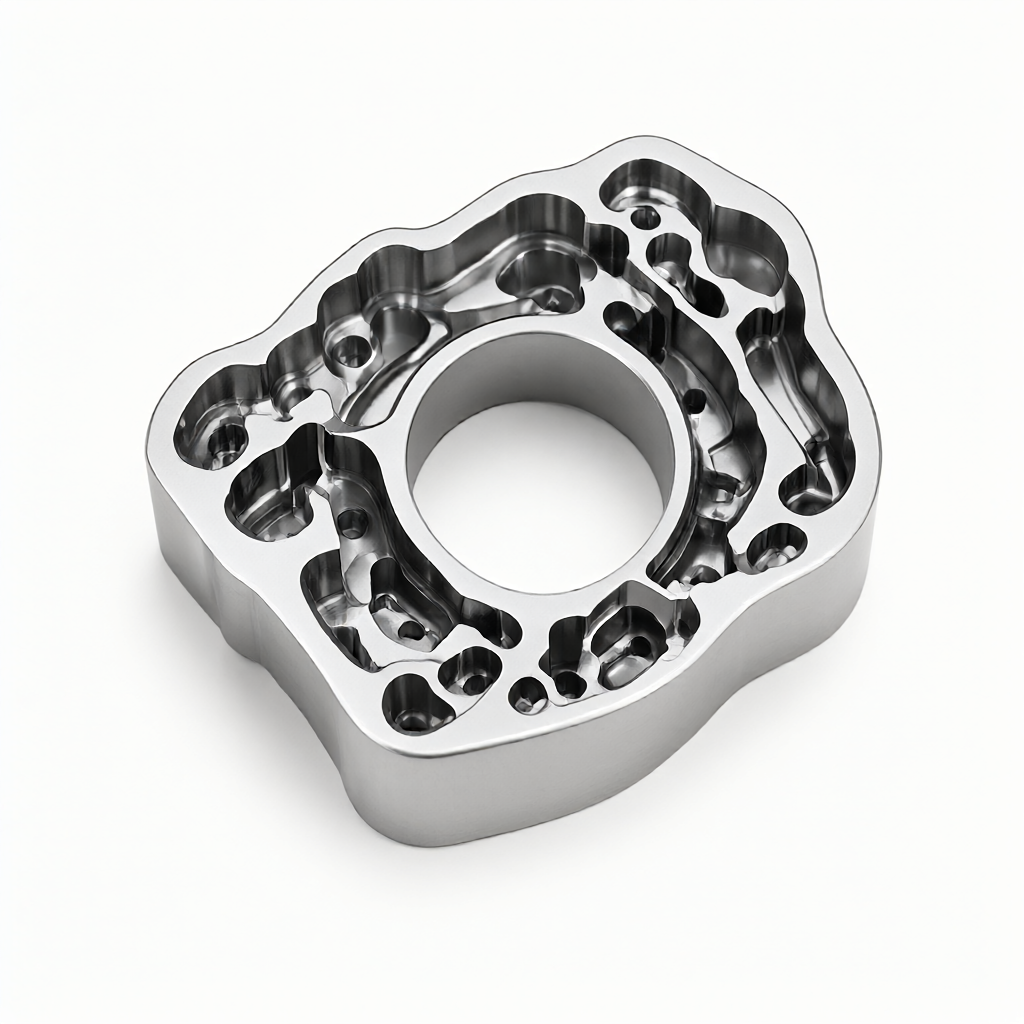
航空宇宙部品の CNC 加工における特殊形状の穴と深いキャビティ溝の切削パス最適化戦略
航空宇宙分野における精密 CNC 部品に対する厳しい要件を考慮すると、特殊形状の穴や深いキャビティ溝の切削パスを最適化することが、加工効率、工具寿命、幾何学的精度のバランスをとるための重要なリンクとなります。効果的なパス計画により、表面粗さを大幅に低減し、深いキャビティ構造の寸法安定性を向上させることができます。 ±0.01mmの公差とRa0.4μmの表面仕上げを達成する必要がある部品の場合、科学的なツールパス設計が最終製品の合格率を直接決定します。
複雑な幾何学的構造が従来の機械加工に挑戦
航空宇宙グレードの特殊な形状の穴には、非対称の輪郭、狭い角度のスロット、非常に深い止まり穴構造が伴うことがよくあります。このような構造を処理するために従来のダウンミリングまたはアップミリング手法が使用される場合、工具にかかる不均一な横方向の力により工具が降伏し、穴壁の垂直性に影響を与えることがよくあります。同時に、切りくず除去が制限されている環境では、経路送り速度が段階的に調整されていない場合、深いキャビティ溝により工具の熱摩耗やチッピングが容易に発生する可能性があります。サプライヤーを評価する際、購入者は、一般的なパラメーター テーブルのみに依存するのではなく、そのような問題に対処する多軸リンク シミュレーション機能を備えているかどうかに焦点を当てる必要があります。
多軸リンケージとツールホルダーの剛性が切削効率に及ぼす影響
効率的な最適化を行うには、4 軸または 5 軸マシニング センターの使用が必須です。多軸リンケージにより、工具は常に良好な切削角度を維持し、突き出し量を減らすことができるため、深穴加工における剛性が大幅に向上します。たとえば、傾斜面のある深いキャビティを加工する場合、5 軸工作機械は主軸を傾けて工具軸と加工面の法線とのなす角度を最小にし、振動を効果的に低減します。
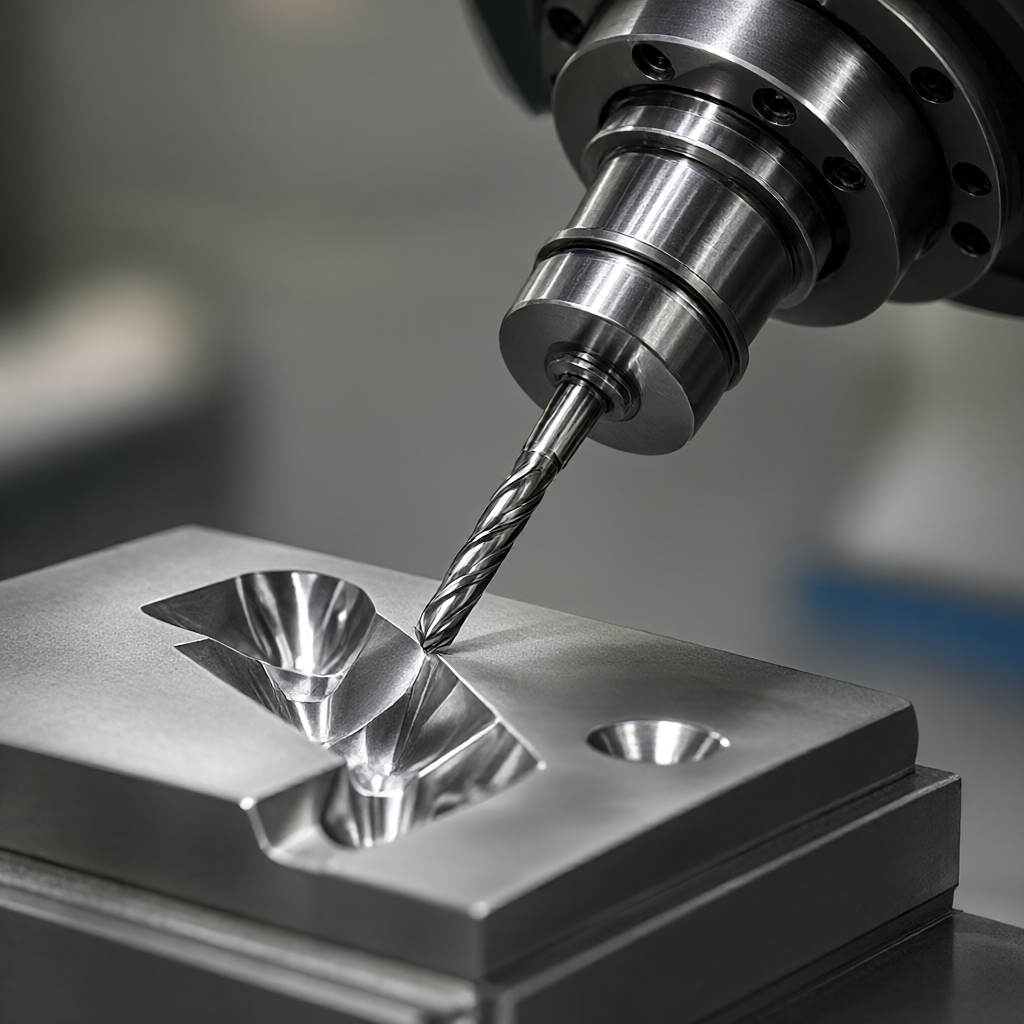 5軸リンケージにより深キャビティ溝の剛性が向上
工具材料とコーティングの選択のための重要なパラメータ
- 超硬材料:高速精密フライス加工に適しており、耐摩耗性が強く、アルミニウムおよびアルミニウム合金部品に適しています。
- コバルト入りハイス鋼:靱性、耐衝撃性に優れ、複雑な輪郭の特殊形状穴の荒加工に適しています。
- コーティング技術:TiAlNコーティングは高温耐性を向上させることができ、ステンレス鋼などの難削材に適しています。 DLCコーティングにより摩擦係数が低減され、表面仕上げが向上します。
深いポケット切削パスのステップ送りと放熱管理
深いキャビティ溝(アスペクト比 10 を超える)の加工では、シングルパス全深さ切削では熱が蓄積します。最適化された戦略は、全体の深さをいくつかのステップに分割し、各層を切断した後に十分な冷却を実行することです。
- スパイラルナイフ:Z軸直線貫通と比較して、スパイラルパスは始点での応力集中を回避し、工具のわずかな鈍角を保護できます。
- 適応マージン: 加工領域に応じて次工程の切り込み深さを動的に調整し、均一な切り込み量を確保し、局所的な過負荷を回避します。
切りくず溝の設計と切削液の噴射角度
合理的な切りくず除去スペース設計により、工具への切りくず絡みを防止します。 CNC プログラムを作成するときは、横方向の収縮のための十分なスペースを確保する必要があります。同時に、指向性切削液ノズルにより、刃先とワークの接触点にクーラントを直接噴射し、切りくずを除去し、Ra0.4μmの仕上げを維持するために重要な温度上昇を抑えます。
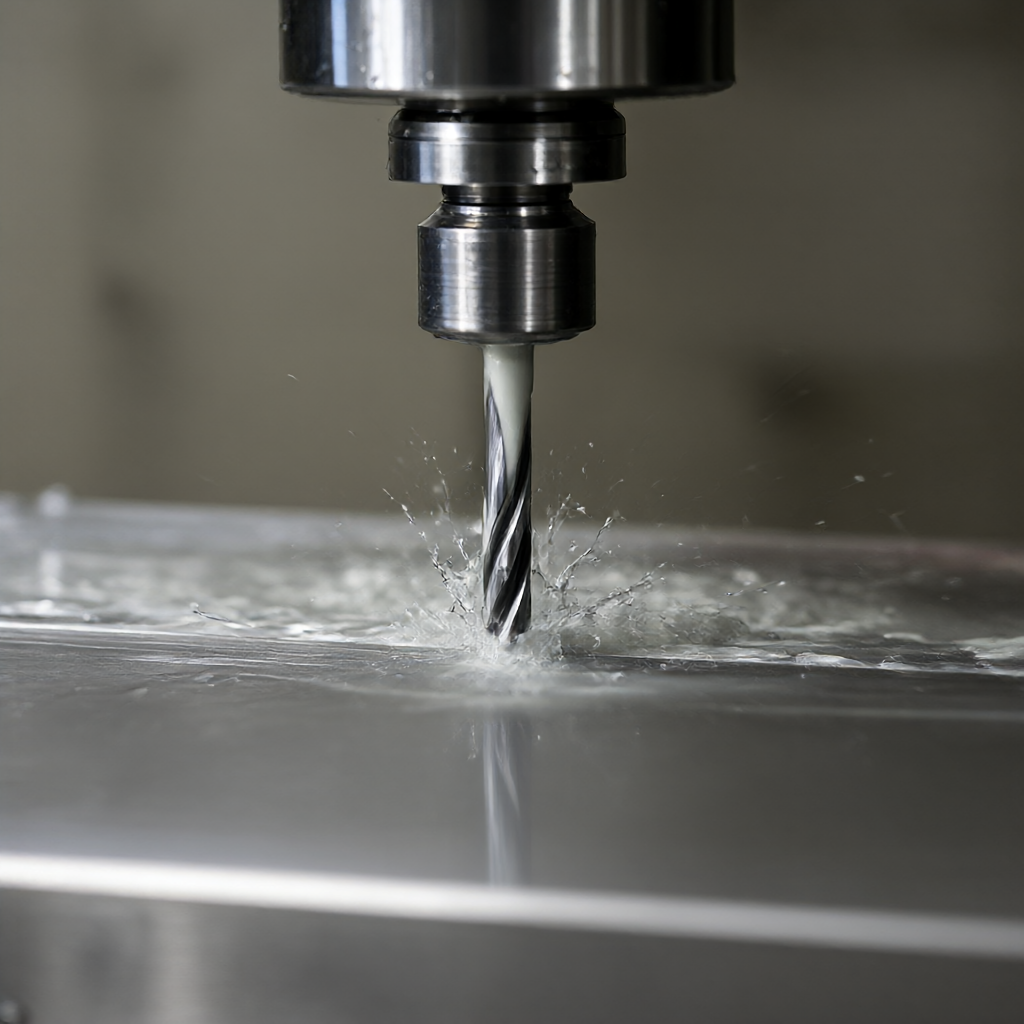 指向性スプレーにより切りくずの除去と冷却を最適化
特殊な形状の穴の形状仕上げのための面品位管理
特殊な形状の穴の仕上げ段階では、残留応力、微小亀裂、平滑性などの表面の完全性が重視されます。小さな切込み深さ (0.1 ~ 0.2 mm など) と高い回転速度 (S12000 以上) のマイクロ切削戦略を使用すると、塑性変形によって引き起こされる二次硬化を効果的に抑制できます。
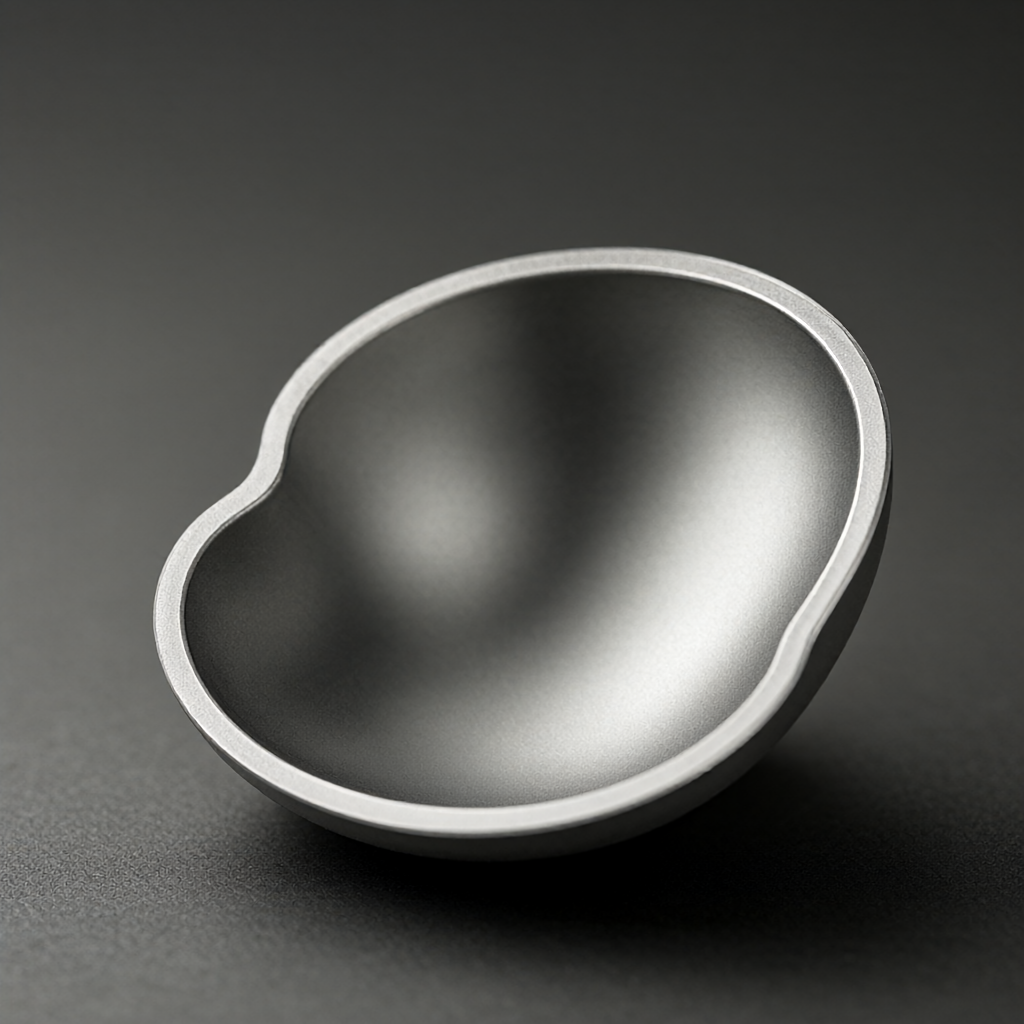 マイクロカットによりRa0.4μmの仕上がりを実現
工具のスイング軌跡とオーバーカットの検証
CAM ソフトウェアの 5 軸後処理機能を使用して、工具のスイング軌跡を生成します。 R 角度移行ゾーンを加工する場合は、必ずツール パス シミュレーションを実行して、オーバーカットや干渉の原因となる可能性のあるパスを排除してください。アンダーカット溝のある特殊な形状の穴の場合は、組み立て干渉要件を満たすために、溝の底に残留物がないことを確認するために、特殊なボール カッターまたはルート クリーナーを使用する必要があります。
加工ソリューションの比較: フライス加工と EDM のトレードオフ
特殊な構造を持つ航空部品の場合、適切な処理ソリューションの選択はコストと納期に直接影響します。次の表は、特殊な形状の穴や深いキャビティ溝の加工における CNC フライス加工と低速ワイヤ切断/EDM のパフォーマンスを比較しています。
| 評価の次元 |
5軸CNCフライス加工 |
ゆっくり歩くワイヤー/電気スパーク |
| 適用材質 |
アルミニウム、チタン合金、ニッケル基高温合金 |
導電性材料(超硬、焼き入れ鋼を含む) |
| 表面品質 |
Ra0.4μm、熱影響部なし |
微細表面にリキャスト層が存在する場合があり、後処理が必要となります。 |
| 複雑なキャビティ機能 |
ツールのアクセスしやすさと剛性によって制限される |
切りくず除去の制限なく、あらゆる導電性の特殊形状の内部キャビティを加工可能 |
| 処理効率 |
中~高速、バッチに最適 |
低く、高硬度の小型部品や試作品に適しています |
実際の生産では、チタン合金を含む複雑な部品の場合、通常、5 軸フライス加工が主なソリューションとして使用されます。フライス工具では到達するのが難しい非常に深く狭い継ぎ目の場合、アンダーカット加工の手段として EDM ドリルが使用されます。このハイブリッド プロセス戦略により、精度を確保しながら処理の自由度が最大化されます。
品質合格基準と試験方法
航空部品を確実に納入するためには、初品から出荷までの全工程検査体制を確立する必要があります。
- 寸法精度:三次元座標測定機(CMM)を使用し、主要な特殊形状穴やキャビティ深溝の寸法を実寸検査し、公差±0.01mm以内を保証します。
- 表面粗さ:粗さ計を使用して仕上げ面を検出し、Ra0.4μmの要件を満たしているかどうかを確認します。
- 外観検査: 目視検査と拡大鏡により、傷、バリ、熱変色がないことを確認し、高光沢仕上げの一貫性を確保します。
結論と協力への提案
優れた CNC 加工は、装置の積み重ねだけでなく、切削パス、工具管理、プロセス パラメーターの緊密な統合によっても実現されます。特殊な形状の穴やキャビティの深い溝という課題に対処するには、品質を向上させる唯一の方法は、ステップ送り、多軸リンケージ、微細な切りくず除去戦略を採用することです。複雑な内部キャビティや多面的な特殊形状の穴を含む航空宇宙コンポーネント プロジェクトがある場合は、具体的なツール パス プランと材料の選択について話し合うために図面を提供することをお勧めします。専門的なエンジニアリングのドッキングは、潜在的な処理リスクを回避し、バッチ納品中に安定した精度と外観の一貫性を確保するのに役立ちます。詳細なプロセスの評価と見積もりを得るために、図面を送信することを歓迎します。









