





航空キット用の熱アセンブリ固定具の設計ロジックと精度の境界
航空宇宙用精密スリーブ部品(ベアリングシート、ガイドスリーブ、薄肉シリンダーなど)の加工において、従来のコールドチャッククランプでは、クランプ力や加工後の反発によりワークが径方向に変形し、過度の真円度や同軸度のずれが生じることがよくありました。熱収縮治具は、「加熱収縮-冷却膨張」の原理を使用し、機械的なクランプ力の代わりに熱応力を利用して、変形のないセンタリングを実現します。この記事ではその分析を行います航空精密キット選択、プロセスパラメータ、およびプロセス中の障害回避計画は、エンジニアと購入者が検証可能な技術評価システムを確立するのに役立ちます。
ホットローディング治具の動作原理と材料マッチング機構
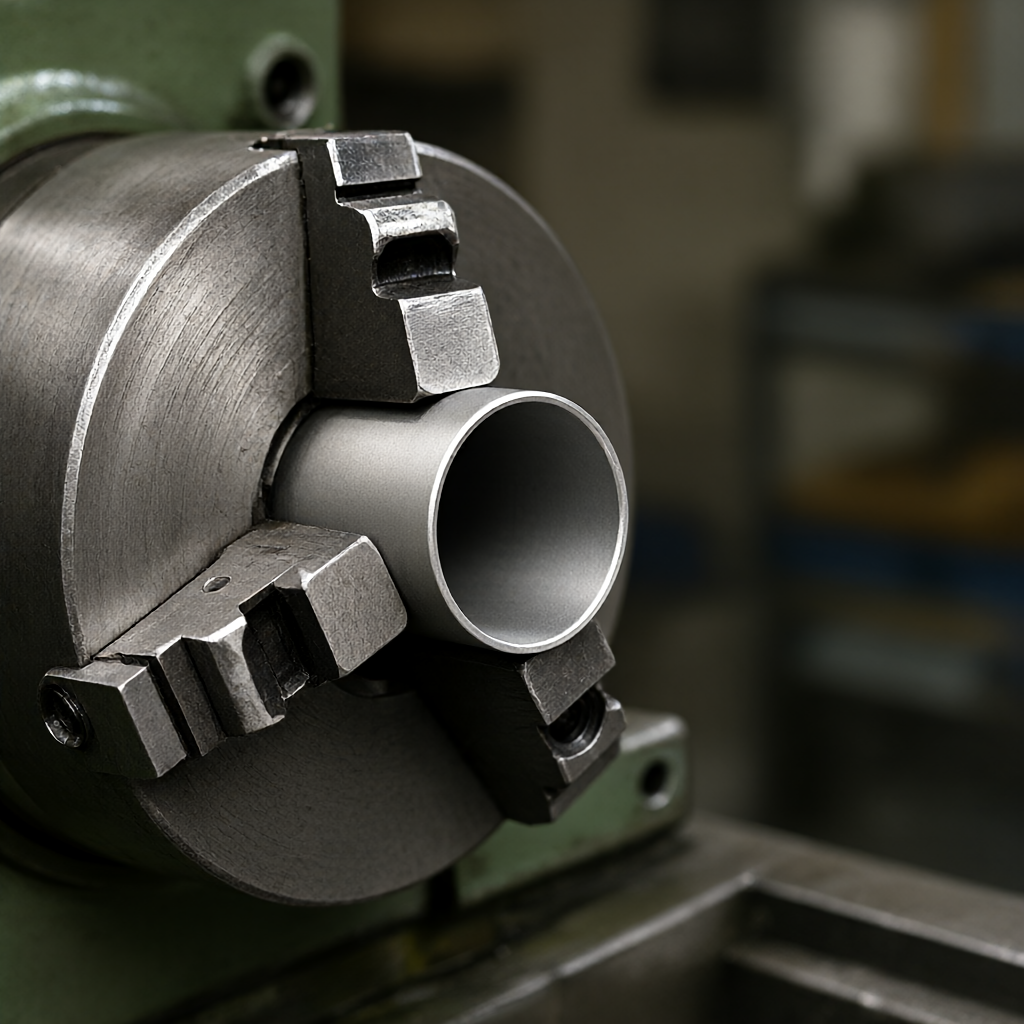
熱設置治具の核心は、金属の熱膨張収縮係数 (CTE) の差を利用して保持力を生成することです。動作中、クランプ本体は200℃~400℃に加熱され、内径が拡大して低温のワークを挿入します。クランプが冷えて収縮すると、内径が小さくなり、ワークピースの外円に均一な半径方向の包み込む力が形成されます。この保持力は通常、数メガパスカル (MPa) に達し、均一に分散され、コールド チャックによって発生する局所的な接触応力集中を回避します。
ワークにダメージを与えずに十分な保持力を確保するには、ジグの材質の熱膨張係数がワークの材質より若干大きいか同等であることが必要であり、また、両方とも温度降下後に過大な残留応力が発生しないことが必要です。一般的な組み合わせは次のとおりです。
- Al6061-T6 治具 + Al7075 ワーク:アルミニウムとアルミニウムの組み合わせで、熱膨張係数が近く(約23.6 vs 23.4μm/m・K)、温度差300℃でしめしろ0.05~0.1mmが実現できます。中程度の剛性の薄肉部品に適しています。
- Invar36 治具 + スチール/チタンワークピース: インバー合金の CTE は非常に低く (1.2 μm/m・K)、鋼部品をシュリンクラップするには 300°C 以上に加熱する必要があります (CTE ~12 μm/m・K)。高剛性、大径のヘビーデューティキットに最適です。
- スチール治具+アルミワーク: スチール CTE ~12 μm/m・K、アルミニウム ~24 μm/m・K。スチール部品は加熱後に膨張し、冷却されたアルミニウム部品に挿入されます。スチール部品は冷えると収縮し、アルミニウム部品の周りにしっかりと巻きつきます。大径のアルミニウムスリーブに適していますが、アニールを避けるためにアルミニウム部品の温度上昇が高くなりすぎないように注意してください。
主要な設計指標は次のとおりです。最小限の干渉(δ_min)。しめしろが不足すると摩擦係数が変動した場合に緩みが発生しますので、ご注意ください。干渉しすぎると柔らかいワークにクラックが発生する可能性があります。エンジニアリングでは通常、δ_min ≥ (μ・τ_w・d)/ΔT_eff が必要です。ここで、τ_w はワークピースのせん断強度の限界です。
ホットセット治具と冷間保持チャック: 精度と保守性
精密キットの場合、センタリング方法によって精度のパフォーマンスは大きく異なります。次の表は、ホットローディング治具と従来の 3 つ/4 つ爪チャックの主要な指標に関するパフォーマンスを比較しています。データは、典型的な航空用薄肉アルミニウム スリーブ (肉厚 3 ~ 5 mm、直径 80 ~ 150 mm) の実測プロセス経験に基づいています。
| 寸法を比較する | 熱収縮 | コールドチャック(3爪チャック) | スプリングコレット |
|---|---|---|---|
| 真円度を維持 | Ra0.4~0.8μm、真円度偏差< 0.005 mm | 変形しやすく、真円度偏差0.01~0.02mm | 直径が大きいと剛性が向上しますが、剛性が不十分です |
| 同軸度 | 0.005mm以上(セルフセンタリング) | チャックの精度によって異なりますが、通常は 0.01 mm | 0.01~0.02mm |
| クランプ時間 | 長時間(加熱+冷却サイクル10~20分) | 短い(秒) | 中くらい |
| 適用肉厚/直径比 | 非常に薄い壁 (t/D< 0.05) | 剛性部品 (t/D > 0.15) | 小径ショートシャフト |
| 主な故障モード | ワークの引張亀裂と熱疲労亀裂 | 変形、反発、キズ | クランプ力の減衰とバウンス |
結論は:パーツ一式として肉厚3mm未満または高さと直径の比 (L/D) が 5 より大きい冷間クランプの変形が許容限界の 30% を超えることがよくある場合、この時点で熱間クランプの治具は次のことを保証します。±0.01mm全長公差とRa0.4μm滑らかな仕上がりを実現する信頼性の高いソリューション。より高い剛性を備えたソリッドブシュの場合、コールドクランプと柔らかい爪仕上げを組み合わせた方法が依然として効率的な選択肢です。
主要なプロセスパラメータ: 加熱温度、干渉および冷却速度
実際の運用では、次の 3 つのパラメータが成功率を直接決定します。
- 加熱温度制御:誘導加熱炉または箱型抵抗炉を使用してください。温度勾配は均一である必要があります。局所的な過熱(ホットスポット)は、治具の局所的な変形と冷却後の不均一な干渉分布を引き起こします。熱衝撃を避けるため、推奨加熱速度 ≤ 50℃/min。
- 干渉設計マージン:しめしろの設計には摩擦係数(金属間ではμ=0.15~0.25)と安全率K=1.5を考慮してください。例えば、接触応力5MPa、μ=0.2、タイトパッキング力F=μ・σ_c・Aを発生させる必要があります。干渉量が少なすぎます(< 0.02mm)在机床振动下易松脱;过大(>0.15mm)、取り付けや分解が難しく、アルミニウム部品は割れやすいです。
- 冷却方法と冷却速度:
- 自然冷却: 均一性が最も優れていますが、サイクルが長い (30 ~ 60 分) ため、高額部品の少量バッチに適しています。
- 空冷/空冷: サイクルは 10 ~ 20 分で、片側の急速冷却によるたわみを避けるために、空気の流れが対称になるようにする必要があります。
- 氷水浴:非常に速いが、局所的な熱応力亀裂が発生しやすい。厳禁アルミニウム合金ワークに直接使用します(微小なクラックや変形の原因となります)。
経験則: アルミニウムとアルミニウムの組み合わせの場合、計算された理論上の温度差 ΔT = (δ・E)/(α・d) には、通常、表面粗さによる実際の接触面積の減少を補うために 20 ~ 30% の安全マージンを追加する必要があります。
一般的な故障モードとエンジニアリング回避ソリューション
ホットフィット治具の利点は明らかですが、実際の量産では依然として次のような故障リスクに直面しており、設計段階で回避する必要があります。
- ワーク表面のストレッチマーク・剥がれ
理由×:治具の内壁粗さRaが大きすぎるか、ロード・アンロード時に相対的な滑り摩擦が発生します。
避ける: 治具の内壁を研磨して、Ra0.2~0.4μm;直接ねじ込みを避けるため、ロードおよびアンロードの際にはガイド コーン (テーパー スリーブ) を使用してください。低摩擦係数グリースをプレコートします (ロードとアンロードの境界面のみ、処理エリアを清潔に保ちます)。 - クランプ力が不足するとワークが飛び出す
理由:締め代計算には温度変化や摩擦係数の低下は考慮されていません。
避ける:量産前に作られたもの初品摩擦試験、実際に測定された必要なトルクは最小干渉量から推定されます。温度干渉データベースが確立されます。高価な部品には、「二重干渉」設計 (内部ホットローディング + 外部冷却カードの二重センタリング) が採用されています。 - 治具の熱疲労亀裂
理由:急冷と急加熱の繰り返し、特に300℃以上の領域での使用。
避ける: 冷却速度を制御します。クランプ材質には高張力耐熱鋼またはInvar36を使用。クランプ内壁の径の変化を定期的に検出(レーザー変位計や気密測定器により監視)し、公差を超えた場合は補修します。
品質の受け入れとテストの重要なポイント
ホットフィット治具の受け入れは、外観だけでなく、内部応力や芯出し精度にも注意を払う必要があります。次の検査プロセスを実行することをお勧めします。
- 静的センタリング精度検出:レーザーオートコリメータまたは高精度振れ計を使用して、治具を標準品にセットし、端面および側面の振れを測定します。資格基準:端面振れ ≤ 0.005mm、横振れ ≤ 0.003mm。
- 干渉レビュー:レーザー変位計を使用して、治具の内壁とワークの外径との隙間を測定します。室温では、ギャップは負(干渉)である必要があります。 90°分布の3断面のデータを記録し、最大干渉量δ_maxと最小干渉量δ_minを計算し、δ_min > 0であることを確認します。
- サイクル寿命試験: 50 ~ 100 回の加熱および冷却サイクルをシミュレートし、干渉の減衰率を監視します。 δ_min 減衰が初期値の 10% を超える場合、器具を修理するか廃棄する必要があります。
- ワーク表面の完全性:加工後の完全実寸検査(CMM)粗さ計、クランプ領域および非クランプ領域に荒れや変形がないことを確認します。航空部品の場合は、渦電流または磁粉検査、微小亀裂を除去します。
これらの検査データはバッチとともにアーカイブされ、後続の設計の余剰マージンを最適化するために DFM (製造可能性設計) として研究開発エンドにフィードバックされる必要があります。
FAQ: 精密キットの熱間組立加工に関するよくある質問
ホットフィット治具で加工される薄肉アルミニウムスリーブの最小肉厚はどれくらいですか?
理論上は下限はありませんが、工学的には下限が推奨されています最小壁厚 ≥ 2mm。肉厚が2mm未満の場合、ロード・アンロード時にワークが瞬間的に塑性変形しやすく、同軸度が過剰になります。壁の厚さが 1.5 ~ 2 mm の場合は、真空吸盤を使用してサポートを補助するか、ガイド スリーブの長さを長くして応力を分散する必要があります。
アルミニウムワークとアルミニウム治具の間の最小干渉を計算するにはどうすればよいですか?
基本式は δ_min = (d・μ・τ_w)/(E・ΔT_eff) です。このうち、dは呼び径、μは摩擦係数(0.2とする)、τ_wはワークのせん断強度(7075-T6約250MPaなど)、Eは弾性率、ΔT_effは実効温度差です。実際の設計においては、この理論値に基づいて安全率を20~30%高め、サンプル試作により検証することを推奨します。
ホットフィッティング治具はチタン合金キットに適していますか?
該当しますが、注意が必要です。チタン合金は弾性率が低く (約 100 GPa に対し、アルミニウムは約 69 GPa、鋼は約 200 GPa)、同じ干渉下でも応力状態が異なります。推奨Invar36治具+チタン合金ワークこの組み合わせは、インバーの CTE が非常に低いため、収縮して巻き付けるには高温が必要であるのに対し、チタン合金は高温での強度損失が少なく、亀裂が入りにくいためです。加熱温度は、チタン合金の酸化を避けるため、通常250〜300℃の範囲内に制御されます。
大量生産においてホットフィット治具の一貫性と回転効率を確保するにはどうすればよいですか?
使用デュアルステーション並列処理: グループ A の治具が加熱/冷却サイクル中、グループ B の治具はクランプ/機械加工され、待ち時間が短縮されます。自動IHヒーターを搭載し、正確な温度制御と急速加熱を実現します。治具台帳を作成し、各サイクル後の寸法ドリフトを監視し、レーザークラッディング修理または公差外の治具の再研磨を実行してバッチの一貫性を確保します。
ホットフィット治具の表面には特別なコーティングが必要ですか?
接触応力が均一に分散され、相対的な滑りがない (理想的) ため、通常は耐摩耗性コーティングは必要ありません。ただし、労働条件が複雑な場合は応募を検討してもよいでしょう。ダイヤモンドライクカーボン (DLC)コーティングを施し、摩擦係数を下げ、耐食性を向上させます。ただし、コーティングの厚さ (約 1 ~ 2μm) は干渉計算に影響を与えるため、公差から差し引く必要があることに注意してください。
結論と行動への推奨事項
ホットフィット治具は、航空精密薄肉部品の「変形反動」問題を解決する工学的手法です。その核となる価値は、自己中心的機能交換±0.01mm全長公差Ra0.4μm表面仕上げ。ただし、その成功は正確な熱計算と厳密な寸法管理にかかっています。購入者とエンジニアは、プロジェクトの初期段階で DFM レビューに介入して、肉厚、材料バッチ、許容範囲を明確にし、試行設置の最初のバッチの干渉検証プロセスを指定することをお勧めします。
薄肉キットの加工変形や同軸度の公差外でお困りの場合は、図面(CAD/PDF)と材質グレードをご提供ください。 72 台の CNC 装置の生産ラインの経験に基づいて、ホットフィット治具の実現可能性、干渉設計マージン、バッチ納期 (15 ~ 25 日) を評価し、3 座標検査を含む完全な合格レポートを提供します。図面を送信して予備的なプロセス計画を取得します。



