





公差外の寸法を持つ航空宇宙部品の CNC 加工の基礎となるロジック
航空宇宙分野では、精密 CNC 加工の寸法安定性は飛行の安全性と組み立ての信頼性に直接関係します。多くの技術者は、図面公差が明確に示されている場合でも、実際の量産では寸法の偏差が頻繁に発生することに気づきます。これは通常、単一のリンク エラーではなく、材料の特性、プロセス戦略、検出方法の組み合わせの結果です。航空グレードのアルミニウム合金 (7075-T6 など) やチタン合金 (Ti-6Al-4V など) は剛性が高いですが、変形しやすいです。切削熱やクランプ応力が解放された後のスプリングバックを正しく見積もっていないと、最終寸法が理論値から容易に乖離する可能性があります。したがって、寸法公差外の系統的な原因を理解することは、単に工作機械のパラメータを調整することよりも重要です。主要な構造部品を担当するメーカーにとって、すべての航空宇宙部品が厳格な合格基準を満たしていることを確認するには、材料のバッチ管理から本格的な検査までの閉ループ システムを確立することが基礎となります。
材料変形と切削応力解放機構
残留応力解放による非線形変形
航空宇宙構造部品には厚肉の鍛造または鋳造ブランクが使用されることが多く、内部には複雑な残留応力分布が存在します。 CNC フライス加工により表面材料が除去されると、元の応力バランス状態が破壊されます。部品が治具から取り外されると、残留応力が再配分され、部品が曲がったりねじれたりする原因になります。この変形は通常非線形であり、加工深さが増すにつれて蓄積されます。例えば、大型のアルミ合金製の翼リブを加工する場合、一度に余分な肉を削りすぎると、底部の応力が解放されて翼の付け根が膨らみ、翼端サイズが上限を超えてしまう可能性があります。このリスクを回避するには、総取り代を荒、中仕上げ、細の 3 段階に分割する、積層フライス加工戦略を採用する必要があります。次の切削層に進む前にワークピースが完全に安定するように、各層の間に 2 ~ 5 mm の「応力緩衝層」が確保されています。
熱処理と機械加工の連続効果
材料のグレードによって、変形の感度が決まります。 7075-T651 の状態は異方性です。機械加工後に歪取り焼鈍が必要な場合、寸法変化が大幅に大きくなります。通常は熱処理による寸法変動を解消するため、応力除去処理後に仕上げ加工を行うことをお勧めします。チタン合金部品は熱伝導率が低いため、切削摩擦により発生する熱がこもりやすく、局部的に熱膨張を起こします。送り速度が高すぎたり、切込み深さが大きすぎたりすると、熱変形量は数十ミクロンに達する場合があり、精密金型に要求されるミクロンレベルの制御範囲をはるかに超えます。したがって、高温切削工具の適用とチタン合金用の大型チップブレーカーの設計が、熱誤差を制御するための中核となるプロセス手段となります。
治具干渉とクランプ変形の解析
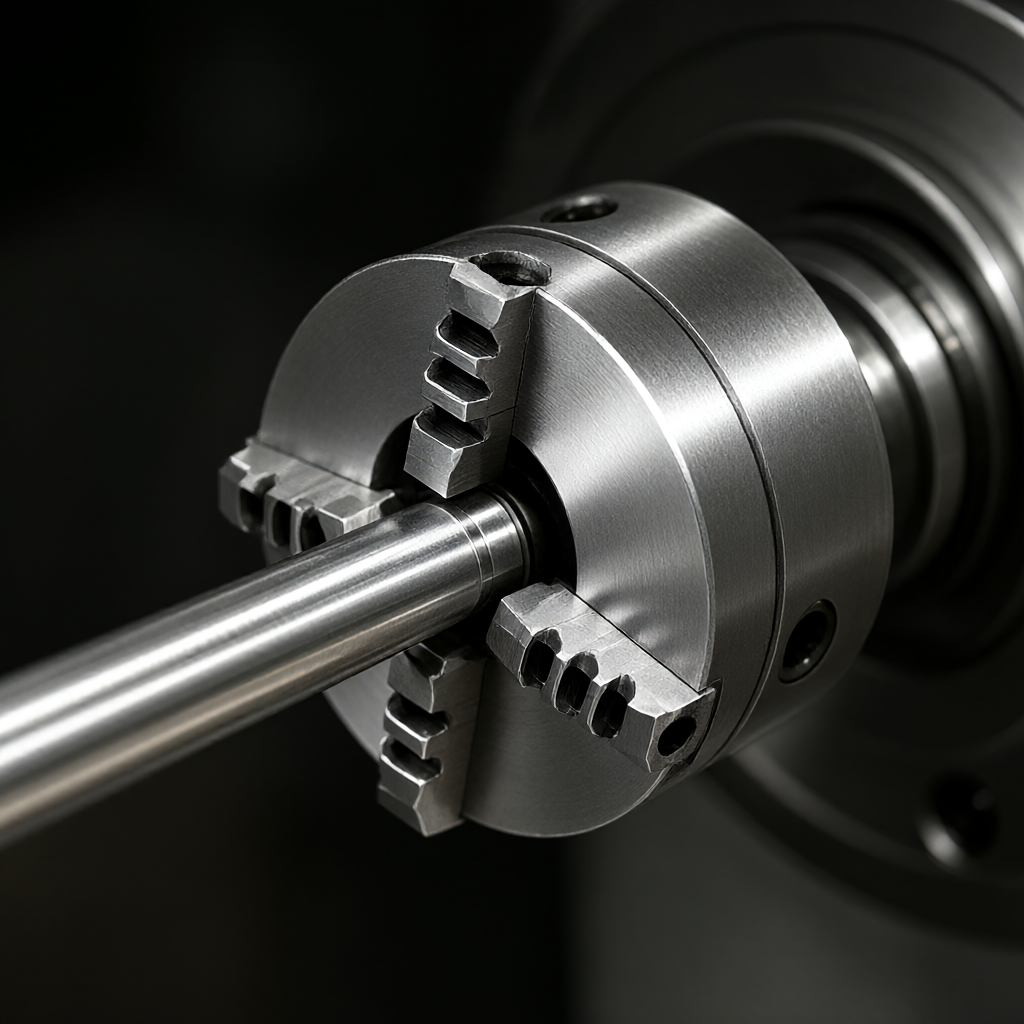
航空宇宙部品は形状が複雑で、多くの場合多面旋削加工が必要です。不適切な治具設計は、寸法誤差の一般的な原因です。クランプの剛性が不十分であったり、接触面が不均一であったりすると、切削力の作用により弾性変形が生じます。この変形は現在の工程に影響を与えるだけでなく、反転後のデータム面誤差、すなわち「データム変換誤差」の原因にもなります。例えば、細い軸の部品をクランプする場合には3本爪チャックが使用されます。 3 つ爪機構自体の同軸度の制限と爪接触点の少なさにより、クランプ力の不均一により軸部の真直度が影響を受けやすくなります。多点均一加圧保持や真空保持によりクランプ変形を0.005mm以内に制御するには、油圧クランプや特注クランプの使用を推奨します。同時に、ガスケットの厚さの不一致によって引き起こされる Z 軸のオフセットを避けるために、治具とワークピースの間の接触面をきれいな状態に保つ必要があります。薄壁のボックス部品の場合、空気拡張マンドレルを使用して穴の内部壁をサポートします。これにより、外部の切削力によって引き起こされる収縮変形を効果的に相殺し、均一な壁厚を確保できます。
工具の摩耗と切削パラメータの補正戦略
ツールパスの最適化と動的摩耗補正
高速切削中に工具は摩耗し続け、特に刃先の微細なチッピングやコーティングの剥離が発生します。航空用アルミニウム合金の場合、工具ホルダーの動的バランスが不十分だと高周波振動が発生し、工具の摩耗が促進され、表面に振動痕が残ります。プログラミング段階では、切削厚さの突然の変化を軽減し、工具に過度の力がかかるのを避けるために、ダウンミリング戦略を採用する必要があります。最新の CNC システムは工具半径補正と工具先端摩耗補正機能をサポートしていますが、オペレータは実際のテスト切削結果に基づいて補正値をリアルタイムで調整する必要があります。大量生産において工具寿命が不安定な場合、同じバッチ内の部品のサイズに勾配ドリフトが発生します。固定カウントのみに依存するのではなく、工具寿命監視モデルを確立し、スピンドル電流または音響放射信号に基づいて残りの寿命を予測し、工具の摩耗が臨界値に達する前に交換を強制することをお勧めします。仕上げ加工では通常0.01~0.02mmのマージンを確保し、最後の新品工具の仕上げ加工で寸法の下限を確保します。この「保険マージン」戦略は、工具の摩耗によって引き起こされる寸法変動を効果的に防ぐことができます。
CNCシステムエラーと熱補償技術
CNC 工作機械の幾何学的誤差と熱誤差は、過度の寸法公差を引き起こす目に見えない要因です。熱誤差は主に、スピンドル モーター、ガイド レールの摩擦、潤滑油の温度変化によって生じる軸方向の変位に起因します。長時間の加工では、主軸の温度が 10 ~ 20°C まで上昇し、Z 軸の位置決め誤差が系統的に変化することがあります。高度な熱補償システムは、レーザー干渉計または温度センサーを使用して各軸ガイド レールの温度をリアルタイムで監視し、ソフトウェア アルゴリズムを通じて座標値を動的に修正します。古い設備の場合、安定した起動予熱プログラム(30分連続運転など)を設定することで工作機械は熱平衡状態に入ることができます。また、CNCシステムの下記誤差(サーボラグ)により加減速時に輪郭誤差が発生します。加速度設定値を小さくしたり、速度フィードフォワードパラメータを最適化することで、複雑な曲面の精度に与える追従誤差の影響を軽減できます。航空宇宙部品の加工では、特に複雑な五面体構成が含まれる場合、定期的にレイリー試験を実行して軸間の直角度を評価し、幾何学的誤差が許容範囲内であることを確認することをお勧めします。
許容範囲外の一般的な理由と修正計画の比較
異なる故障モードは、異なる修正ロジックに対応します。次の表は、プロセス エンジニアが参照できるように、航空宇宙 CNC 加工における 4 つの典型的な寸法公差外現象の根本原因分析と対象となる解決策をまとめたものです。
| 故障現象 | 主な根本原因 | 代表的な特性 | 修正計画と検証方法 |
|---|---|---|---|
| 自由状態での弓の変形 | 不均一な残留応力解放 | ひっくり返すと平面度が極端に悪く、真ん中が凸になっています。 | 段階的なフライス加工 + ナチュラルエイジングを採用。 V 字型ブロックを使用して処理をサポートします。三次元実物大検査 |
| バッチサイズが徐々に大きくなる | 工具摩耗の蓄積 | 同じバッチの最初の部分は合格ですが、最後の部分は許容範囲外です。 | 工具寿命警告を実装します。仕上げのための予備マージン。 10個ごとにキーの寸法をランダムにチェック |
| クランプ後は寸法は正常ですが、クランプを解除すると公差外になります。 | クランプ力が大きすぎる、または弾性変形がある | 治具とワークの同軸度の違い | クランプの剛性を最適化します。油圧/真空クランプを使用します。クランプ変形と逆補償の計算 |
| 位置固有の周期誤差 | スピンドルのラジアル振れまたはベアリングの予圧 | 表面に周期的な波紋が現れる | レーザー干渉計がスピンドルの軸方向/半径方向の誤差を検出します。ベアリングを再研磨または交換します。ツールホルダーのテーパー面の清浄度をチェックします |
精密な検出と閉ループ品質管理システム
三次元座標測定と初品確認
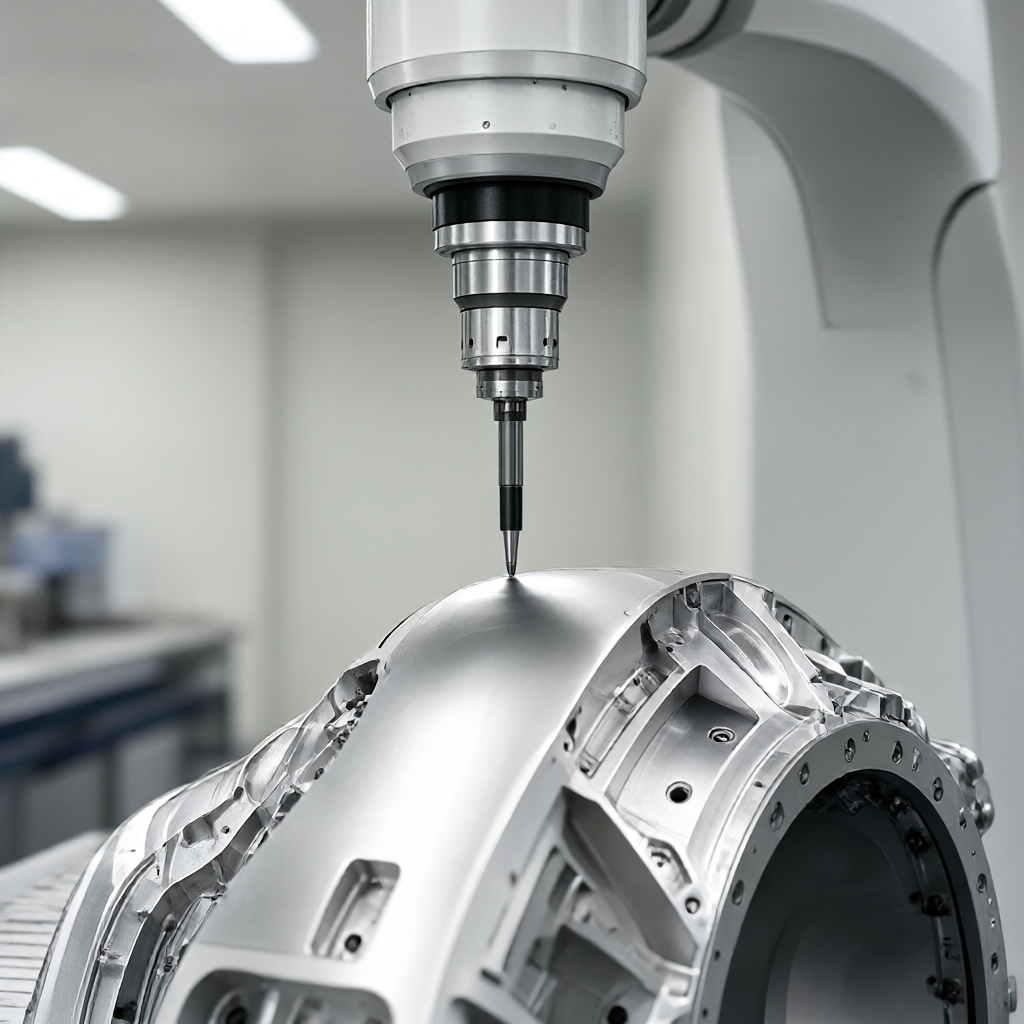
航空部品の受け入れは通常、主要特性 (KC) の 100% 検査を伴う AS9100 システムの要件に基づいています。 5 軸リンク CMM (座標測定機) の使用は、複雑な空間の寸法を検証するためのより信頼性の高い手段です。測定前に一定の温度制御が必要であり、熱膨張と収縮によって引き起こされるさらなる誤差を避けるために、周囲温度の差を±0.5°C以内に制御する必要があります。最初の製品検査では、寸法チェックだけでなく、ツールパスの正確さ、治具干渉のリスク、および表面品質の包括的な評価も含まれます。自動検出を実現し、人間の読み取りエラーを減らすために、主要な寸法の測定点をプログラミング座標系に固定することをお勧めします。内部の隠れた特徴については、光学スキャン技術を使用して点群データを取得でき、偏差雲図を CAD モデルと比較して、局所的な許容範囲外の領域を視覚的に表示し、プロセス改善のためのデータ サポートを提供できます。
バッチの一貫性とプロセス能力指数
最終検査だけに頼るだけでは十分ではなく、工程能力指数 (Cpk) に注意を払う必要があります。航空重要部品の場合、通常、Cpk≧1.33 が必要です。 SPC(統計的工程管理)図を解析することで、工程変動が特殊な原因(工具のバッチの違い、材料の硬度の変動など)によるものかどうかを特定することができます。大量生産では、ShowyMetal は標準化された操作指示 (SOP) を通じて切削パラメータをロックし、材料の硬度と工具寿命に関連するデータベースを確立します。プロセス傾向の逸脱が検出されると、システムは自動的にシャットダウン レビュー メカニズムをトリガーします。このデータ主導の予防的品質管理により、出荷前に寸法のずれのリスクを効果的に阻止でき、顧客に納入される航空宇宙部品の各バッチが高度な一貫性とトレーサビリティを備えていることが保証されます。
航空 CNC サイズに関する一般的な問題に関するよくある質問
航空アルミニウム部品のフライス加工後のサイズの反発の正常範囲はどれくらいですか?
スプリングバックの量は、ブランクマージン、肉厚、冷却時間によって異なります。通常、微粉砕後24時間放置するとサイズが安定します。歪取焼鈍を行わない場合、薄肉部品のスプリングバック量は0.02~0.05mmに達する場合があります。この特定の形状の反発係数を最初のピースの試し切りによって確立し、後続のプロセスで逆補正を行うことをお勧めします。
複雑な航空宇宙表面加工における 5 軸マシニング センターのオーバーカットを回避するにはどうすればよいですか?
オーバーカットは、多くの場合、工具ベース長または逃げ角の干渉の誤った定義によって発生します。厳密な衝突シミュレーションを実行し、工具球とワークの法線との間の角度をチェックするには、CAM ソフトウェアを使用する必要があります。最も不利な作業条件下では、ベース長パラメータが工具オーバーハングよりも大きいことを確認し、実際の加工前に、特にキャビティのコーナー近くの送り経路でドライラン検証を実行してください。
チタン合金加工における寸法誤差の主な要因は何ですか?
チタン合金の主な問題は、熱変形と工具の摩耗です。熱伝導率が低いと、切断ゾーンが高温になり、ワークピースの局所的な熱膨張が大きくなります。同時に、工具の摩耗が早くなり、寸法安定性が低下します。熱誤差や摩耗の蓄積を抑制するには、強力なクーラント(わずかに水溶性または微量の水潤滑)を使用し、切削速度を下げ、仕上げ加工の回数を増やす必要があります。
CNC加工寸法が公差外の場合、修理で直せますか?
航空の主要部品を自由に修理することは固く禁じられています。寸法の許容範囲外は通常、プロセスの失敗を意味します。わずかなオーバーカット(表層)は研磨またはサンドブラストで隠すことができますが、強度やフィット感に影響を与える機能的な寸法は廃棄してやり直す必要があります。ブラインド修理は部品の本来の応力分布と疲労寿命を破壊し、航空安全規制に違反します。
航空宇宙部品の小ロットの寸法の一貫性を確保するにはどうすればよいですか?
小規模バッチでは、工具寿命管理の課題に直面します。 「1 つのツール、1 つの検査」戦略を採用し、新しいツールを 1 つずつ処理し、フルサイズで検査して摩耗傾向を記録することをお勧めします。または、マージンを大きくとって最後の安定性の高い工具を使用して、統一感のある仕上げを行ってください。同時に、治具の繰り返し位置決め精度の検出が強化され、複数のクランプの一貫性が確保されます。
結論と専門家のサポート
航空宇宙部品の CNC 加工における寸法公差外の問題を解決するには、材料科学、治具エンジニアリング、CNC システム、精密検査の多分野の協力が必要です。普遍的なプロセスパラメータはなく、特定の製品特性に合わせてカスタマイズされたソリューションのみが存在します。航空宇宙構造部品の量産において寸法安定性の課題に直面している場合は、図面と技術仕様をお送りください。当社のエンジニアリング チームは、72 台の高性能 CNC 装置クラスタと全プロセス品質管理の経験を組み合わせて、DFM 推奨事項、治具設計、リスク回避を含む精密加工計画を開発し、プロジェクトが予定通り高品質で納品されるよう支援します。



