





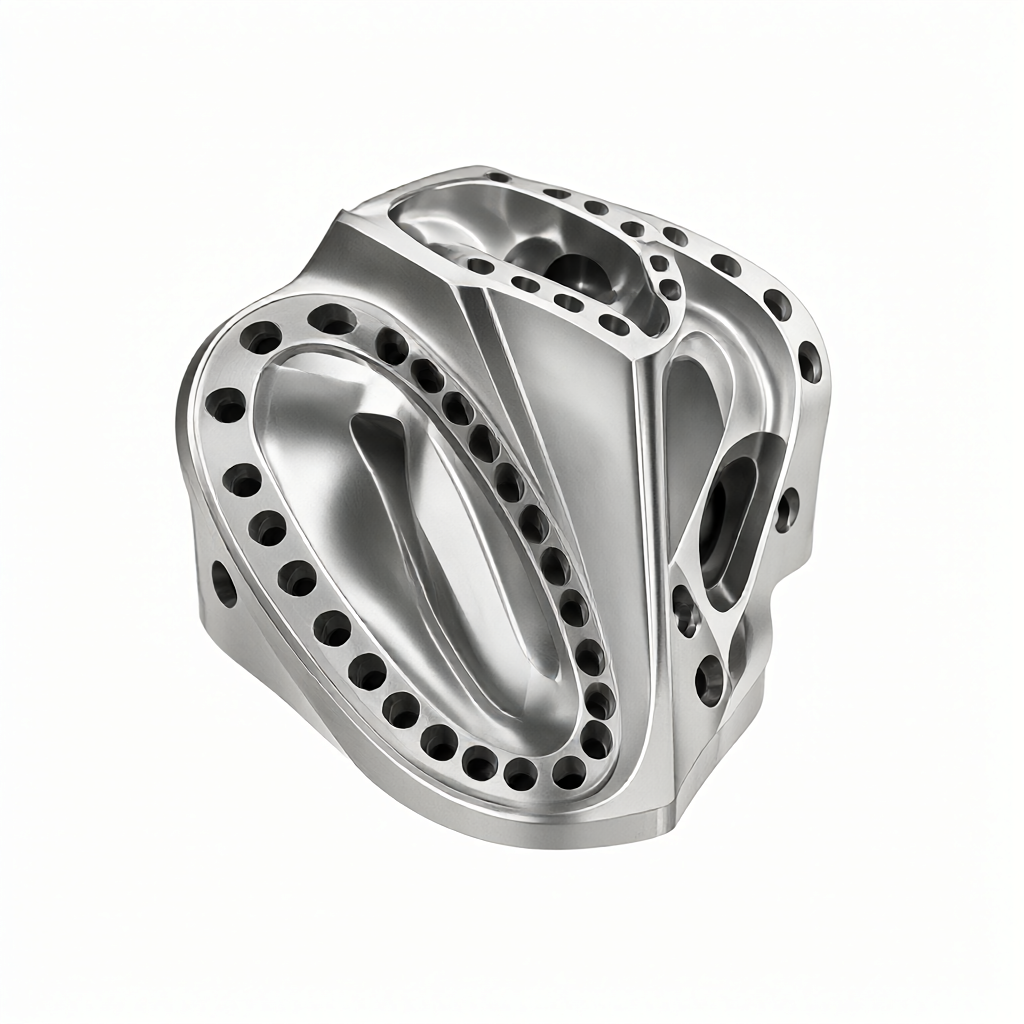
複雑な航空宇宙構造部品の CNC 加工用の 5 軸リンケージおよびクランプ戦略は、薄肉、特殊形状、深キャビティ部品の効率的かつ精密な製造を解決するためのコア技術です。チタン合金や高温合金などの加工が難しい材料の場合、従来の 3 軸加工では、工具の干渉、工具の残り跡、クランプの変形、応力解放によって引き起こされる寸法公差外の問題に直面することがよくあります。 5 軸同時加工では、5 自由度に沿った工具の協調動作により工具とワーク間の最適な切削角度を維持することができ、これにより切削条件が大幅に最適化され、表面仕上げが向上し、工具交換時間が短縮されます。この記事では、プロセス パス計画、クランプ治具の設計、誤差補正、および合格基準の 4 つの側面から、大量生産において高い一貫性と信頼性を実現する方法について詳細な分析を提供し、エンジニアと購入者がサプライヤーの技術力を評価するのに役立ちます。
5軸リンク加工原理と航空宇宙構造部品の技術的優位性
胴体フレーム、着陸装置ブラケット、エンジン付属品ケーシングなどの航空構造部品には、通常、複雑な自由曲面と高密度の穴システムがあります。これらのフィーチャを加工する場合、3 軸加工では多くの場合、複数の反転とクランプが必要になります。累積的な位置決め誤差は通常大きく、図面内の厳密な幾何公差要件を満たすことが困難になります。
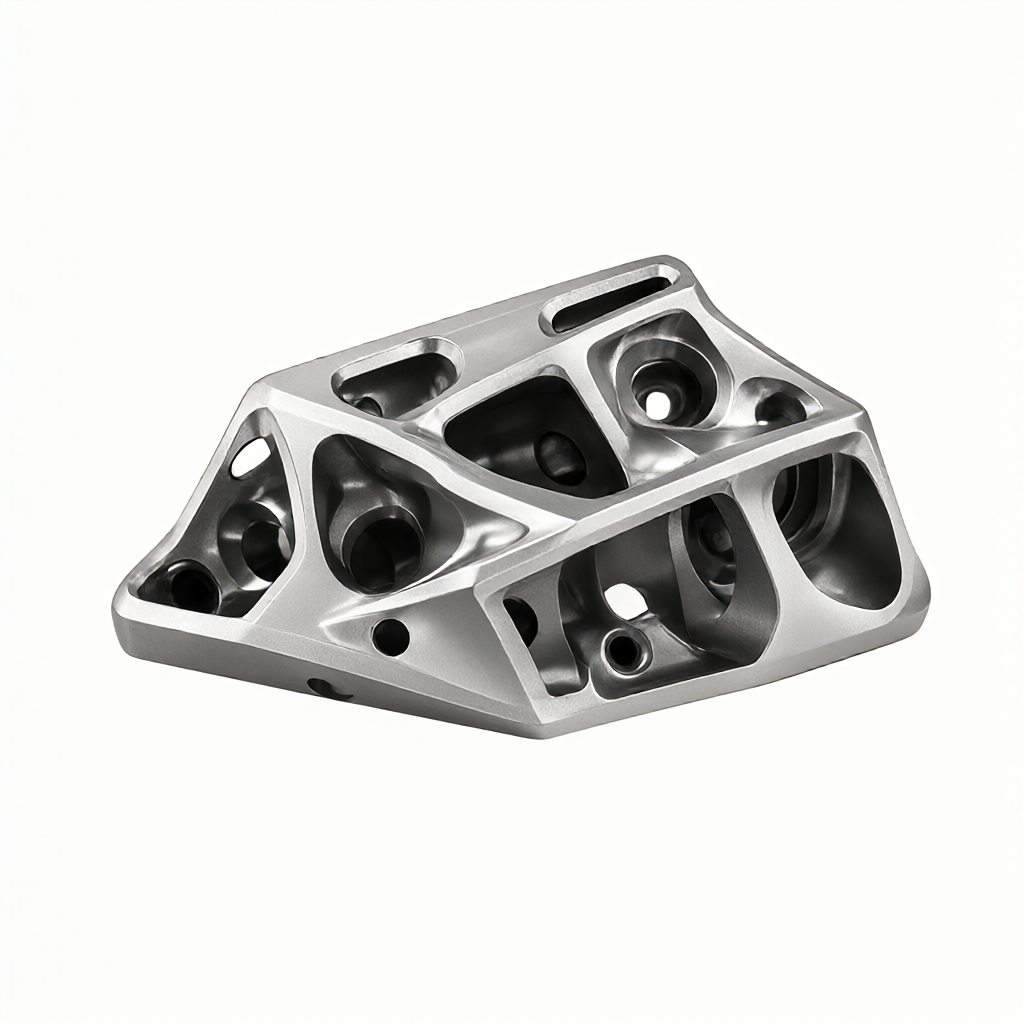
5 軸加工システムには、3 つの直線軸 (X、Y、Z) と 2 つの回転軸 (通常は A/C 軸または B/C 軸と呼ばれます) が含まれています。その中心的な利点は次のとおりです。「コンスタントカット」能力。工具軸は常にワークピース表面の法線方向を指すことも、ブレードやツールハンドルがワークピースの非加工表面に当たることを防ぐために固定角度を維持することもできます。この動作パターンは、次のようなエンジニアリング上の利点をもたらします。
- 表面品質を向上させる:切り込み角度を一定に保つことで切り込み厚さが均一になり、切り込み深さの変化による振動痕が軽減されます。表面粗さRa値は通常0.8μm以内に制御でき、仕上げ加工によりRa0.4μmに達することも可能です。
- 工具寿命の最適化:ツールハンドルの干渉を避けることで、ツールの延長が短くなり、剛性が向上します。同時に、工具の摩耗がより均一になり、全体の寿命が 30% ~ 50% 延長されます。
- クランプ回数を減らします。多面加工は 1 回のクランプで完了し、一体構造部品にとって特に重要な、複数の位置決めによって引き起こされる累積誤差を排除します。
インコネル 718 や Ti-6Al-4V などの難削材の場合、5 軸リンクにより十分な冷却とスムーズな切りくず除去がもたらされ、加工硬化のリスクがさらに軽減され、寸法安定性が確保されます。
主要なクランプ戦略: 剛性、位置決め、応力緩和制御
5軸リンクは「加工できるかどうか」の問題を解決し、クランプ方式は「加工精度を維持できるか」を決定します。ほとんどの航空部品材料は応力除去焼鈍状態にあります。加工中のクランプが不適切な場合、残留応力の解放によりクランプを解除した後に部品が変形する原因となります。これがバッチ廃棄の主な理由です。
効果的なクランプ戦略に従う必要がある「6時位置決め」原則に基づいて調整し、材料特性に基づいて調整します。
- 真空吸着と機械的圧縮の組み合わせ:薄肉部品の場合、単純な機械的圧縮によって表面のくぼみが簡単に発生する可能性があります。底部応力を除去するための基本サポートとして真空吸着ディスクを使用し、切削力に垂直な方向に少量の機械的プレス ブロックのみを使用することをお勧めします。押圧力はFEMシミュレーションにより計算する必要があり、通常0.5~1.5MPaの間で制御されます。
- ソフトクランプの使用:高度な仕上げが必要でクランプ跡が許されない部品の場合、最初の部品の試し切りの前にソフトクランプの予備部分をフライス加工することができます。仕上げ段階では、位置決めの精度を確保し、加工面への損傷を避けるために、硬いプレッシャープレートの代わりにフライス加工されたソフトクランプが使用されます。
- 熱影響区域の管理:加工中の工具の摩擦や材料の変形により熱が発生します。大型のボックス部品の場合は、熱変形による寸法精度への影響を軽減するために、クーラントを使用して切削点に直接スプレーし、主軸出力を定格値の 80% 未満に制限することをお勧めします。
治具を選択するときは、5 軸加工機の回転軸の範囲も考慮する必要があります。極端な角度でのツールと治具間の干渉を回避するには、CAM ソフトウェアで完全な治具衝突検出シミュレーションを実行する必要があります。
CAM パス計画: ツールパスの最適化とシミュレーション検証
5 軸リンクの利点を活かせるかどうかは、戦略の選択と CAM ソフトウェアのパラメータ設定に大きく依存します。航空宇宙構造部品の場合、一般的な配線戦略は次のように比較されます。
| ポリシー名 | 適用可能な機能 | メリットとデメリットの分析 |
|---|---|---|
| 回転部の表面仕上げ(スワーフ) | 自由曲面、複雑な形状 | 素晴らしい:パスは滑らかで、工具の残りがなく、表面の品質は高いです。足らない:計算時間は長く、モデル トポロジの要件は高くなります。 |
| 多面体仕上げ | 平面を主体とした構造で、角に小さな丸みを持たせています。 | 素晴らしい:高効率でシンプルなスケジューリング。足らない:丸い角にはカッターの跡が残る場合があり、後で滑らかにする必要があります。 |
| ドリル/ボア | 深穴、傾斜穴、位置穴 | 素晴らしい:5軸自動位置決め、垂直送り、ドリルビットのオフセットを回避、良好な穴壁仕上げ。足らない:クランプ開口スペースには要件があります。 |
| コーナークリーニング加工 | 内径直角、深溝 | 素晴らしい:角が残留物なく完全に取り除かれていることを確認してください。足らない:剛性が低く折れやすい小径ナイフを使用してください。飼料は注意深く管理する必要があります。 |
処理を実行する前に、次のことを実行する必要があります。「オフラインシミュレーション検証」。工具とワークとの衝突だけでなく、工具、工具ホルダ、治具と工作機械自体(主軸、スライド、回転軸を含む)との物理的な干渉もチェックする必要があります。主要なバッチについては、送り曲線を含む時間軌跡ファイルを生成し、工作機械でドライランニング検証を実施して、G コード ロジックが正しいことを確認することをお勧めします。
試験方法と許容差の許容基準
処理完了後の受け入れは、プロセスの有効性を確認するための鍵となります。 ±0.01mmの高精度要件については、従来のノギスではもはや要求を満たすことができず、次の検出方法に依存する必要があります。
- 三次元測定機 (CMM):平面度、穴の同軸度、幾何公差などを重視した実物大検査に使用します。 5 軸加工表面の場合、表面変形を捕捉するには、境界点と内部点を含む密なプローブ パスを設計する必要があります。
- レーザースキャナ:大型薄肉部品の全体輪郭比較に適しています。点群データを図面モデルに重ね合わせることで、局所的な変形ホット スポットを迅速に特定するクロマトグラムが生成されます。
- 表面粗さ計:重要な嵌合面の Ra 値を直接測定します。航空部品の空気圧シール面には通常、Ra≤0.8μm が必要です。 5軸研磨ナイフを使えば安定して規格を満たすことができるはずです。
量産段階では、実装することをお勧めします。「初品全数検査+工程抜き取り検査」戦略。最初の部品は、GD&T 図面に従って品質エンジニアによって項目ごとに検査される必要があり、検査報告書は保管されます。量産中は、一定数量ごと(50 個ごとなど)に完全な CMM 検査が実行され、残りは効率と品質リスクのバランスをとるために、AQL 規格に従って重要な寸法がランダムに検査されます。
DFM の推奨事項とサプライヤーの技術評価ポイント
購入者にとって、加工を委託する前にサプライヤーとDFM(製造可能性設計)についてコミュニケーションをとることが重要です。 CNC 加工工場に複雑な航空部品を大量生産する能力があるかどうかを評価するには、次の技術指標に注意を払う必要があります。
- デバイス構成:4 軸サイドミーリングセンタだけでなく、5 軸連動マシニングセンタを導入するかどうか。真の 5 軸リンケージでは、複雑な表面の平滑化を実現するために 2 つの回転軸が同時に動く必要があります。 ShowyMetal は、3/4/5 軸マシニング センターと旋削およびフライス複合機械をカバーする 72 台の CNC 装置を備えており、このような複雑な部品のためのハードウェア基盤を備えています。
- 後処理プログラム:工作機械のブランド (DMG、Okuma、Haas など) が異なると、G コードの形式も異なります。サプライヤーが特定のマシン モデル用の完全なポストプロセッサを備えているかどうかによって、プログラミングの効率と安全性が直接決まります。
- 物質的な経験:難削材の切削条件(速度、送り、切込み)は大量のデータ蓄積が必要です。成熟したサプライヤーは、TC4 およびインコネル 718 用の特別な切断マニュアルを提供し、バッチの一貫性を証明できます。
また、サプライヤーの外観加工能力も重要な差別化指標となります。精密 CNC 部品には、多くの場合、陽極酸化やサンドブラストなどの表面処理が必要です。表面にピンチマークや傷がある場合、後続のメッキまたは酸化プロセスにより欠陥が増幅されます。したがって、加工時に外観を保護できるかどうかを調べることが、最終製品の歩留まりを確保する鍵となります。
航空薄肉部品の5軸加工が変形しやすい場合はどうすればよいですか?
この問題は主に、クランプ方法の最適化 (局所応力を軽減するための真空吸着など) とプロセス マージンの確保によって解決されます。仕上げ前に応力除去焼き戻しを実行し、一方の切削抵抗を低減するために CAM の「対称切込み深さ」戦略を使用することをお勧めします。
5 軸加工は複雑な構造部品の少量バッチに適していますか?
非常に当てはまります。 5 軸プログラミングのコストは比較的高くなりますが、複雑な部品の場合、クランプ回数と手動介入の処理時間を大幅に削減でき、実際に小規模なバッチ シナリオでより高い効率の利点を反映できます。
サプライヤーの 5 軸加工能力が本物かどうかを確認するにはどうすればよいですか?
サプライヤーは、工具軌跡を含むシミュレーションビデオ (ベリカットビデオなど) を提供するか、回転軸の動きを伴う実際の物体の荒加工/仕上げを提供し、フィレット接合部での工具接続の痕跡が明らかであるかどうかを確認する必要があります。これは、5 軸のリンケージを判断するための直感的な基礎となります。
5軸加工の面粗さはどのレベルまで対応できますか?
工具の状態が良好でパラメータが正しい場合、仕上げ Ra 値は通常 0.4μm ~ 0.8μm の間で安定します。より高い品質が必要な場合は、仕上げ工程を追加することができます。このとき、工具跡の発生を防ぐため、工具軸の角度を大きく変えることは避ける必要があります。
量産における 5 軸加工の一貫性をどのように制御するか?
その核心は、治具の標準化と自動化にあります。セルフセンタリング治具やエアエキスパンドシャフトを使用し、各部品の切削状態が工具の最適摩耗範囲内に収まるように厳重な工具寿命管理(個数や時間による工具の強制交換)を確立します。
複雑な航空宇宙構造部品の加工は、切削工具と工作機械の間の競争だけでなく、プロセスデータの蓄積と品質管理システムの間の競争でもあります。このような難しい部品の量産要件がある場合は、DFM レビューのために図面と特定のプロセス要件を専門チームに送信することをお勧めします。特定の公差の課題と材料特性を実証することにより、対象となる技術的解決策と見積評価を迅速に取得できるため、試行錯誤のコストが削減され、プロジェクトの予定通りの納品が保証されます。



