





チタン合金航空宇宙部品の CNC 加工におけるクーラントの選択と防食戦略
航空宇宙製造では、チタン合金 (Ti-6Al-4V など) は、高い強度重量比と耐疲労特性により広く使用されていますが、熱伝導率が低く (約 6 ~ 7 W/m・K)、化学活性が強いため、CNC加工用クーラントの選択部品の表面の完全性と内部の金属組織に影響を与える重要なプロセス変数になります。間違ったクーラントを使用すると、工具の急速な摩耗、ワークピースの過度の熱変形、さらに深刻な水素脆化や粒界腐食などの隠れた故障が発生する可能性があります。この記事では、切削力、熱流束密度、材料の腐食メカニズムに基づいて、チタン合金の精密 CNC 加工に適した冷却方式について説明し、エンジニアが量産時の加工効率、精度維持、コストのバランスをとるのに役立つ防食処理プロセスを分析します。
チタン合金の切削特性に対する冷却要件の基礎となるロジック
チタン合金の切断の難しさは、主にその独特の材料特性に起因しています。まず第一に、チタンは強力な水素吸収元素です。高温では、切削液中の化学物質や環境水分と容易に反応し、粒界に浸透して損傷を引き起こします。水素脆化、材料の延性が低下します。第二に、チタン合金の熱伝導率は鋼のわずか1/8です。切削熱は主に工具の前面領域とワーク表面の薄層に集中します。冷却が不十分な場合、局所温度が急速に相変態点を超えて上昇し、表面の金属組織が変化し、残留引張応力が導入される可能性があります。
- 熱管理の優先順位:冷却剤は、切削ゾーンから熱を素早く除去し、工具の赤熱による故障を防ぐために、高い比熱容量を備えている必要があります。
- 化学的に不活性:強酸や硫黄および塩素を含む化合物がチタンマトリックスを腐食し、応力腐食割れを防ぐために、処方は中性または弱アルカリ性である必要があります。
- 潤滑と冷却のバランス:チタン合金は油溶性潤滑ではなく主に冷却に依存していますが、極圧添加剤は凝着摩耗の軽減に役立ちます。
チタン合金加工で一般的に使用されるクーラントの種類の比較分析
チタン合金の CNC 加工の場合、一般的な冷却媒体には、水溶性切削液、最小量潤滑剤 (MQL)、および完全合成切削液が含まれます。選ぶ際には、防錆性能だけでなく、チタン金属の腐食データにも注意を払う必要があります。次の表は、Ti-6Al-4V 加工における 3 つの主流ソリューションのパフォーマンスを比較しています。
| メディアタイプ | 代表的な成分/濃度 | 熱効率 (W/m²K) | チタンの腐食リスク | 適用可能なシナリオ、メリットとデメリット |
|---|---|---|---|---|
| 水溶性半合成・全合成切削油 | 塩素系防錆剤 濃度5~10% | 高 (500-1000) | ハイリスク(遊離塩素を含む場合) | 放熱速度が最も速く、高速5軸加工に適しています。ただし、非塩素配合または低塩素配合でないと孔食が発生しやすくなります。 |
| 最小量給油(MQL) | 植物油ベース+微粒子ミスト、流量10~50ml/h | 中 (主に放熱に空気の流れに依存) | リスクが低い | 廃液処理費用がかからず環境に優しい。ただし、冷却能力は限られており、低速での穴あけまたは輪郭フライス加工にのみ適しています。 |
| 全合成非水溶性切削油 | 極圧添加剤 ピュアオイル | 低 (50-100) | リスクが低い | 潤滑性に優れ、ナイフ腫瘍を抑制します。ただし放熱性が悪く、高負荷の溝加工や深い穴の加工には適しません。空冷を装備する必要があります。 |
主要な航空構造部品には、次の使用をお勧めします。特殊チタン合金加工液。このタイプの液体は通常、塩素を含まない有機防錆剤をベースにしており、pH 値は 8.5 ~ 9.5 の間に制御されており、チタンの不動態化保護を確保するだけでなく、十分な極圧性能も備えています。亜硝酸塩は高温高圧下でチタンと反応して不安定な化合物を形成するため、亜硝酸塩を含む一般防錆油の使用は厳禁です。
防錆処理と加工時の洗浄仕様
加工後、チタン部品の表面に残った切削液が時間内に除去されないと、特に湿気の多い環境では、隙間に電気化学的腐食セルが形成されます。防食処理は単に拭くだけではなく、標準化された洗浄プロセスです。
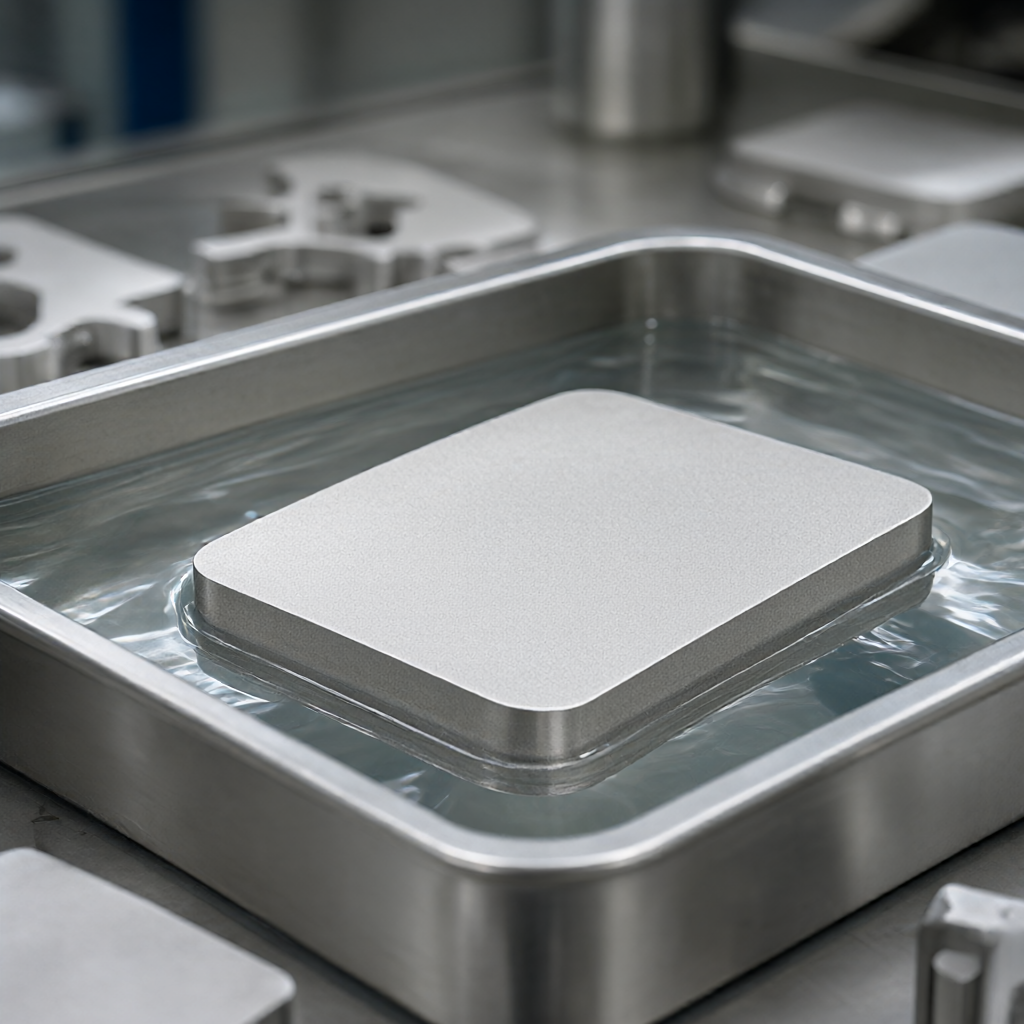
- 超音波油除去:中性または弱アルカリ性の脱脂剤を使用し、40~60℃で超音波洗浄を行い、微細孔やネジ部に付着した切削油カスを除去します。
- 純水リンス:水道水中のカルシウムおよびマグネシウムイオンがチタン表面にスケール層を形成するのを防ぐために、すすぎには抵抗率が 1 MΩ・cm を超える脱イオン水を使用する必要があります。
- 気相乾燥/風乾:自然乾燥によって水跡が残るのを避けてください。湿気のこもりを防ぐため、圧縮空気乾燥または低温熱風乾燥をお勧めします。
- 不動態化処理(オプション):長期間保管されていた部品や腐食環境にさらされた部品には、クロム酸またはクロムを含まない不動態化液を塗布して透明な不動態膜を形成し、耐塩水噴霧性を向上させることができます。
特別な注意:ワイヤーブラシやヤスリは使用しないでくださいチタン部品は手で洗浄してください。摩耗粉が表面に埋め込まれていると応力集中の原因となり、腐食の開始点となる可能性があります。表面改質は化学研磨または電解研磨により行ってください。
クーラントの選択が寸法精度と面粗さに及ぼす影響
冷却効率は工具の熱伸びに直接影響します。チタン合金加工では、工具の熱膨張係数は小さいものの、局部的な高温により刃先がわずかに後退したり、摩耗が増大したりして寸法安定性に影響を与えます。高効率クーラントの使用により、工具寿命を30%~50%延長し、より安定したRa 0.4~0.8μmの表面粗さを維持できます。
実際の加工では切削液の温度を監視することをお勧めします。冷媒循環温度が40℃を超えると放熱効率が低下します。このとき、ノズルが切断点に直接向くように流量を増やすか、冷却配管のレイアウトを改善する必要があります。精密5軸連動加工には、高圧指向性冷却(圧力 >70 bar) 効果的に切りくずを除去し、摩擦係数を低減し、表面の波打ち (Wt 値) を大幅に低減します。
合格基準と一般的な故障モードの回避
航空宇宙部品の納品前には、定期的な寸法検査に加えて、潜在的な欠陥をチェックするために非破壊検査 (NDI) を実行する必要があります。
- 金属組織検査:重要なセクションを電解研磨およびエッチングして、水素による亀裂や過剰な加工硬化層の厚さをチェックします。加工硬化層の深さは20~50μm以内に制御する必要があります。深すぎると疲労亀裂が発生する危険性が高くなります。
- 塩水噴霧試験:部品に耐食性が必要な場合は、中性塩水噴霧試験 (NSS) が必要です。通常、赤錆が発生しないように 48 ~ 96 時間連続噴霧する必要があります。このテストでは、不動態化されていないチタン部品の方が炭素鋼よりも優れた性能を発揮するはずですが、完全に洗浄しないと、最初に継ぎ目が腐食する可能性があります。
- 蛍光浸透探傷検査 (FPI):表面の微小亀裂、特に熱応力によって引き起こされる粒界亀裂の検出に使用されます。
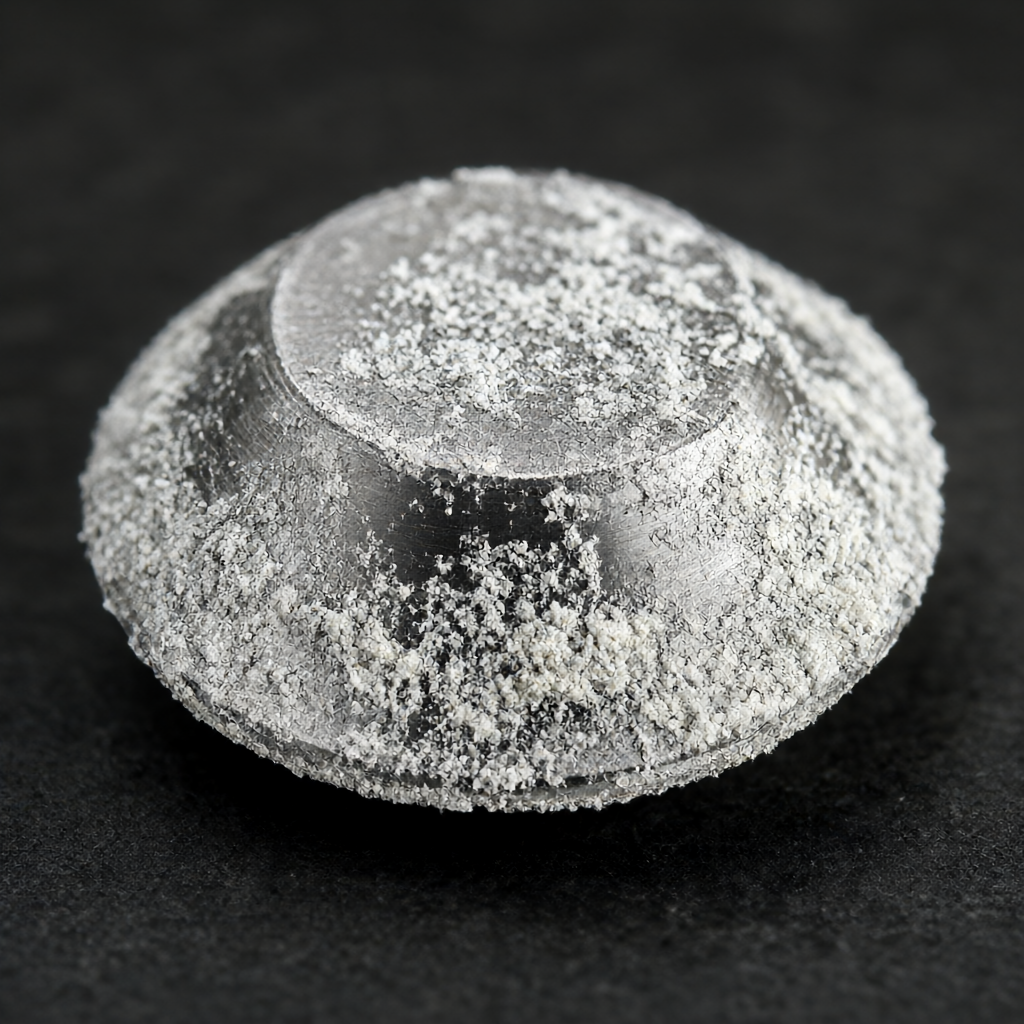
部品の表面に白い粉状の腐食生成物 (一般に「チタンフロスト」として知られています) が見られる場合、通常は冷却液に混入した汚染物質または不完全な洗浄が原因です。このとき、再度化学洗浄と不動態化を行う必要があります。設計された肉厚を損傷しないように、あまり深く研削しないでください。
よくある質問 (FAQ)
チタン合金加工に塩素系切削液は使用できますか?
避けることを強くお勧めします。塩素を含む切削液は鋼に対して効果的ですが、遊離塩素イオンはチタンに対して非常に腐食性が高く、孔食や応力腐食割れを容易に引き起こす可能性があります。チタン合金加工液は塩素を含まない特殊なものを使用してください。
最小量潤滑 (MQL) はチタン合金の高速ミーリングに適していますか?
MQL は液冷に比べて放熱能力が弱いため、高負荷・高速の加工には適していません。低速の穴あけや旋削加工に適しており、射出流量と微粒化効果を厳密に制御する必要があります。そうしないと、冷却が不十分で工具が急速に鈍くなります。
チタン加工品を腐食を防ぐために長期保存するにはどうすればよいですか?
チタン部品は乾燥した清潔な状態に保ってください。気相防錆紙または防錆フィルムで包み、相対湿度40%以下の環境で保管することを推奨します。電気腐食を防ぐため、銅、アルミニウム、その他の金属との直接接触を避けてください。
クーラント濃度を最も正確に監視するにはどうすればよいですか?
濃縮物濃度を監視するには、導電率のみに依存するのではなく、屈折計を使用することをお勧めします。同時に、毎日pH値をチェックしてください。ベースライン値±0.5から逸脱する場合は、酸性またはアルカリ性の不均衡によるチタンマトリックスの腐食を防ぐために、切削液を調整または交換する必要があります。
水素脆化はどのような状況で発生しやすいのでしょうか?
水素脆化は主に、加工後の熱処理や洗浄の段階で発生します。高温高圧水洗浄中に部品が長時間放置されたり、溶接/加工後に応力が時間内に除去されなかった場合、水素原子が粒界に侵入する可能性があります。加工後はすぐに十分な洗浄と乾燥を行い、必要に応じて水素を拡散させるために真空アニールを行うのが一般的です。
結論と行動への推奨事項
チタン合金航空宇宙部品の加工品質は、切削工具の品質の 3 分の 3 と、冷却および洗浄システムの加工品質の 70% に依存します。適切な非塩素冷却剤を選択し、標準化された防食洗浄プロセスを実施することが、隠れた故障を排除し、バッチの一貫性を確保するための中核となります。高精度(±0.01mm)、高仕上げ(Ra0.4μm)を追求したバッチオーダーでは、追跡可能なクーラント管理ファイルの確立が重要です。
チタン部品を開発している場合、または機械加工の一貫性の問題に直面している場合は、お気軽に図面と技術要件を当社のエンジニアリング チームに送信してください。お客様の特定の部品の幾何学的特徴(深いキャビティ、薄壁など)に基づいて、適切な冷却ソリューションと後処理プロセスを推奨し、試切り検証から量産までの全プロセスの技術サポートを提供します。



