





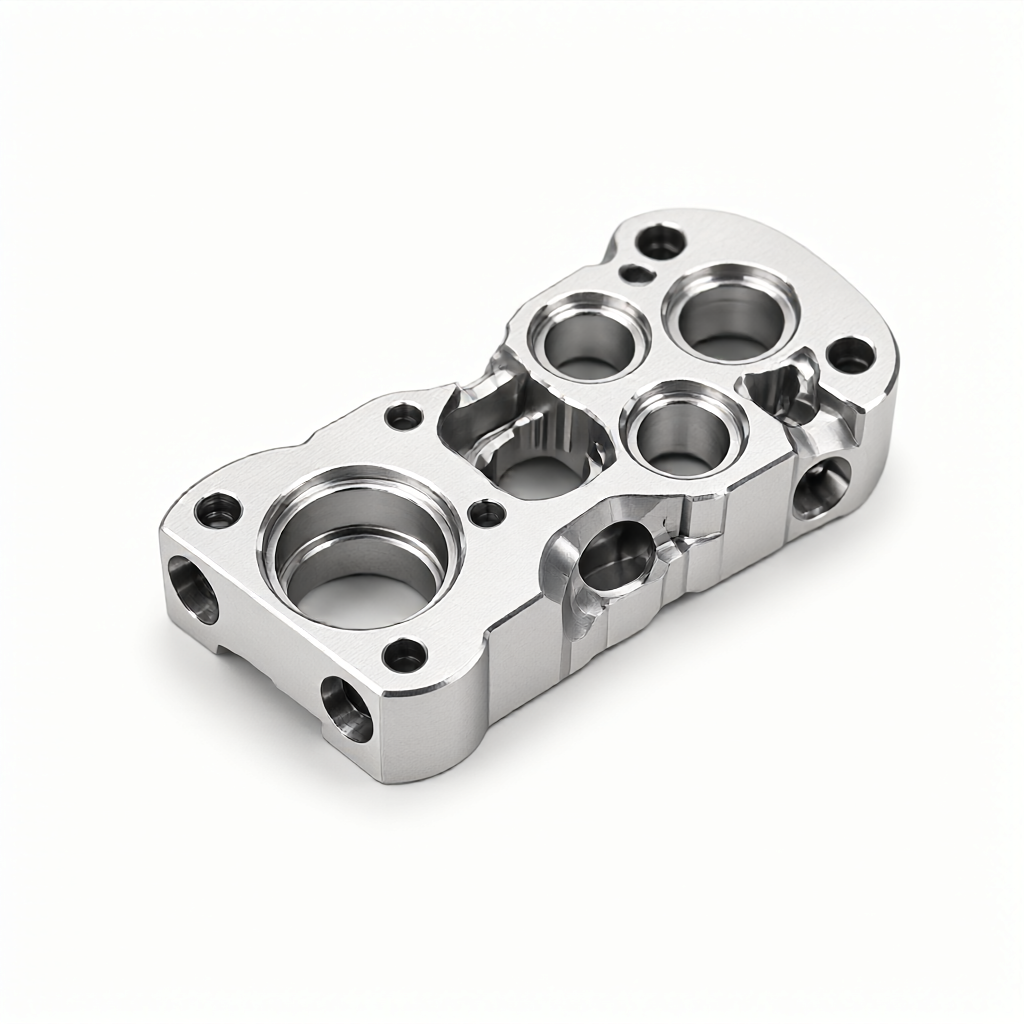
7075アルミニウム合金の切削特性と工具摩耗メカニズム
7075-T6 アルミニウム合金は、優れた比強度により航空宇宙構造部品に広く使用されています。ただし、その硬度 (約 150 HB) と靭性の組み合わせにより、機械加工には課題が生じます。主な故障モードは単純な機械的摩耗ではなく、化学的腐食と物理的摩耗の重なりです。アルミニウム原子は高温で超硬工具に向かって拡散する傾向があり、接合摩耗や工具先端の微小領域の欠けを引き起こします。
また、7075は熱伝導率が高く、切削熱を伝えやすくなっています。しかし、送り速度が大きすぎたり、刃先が鈍くなったりすると、切粉が加工面に「アルミ固着」を起こしやすくなり、再び光輝面を削って傷の原因となります。この種の微細な損傷は表面仕上げの低下に直接つながり、追加の研磨プロセスが必要となり、大量生産の効率と外観の一貫性に影響を与えます。
切りくず形状が工具寿命に及ぼす影響
理想的な 7075 アルミニウムチップは、制御可能な切りくず切断長さを備えたカールした連続リボンの形状である必要があります。切りくずが粉状の場合は、切削速度が低すぎるか、工具の摩耗が深刻であることを意味します。切りくずがスピンドルに巻きついたり、切りくず除去システムをブロックしたりすると、工具が干渉する危険性があります。パラメータを調整するとき、エンジニアは切りくずの色を観察する必要があります。切りくずが濃い金色または黒色の場合、それは切削温度が高すぎてコーティングが損傷していることを示します。直ちに切削速度を下げるか、工具を交換する必要があります。
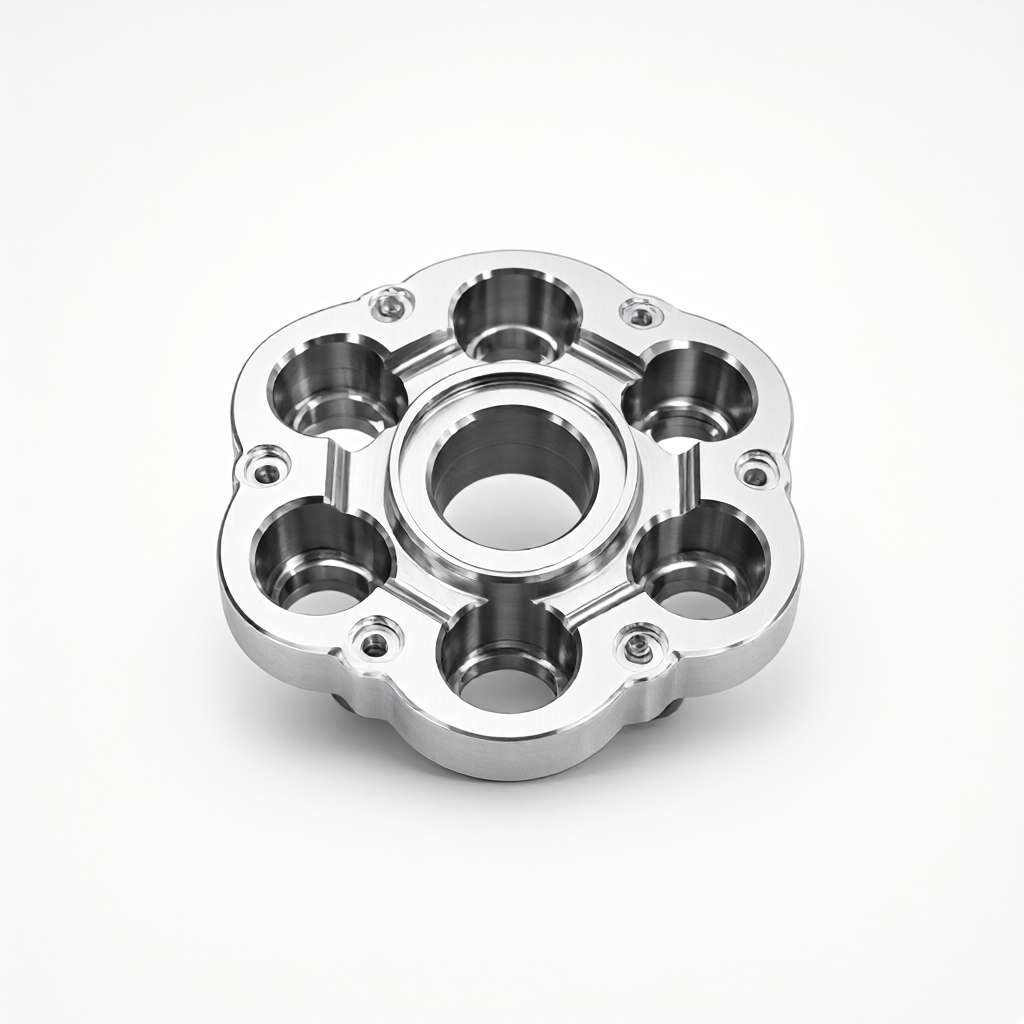
コア切削パラメータの最適化戦略: フライス加工と旋削加工
バッチ CNC 加工では、フライス加工 (3/4/5 軸) と旋削加工 (CNC 旋盤/センタリング マシン) のパラメータ ロジックはまったく異なります。フライス加工では、工具ごとの切り込み深さと送りの調整に重点が置かれますが、旋削加工では、切り込み量と主軸速度のバランスが必要です。次の表は、エンジニアの出発点として、従来の超硬コーティング工具 (AlTiN または TiSiN) に基づいた 7075-T6 の経験的なパラメータ範囲を示しています。
| プロセスの種類 | 切削速度(Vc) | 送り速度 (Fz) | ラジアル攻撃 (AP) | 軸方向切削(ae) | 該当するシナリオ |
|---|---|---|---|---|---|
| 縦・横フライス加工 | 300~500rpm | 0.15~0.25mm/刃 | D/2 - D | 1~5mm | キャビティ、輪郭、薄壁 |
| CNC旋盤・センタリングマシン | 250 – 400 rpm | 0.20~0.35mm/rev | 0.5~2.0mm | - | シャフトタイプ、スリーブタイプ、大アスペクト比 |
パラメータの解釈:7075 をフライス加工する場合、アルミニウム材料は靭性が高いため、送り速度 (Fz) が小さすぎると、< 0.1 mm/齿),刀具会在材料中犁耕,导致涂层刮伤与发热;若进给过大,则切削力激增,易引发震纹。车削时,走心机因刚性限制,通常采用较小背吃刀量,但可提高主轴转速以补偿效率。
工具材料とコーティング技術の選択分析
7075 アルミニウム合金の加工では、工具材料の選択が工具寿命の基本を直接決定します。従来のコーティングされていない超硬合金は、アルミニウムのタングステンカーバイドに対する親和性が主な原因で、アルミニウムの機械加工における寿命が短くなります。 CBN(立方晶窒化ホウ素)工具が推奨されますが、コストが高く、通常は7075や高硬度熱処理後の精密鏡面加工のみに使用されます。
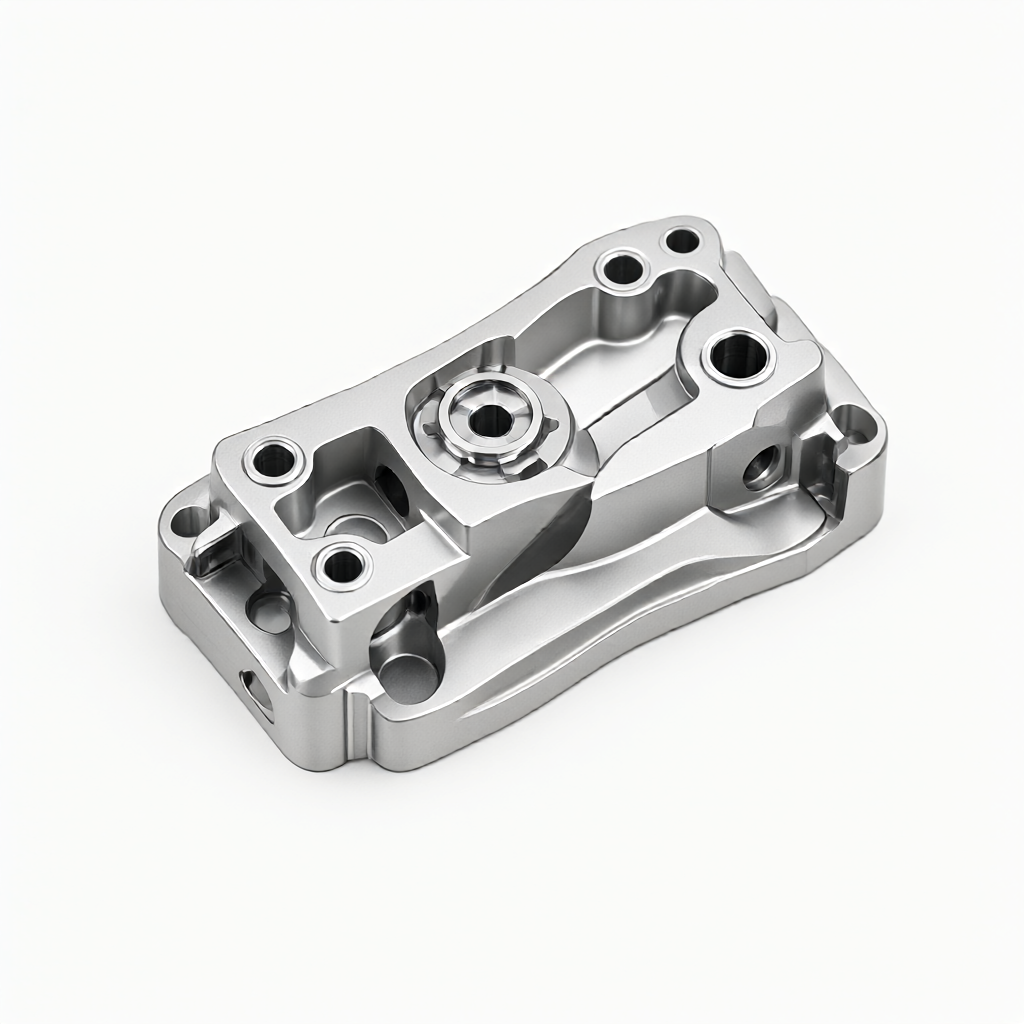
- コーティングタイプ:TiSiN (窒化チタンシリコン) または AlTiN (窒化アルミニウムチタン) が主流です。 AlTiN は高温で酸化アルミニウム層を形成し、アルミニウムの拡散を妨げ、高速切削速度での荒加工に適しています。 TiSiNは非常に高い硬度と機械的摩耗に対する強い耐性を持っており、仕上げ加工に適しています。
- エッジ処理:アルミニウム合金の場合、不動態化されたエッジ (ノーズ半径 0.05 ~ 0.1 mm) は鋭いエッジよりも耐久性があり、衝撃に耐え、欠けを防ぐことができます。ただし、Ra0.4μm以下の仕上げが必要な場合は、鋭利な刃物または鏡面研磨工具を使用してください。
- ブレードの形状:ネガティブすくい角チップはフライス加工時の刃先強度を高めることができ、荒加工に適しています。ポジすくい角チップは切りくず排出がスムーズで、熱変形を避けるために薄肉部品の仕上げ加工に適しています。
表面品質管理とDFM設計のコラボレーション
航空宇宙部品には、表面の完全性に関して厳しい要件があります。ツールパラメータに加えて、DFM (製造可能性設計) 段階の介入が重要です。たとえば、部品の内側のコーナーに鋭角 (R0) がある場合、CNC ツールが進入できず、応力集中が発生し、後の研磨が困難になります。絞り段階で内部面取りをR0.5以上に変更することをお勧めします。これにより、加工習慣に適合するだけでなく、工具の摩耗率も低減されます。
大量生産では、外観の一貫性が課題となります。 7075 は、表面に切りくずによって残る「汚れ」が非常につきやすいです。主軸回転数の高速化(工作機械の許容範囲内)とクーラント比率の最適化(極圧添加剤入り水溶性切削液、pH8.5~9.5使用)により、アルミの固着を大幅に軽減できます。さらに、5 軸同時加工により工具の干渉を回避し、一定の切削ベクトルを維持し、表面仕上げを向上させることができます。
一般的な障害モードと回避ソリューション
実際の工場運営では工具寿命管理システムを構築する必要があります。代表的な 3 つの故障モードとその対策を以下に示します。
- チッピング:通常、ナイフを開始した瞬間、または溝加工中にナイフを後退させたときに発生します。回避計画: 垂直方向の衝撃を避けるために、工具に入る際には傾斜を使用してください。センタリングマシン/旋盤の加工において、高剛性の代わりにスプリングチャックを使用し、システムの自由度を高めます。
- コーティング剥離:通常、熱衝撃または機械的衝撃によって引き起こされます。クーラントの衝突方向を確認し、刃先に直接衝撃がかからないようにしてください。安定した切断パラメータを確保し、途中で冷却のために機械を停止することを避けます。
- 塑性変形:工具は高温高圧下では鈍くなります。仕上げ段階での切削量が多すぎる場合に多く発生します。対策:切り込み量を減らして複数の工具で加工する。ブレードをより強度の高いグレードに交換してください。
品質検査基準と受入プロセス
7075 アルミニウム合金部品が航空宇宙グレードの基準を満たしていることを確認するには、検査プロセスでサイズと表面の両方の寸法をカバーする必要があります。寸法精度については、キー合わせ面の公差を±0.01mm以内に管理することを推奨しており、実寸検査には三次元測定機(CMM)を使用する必要があります。表面粗さについては、光学比較顕微鏡や触覚粗さ計を使用して、Ra値の目標を0.4~0.8μmに設定するのが一般的です。
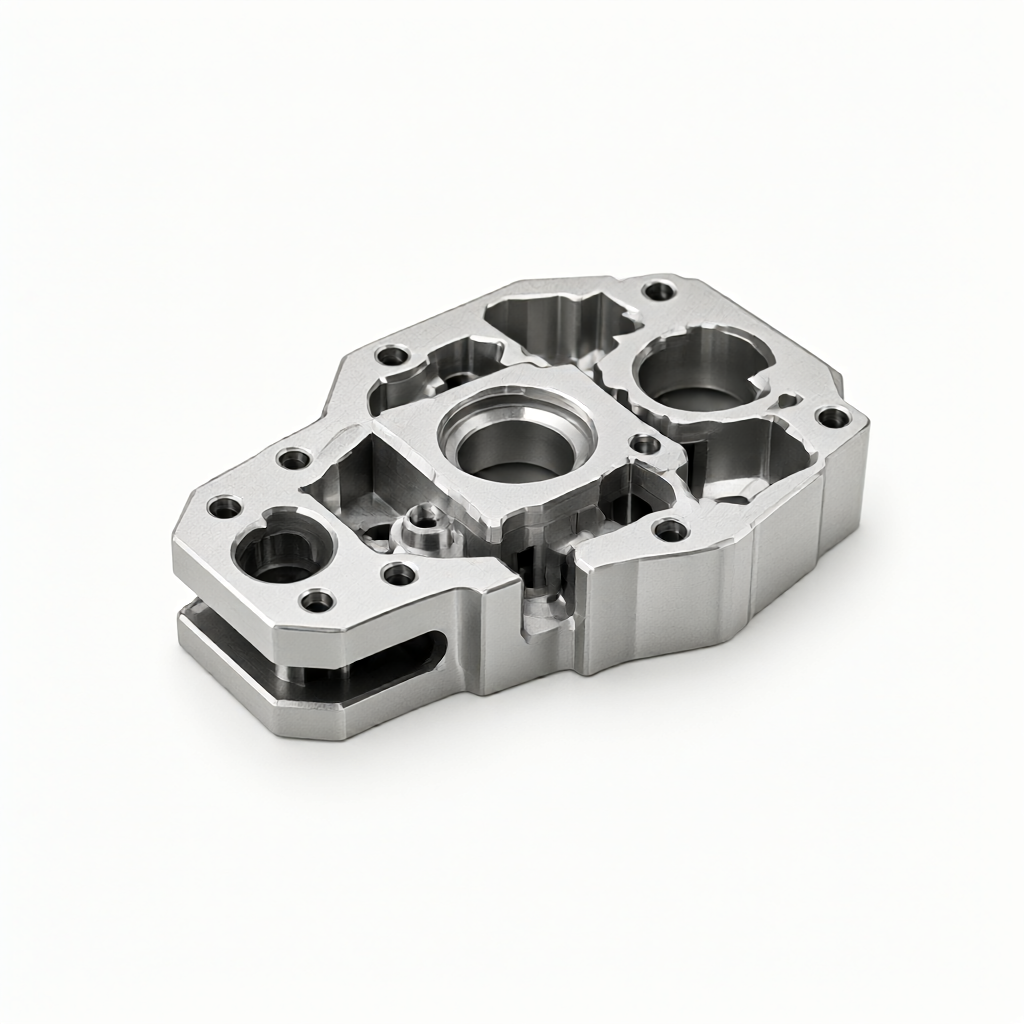
定期検査に加え、「外観整合性」の抜き取り検査の導入を推奨します。大量注文の場合は、50個ごとに全数検査またはAQL2.5スポット検査を実施し、傷、バリ、工具跡の有無を重点的にチェックします。初品確認、工程検査、全数検査の3段階の管理体制により、返品リスクを大幅に低減し、納入部品の外観と性能を高いレベルで維持します。
よくある質問 (FAQ)
7075アルミニウム合金をフライス加工する場合、切削速度は速いほど良いのでしょうか?
そうではありません。切削速度を上げると加工時間を短縮できますが、速すぎると工具コーティングの摩耗が促進され、熱変形の危険が生じます。工作機械の剛性、工具径、動力制限に応じて、300~500m/minの範囲で効率と寿命のより良いバランスポイントを見つける必要があります。
7075 を回転させるときにアルミニウムの切り粉がスピンドルに巻きつかないようにするにはどうすればよいですか?
アルミの切りくずは固着しやすいため、大流量・高圧の切削液を使用して強制的に切りくずを分断するか、ネガティブすくい角で主角の大きな旋削工具を使用して切りくずをショートロールで排出する必要があります。同時に、チップコンベアが適切に動作していることを確認し、タレット内に蓄積した切りくずを定期的に清掃してください。
7075 薄肉部品をセンタリングマシンで加工するときに、変形がないことを確認するにはどうすればよいですか?
薄肉部品は剛性が低くなります。バックカットの量を減らすために、マルチツールのマイクロカット戦略を採用することをお勧めします。剛性を高めるためにフォロアサポートまたは油圧心押し台を使用します。切削入熱を制御し、材料の熱膨張による寸法の狂いを防ぎます。処理後は室温まで自然冷却してから測定してください。
AlTiN コーティングと TiSiN コーティング、どちらが 7075 仕上げに適していますか?
TiSiN は硬度が高く、機械的摩耗に対する耐性が強いため、高い平滑性と適度な切削速度が必要な仕上げ加工のシナリオに適しています。 AlTiN は熱安定性に優れており、荒加工や高速切削シナリオに適しています。さまざまなプロセスのコーティングの選択は、工具寿命監視データに基づいて動的に調整できます。
工具寿命が期待どおりかどうかを評価するにはどうすればよいですか?
工具使用台帳を作成し、各工具の加工個数や切削時間を記録します。工具に明らかな欠けや塗装剥がれ、または表面仕上げが20%以上低下した場合には寿命と判断します。 3 座標の検査データと組み合わせて、工具の摩耗傾向を分析し、事前に交換してバッチの廃棄を回避します。
結論と行動への推奨事項
7075 アルミニウム合金の加工の核心は、切削パラメータ、工具の選択、および表面品質のバランスをとることです。切削速度と送り速度を合理的に設定し、適合する AlTiN または TiSiN コーティング工具を選択し、洗練された DFM 設計と厳格な 3 レベルの品質検査プロセスと組み合わせることで、工具寿命を効果的に延長し、バッチの一貫性を向上させることができます。 ShowyMetal は 72 台の CNC 装置と完全な試験システムを備えており、航空、自動車、その他の業界のエンジニアに試作から量産まで正確なサポートを提供できます。 7075 またはその他の航空アルミニウム部品の加工が必要な場合は、図面と技術要件をお送りください。詳細な DFM 提案と迅速な見積りを提供します。



