





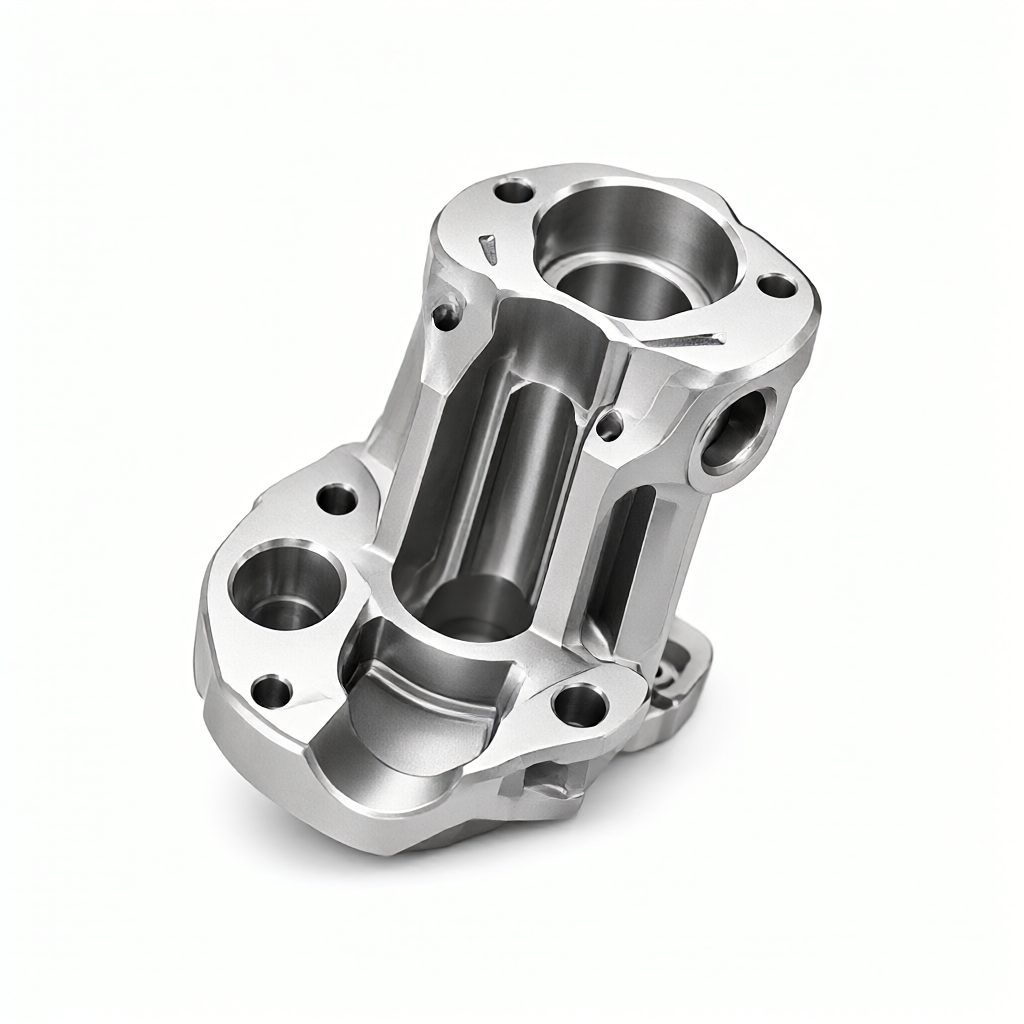
航空宇宙分野では、チタン合金部品加工公差管理と表面酸化層の品質は、組み立て精度と疲労寿命を直接決定します。一般的に使用されるTC4(Ti-6Al-4V)を例にとると、切削時の熱変形制御、工具摩耗、表面処理後の膜厚均一性は、技術調達担当者や研究開発担当者が最も懸念する重要な指標です。この記事では、実際の製造経験に基づいて、原材料から完成品までの公差管理戦略と、プロセスの最適化を通じて薄肉または複雑な曲面上の酸化物層の一貫性と耐食性を確保する方法を詳細に分析し、プロジェクトの選択と見積もりの評価に検証可能な技術的基盤を提供します。
チタン合金の材料特性が精密加工公差に及ぼす影響
TC4 合金の切断の難しさと公差ドリフトのリスク
TC4 (Ti-6Al-4V) は、航空宇宙分野で最も広く使用されているチタン合金です。熱伝導率は鋼の約1/7です。切削熱が蓄積するとワークの局所的な温度上昇が起こりやすく、寸法ずれの原因となります。高温では、チタン合金は切削工具との親和性が高く、固着しやすく、工具の摩耗が促進され、表面の完全性が低下します。厳しい公差要件がある航空宇宙構造部品の場合、切断パラメータが不適切な場合、バッチごとにミクロンレベルの寸法偏差が蓄積し、最終的な組み立てに影響を及ぼします。
- 厳格な要件:薄肉部品 (肉厚 <2mm) を加工する場合は、切削力によるたわみによって生じる平面度や垂直度の偏差を避けるために、高剛性の治具とサポートを使用する必要があります。
- ツールの選択:摩擦係数を低減し、切削力による寸法精度への干渉を軽減するために、超硬ソリッド切削工具を使用し、TiN または AlTiN コーティングを施すことをお勧めします。
- 許容差は保留されています:重要な寸法については、フライス加工後の熱変形による残留応力を除去するために、図面に基づいて 0.02 ~ 0.05 mm の研削または仕上げの取り代を確保しておくことをお勧めします。
ストレスの軽減と耐性の安定化戦略
チタン合金の鍛造品や鋳造品の内部には大きな残留応力が存在します。加工後に時間内に解放しないと、数週間から数か月以内にゆっくりとした応力緩和が発生し、部品が変形します。高精度の航空宇宙部品には「荒加工→時効→仕上げ→再時効→最終仕上げ」という工程が推奨されます。応力の 80% 以上が中間熱処理によって解放され、最終的な寸法安定性は ±0.01 mm 以内に制御され、航空宇宙アセンブリの厳しい要件を満たします。
航空宇宙グレードの表面酸化層管理標準
酸化層の機能と膜厚の選択基準
チタン合金の自然酸化層(不動態皮膜)は耐食性がありますが、高温、高湿、衝撃などの環境下では損傷を受けやすくなります。陽極酸化により電気化学的に酸化層が厚くなり、耐摩耗性と絶縁性が向上します。航空宇宙部品では、通常、絶縁要件または耐摩耗性要件に基づいて膜厚を選択します。
- 標準メンブレン(タイプ II):厚みは5~25μm程度で、主に耐食性の向上に効果があり、非絶縁導電性部品に適しています。
- ハード酸化 (タイプ III):厚さは50~250μmに達し、微小硬度は大幅に向上します。摩擦や摩耗の多い部品に適していますが、皮膜層の脆さに注意が必要です。
酸化層の厚さは基板の温度に大きく影響されることに注意してください。チタン合金は熱をゆっくりと伝えます。浴液の循環が悪い場合、または電流密度の設定が高すぎる場合、局所的な過熱によりフィルム層が緩んで多孔質になり、マトリックスさえも軟化します。したがって、大型部品では、均一な膜厚を確保するためにパルス電流または動的冷却技術を使用する必要があります。
酸化層欠陥の回避と品質管理
一般的な酸化層の欠陥には、焦げ、膨れ、剥離、色むらなどが含まれます。これらの主な原因は、不完全な前処理、酸化浴内の過剰な不純物、または部品間の電流シールドです。このような問題を回避するには:
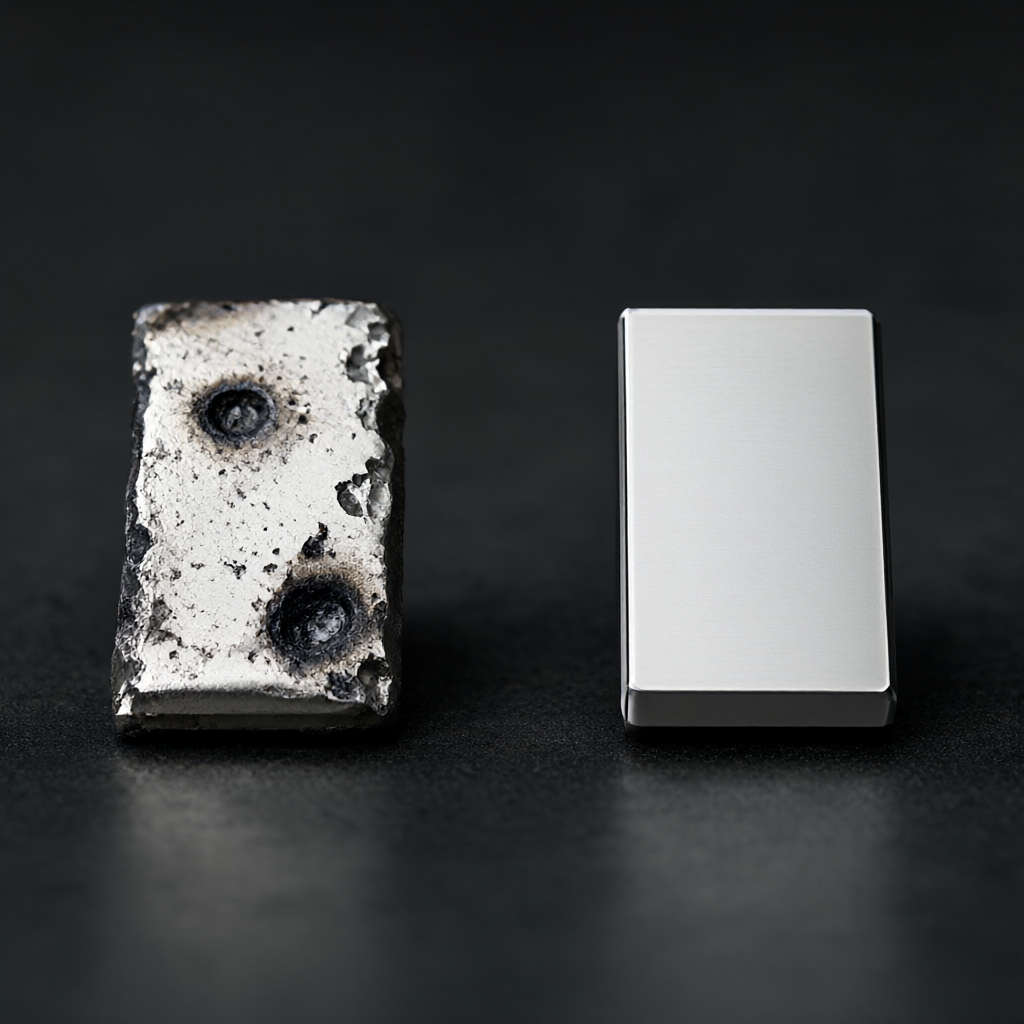
- 前処理キー:油汚れや不動態皮膜は完全に除去する必要があります。安定した表面活性を確保するには、アルカリ洗浄 + 酸洗い + 不動態化プロセスを使用することをお勧めします。
- 治具の設計:導電性固定具は、過度の局所電流密度を避けるために十分な断面積を有する必要があります。短絡による剥離を防ぐために、非導電性部分を絶縁材で包む必要があります。
- プロセス監視:生産の各バッチでは、浴液の導電率、pH 値、温度を監視し、酸化プロセス中の電圧と時間の曲線を記録して、膜厚が描画公差を満たしていることを確認する必要があります。
主要なプロセスパラメータと公差/粗さのマッチング
さまざまな加工段階と表面処理プロセスは、最終公差と表面粗さに直接影響します。以下は、一般的な航空宇宙部品加工における TC4 チタン合金の推奨パラメーター範囲であり、DFM 評価およびプロセス計画の参考として使用できます。
| プロセス段階 | 主要パラメータ/範囲 | 公差/品質への影響 | 該当するシナリオ |
|---|---|---|---|
| 荒フライス加工 | 背面切削量ap 1.5~2.5mm、送りf 0.1~0.15mm/刃 | 遊びのほとんどを取り除いた後の初期応力解放は、大きな寸法変動を引き起こします。 | 棒材・鍛造品の粗面化 |
| 中仕上げフライス/仕上げフライス | 背面切削量ap 0.1~0.2mm、送りf 0.05~0.1mm/刃 | 寸法は安定する傾向があり、びびりを防ぐために切込み量比を管理する必要があり、Ra 1.6~0.8μmに達する場合があります。 | 非適合面および一般的な構造面 |
| 仕上げ旋削・研削 | 送り f ≤0.05mm/rev、大量の切削液冷却 | フライス変形を解消し寸法±0.01mmで安定、平滑度Ra0.4~0.2μm | ベアリングの位置やシール面などの精密な合わせ面 |
| 陽極酸化処理 | 電圧 10 ~ 20V、温度 20 ~ 35°C、電流密度 3 ~ 5 A/dm² | フィルム厚を0.2~0.5mm厚くし(要予約)、フィルム層の硬度を上げ、絶縁性を高めます。 | 絶縁コネクタ、耐摩耗構造部品 |
注: 酸化物層の厚さを合計すると、部品のサイズになります。設計図には「酸化前」または「酸化後」の寸法を明記し、対応する加工代を確保しておく必要があります。通常、ハード酸化には 0.5 ~ 1.0 mm、標準フィルムには 0.2 ~ 0.5 mm の片側の余裕が必要です。
検出方法と故障モード解析
限界寸法と膜厚の検出方法
航空部品の品質を保証するには、次のような複数レベルの検査システムを確立する必要があります。
- サイズ検出:実物大検査には三次元座標測定機(CMM)を使用し、キーの合わせ面には空気圧測定器や光学投影機を使用して±0.01mmの公差を追跡可能です。
- 膜厚検出:渦電流厚さ計(非破壊)を使用して、AMS 2472 規格に準拠して、部品の複数の場所(角や溝を含む)を測定し、最小値を判定に使用します。
- 結合テスト:硬質酸化皮膜の場合は、皮膜層が剥がれないことを確認するために曲げ試験や百番格子試験が必要です。
一般的な障害モードと回避ソリューション
- フィルムのひび割れ:フィルム層は脆くなり、冷却すると収縮するため、ハード酸化後に発生することが多くなります。回避策: 酸化電圧を下げ、フィルムを段階的に進め、徐冷時間を長くします。その後の高温での加工は避けてください。
- 酸化層アブレーション:過剰な局所電流密度または部品間の接触が原因で発生します。回避策: 器具の絶縁を最適化し、パルス電流を使用して浴液の十分な循環を確保します。
- 許容範囲外のサイズ:加工代の熱変形や酸化代が不足している。回避策:中間エージングを実施し、DFM段階での酸化許容量を見直し、最初のピースのフルサイズを確認します。
ソリューションの比較: CNC フライス加工とターンミルの組み合わせ
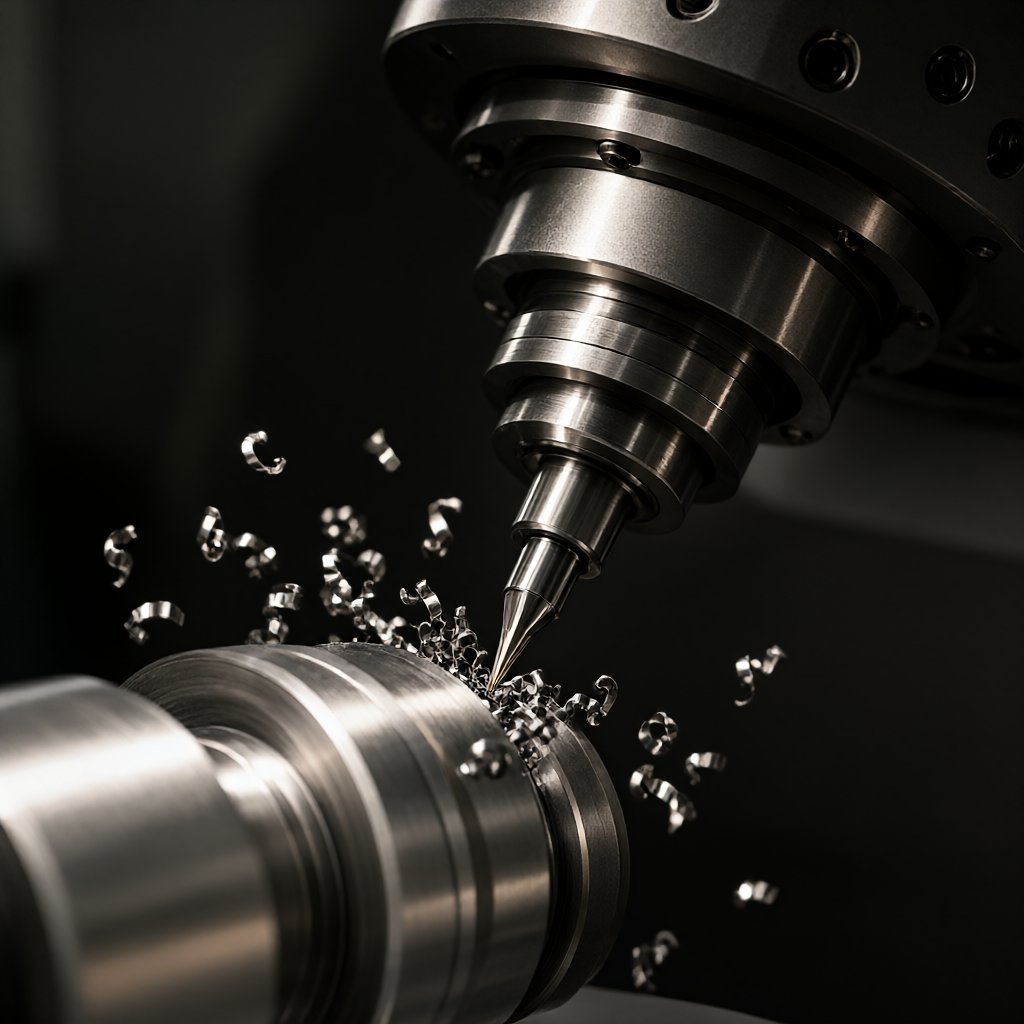
シャフトのような特性を持つ航空宇宙用チタン合金部品の場合、3 軸/5 軸フライス加工または旋削フライス加工の選択は、公差管理機能と生産効率に直接影響します。以下は 2 つのオプションの比較分析です。
| 評価の次元 | 3/5軸CNCフライス加工 | 旋削およびフライス加工用コンパウンド (センタリング/リジッドスピンドル) |
|---|---|---|
| 公差制御機能 | 複雑な形状が得意、合わせ面を2回クランプする必要があり、累積誤差が若干大きくなる | 旋削、フライス加工、穴あけ、タッピングを 1 回のクランプで完了でき、同軸性と位置決めが向上します。 |
| 表面仕上げ | ボールカッター/エンドミルの経路は限られており、通常Raは0.8~1.6μmです。 | 回転経路は連続的であり、Ra は 0.4 ~ 0.8 μm に達することがあり、シール面に適しています。 |
| 酸化前処理 | ツールマークの残留物を避ける必要があり、高度な前処理と洗浄要件が必要です。 | 切断面は緻密で、掃除が難しくなく、フィルム層はより均一です。 |
| 適用部品種類 | 主翼のリブ、ジョイント、複雑なシェル、特殊形状の構造部品 | タービンディスクシャフト、油圧バルブボディ、トランスミッションシャフト、精密ジョイント |
| バッチの一貫性 | プログラムやクランプの繰り返し精度にもよりますが、バッチサイズが大きい場合は若干変動が大きくなります。 | 剛性が高く、バッチの一貫性が優れているため、大量の精密部品に適しています |
結論: 非常に高い同軸度と平滑性の要件が求められる航空宇宙部品の場合は、ターンミリングが推奨されます。複雑な特殊形状の構造部品の場合、3/5 軸フライス加工の方がより柔軟です。実際の生産では、効率と精度を両立させるために「旋削ベース+フライス仕上げ」のハイブリッド工程が考えられます。
調達評価のポイントとよくある質問
チタン合金加工サプライヤーの公差管理能力を評価するにはどうすればよいですか?
サプライヤーに重要な寸法 CPK ≥ 1.33 を対象とした CPK (プロセス能力指数) レポートの提供を要求します。中間時効処理能力と三次元検査装置を備えているかどうかを確認します。酸化槽の液管理や膜厚サンプリング検査記録を確認します。
酸化物の厚さは部品全体のサイズに考慮されますか?
はい。酸化皮膜は基材に付着しているため、「酸化前」の寸法を図面に明記する必要があります。通常、合わせ面に酸化代を残す必要があります。そうしないと、酸化による干渉や干渉が発生します。
硬質酸化皮膜は導電性能に影響を与えますか?
硬質酸化皮膜(タイプⅢ)は絶縁性に優れています。導電性が必要な部品の場合は、標準皮膜(タイプII)を選択し、膜厚を10μm以内に管理するか、接触面の酸化皮膜を部分的に除去する必要があります。
薄肉チタン部品の加工後、応力変形が起こるまでどのくらいの時間がかかりますか?
未熟成の鍛造品は、加工後 1 ~ 4 週間以内に大きな変形が生じる可能性があります。処理直後に真空エージングを実行し、仕上げとテストの前に 72 時間安定させておくことをお勧めします。
表面処理における肉厚の最小制限はどれくらいですか?
硬質酸化は肉厚が 2mm を超える部品に適しています。標準フィルムは壁厚 >1mm に適しています。非常に薄肉の部品 (<1mm) の場合は、熱損傷を避けるために、PVD コーティングを使用するか、陽極酸化の前に冷却を強化することをお勧めします。
結論は
航空宇宙用チタン合金部品の加工品質は、材料特性、プロセスパラメータ、表面処理の体系的な制御に依存します。 DFM 段階でのマージンの確保から、処理中の応力除去、酸化浴の管理に至るまで、すべてのステップが最終的な耐性と膜の完全性に影響を与えます。多軸処理能力、中間エージングプロセス、厳密な膜厚検出システムを備えたサプライヤーを選択することで、バッチのリスクを効果的に軽減し、過酷な使用環境における部品の信頼性を確保できます。
チタン合金精密部品や表面酸化層制御に関するプロジェクトの場合は、図面や技術要件をお送りください。プロセスの実現可能性と許容範囲に基づいて、対象を絞った DFM の提案と見積もりを提供します。



