





航空宇宙分野では、アルミニウム合金部品は複雑な交互荷重に耐えることが多く、機械加工中に発生する残留応力が変形、寸法ドリフト、さらには初期疲労破壊の主な原因となります。そこでマスター、アルミニウム合金航空宇宙部品の CNC 加工および歪取り焼鈍職人技が重要です。この記事では、温度ウィンドウ、冷却速度制御、残留応力検出方法、および焼きなまし熱処理の CNC プロセスとの組み合わせ戦略の詳細な分析を提供します。これにより、エンジニアや調達担当者が構造部品がライフサイクル全体を通じて極めて高い寸法安定性と信頼性を維持できるようにする堅牢なプロセス ルートを開発できるようになります。
応力除去焼鈍の物理的メカニズムと中心的な目標
フライス加工や旋削などのアルミニウム合金の切削プロセスでは、工具とワークピース間の高速接触により、局所的な塑性変形と高温領域が発生します。冷却中に、表面構造がマルテンサイトまたは同様の相変態を受ける傾向は制限され、内部構造の収縮が阻止され、引張または圧縮残留応力がロックされます。航空グレードのアルミニウム合金 (7055、2024、6061 など) の場合、これらの応力が材料の降伏限界の 20% ~ 30% を超えると、使用負荷が重なると亀裂が発生しやすくなります。
- 内部応力のピークを低減する: 材料を動的回復ゾーンに加熱することにより、格子歪みが除去され、応力レベルが通常 80% ~ 95% 減少します。
- 加工変形を防ぐ:応力の不均衡を解消し、仕上げ後の精密プロファイルの寸法精度を確保し、その後数か月で発生する可能性のある0.02mmを超える歪みを回避します。
- 疲労寿命の向上: 引張応力源を排除し、航空宇宙構造部品が受け入れられるかどうかの中心的な指標の 1 つである耐疲労性を向上させます。
注: 応力除去焼鈍は、通常、アルミニウム合金の巨視的な機械的特性 (引張強度など) を変更するためには使用されません。素材の強化ではなく、「サイズの維持」と「安全性の維持」がその核心です。
一般的に使用される航空アルミニウム合金の応力緩和温度ウィンドウ
アルミニウム合金のグレードが異なると、熱処理に対する感受性が大きく異なります。温度が間違っていると、過度の自然時効(時効硬化性合金の場合)が発生したり、結晶粒が粗大になったりする可能性があります。以下は、いくつかの主流の航空アルミニウム合金に対する推奨応力緩和パラメータです。
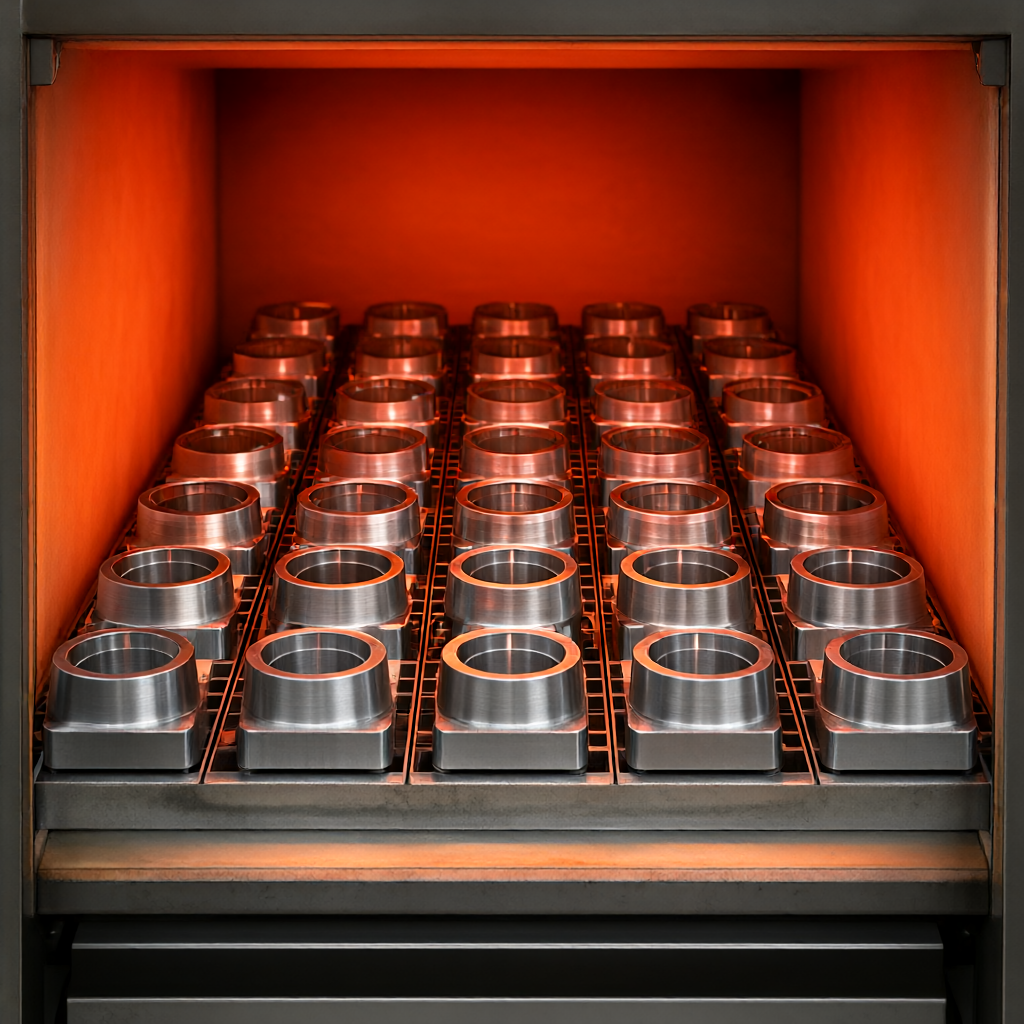
- 2xxxシリーズ(2024-T3など):推奨温度250℃±10℃。この合金には銅が含まれており、温度に敏感です。 260℃を超えると粒界腐食が発生し、耐腐食疲労性が低下するため、260℃を超えることは厳禁です。保持時間は通常、厚さ 1 インチあたり 1 時間です。
- 6xxxシリーズ(6061-T6、400℃など): 中心温度と表面温度の差が 15°C を超えないように、炉で冷却するか、ファンの速度を制御します。
- 急冷ゾーン(温度100個)
切削ストレスを完全に排除します。仕上がり寸法がより安定します。大量生産に適した 焼きなまし後は硬度が低下し、仕上げ工具はすぐに摩耗します。再クランプが必要になる場合があり、その結果、エラーが蓄積される危険性があります。 プラン B: 荒中仕上げとその後の局所焼鈍 ブランキング→荒・中仕上げ→局部応力除去(低温・短時間)→精密 高硬度 7xxx アルミニウム合金、少量生産の高価値部品 T6/T7 の強度のほとんどを保持します。切削性能の変化が少ない。高精度 不完全なストレス解消。部品に厚さの移行ゾーンがある場合でも、変形する可能性があります。プロセスウィンドウが狭く、標準化が難しい プラン C: アニーリングの代わりにコールドプレス ブランキング→荒加工→深圧延・ショットピーニング→仕上げ 耐荷重性の高いボルト穴と疲労要件が高い部品 有益な圧縮応力を導入します。熱処理装置は必要ありません。短いプロセス 全体的な熱応力を除去することはできません。表面疲労に敏感な領域にのみ適しています。プロセスパラメータの調整が難しい ShowyMetal が取り扱うバルク航空付属品 (センサー ブラケット、パイプ ジョイントなど) のほとんどについては、次のことを推奨します。プランA。アニーリング後は仕上げ効率がわずかに低下しますが、工具コーティング (PVD TiAlN など) とマイクロフィード戦略を最適化することで、影響を相殺し、最終製品の 100% の合格率と寸法安定性を実現できます。
よくある質問 (FAQ)
アルミニウム合金は歪取り焼鈍後に時効処理が必要ですか?
これは合金シリーズによって異なります。時効硬化が不可能な 1xxx または 5xxx シリーズの場合、応力除去後に追加の時効処理は必要ありません。時効硬化可能な 2xxx、6xxx、および 7xxx シリーズの場合、T6 または T73 焼き戻し材料が使用されている場合、応力除去焼きなましにより強化効果が部分的に逆転する可能性があります。通常、プロセスは完全な沈殿プロセスではなく「断熱-徐冷」に設定されます。後で強度を回復する必要がある場合は、再度人工老化を実行する必要がありますが、これによりストレスが再び発生します。したがって、内部応力を除去しながら析出相(GPゾーンなど)が粗大化せず、元の強度レベルを維持できるように焼鈍温度を制御することが最善の策となります。
応力除去焼鈍が「十分」であるかどうかを判断するにはどうすればよいですか?
主に 2 つの指標に基づいています。 まず、X 線回折によって検出された表面残留引張応力が規格値 (通常は、



