





航空宇宙部品の CNC 加工で Ra0.2 の表面粗さを達成するエンジニアリング ロジック
航空宇宙グレードの精密部品の場合、CNC 加工の表面粗さ Ra0.2 は、単なる数値の追求ではなく、切削パラメータ、工具の状態、材料特性、工作機械の剛性を体系的に制御した結果です。多くの場合、この指標はチタン合金、高張力鋼、特殊アルミニウム合金などのシール面、軸受の合わせ面、気密構造などに現れます。 Ra0.2を達成するには、ナイフマークの残りや微細なビビリマークを抑制することが重要であり、これにはDFAの設計段階から明確なプロセスパスが必要です。以下では、このパラメータに影響を与える主要な変数を分類し、実用的なプロセス比較計画を提供します。
CNC 精密加工の表面品質に影響を与える 4 つの主要な変数
多くのエンジニアは、過度の Ra 値は工作機械の精度のせいだと考えていますが、実際には、工具の状態と切削パラメータの間の連動効果の方が重要です。一緒に制御する必要がある 4 つの変数を次に示します。
- 工具すくい角と工具ノーズ半径:工具先端半径が小さいと工具崩壊が起こりやすくなりますが、工具先端半径が大きいと理論上の残留リップルが大きくなります。 Ra0.2 は通常 R0.5 ~ R1.0mm を推奨します。すくい角は材料に応じて塑性的に調整する必要があります。アルミニウム部品の場合は大きなすくい角、チタン合金の場合は中程度のすくい角になります。
- 送りと速度のマッチング:面粗さは送り速度に比例します。送りを減らすのが滑らかさを向上させる最も直接的な方法ですが、切削速度を最適範囲に保つためには同時に回転速度を上げる必要があります(たとえば、TC4チタン合金のVcは通常15〜30m/min)。
- 最小量潤滑 (MQL) または切削液濃度:オイルミスト汚染を軽減するために航空部品には乾式切削または MQL が一般的に使用されますが、工具コーティングが乾燥摩擦に耐性があることを確認する必要があります。たとえば、TiAlN コーティングは乾式切削でも安定しています。
- 工作機械の熱変形と振動:高速加工下での主軸の熱伸びはミクロンレベルの誤差を引き起こすため、キー表面を加工する前に 1 時間以上の予冷が必要です。治具の剛性不足によって発生するビビリマークは、目に見えない Ra の規格超過の原因となります。
Ra0.2 加工ルートの比較: 精密フライス加工と超仕上げ加工のトレードオフ
Ra0.2 を達成するには 2 つの主流の方法があります。1 つのステップで直接精密フライス加工を行って金型を形成するか、または精密フライス加工に続いて超仕上げプロセス (研削や超仕上げ旋削など) を行う方法です。両者にはコストや適用シーンに大きな差があり、部品の特性に応じて判断する必要があります。
| コントラストの寸法 | プランA:高速精密フライス加工 | プランB: フライス加工+精密研削 |
|---|---|---|
| 適用可能な形状 | 3軸到達可能平面、段差、単純曲面 | 密閉深キャビティ、複雑な5軸曲面、超硬部品 |
| 代表的なパラメータ | 送り≤0.1mm/rev、主軸≧8000rpm | 砥粒径1μm以下、冷却研削 |
| 工具コスト | 高 (マルチエッジコーティング超硬エンドミルが必要) | 中(砥石の消耗品は比較的少ないが、設備の減価償却費が高い) |
| 物質的な制限 | 7075アルミニウム合金、Al7075、普通鋼 | チタン合金TC4、耐熱鋼インコネル718 |
| 推奨されるシナリオ | 外観面、合わせ面、バッチサイズ1,000個以上 | 高温合金、シールリング、少量バッチ、または非常に高い平坦度 |
切削条件設定と工具選定の実践ポイント
7075-T6 航空アルミニウムを例に挙げると、D8mm および R1mm の面取りを備えた超硬ソリッド 4 エッジ エンドミルが使用され、コーティングは TiAlN です。 Ra0.2 を達成するために設定された具体的なパラメータは、主軸速度 12,000rpm、送り速度 400mm/min (つまり 0.033mm/rev)、および切込み深さ 0.5mm を超えないことです。 TC4チタン合金に材質を変更した場合、ビルドアップ防止のため回転数を2,000rpmに落とし、送り速度を100mm/minに落とし、冷却流量を増やす必要があります。
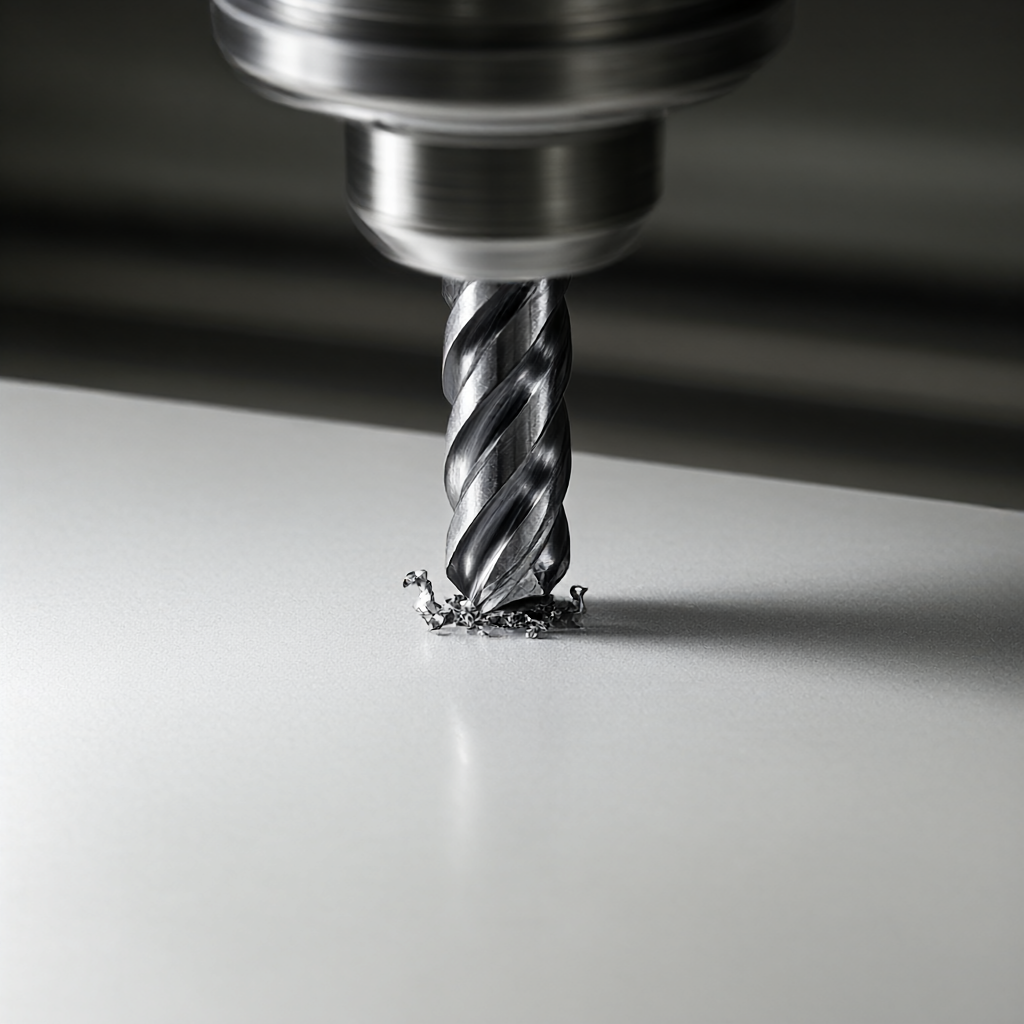
鍵となるのはツールパスの最適化。サーフェスの突然の変化で停止することを避け、スパイラル補間戦略を使用して工具先端の滞留時間を短縮します。深キャビティフライス加工の場合、ラジアルフォースと振動を制御するために、各層の切り込み深さが工具直径の 20% を超えない積層切削を使用することをお勧めします。表面に周期的な波紋が検出された場合は、ツールにマイクロチップがないか直ちにチェックする必要があります。チップサイズが20μmを超える場合は再研磨または交換が必要となります。
表面検査方法と合格基準の実施
Ra0.2は高精度な粗さであり、光学接触法(粗さ計など)が標準的な検出方法ですが、測定方向に注意が必要です。航空宇宙部品では、多くの場合、複数の粒子方向にわたって測定値を平均する必要があります。実際の加工ラインがマスキングされないように、部品をコーティングしてその後研磨する前に部品を検査することをお勧めします。
一般的な障害モードには次のようなものがあります。
- 局所的なうつ病:切削液の侵食や衝突が原因で発生することが多いため、ノズルの位置を確認する必要があります。
- 周期的なナイフパターン:主軸の動的バランスの異常または工具振れ >5 μm を示す場合は、主軸振れ検出が必要です。
- バリ残り:ファインミーリングの最後のカッターが設置されていないため、カッターパスの終端でのカッター上昇高さを最適化する必要があります。
FAQ: 航空 CNC 加工 Ra0.2 に関するよくある質問
チタン合金のCNC加工はRa0.2を達成できますか?
はい、しかしそれはアルミニウム合金よりも難しいです。 TC4 チタン合金は熱伝導率が低く、腫瘍が蓄積しやすいです。低速と高い冷却が必要であり、工具の耐摩耗性は非常に高いです。 CBN工具や高硬度超硬の使用と、最小限の潤滑技術を組み合わせた使用を推奨します。
航空部品における Ra0.2 と Ra0.4 の違いは何ですか?
Ra0.2 は通常、シール面、ベアリング軌道、またはより厳しい要件を持つ高精度の空力面に使用されます。 Ra0.4は一般的な合わせ面や外観面に多く使用されます。図面に示されていない場合、デフォルトは Ra1.6 ですが、主要な機能面には Ra0.2 と検出方法を明確にマークする必要があります。
CNC 加工面の振動マークを回避するにはどうすればよいですか?
びびりマークは、工具またはワークピースの固有周波数共振に起因します。対策には、単一周波数を避けるために送り角を変更する、切削パラメータを減らす、治具の剛性を高める、制振材ライナーを使用する、またはシミュレーション ソフトウェアでモード周波数を予測して共振ゾーンを回避するなどがあります。
72 台の CNC 装置のうち、Ra0.2 加工に適しているのはどれですか?
すべての工作機械が安定して Ra0.2 に達できるわけではありません。 5軸マシニングセンタは高剛性かつ高速(10,000rpm以上)で、主軸振れが5μm以上のものを選択する必要があります。 ShowyMetal が装備する 72 個の機器には、航空グレードの仕上げ要件を満たすハイエンド 5 軸モデルが含まれます。特定の装置は、部品のサイズと複雑さに応じて適合させる必要があります。
納期 15 ~ 25 日には Ra0.2 仕上げも含まれますか?
できる。量産のリードタイムは 15 ~ 25 日で、仕上げとテストの時間が含まれます。部品の形状が複雑な場合は、プロセスの検証と最初の部品の確認に追加の時間を確保する必要があります。事前に主要な表面要件を伝えておくことをお勧めします。
結論と行動への推奨事項
CNC 加工の表面粗さ Ra0.2 を達成するには、基本的に、単一の工作機械の能力ではなく、パラメータ、ツール、材料、検査の体系的なエンジニアリングが必要です。 ShowyMetal は、72 台の装置のクラスターに基づいて、フライス加工から旋削、フライス加工まで、±0.01 mm の公差で 3 軸から 5 軸までの完全なプロセス制御機能を備えており、陽極酸化やサンドブラストなどの後続の表面処理をサポートしています。 Ra0.2 仕上げを達成する必要がある航空宇宙グレードのチタン合金またはアルミニウム合金部品がある場合は、CAD 図面と技術要件を提供することをお勧めします。量産において仕上がり指数を安定して達成できるよう、DFM提案や工程計画を無料で提供いたします。今すぐ図面を送信して、カスタマイズされた見積もりを取得し、評価を処理します。



