





Punti di controllo della linearità e del parallelismo delle guide lavorate CNC
Nelle guide di lavorazione CNC di precisione, la linearità e il parallelismo sono gli indicatori principali che determinano la precisione e la durata del movimento meccanico Per le apparecchiature automatizzate, i meccanismi di trasmissione del wafer a semiconduttore o le macchine di alta gamma, le tolleranze di bit dei componenti della guida sono direttamente correlate alla precisione di posizionamento dell 'apparecchiatura. Questo articolo fornisce informazioni dettagliate su come mantenere la linearità sotto 0,01 mm/1000 mm mediante fresatura CNC multiasse, selezione dei materiali e processi di ispezione e garantire che il parallelismo tra i piani di montaggio dei dispositivi di scorrimento soddisfi le esigenze di montaggio più impegnative.
Significato ingegneristico del limite e modalità di guasto
Effetto della deviazione della retta sull 'accuratezza del movimento
L'errore di linearità della guida si traduce direttamente nell 'offset della traiettoria di movimento del cursore quando la retta supera il valore consentito, il carico è distribuito in modo non uniforme sulla direzione dell' intera lunghezza della guida, causando la concentrazione di stress locale, accelerando la pista o l'usura della superficie di scorrimento nello scenario di applicazione ad alta velocità, la sovraregolazione provocherà anche vibrazioni e ridurrà la velocità di risposta del dispositivo. In generale, le guide di precisione richiedono che l'errore di raddrizzamento non superi 0,01 mm a 0,02 mm per lunghezza di 1000 mm, il valore specifico deve essere determinato in base al livello dell 'apparecchiatura.
Interferenze derivanti da un cattivo parallelismo
L'errore di parallelismo si verifica principalmente nella struttura a doppia guida o sulla superficie di montaggio della diapositiva se la superficie di base delle due guide non è parallela, o se i lati della diapositiva e la superficie di base hanno errori di cuneo, il montaggio produrrà una pressione di interferenza precompressi eccessiva che non solo aumenta la coppia di guida, ma può anche portare a guasto precoce della guida nella produzione reale, il modello di guasto comune include la flessione causata dalla deformazione termica, la deviazione della planarità ultra bassa causata dalla deformazione del materiale dopo il rilascio della forza interna.
L'influenza della scelta del materiale e delle sollecitazioni interne sulla precisione
La scelta del materiale delle parti della guida non riguarda solo le proprietà meccaniche, ma anche la stabilità dimensionale dei materiali di guida comunemente utilizzati, tra cui l'acciaio numero 45, l'acciaio per cuscinetti GCr15 e la deformazione metallica ad alta resistenza della lega di alluminio, il materiale manterrà stress micro-organizzativo residuo all 'interno, se la lavorazione non è un' adeguata gestione dello stress di rilascio, questi lo stress interno verrà rilasciato lentamente nel processo successivo o nell 'uso a lungo termine, con conseguente flessione o distorsione del pezzo, distruggendo direttamente la linea retta.
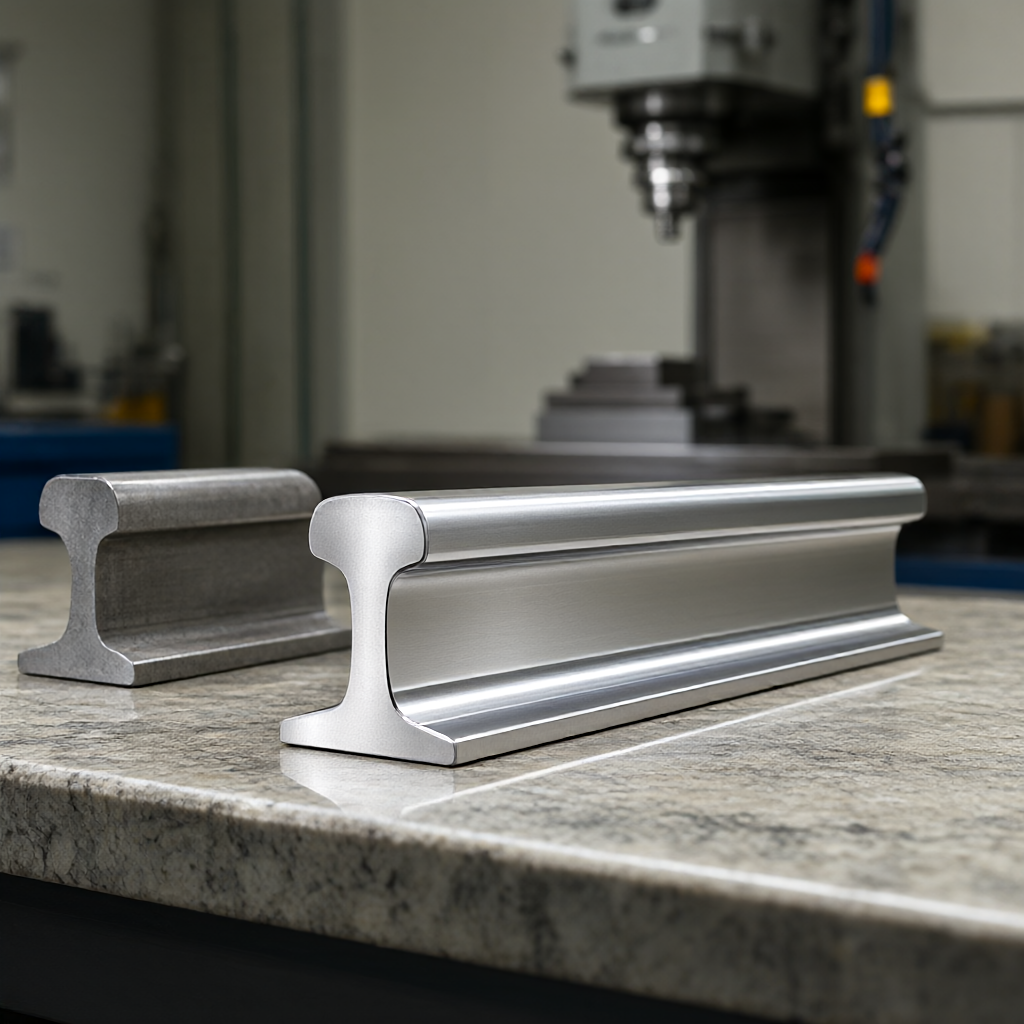
Per le guide in lega di alluminio, ad esempio, anche se il suo peso è leggero, buona conduttività termica, ma il coefficiente di espansione termica è più grande dopo la fresatura, se le fluttuazioni della temperatura ambiente sono violente, la superficie di lavorazione può avere piccole deformazioni a causa dell 'uniformità della temperatura non è buona, pertanto, per le guide in alluminio ad alta precisione, è generalmente raccomandato per il trattamento a bassa temperatura dopo la sgrossatura e in una camera termostatica (controllo delle fluttuazioni di temperatura entro ± 1 ° C) per compensare l'errore causato dalla deformazione termica.
Strategie di lavorazione CNC multiasse e ottimizzazione dei parametri di taglio
Per garantire la linearità del profilo della guida, la programmazione e la configurazione dei parametri di taglio è fondamentale Nel centro di lavorazione a 3 assi o 5 assi, l'adozione di una strategia di taglio a tre strati "grossolano-semi-fine-fine" è la pratica convenzionale di macinazione con un margine di 0,2 - 0,5 mm, principalmente rimuovendo la maggior parte del materiale; La lavorazione semi-fine rimuove gran parte dell 'margine, preparandosi per la finitura; Per la finitura vengono utilizzate profondità di taglio ridotte (0,1 - 0,2 mm) e velocità di avanzamento moderate per una buona finitura superficiale e una buona stabilità dimensionale.
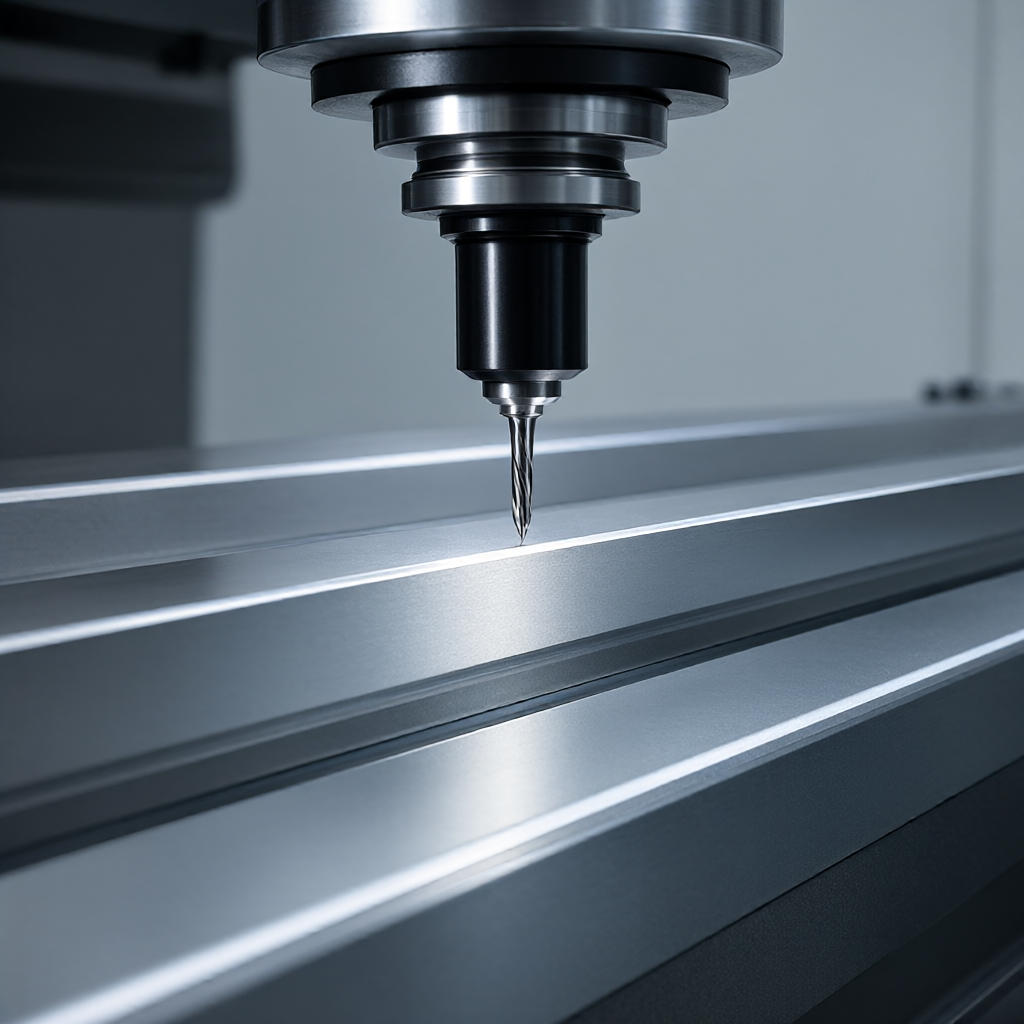
- Coltello a scelta:La fase di finitura raccomanda l'uso di una fresa integrale in metallo duro, di solito da 6 mm a 10 mm di diametro e numero di denti da 4 a 6, per una lavorazione regolare.
- Profondità di controllo:La profondità di taglio deve essere inferiore al 50% del raggio dell 'utensile per evitare fluttuazioni di linearità causate dal fenomeno del coltello.
- Per tagliare liquidi:Un adeguato raffreddamento dei fluidi da taglio contribuisce a ridurre la deformazione termica, ma nelle lavorazioni di precisione è necessario prestare attenzione a evitare rapidi sbalzi di temperatura.
Per i pezzi di guida lunghi, si consiglia di utilizzare supporti multipunto o posizionamento a V nella progettazione della pinza per ridurre la deformazione della presa sulla macchina a 5 assi, è possibile ottimizzare la rigidità inclinando l'angolo del mandrino e migliorare la coerenza della superficie di lavorazione.
Analisi comparativa dei due principali programmi di lavorazione
Per le diverse esigenze di precisione e di massa, la fresatura CNC e la molatura di precisione sono i due principali schemi di stampaggio a guida che confrontano le differenze tra i due processi in termini di tolleranza, qualità della superficie, costi e tempi di consegna per prendere decisioni di acquisto e ingegneri.
| rispetto alla dimensione orizzontale. | Cinque assi di fresatura CNC | Spolverare con precisione |
|---|---|---|
| Capacità di dimensionamento | Da ± 0.01 mm fino a ± 0.02 mm | Da ± 0.005 mm fino a ± 0.01 mm |
| rugosità superficiale. | Ra 0.4 μ m-0.8 μ m (opzionale) | Ra 0.1 μ m-0.2 μ m (opzionale) |
| applicabilità dei materiali | Alluminio, acciaio, acciaio inossidabile, plastica di ingegneria | Acciaio, Acciaio inossidabile, metallo duro |
| quantità flessibile. | Adatto per piccoli quantitativi multipli. | Adatto per grandi quantità di una sola specie. |
| Tendenza integrata dei costi | Più vantaggi per piccoli lotti | Costi inferiori dopo grandi quantità di ammortamenti |
Per la maggior parte delle strutture degli impianti di automazione, la fresatura CNC soddisfa già i requisiti in combinazione con un processo di macinazione o di finitura successivo e offre una flessibilità di produzione ancora maggiore se l'apparecchiatura richiede una linearità molto elevata (ad esempio, una piattaforma di spostamento su scala nanometrica).
Metodi di prova e criteri di accettazione
L'ispezione è il collegamento chiave per confermare la qualità della guida Per il rilevamento della linearità, la guida ad alta precisione viene solitamente misurata utilizzando un interferometro laser o un misuratore di livello di gap d'aria con una piattaforma di marmo, che deve essere letta lungo il punto di divisione della guida a figura intera e il rilevamento del parallelismo può essere misurato dalla regola di altezza o da un imager per misurare il cambiamento della distanza tra due lati.
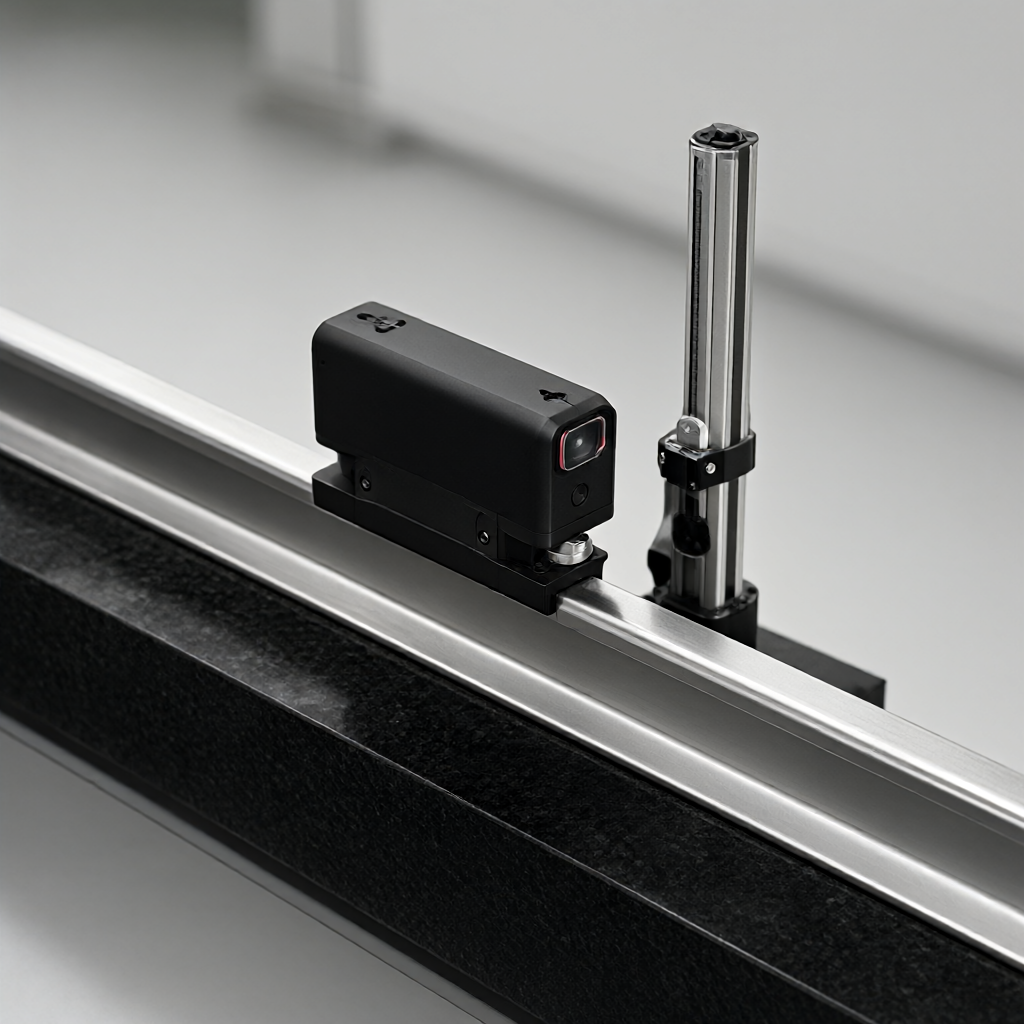
Inoltre, la prima ispezione deve includere un rapporto completo, incentrato sulla linea, la planarità e la posizione del foro di passaggio critico prima della spedizione raccomandazioni per il controllo completo, in particolare l'ispezione esterna per confermare l'assenza di sbavature, graffi e macchie di olio Per gli ordini di massa, il fornitore deve avere un sistema di ispezione stabile per garantire la tracciabilità dei dati di ogni lotto di prodotto.
Domande ricorrenti (FAQ)
Come risolvere la deviazione lineare della guida in alluminio CNC?
Principalmente derivato dallo stress pesante del materiale e dalla deformazione termica, si consiglia di aumentare il tempo di trattamento prima della finitura e di elaborare in un ambiente a temperatura costante, ottimizzando al contempo il margine di lavorazione per evitare di mantenere la deformazione.
Qual è il volume minimo di lavorazione di guide di alta precisione?
A seconda delle dimensioni e del processo, la lavorazione CNC supporta solitamente 1 pezzo di sezionamento, ma per la programmazione diluita e i costi di serraggio, si consiglia di utilizzare lotti superiori a 50 pezzi per ottimizzare la durata e il prezzo unitario.
In che modo la rugosità superficiale della guida Ra 0,4 μ m influisce sulla durata della vita?
Una rugosità inferiore può ridurre il coefficiente di attrito, ridurre il tasso di usura Ra 0.4 μ m appartiene al livello di levigatura, può migliorare significativamente la fluidità di funzionamento e la durata della guida scorrevole o della guida a scorrimento.
Come si regola la tolleranza lineare sul disegno?
È necessario specificare la superficie di riferimento e la lunghezza della misurazione, ad esempio "0,01/1000 mm" e specificare una linea retta relativa a quale asse o piano evitare di indicare solo un valore, senza specificare una linea di base.
La fresatura CNC può lavorare una guida metallica trasversale?
Può lavorare guide di sezione trasversale complesse attraverso il collegamento a 4 o 5 assi, senza la necessità di molti set di stampi, adatti alle esigenze individuali di personalizzazione.
Conclusioni e raccomandazioni d'azione
Il controllo della linearità e del parallelismo delle guide lavorate CNC, partendo dalle tre dimensioni della stabilità del materiale, dell 'ottimizzazione dei parametri di taglio e della verifica rigorosa, ha determinato la scelta di un fornitore con un sistema di ispezione completo e una vasta esperienza nella lavorazione di precisione, la chiave per garantire il successo del progetto. Se siete alla ricerca di un partner per la lavorazione CNC con controllo di precisione di ± 0,01 mm che supporti la personalizzazione di diversi materiali e tempi di consegna stabili, vi invitiamo a fornire i vostri disegni o campioni: saremo in grado di fornirvi un 'analisi dettagliata e un preventivo tecnico per DFM.



