






Al centro della scanalatura CNC in lega di alluminio vi è l'elusione in fase di progettazione di strutture che possono causare guasti agli utensili da taglio, deformazione del pezzo o tolleranze instabili Per gli ingegneri e gli acquisti tecnici, comprendere il concetto di "Design for Fabricable (DFM)" consente di risparmiare settimane in tempi di rilavorazione, piuttosto che concentrarsi esclusivamente sulla qualità del materiale. Alluminio comune come 6061-T6, 7075-T6 o 5052, le sue buone prestazioni di taglio, ma se la struttura è caratterizzata da scanalature profonde, pareti sottili o angoli interni complessi, è facile da innescare vibrazioni, deformazioni di rilascio di stress e anche rottura dell 'utensile nella produzione in serie, questo articolo approfondirà cinque tipi di strutture ad alto rischio, fornire vincoli dimensionali specifici, alternative e standard di accettazione, aiutare a identificare il rischio prima di estrarre i disegni, per garantire che le tolleranze di ± 0,01 mm sono raggiunti in modo stabile.
Struttura a cavità profonda e scanalatura profonda: trappole invisibili più lunghe rispetto al coltello.
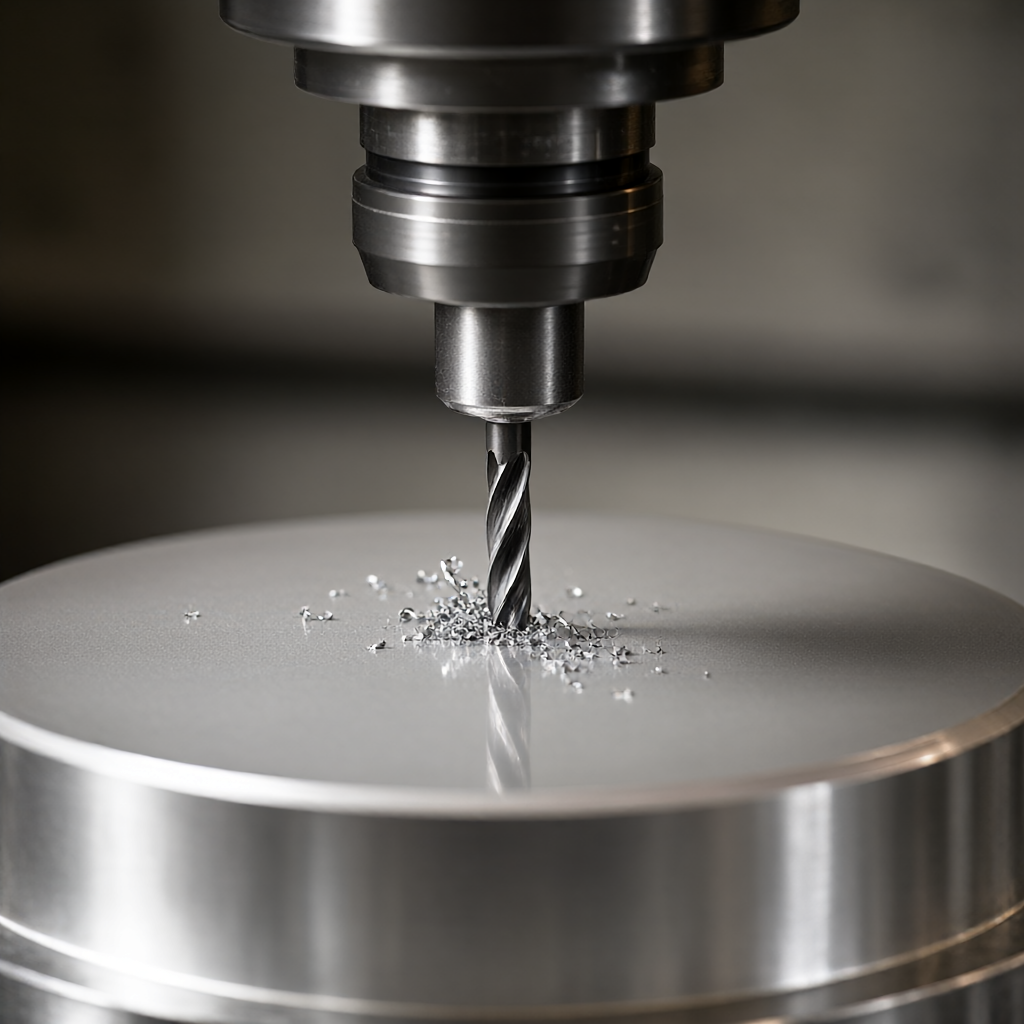
Nella fresatura in lega di alluminio, la camera profonda (Deep Pocket) e lo slot profondo (Deep Slot) sono l'alta zona che provoca il volano (Chatter) in cui la lunghezza della sospensione dell 'utensile è limitata dalla rigidità, quando il rapporto tra la profondità della scanalatura e il diametro dell' utensile (L/D) supera una certa soglia, la quantità di flessione dell 'utensile sulla direzione di taglio aumenta drasticamente, con conseguente deterioramento della rugosità superficiale a Ra 3,2 μ m o addirittura rottura del coltello è generalmente consigliata se il controllo L/D è all' interno di 3:1, 5/D o D: 1 o superiore, è necessario modificare i parametri di taglio.
Limiti dei parametri strutturali e alternative
- Più lungo che limitante4: scanalatura profonda per la lavorazione di frese standard, L/D è consigliato ≤ 3 se necessario più profondo, dovrebbe utilizzare il margine di lavorazione di massa (0,5 - 1,0 mm), per sostituire incrinare per la finitura.
- Ampia limitazione: L'ampiezza della fessura non deve essere inferiore a 1,2 volte il diametro del coltello, altrimenti l'utensile non può essere stabilizzato al centro, soggetto a spostamento laterale.
- Progetto AlternativaPer il foro cieco troppo profondo o la cavità, può essere considerato l'uso della tornitura (se ha simmetria rotante) o della scintilla elettrica (EDM) per la lavorazione della parete laterale, e quindi il lato levigato CNC.
| L/D è il valore | Principali rischi | Suggerisci contromisure |
|---|---|---|
| livello 3 | taglio convenzionale, basso rischio | fresatura standard ad alta velocità, utilizzando frese integrali a 4 o 5 lame con avanzamento moderato |
| di 3 - 5 | Apparizione di luce, diminuzione della luminosità | Partitura e lavorazione fine, finitura lasciare un margine di 0,1 - 0,2 mm, ridurre la velocità di rotazione |
| >>> 5 azioni | Rischio di rottura molto elevato, con eccellenti ellittiche della parete dei fori | Invece di una combinazione da trapano o elettroerosione, il CNC taglia solo i contorni |
Struttura a parete sottile: rilascio di stress e controllo dell '"effetto orecchio"
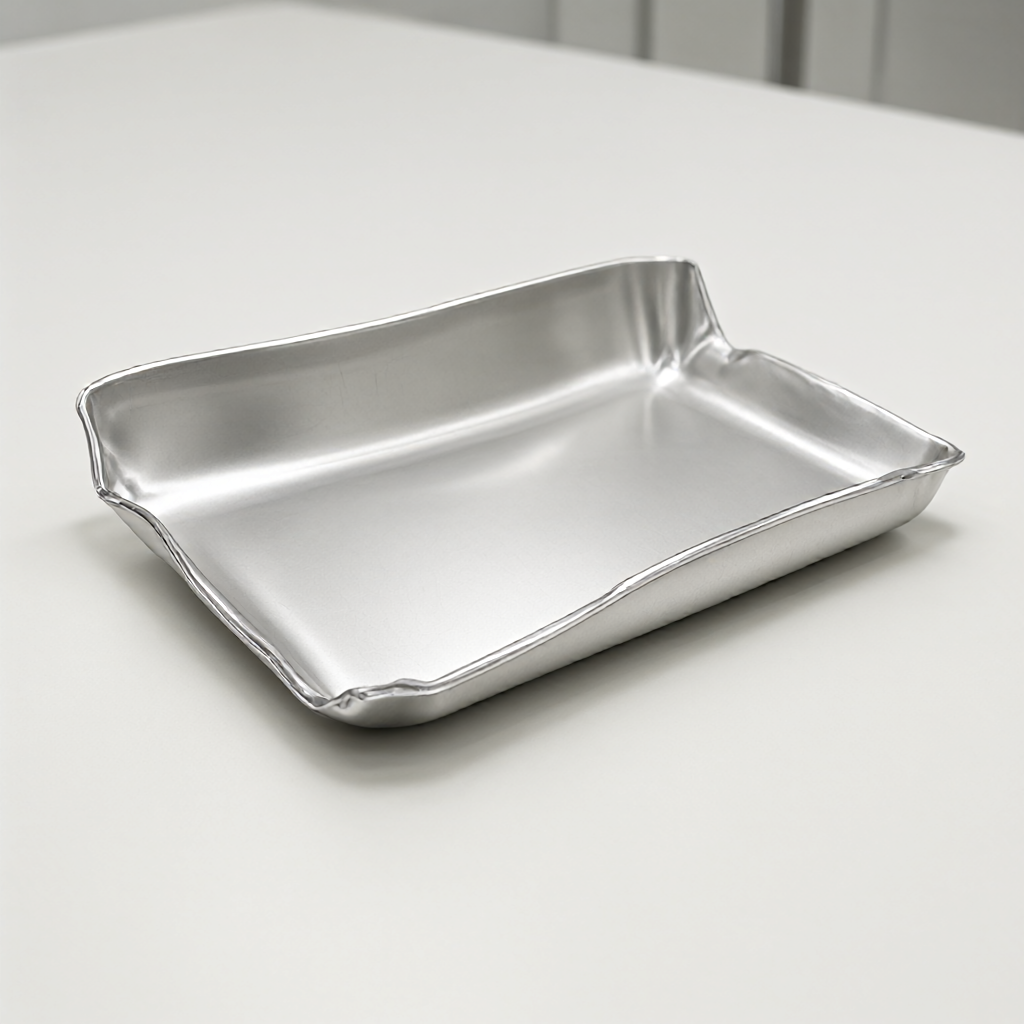
Lo stress residuo all 'interno della lega di alluminio, quando le pareti sono troppo sottili (di solito meno di 2 mm), la forza di scarico del materiale durante il taglio CNC causerà la deformazione elastica del pezzo, con un cosiddetto "effetto dell' orecchio"(Earping), questo fenomeno è particolarmente evidente nelle parti sottili o sottili dell 'involucro, con deformazione del bordo, planarità ultra-scarsa per la produzione in serie, se la progettazione non prende in considerazione la deformazione di serraggio, il processo di correzione successivo aumenterà notevolmente il costo.
Taglia il taglio e la tattica di presa.
- Il muro minimo: fresatura a 3 assi è raccomandato per lo spessore minimo della parete ≥ 2 mm; se lo spessore della parete è tra 1 - 2 mm, è necessario utilizzare una clip di adsorbimento sottovuoto o un cuscino flessibile personalizzato per evitare la deformazione del contatto punto.
- cambio prenotazione.I disegni di progettazione dovrebbero essere progettati con un margine di deformazione di 0,05 - 0,10 mm nell 'area della parete sottile o attivare la strategia "Compensazione taglio sottile" nella programmazione CAM (riduzione della capacità di taglio laterale fino a 0,05 mm).
- Scelta materialeIl 6061-T6 offre una migliore resistenza al creep rispetto all 'A380 ed è adatto per strutture a parete sottile che richiedono una planarità più elevata.
Punti acuti e valori R interni: vincoli fisici sulla geometria del limite del coltello
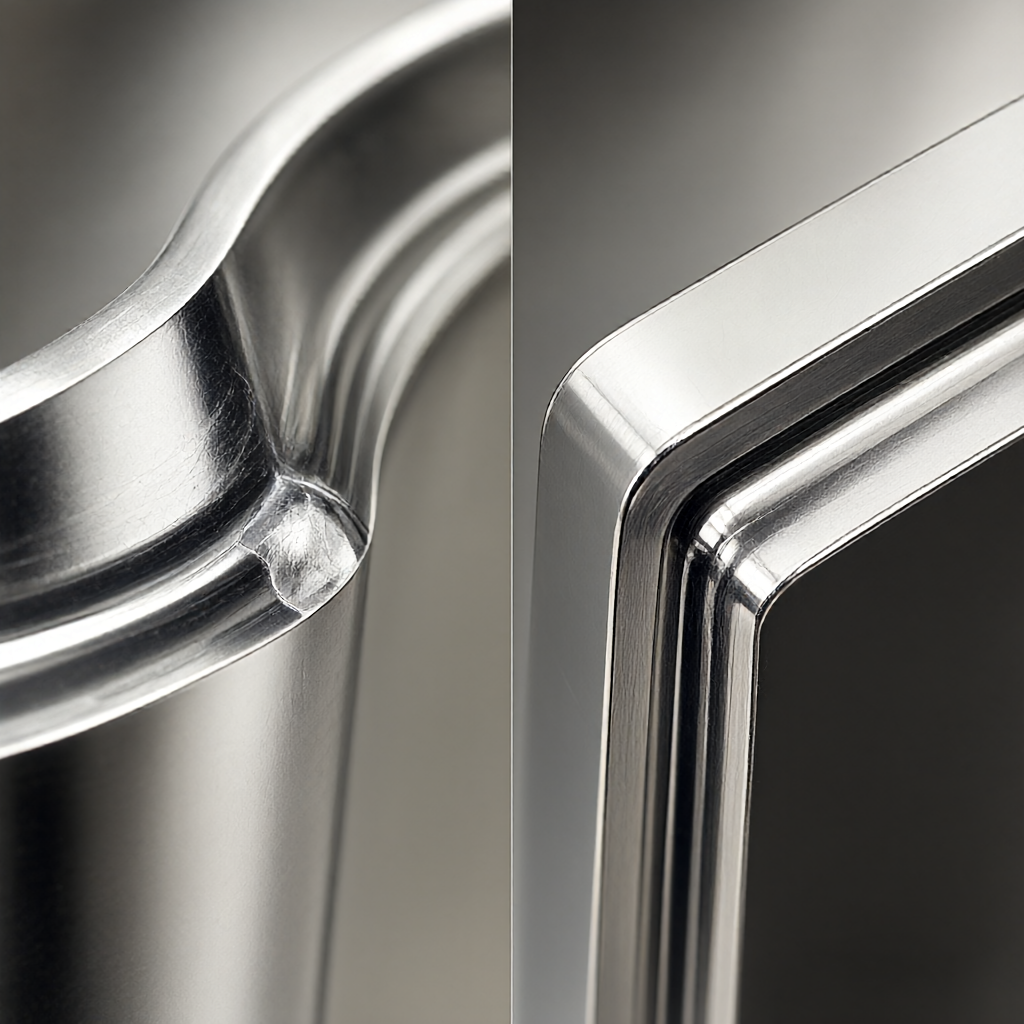
"No interno R" è un errore di progettazione più grande nella lavorazione CNC in lega di alluminio, il raggio della fresa punta determina fisicamente la dimensione minima degli angoli arrotondati interni se il disegno contiene gli angoli interni rettangolari (R0), deve lasciare l'angolo completo del raggio della punta dopo la lavorazione (ad esempio, l'uso di utensili 6mm, l'attuale R ≈ 3 mm, è necessario detrarre lo scostamento del raggio dell 'utensile attraverso molteplici ingressi per rimuovere il materiale in eccesso, non solo è molto efficiente, ma porta anche a una concentrazione di stress, diventando la fonte di rottura della fatica.
Il valore di R è fissato secondo la norma
- almeno RSi consiglia di utilizzare un coltello con 1 mm interno R ≥ 1,5 volte il raggio dell 'utensile, con una R interna di almeno 0,5 mm o più, tenendo conto dello spazio di espansione dell' utensile dopo l'usura.
- valore di rL'esterno R suggerisce ≥ 2 mm, mentre una R esterna troppo piccola provoca una mutazione del carico dell 'utensile sull' angolo, accelerando l'usura dell 'utensile.
- processi alternativi.Se la struttura richiede un valore R minimo (ad esempio 5)
Basso (necessità di cambiare coltello frequentemente) dentro (può essere infilato con un coltello) Coltelli rotti, tagli Split in multistrato di lavorazione o passaggio a EDM Il muro ( « Previous Tecniche di controllo della deformazione a parete sottile nella lavorazione dell 'alluminio Next » Guida alla scelta della lega di alluminio CNC: dalla qualità del materiale allo standard di tolleranzaLettura consigliataContenuti correlati
Esplora altri articoli che potrebbero interessarti.
Preventivo in 2 oreInvia il disegno, preventivo in 2 ore.
Invia il tuo disegno STEP / DWG / PDF e i nostri ingegneri rispondono entro 2 ore con un preventivo dettagliato che include analisi DFM gratuita e consigli sul processo, senza impegno.
Invia il tuo disegno — il resto lo facciamo noi
Invia il tuo disegno STEP / DWG / PDF e ricevi entro 2 ore un preventivo dettagliato con analisi DFM gratuita e consigli sul processo. Nessun ordine minimo — da 1 pezzo.
Richieste in tempo reale


