






Effetto della scelta della scala di lega di alluminio sulle prestazioni di lavorazione CNC
Nella personalizzazione delle parti CNC in lega di alluminio di precisione, la qualità del materiale è la variabile principale che determina la difficoltà di lavorazione, il costo e le prestazioni finali, quando gli ingegneri selezionano solo la resistenza o il costo, spesso trascurano l'impatto chiave della resistenza di taglio sulla durata e la resa del trasporto aereo principale in alluminio, 7075-T6 a causa della sua elevata resistenza è spesso utilizzato nelle parti strutturali, ma a causa della sua tempra, resistenza al taglio, usura rapida dell 'utensile; Al contrario, il 6061-T6 offre un 'eccellente resistenza al taglio e stabilità di lavorazione ed è spesso scelto per la produzione in serie in termini di efficienza ed economicità, mentre il 5052-H32 viene utilizzato per parti esterne o in lamiera grazie alla sua eccellente resistenza alla corrosione e alla formatura delle superfici.
Per le decisioni di approvvigionamento è fondamentale comprendere il "fattore di taglio" che si avvicina al valore di base per le prestazioni di taglio relative dell 'alluminio 6061, che può mantenere uno stato costante di avanzamento utilizzando un metallo duro standard o un acciaio speciale ad alta velocità; il 7075 deve ridurre la profondità di taglio e la velocità di rotazione per controllare l'aumento della temperatura ed evitare la deformazione termica del pezzo in lavorazione, in cui si consiglia di dare la priorità al 6061-T6 per ridurre il rischio di rilavorazione post-produzione, in assenza di un numero di riferimento.
Spesso a confronto con i gradi di alluminio
- Riferimento 6061-T6Facile da lavorare, facile da saldare, buon effetto di verniciatura superficiale, adatto per la maggior parte del guscio meccanico generale e elettronica di consumo.
- Riferimento: 7075-T6: Resistenza molto più alta, adatta per l'aerospaziale, parti meccaniche di fascia alta, ma la resistenza alla corrosione è leggermente debole e la superficie è soggetta a corrosione bianca.
- Riferimento 5052-H32: buona resistenza alla corrosione, buona formabilità, adatta per attrezzature esterne, serbatoi di carburante o parti esterne superficie lucidata.
Tolleranza di lavorazione CNC e risoluzione standard di rugosità superficiale
La capacità di tolleranza riflette direttamente il livello di controllo del processo di fabbrica nella selezione della lavorazione CNC in lega di alluminio, è necessario chiarire se la classe di tolleranza sul foglio è una tolleranza generale (come ISO 2768-mK) o una tolleranza di precisione convenzionale delle dimensioni di fresatura a tre assi è generalmente controllata a ± 0,1 mm, mentre l'uso di una fresatura a cinque assi con un dispositivo di precisione può stabilizzare le tolleranze delle dimensioni chiave entro ± 0,01 mm.
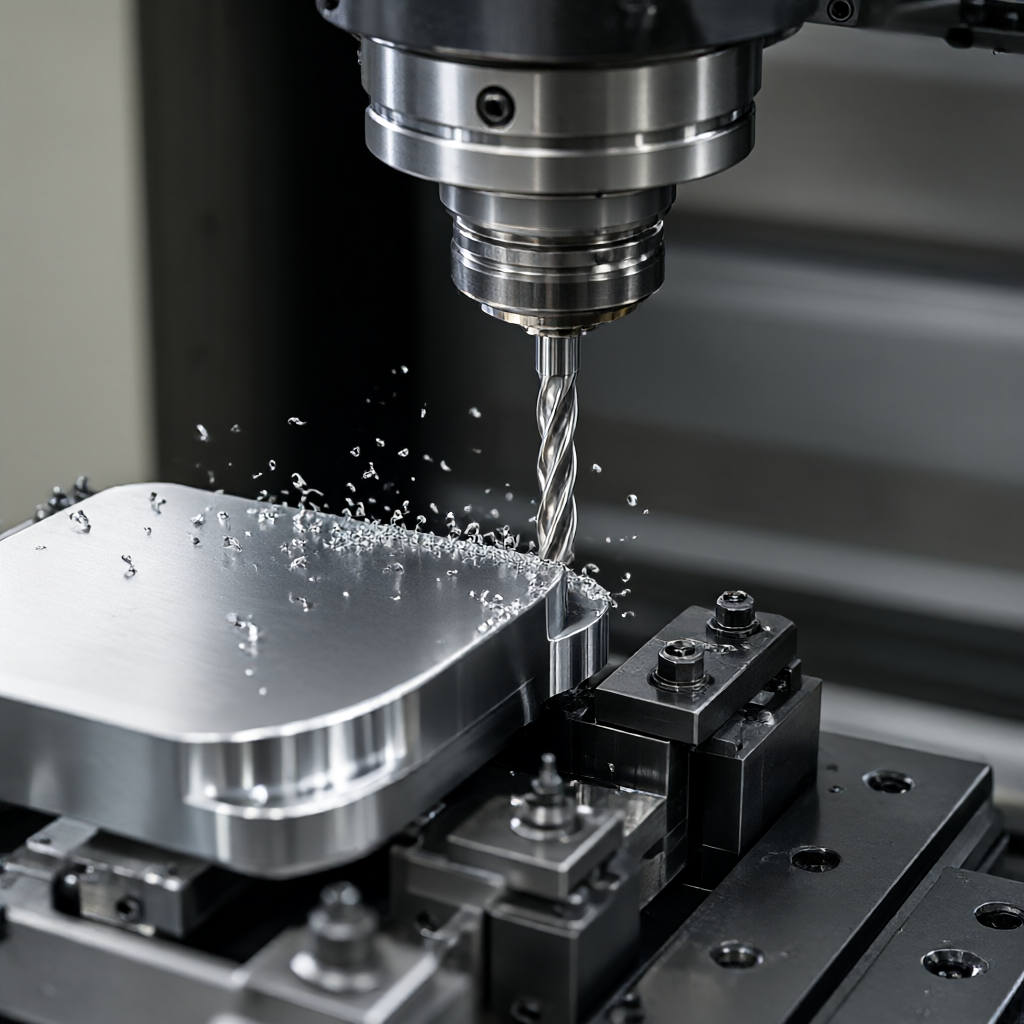
La rugosità superficiale (Ra) è un doppio indicatore dell 'aspetto e della funzione di montaggio del valore Ra della superficie di fresatura comune tra più di 0,8 - 1,6 μ m; Se è necessario ottenere un' elevata luminosità o effetto speculare, è necessario aumentare la sbavatura, la levigatura o il processo di rettifica ad ossidazione anodizzata per le superfici ottiche o i prodotti 3C di fascia alta, Ra0,4 μ m è diventata la soglia di accettazione comune, che richiede un margine ragionevole per la fase di lucidatura della macchina, per evitare l'impatto del successivo processo di lavorazione.
La classe di tolleranza è associata ai costi di produzione
| Classe di tolleranza. | Dimensioni tipiche del campo | Modalità di lavorazione | Fattori di costo |
|---|---|---|---|
| Tolleranza standard | di 0,1 mm | Tre ruote/tornitura | punto di riferimento |
| Precisione tollerabile. | di 0,05 mm | Posizionamento preciso del dispositivo; | 1.3 Il 1,5 |
| Tolleranza alta precisione | di 0.01 mm | 5 assi/macchina combinata + clip di montaggio multiplo | 2.0 Più che |
Valutazione degli svantaggi dei diversi programmi di superficie
Il trattamento superficiale non riguarda solo l'aspetto, colpisce anche la resistenza alla corrosione delle parti in alluminio e l'adesione a spruzzo successiva Quando si confronta il programma, è necessario valutare il ciclo di processo e la coerenza della partita di ossidazione anodizzata è il processo di indurimento superficiale e colorazione più comunemente utilizzato delle parti in alluminio, lo spessore standard della pellicola 8 - 12 μ m, può fornire un 'ottima resistenza all' usura e alla corrosione; il trattamento della sabbiatura può eliminare il processo di elaborazione della macchina, spesso utilizzato come un elemento necessario prima dell 'ossidazione anodica.
Per il progetto con esigenze esterne speciali, la lucidatura a specchio e il sole duro (oltre 30 μ m) sono due percorsi diversi per perseguire visivamente un 'elevata finitura, ma sensibile alle sollecitazioni residue all' interno del pezzo in lavorazione, da abbinare a trattamento a bassa temperatura; sole duro attraverso la pellicola di ossidazione più spessa per migliorare la durezza, adatta alle condizioni di attrito elevate, la selezione dovrebbe essere basata sull 'uso finale della catena di processo (come nebbia salina all' aperto, attrito manuale), per evitare "l'eccessiva lavorazione" che porta a ritardi di consegna.
Progettazione del percorso di lavorazione e progettazione del sistema di carico
La razionalità del percorso di processo determina la deformazione della lavorazione e l'utilizzo dell 'apparecchiatura per i pezzi di alluminio a parete sottile (spessore parete).


