






Le parti sottili in lega di alluminio sono altamente vulnerabili alla deformazione generata dal calore di taglio, dalle sollecitazioni di serraggio e dal recupero elastico del materiale, con conseguente eccellente dimensione o planarità fallita per controllare con precisione la deformazione delle pareti sottili della lega di alluminio, devono essere ottimizzate dalla pianificazione del processo, dalla scelta dell 'utensile, dai parametri di taglio e dal metodo di montaggio a quattro dimensioni. Per pezzi di precisione con spessore inferiore a 2 mm, si consiglia una strategia di "taglio a pezzi + rapido taglio" con forze di taglio soggette a un limite massimo pari a 30 N, per ridurre al minimo il rischio di deformazione derivante dallo sblocco delle sollecitazioni residue o strutture con cornici di grandi dimensioni, consultare i report di analisi DFM del nostro team di ingegneria di processo per garantire la produzione coerente.
Meccanismi di base e modalità di guasto di leghe di alluminio a parete sottile
Le leghe di alluminio (come il 6061-T6, 7075-T6) hanno una maggiore resistenza specifica e un modulo elastico, ma la loro rigidità è estremamente sensibile a piccoli spostamenti nelle strutture a parete sottile (lo spessore delle pareti è generalmente definito come meno di 2 mm) principalmente a causa di tre meccanismi:
- Effetto calorifico:La conduttività termica della lega di alluminio è elevata (circa 200 - 230 W/m·K), ma l'aumento locale della temperatura dovuto alla fresatura ad alta velocità provoca ancora un gradiente di stress termico microscopico che si piega dopo il raffreddamento nella direzione del taglio.
- Rilascio di tensione residua:C'è una pressione residua iniziale all 'interno del pezzo di fusione o estrusione e il campo di pressione viene ridistribuito quando il materiale viene rimosso, con conseguente deformazione macroscopica.
- Abbigliamento modificato:La rigidità di piegatura delle parti sottili è bassa e la pinza rigida causerà la deformazione elastica, il rimbalzo dopo l'allentamento, causando un margine di lavorazione non uniforme.
Le caratteristiche di guasto si manifestano spesso in una bassissima planarità post-lavorazione (> 0,05 mm/100 mm) o in complessi critici con derive dimensionali che, negli scenari di veicoli aeronautici e a semiconduttore, portano direttamente a interferenze nell 'assemblaggio o a invalidamento dell' aria.
Pianificazione del percorso del processo: taglio a strati e controllo del margine
La tradizionale strategia "taglia unica alla fine" sulle pareti sottili porta inevitabilmente alla deformazione di percorsi tecnologici efficaci che dovrebbero seguire il principio "da grossolano a preciso, a piccoli passi a piedi".
Strategie di riserva di margini di lavorazione
Per i pezzi di alluminio 6061 con spessore parete di 1,5 mm, si raccomanda di mantenere un margine uniforme di 0,3 - 0,5 mm dopo la sgrossatura porterà a una profondità di taglio grande, forza non uniforme nella lavorazione di precisione; il margine è troppo piccolo per compensare la deformazione del processo precedente attraverso l'ispezione di interferenza del software CAM, per garantire la simmetria di distribuzione del margine.
Lavorazione semi-fine ed equilibrio termico
Nella fase di lavorazione semi-finitura, l'adozione di alta velocità di rotazione (8000 - 12000 rpm) e strategia di piccolo avanzamento (0,05 - 0,1 mm/rev) per ridurre la forza di taglio per unità dovrebbe attivare micro-lubrificazione (MQL) o raffreddamento ad acqua ad alta pressione per controllare l'aumento della temperatura del pezzo entro 10 ° C, riducendo la deformazione termica.
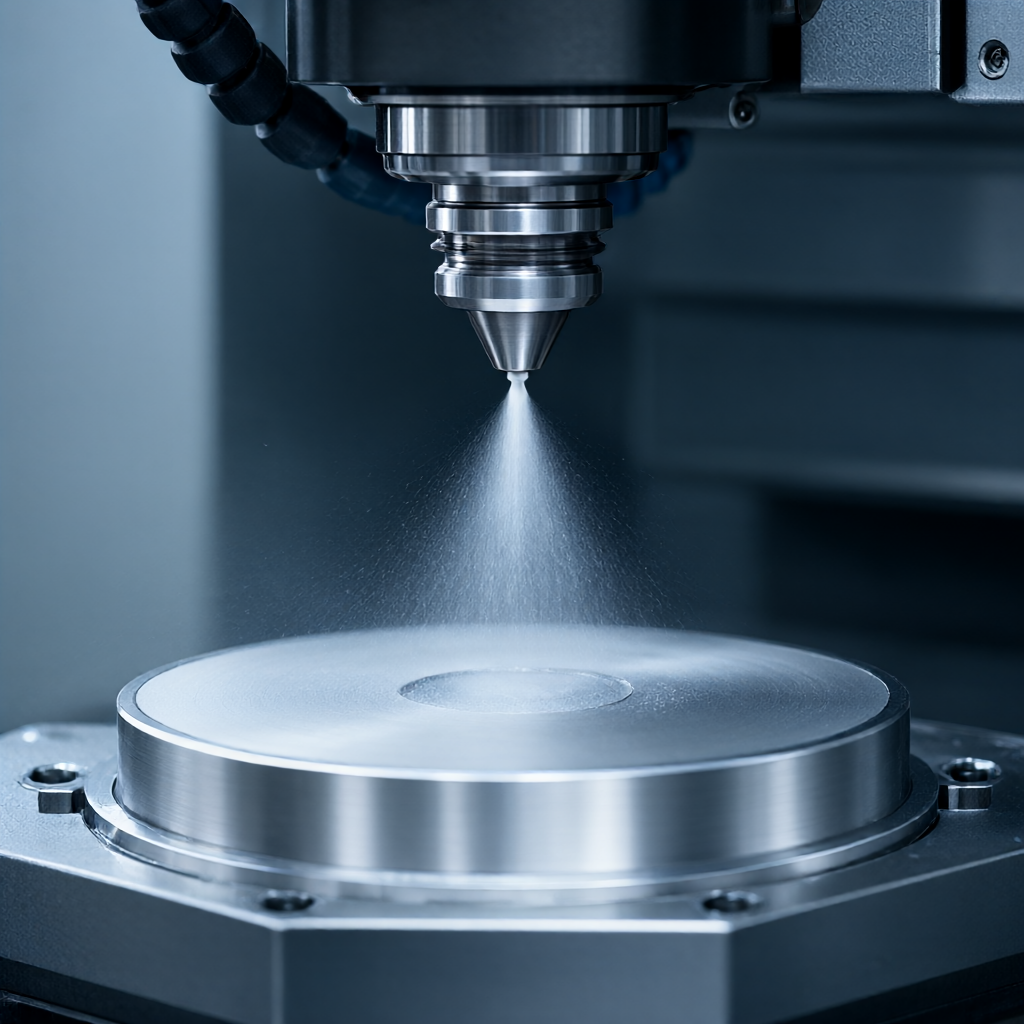
Riparazione del percorso del coltello
La lavorazione di finitura avviene con fresatura continua con passo dell 'utensile controllato da 0,5 a 1 mm, garantendo una sovrapposizione di valori pari a una riduzione del 20% della velocità di taglio dell' ultimo 10%, e utilizzando la modalità di retrazione rapida (istruzioni G0 o G38) per evitare che l'utensile rimanga caldo alla base dell 'alloggiamento.
Scelta degli utensili in base ai parametri: riduzione dell 'impatto del taglio
La geometria dell 'utensile determina direttamente la levigatezza di taglio delle parti sottili La lavorazione delle parti sottili disabilita la grande rasatura R o gli utensili ad angolo retto, dando la priorità alla grande fresa elicoidale.
| Argomenti Parametri | Valori consigliati/Caratteristiche | Ragioni di ingegneria |
|---|---|---|
| Coltello a spirale | 40 °-55 ° (4 lame e superiori) | Un grande angolo a spirale offre un effetto "taglio", riducendo la forza assiale e riducendo il rischio di volo |
| Materiale di rivestimento | TiAlN o acciaio ad alta velocità senza rivestimento (HSS) | Coltello adesivo in alluminio, coefficiente di attrito del rivestimento duro deve essere basso; Buona tenacità HSS, resistenza al crollo |
| avanzamento per dente (fz) | Risoluzione 0.08 - 0.12 mm/rev | Se il peso è troppo basso, aumenta la deformazione. |
| Velocità (S) | fino a 10.000 - 15.000 rpm | Compensazione ad alta velocità Taglia la profondità per mantenere un 'alta qualità superficiale (Ra)<0.8μm) |
Nota: quando si utilizzano utensili in metallo duro, è necessario garantire che l'affilatura del tagliente, il coltello smussato aumenterà l'area di estrusione, esacerbando notevolmente la deformazione delle pareti sottili per monitorare periodicamente l'usura dell 'utensile, valore VB superiore a 0,1 mm dovrebbe essere sostituito.
Tecniche di montaggio e supporto: deformazione minima del vincolo
L'imballaggio è la più grande variabile esterna della deformazione la rigidità è controindicata e la flessibilità moderata è la chiave.
Assorbimento sottovuoto e dispositivi flessibili
Per le lamelle piane, si consiglia una piattaforma di adsorbimento a vuoto con una spugna o membrana in poliuretano, per fornire un supporto uniforme, evitare il contatto con l'indentazione per i pezzi estranei, per progettare un rivestimento morbido in poliuretano (durezza Shore A 40 - 60), spessore 2 - 3 mm, assorbente presa.
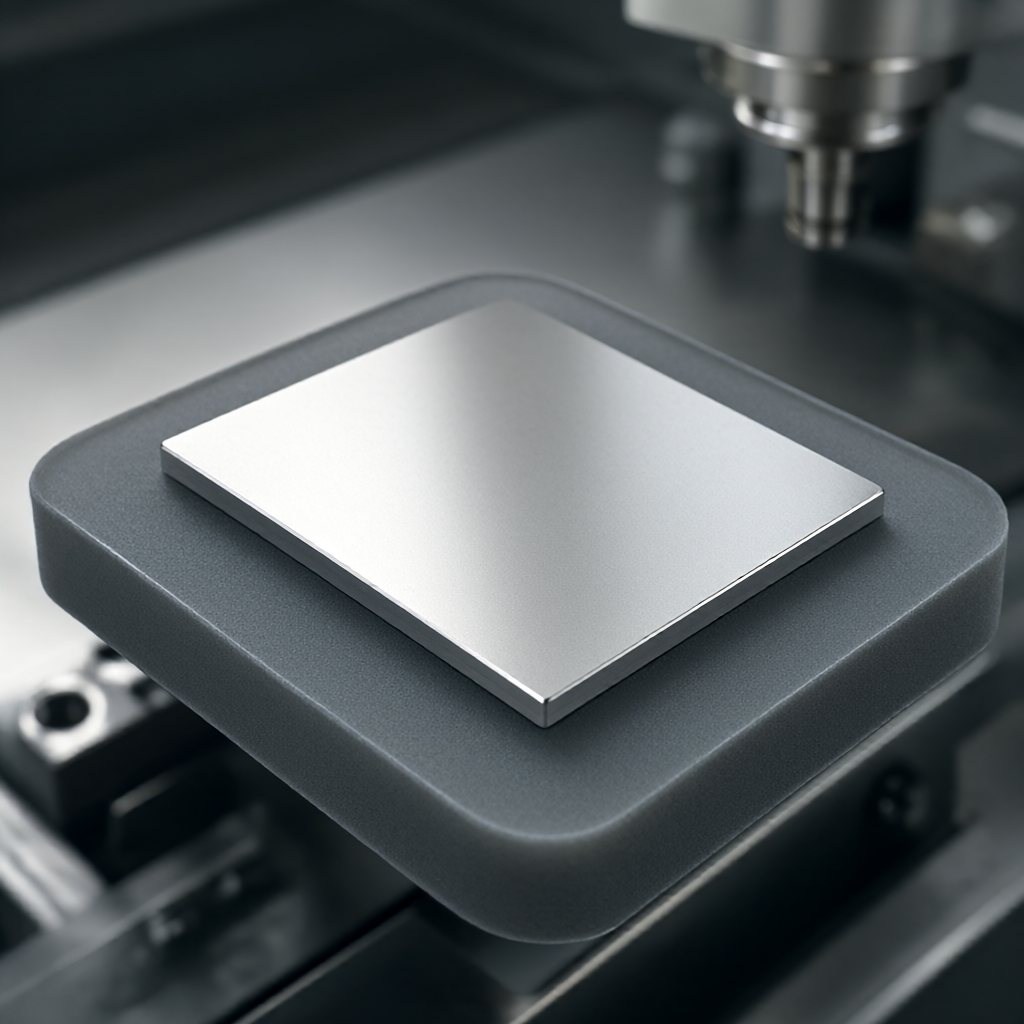
Cuscino di processo e supporto ausiliario
Nelle strutture a parete sottile con bordi lunghi (come i telai dei radiatori), i fori di processo di posizionamento sono riservati per l'elevazione attraverso le capitali di filettatura prima della lavorazione, applicando una piccola forza di pre-serraggio (ad esempio, una forza di serraggio).<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Scarica La strategia di trasformazione.
Per la struttura complessa, si consiglia di dividere le parti in due metà lavorazione separatamente, e infine attraverso la colla o rivettatura questo processo evita completamente l'enorme rischio di deformazione dell 'elaborazione complessiva, ma aumenta il processo di assemblaggio e deve bilanciare l'efficienza.
Controllo qualità e correzione della variazione a circuito chiuso
Il controllo della deformazione non è un 'azione una tantum, ma un processo iterativo che stabilisce un circuito chiuso "Machining-Measurement-Compensation".
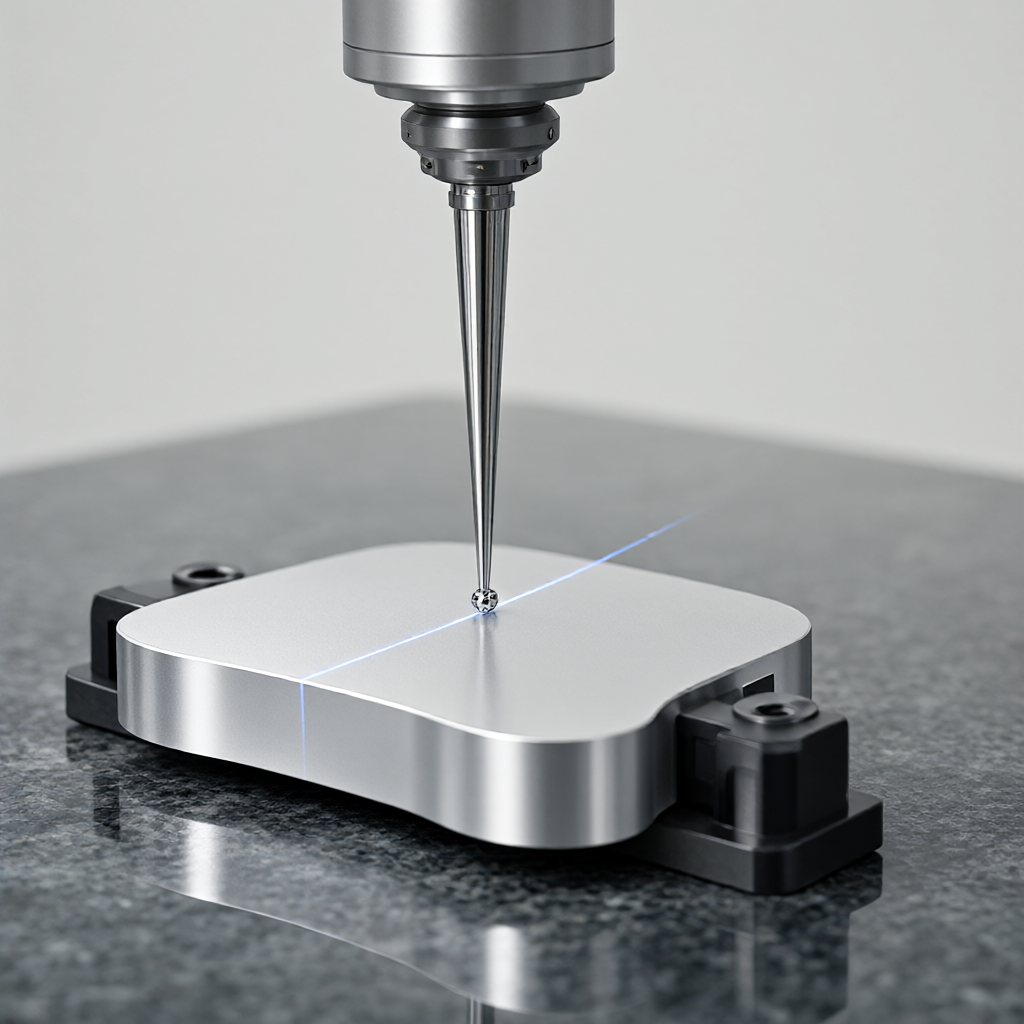
- Misurazione a tre coordinate (CMM):Per ogni turno è selezionato 1 pezzo, concentrandosi sul monitoraggio della planarità e della dimensione del foro chiave dati di feedback al programma CAM, modificando il valore di compensazione del percorso utensile per il pezzo successivo.
- Otticamente compatibili con:Per il monitoraggio della verticalità del mandrino e della deriva termica del pezzo, la precisione è fino a 0,5 μ m.
- Pulsante di memoria di forma:Nelle applicazioni avanzate, i pin intelligenti vengono utilizzati per monitorare lo stress e attivare l'allarme della macchina in tempo reale.
Se viene rilevata una flessione sistematica di 0,02 mm nella direzione del taglio, questa correzione di "predeformazione" dovrebbe aggiungere 0,02 mm nella CAM per tagliare la zona per ridurre significativamente il tasso di scarto nella produzione in serie.
Domande frequenti sulla lavorazione a parete stretta dell 'alluminio Risoluzione dei problemi comuni
Perché le pareti sottili dell 'alluminio deformano dopo la lavorazione?
Il motivo principale è che le sollecitazioni residue vengono rilasciate in modo non uniforme e l'accumulo di calore da taglio viene controllato se viene utilizzato un taglio stratificato, e se il raffreddamento è fisso in direzione deformazione, è necessario aggiungere un margine di compensazione inverso nel percorso di finitura.
E se le pareti sottili si deformano facilmente?
Invece di utilizzare clip morbide in poliuretano a bassa durezza o adsorbimento sotto vuoto per evitare il bloccaggio diretto con una morsa rigida, è necessario aggiungere una boccola flessibile imbottita e distribuire la superficie di contatto, riducendo la pressione unitaria al di sotto del limite di snervamento dell 'alluminio.
Come scegliere il giusto fluido da taglio per la lavorazione delle pareti sottili dell 'alluminio?
La lavorazione delle pareti sottili in lega di alluminio è raccomandata con soluzioni di taglio solubili in acqua completamente sintetiche, la concentrazione dell'8 - 12% del liquido sintetico è buona, e non è facile reagire con l'alluminio per generare il fango di rame che ostruisce i microcanali per evitare l'uso di oli contenenti ad alta concentrazione di zolfo per evitare la corrosione superficiale dell 'alluminio.
Che tolleranza può ottenere un pezzo di alluminio con uno spessore di parete di 1 mm?
Sotto rigoroso controllo di processo (compensazione pre-deformazione + morsetto flessibile + fresatura ad alta velocità), la tolleranza dimensionale è stabile a ± 0,02 mm e la planarità di 0,05 mm/100 mm è solitamente garantita solo ± 0,05 mm.
Come è possibile garantire la coerenza delle pareti sottili nella produzione in serie?
L'elemento chiave è la standardizzazione dei processi e il monitoraggio online delle strategie di compensazione del coltello fisso, che consentono un 'ispezione CMM a grandezza naturale ogni 50 pezzi e la registrazione della linea di tendenza della deformazione, che interrompe immediatamente la produzione e ricalibra il punto di riferimento delle morse.
Conclusioni e proposte di cooperazione
Il controllo della deformazione delle pareti sottili della lega di alluminio è un 'ingegneria dei materiali e del processo incentrata su "riduzione dello stress, controllo del calore, limitazione della morbida" con una pianificazione del percorso CAM ragionevole, accoppiamento utensile ad alte prestazioni e design flessibile delle morse, che consente di controllare la deformazione di lavorazione nella gamma dei permessi ingegneristici con 72 dispositivi CNC di precisione e un sistema di ispezione completo, che offre una soluzione unica per l'analisi DFM fino alla consegna in serie di strutture sottili e complesse. Se siete alle prese con deformazioni a parete sottile, offrite disegni e specifiche tecniche, mentre noi sviluppiamo soluzioni personalizzate per l'ottimizzazione dei processi.


