





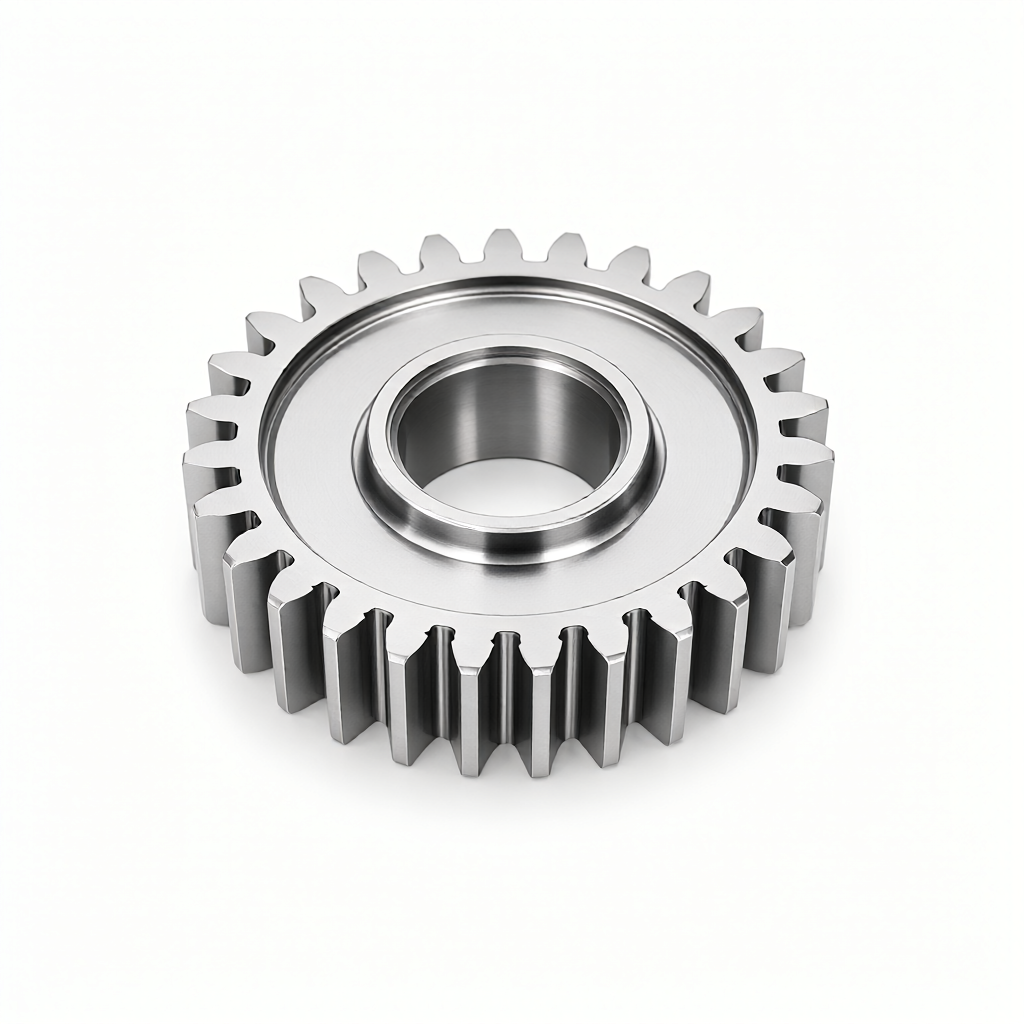
Auriatrici CNC: i parametri di processo principali per il controllo della precisione dei denti
Nel sistema di trasmissione ad alta precisione,Macchine da lavorazione CNCLa precisione dei denti determina direttamente l'efficienza di trasmissione, il livello di rumore e la durata di servizio Per gli ingegneri, comprendere come sia possibile ottenere la sovrapposizione del profilo dei denti mediante il processo di tornitura e fresatura CNC, il controllo dell 'errore di accumulo della distanza dei denti e la gestione della rugosità della superficie è fondamentale per valutare le capacità dei fornitori. Con un parco di 72 macchine CNC, ShowyMetal offre una soluzione completa dalla selezione dei materiali al trattamento di finitura del profilo dentario, supportando una vasta gamma di substrati, tra cui alluminio, acciaio, acciaio inossidabile e materiali plastici tecnici, garantendo la coerenza dimensionale nella produzione in serie.
Basi ingegneristiche per la classe di precisione del dente e la selezione dei materiali
La scelta del materiale dell 'ingranaggio non solo influenza la forza, ma limita direttamente la sua lavorabilità e la qualità finale della superficie d'denti, le prestazioni di taglio dei diversi materiali variano in modo significativo, combinandosi con il livello di precisione ISO 1328 standard (comunemente utilizzato Gr. 5 - 9) per abbinare il processo.
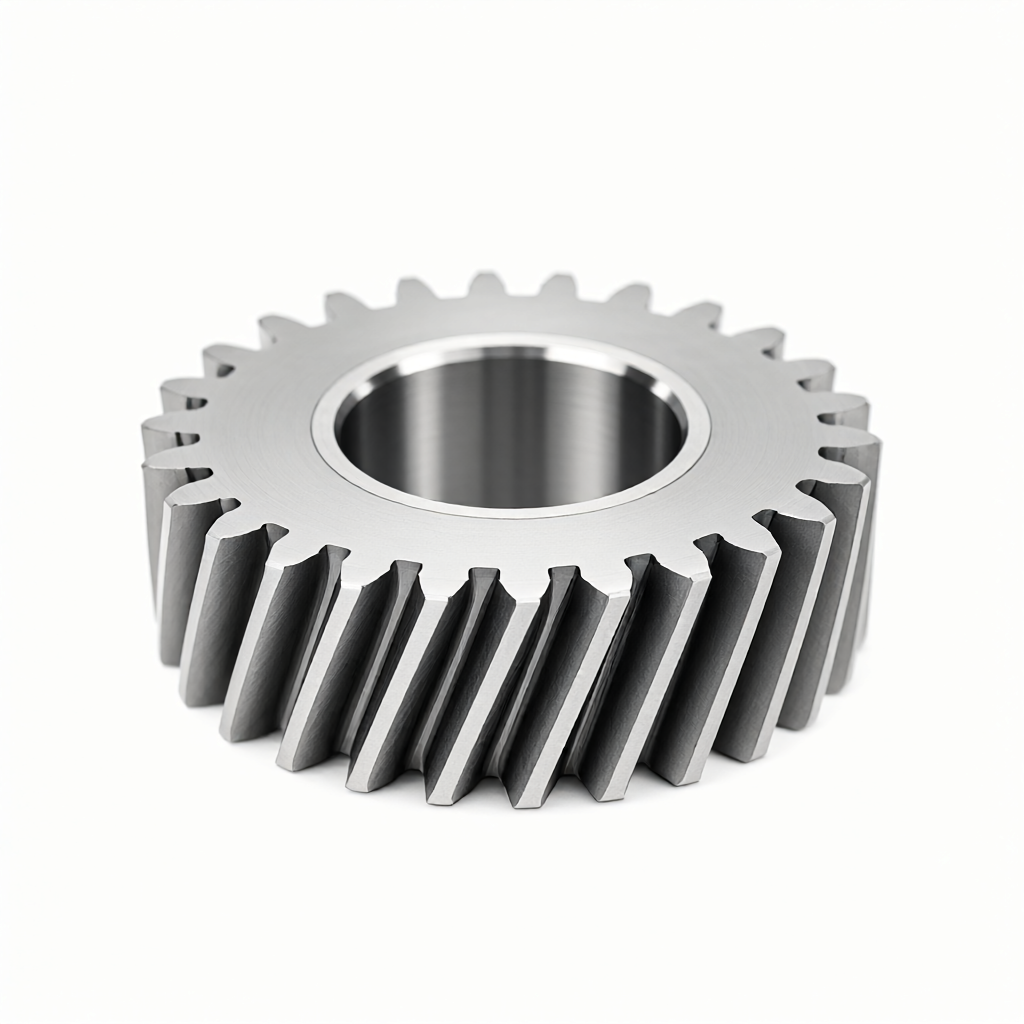
- Leghe di alluminio (ad esempio 6061-T6, 7075): alta efficienza di taglio, adatta per la lavorazione in serie ad alta velocità, la difficoltà è il materiale morbido, coltello adesivo, la necessità di selezionare un grande utensile anteriore e con la superficie completamente raffreddata facile da raggiungere Ra0,4 μ m, adatto per i requisiti esterni di un riduttore di precisione ad alto livello.
- Acciaio (4140, 42CrMo): elevata resistenza e buona tenacità, ma estremamente difficile da lavorare dopo la tempra, di solito viene utilizzata la strategia "prima ruota, post-trattamento termico" o "fresatura con utensili in metallo duro" per controllare la rugosità del dente a Ra0,8 - 1,6 μ m.
- Materiali tecnici (ad esempio POM, PA66)Peso leggero, auto-lubrificazione, ma la lavorazione CNC con grande deformazione termica deve controllare rigorosamente la velocità di avanzamento e la profondità di taglio, evitare che l'accumulo di calore porti a una differenza eccessiva di errore del dente, adatta per la scena di trasmissione non portante o leggera.
ShowyMetal offre la possibilità di personalizzare l'intero materiale, offrendo raccomandazioni DFM (manufacturing) in base alla qualità del materiale e allo stato di trattamento termico dei disegni, ottimizzando il design degli angoli arrotondati e dei fondo dei denti e riducendo i rischi di concentrazione dello stress.
Paragonare la ruota di taglio con il programma nella lavorazione degli ingranaggi.
Per diverse forme di ingranaggi strutturali, la scelta del percorso di lavorazione CNC corretto è un prerequisito per il controllo dei costi e della precisione nella tabella seguente confronta gli scenari e le differenze tecniche tra i due processi principali nella produzione di ingranaggi di precisione:
| rispetto alla dimensione orizzontale. | La ruota (compreso il tornio) | 3/4/5 assi fresatura CNC (con fresa di stampaggio) |
|---|---|---|
| Applicazione del tipo di dente | Forbici a cremagliera e dentatura (ci vogliono più curve) | Denti dritti, denti obliqui, denti umani, ingranaggi interni, la ruota del treno dei pianeti |
| Limite di accuratezza | In genere è possibile raggiungere i livelli ISO 8 - 9, con un numero massimo di denti limitato. | Collegamento a 5 assi fino a livello ISO 6 - 7 per una maggiore copertura dello spazio |
| Restrizioni materiali | limitato a una ruota rigida, materiale rigido | Può utilizzare frese in metallo duro, adatte a materiali duri come l'acciaio temprato |
| Efficienza quantità | tornio a due teste o veloce alla rinfusa, adatto per una semplice ruota esterna | Imballaggio complesso, ma l'elaborazione simultanea di più assi riduce il processo, adatto per strutture complesse |
| Qualità delle superfici | facile da rimuovere, necessita di ulteriori approfondimenti | Può essere raggiunto tramite un 'fresatura laterale o un' interpolazione, una finitura più elevata |
per i pianeti o per le stelle,Cinque assi di collegamentoIl centro di lavorazione a 5 assi di ShowyMetal consente di completare la superficie dentaria e la superficie di riferimento in una singola confezione, evitando errori coassiali causati da morsetti secondari e garantendo la stabilità dell 'ingranaggio ad alta velocità.
Analisi di parametri di processo critici che influiscono sulla precisione del dente
Anche con lo stesso dispositivo, piccole deviazioni nella configurazione dei parametri possono causare errori cumulativi da/per dente (Fpk) o deviazione di formato dente (ff) oltre le tolleranze, con i tre principali parametri fondamentali che influenzano la precisione degli ingranaggi CNC:
1. Compensazione dell 'usura del coltello e regolazione dinamica dell' angolo anteriore
L'acciaio dell 'ingranaggio è un taglio discontinuo, l'apertura dell' utensile è estremamente facile da produrre piccole scanalature, si consiglia di utilizzare un coltello di stampaggio o frese con angoli arrotondati della punta e regolare dinamicamente l'angolo anteriore durante la lavorazione di materiali diversi, ad esempio, l'angolo anteriore deve essere maggiore di 15 ° durante la lavorazione di alluminio per ridurre la forza di taglio; ShowyMetal deve essere ridotto nell 'angolo anteriore per migliorare la forza dell' apertura dell 'utensile nella produzione di massa per il monitoraggio della durata dell' utensile del 100%, attraverso la conferma e l'ispezione del processo della prima parte, correggendo il valore di compensazione dell 'utensile in tempo reale.
2. Metodo di raffreddamento e controllo della deformazione termica
Il taglio tradizionale a secco può portare a un aumento della temperatura locale, causando una transizione di fase del materiale o l'usura termica dell 'utensile La lavorazione a ingranaggi di precisione richiede spesso una lubrificazione minima (MQL) o un raffreddamento a flusso completo. Nel caso di ingranaggi analogico-digitali di piccole dimensioni, il liquido di raffreddamento deve essere spruzzato direttamente nell' area di taglio, inibendo l'allungamento termico del nostro sistema di processo per supportare percorsi di raffreddamento personalizzati, garantendo così un bilanciamento termico del dente durante la lavorazione che mantiene la precisione dimensionale di ± 0,01 mm.
3. Trattamento superficie ruvidità e finitura
La rugosità del dente influenza direttamente il coefficiente di attrito e il rumore di ingaggio CNC direttamente sulla superficie lavorata di solito non può soddisfare le esigenze di applicazioni di fascia alta e ShowyMetal fornisce l'ossidazione anodizzata, la sabbiatura, la placcatura e altri trattamenti superficiali, in cui è richiesto un trattamento successivo.Trattare con alta luminositàLe microsporgenze superficiali possono essere ulteriormente abbassate fino a Ra0,4 μ m. Questo controllo di conformità è un parametro chiave per distinguere le normali officine dai produttori di precisione, garantendo la massima integrità estetica senza graffi e senza imperfezioni tra le parti.
Accuratezza dei denti metodi di prova e criteri di accettazione
L'accettazione degli ingranaggi CNC senza prova non può dipendere solo dall 'aspetto, deve essere basata sui seguenti mezzi di prova:
- Deviazione del dente (FF)-TestQuando si utilizza un dispositivo di controllo ingranaggi o una macchina di misura a coordinate (CMM), la CMM acquisisce una nuvola di punto di incontro dei denti mediante scansione laser o misurazione tattile, rispetto ai denti teorici, l'errore è solitamente controllato entro 0,02 mm.
- Errore cumulativo della distanza tra i denti (Fpk): utilizzando la misurazione dent-passo-dente è l'indice principale per determinare l'uniformità della produzione di ingranaggi, la coerenza di Fpk nella produzione in serie determina il livello di rumore dell 'intera macchina.
- Prova di rugosità (Ra).: Utilizzare lo strumento di rugosità per campionare l'area centrale della superficie del dente per le parti esterne, è necessario controllare l'intera superficie; per le parti funzionali, concentrarsi sul rilevamento della zona d'innesto.
ShowyMetal, dotato di tre coordinate, misurazione ottica e misuratore di rugosità, esegue un controllo in entrata a quattro livelli di "Controllo in arrivo → Verifica del primo pezzo → Verifica del processo → Controllo completo della spedizione", fornendo un rapporto di ispezione CMM completo al momento della spedizione, con dati tracciabili in conformità con gli standard di affidabilità E-E-A-T.
Evitare la modalità di guasto comune e DFM consigliati
Sulla base di una lunga esperienza di produzione, i seguenti metodi di guasto comune degli ingranaggi CNC e strategie di evasione:
- Manca il colpo·molti schemi di elusione nati con lavorazione dell 'acciaio: aumentare il raggio degli angoli arrotondati sulla parte superiore del dente, evitare bordi nitidi; ridurre la velocità di taglio durante la lavorazione e migliorare la fluidità dell' avanzamento.
- Coltello di superficie/tumorePiù spesso si verifica in lega di alluminio e plastica ingegneria schemi di elusione: l'uso di utensili di rivestimento, aumentare il flusso di liquido di raffreddamento, e nella fase DFM si consiglia di aumentare la dimensione dello smusso.
- Scarsa coerenza di massaSi verifica soprattutto con un lungo periodo di elaborazione incustodita del programma di elusione: l'implementazione del primo campionamento temporizzato, il ciclo di produzione in serie di ShowyMetal è di 15 - 25 giorni, durante il quale la finitura superficiale e la stabilità dimensionale di ogni prodotto sono monitorate dal sistema di carico e scarico automatico e dal rilevamento della visione artificiale.
Si raccomanda che, durante la fase di progettazione dei disegni, siano chiaramente indicate le bande di tolleranza per le superfici di adattamento critiche (ad esempio, H7/g6) e sia indicata la classe di precisione dei denti (ad esempio, la classe 7 in GB/T 1356) che requisiti tecnici chiari aiutino il costruttore a rispondere rapidamente e a ridurre i costi di comunicazione.
FAQ: domande frequenti sulla lavorazione degli ingranaggi CNC
La lavorazione CNC può sostituire il tradizionale processo di dentatura degli ingranaggi?
La fresatura CNC a 5 assi è un 'alternativa perfettamente praticabile per ingranaggi di dimensioni medio-digitali e piccole, con vantaggi evidenti soprattutto per la prototipazione rapida e gli ingranaggi strutturali complessi, ma per i dentini standard di grandi volumi e analogico-digitali, i dentini a rulli tradizionali ShowyMetal offrono vantaggi in termini di costi in base al modulo, al materiale e alla scala del lotto.
Come posso aumentare la finitura superficiale degli ingranaggi CNC a Ra0,4 μ m?
Ciò richiede la combinazione di "finitura + finitura delle superfici" con frese CNC che controllano la ruvidità a circa 0,8 μ m, che può essere ulteriormente ridotta a Ra0,4 μ m mediante lucidatura chimica o elettrolisi di parametri specifici, con capacità di ossidazione e placcatura anodizzata, per completare la finitura dei denti con un 'unica soluzione, garantendo un aspetto privo di graffi.
Quanto dura in genere la produzione di 1.000 pezzi di ingranaggi?
A seconda della complessità dei materiali e della struttura Per semplici ingranaggi esterni in lega di alluminio, ShowyMetal, con una capacità di 72 impianti, è in grado di fornire la produzione in produzione in 15 - 25 giorni, nel caso di trattamento termico o di complesse marce oblique, con tempi di consegna differiti in cui viene proposto il disegno completo al momento della richiesta, emettendo un piano di produzione preciso.
Come assicurarsi che la quantità di capelli sia sufficientemente alta?
La coassiale dipende principalmente dalla scelta del benchmark di montaggio ShowyMetal consiglia "un lato, due pin" o "posizionamento del foro interno" modalità di montaggio, l'uso di un collegamento a 5 assi per completare il foro interno, la superficie di base e la superficie del dente di elaborazione, dalla fonte per eliminare l'errore di clip secondario prima della spedizione batte attraverso la superficie di base di rilevamento CMM, per garantire il rispetto dei requisiti di tolleranza del disegno.
A cosa bisogna prestare attenzione durante la lavorazione di ingranaggi in plastica?
Il coefficiente di espansione termica del materiale è grande, è necessario prestare attenzione al controllo del raffreddamento per prevenire la deformazione è consigliabile scegliere POM (POM) come materiale di scelta, la stabilità dimensionale è buona nella lavorazione con una strategia di taglio profonda e alta velocità di ShowyMetal che ha familiarità con le caratteristiche di taglio di plastica di ingegneria PA66, POM, PEEK e altre materie plastiche, può fornire utensili mirati e raccomandazioni parametriche.
Conclusioni e raccomandazioni d'azione
La lavorazione di precisione CNC non è solo un processo di taglio, ma anche un progetto di sistema per la scienza dei materiali, la tecnologia degli utensili e l'ispezione di precisione quando si sceglie un fornitore, non si dovrebbe considerare solo il prezzo unitario, ma si dovrebbe anche concentrarsi sul suo prezzo unico.Capacità di controllo coerentecon quelloQualità esterna della superficieCon il supporto di un cluster di 72 unità CNC, ShowyMetal aiuta i clienti a evitare i rischi di produzione con un rigoroso sistema di docking ingegneristico DFM e ispezione su vasta scala per trasformare senza problemi parti da disegni a pezzi di qualità.
Se dovete affrontare problemi di precisione o pressioni di consegna in serie per le trasmissioni ad ingranaggi, inviate disegni CAD e distinte materiali al nostro team tecnico per l'analisi DFM gratuita e per la precisione dei preventivi.



