





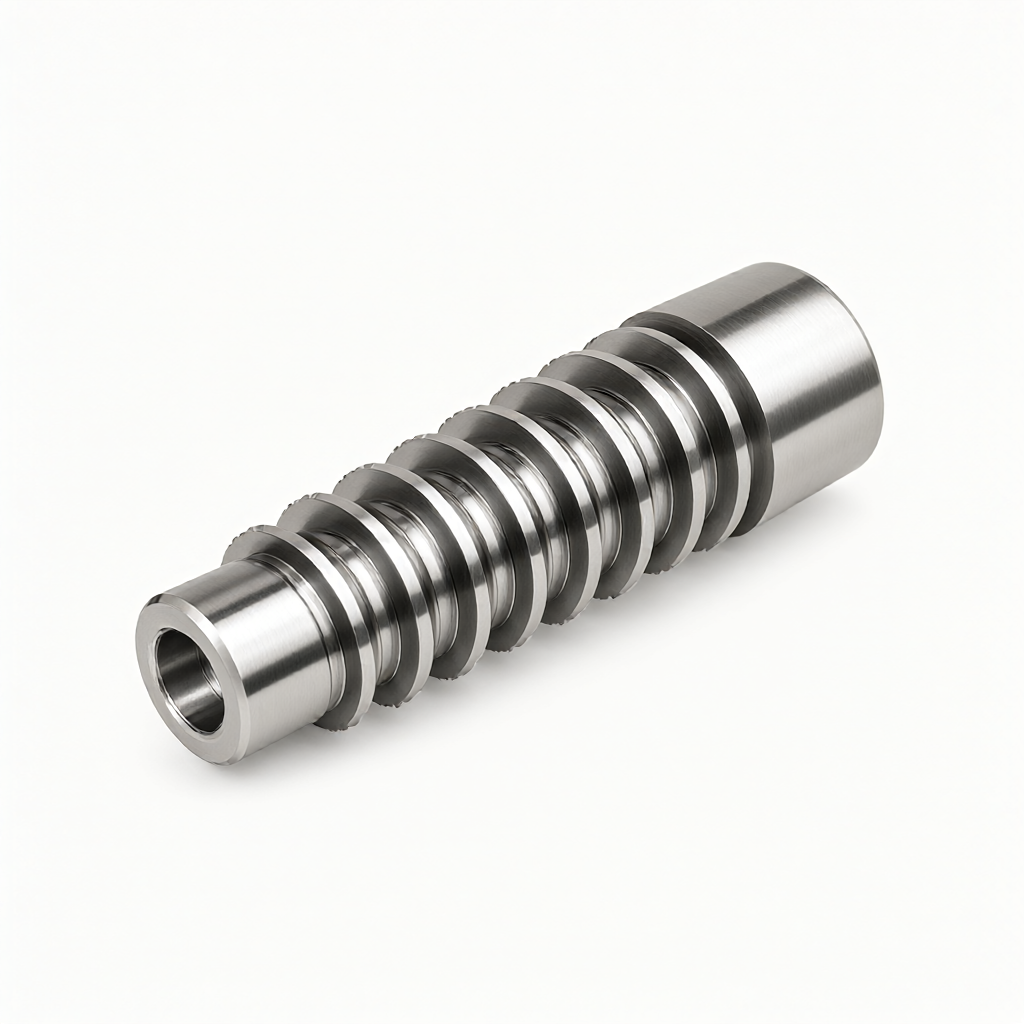
Le parti CNC lavorate nelle parti in ingranaggio sincronizzate sono parti chiave del sistema di trasmissione in cui l'accuratezza del dente e la qualità della superficie richiedono un livello molto elevato di tali parti che di solito comportano l'elaborazione di scanalature evolventi, dentate o dentate inclinate, comunemente utilizzate nella trasmissione automobilistica, riduttori di robot, attrezzature a semiconduttore e moduli di trasmissione di base di comunicazione di fascia alta nell 'approvvigionamento e nell' ingegnere nella selezione, dovrebbero concentrarsi sull 'errore cumulativo della distanza, sulla rugosità del dente e sul controllo della deformazione del trattamento termico. ShowyMetal offre un servizio di alta precisione e personalizzazione basato su un centro di lavorazione a 3/4/5 assi e un tornio CNC dedicato, che supporta alluminio, acciaio, acciaio inossidabile e ottone con tolleranze di controllo fino a ± 0,01 mm e una finitura superficiale fino a Ra0,4 μ m, garantendo la coerenza della consegna in serie.
La scelta del processo principale per la lavorazione della plastica CNC
La spline appartiene alle caratteristiche rotative non circolari tipiche o assiali, il suo percorso di lavorazione determina direttamente le prestazioni d'innesto nella produzione in serie, la scelta del percorso di processo influenza direttamente il battito e il costo del processo principale è diviso in tre categorie di fresatura, finitura e tornitura/lavorazione combinata cuore, secondo il diametro di spline, il numero di denti e la scala del lotto determinati congiuntamente.
- fresatura multi-asse (3/4/5 assi)Applicabile alla complessa spline trasversale o ai alveoli alveolari con spostamento angolare 5 assi collegamento può evitare l'interferenza dell 'utensile, mantenere i parametri di taglio della parete laterale dei denti piatti di solito si raccomanda che la velocità del mandrino sia di 8000 - 12000rpm, la velocità di avanzamento è di 200 - 500mm/min, a seconda della durezza del materiale.
- Guida alla guida/Via con cura: Per alberi alberi chiari o vuoti, il buon lavoro può essere eseguito una volta con una pinza per completare il cerchio esterno, tagliare scanalature, foratura e filo adatto a grandi lotti, la scena di requisiti concentrici elevati, e l'efficienza è superiore a quella della fresa speciale.
- macinare e gettareCome un secondo processo di finitura, per eliminare le microdeformazioni di trattamento termico e migliorare la finitura del dente per parti in acciaio ad alta resistenza, dopo la rettifica è di solito necessario eseguire un trattamento di de-stress.
Impatto della selezione dei materiali e del trattamento termico sulla precisione
La modalità di guasto delle parti della spline è per lo più la rottura del rivestimento interno o la vaiolatura della superficie dei denti, quindi la scelta del materiale deve prendere in considerazione sia la resistenza che la tenacità, tra cui l'acciaio 4140, 4340 (dopo la regolazione della durezza HRC30 - 40), l'acciaio inossidabile 17 - 7PH (livello di precisione degli strumenti) e la lega di alluminio 7075-T6 (requisiti leggeri).
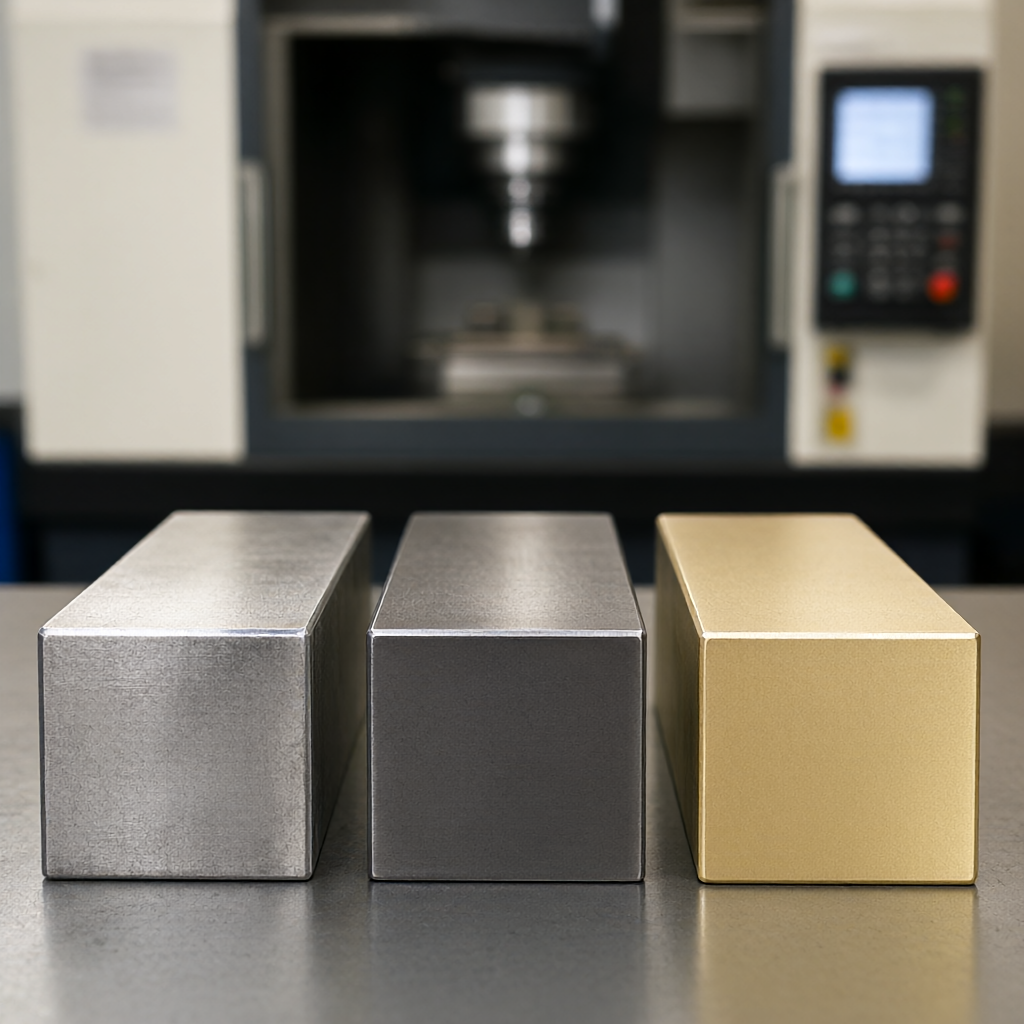
Strategie di evasione del trattamento termico:Prima della lavorazione CNC, è necessario mettere da parte un margine di rettifica di 0,05 - 0,1 mm se la durezza di trattamento termico finale delle parti è superiore a HRC 50, si consiglia di tagliare prima ruvido/macchina, dopo il trattamento termico quindi eseguire un 'abrasione fine per la spline in lega di alluminio, nessun trattamento termico, può essere rielaborata direttamente alle dimensioni finali, ma si deve prestare attenzione allo spessore dello strato di membrana dopo l'ossidazione anodizzato (di solito 10 - 20 μ m) occuperà le dimensioni interne, l'importo necessario per compensare la tolleranza nella progettazione.
Indicatori tecnici per la precisione del dente e la qualità della superficie
Lo spazio di montaggio e il livello di rumore dell 'inserto sincronizzato dipendono direttamente dall' errore del dente secondo gli standard industriali convenzionali, l'errore cumulativo della spazzola di precisione 6 dovrebbe essere nell 'intervallo 0,03 - 0,05 mm nell' ambito del valore di rugosità superficiale Ra direttamente influenzare l'usura, raccomanda Ra ≤ 0,8 μ m, se utilizzato per la sincronizzazione ad alta velocità o la trasmissione ottica, è necessario raggiungere Ra0,4 μ m o anche l'effetto a livello di specchio.
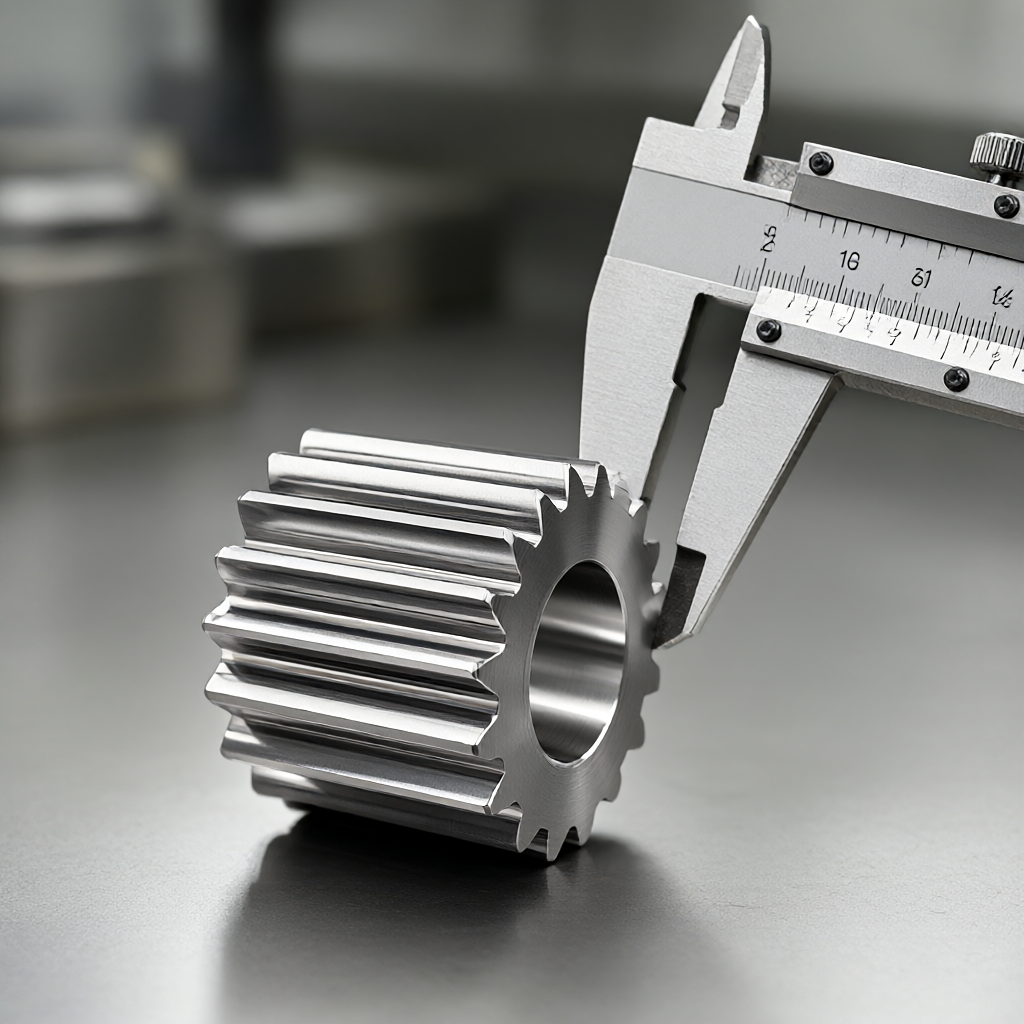
Mezzi di prova, la macchina di misura a coordinate (CMM) è un metodo autorevole per verificare la forma del profilo, ma l'efficienza è inferiore per la produzione di massa, si consiglia di utilizzare le norme speciali di controllo albero (Ring/Gauge) per un 'ispezione di blocco, combinate con il campionamento della rugosità ShowyMetal per eseguire un' ispezione a grandezza intera prima della spedizione, mantenendo il rapporto CMM per garantire la tracciabilità dei dati.
Confronto tra le prestazioni dei diversi sistemi di lavorazione
Per il sincrotrone comune, ecco un confronto completo di tre principali soluzioni di processo per la ricerca e lo sviluppo e le decisioni di acquisto di riferimento:
| Programma di processo | Scenari di applicazione | Precisione di mantenimento | Caratteristiche di costo e periodo di consegna | Principali limitazioni |
|---|---|---|---|---|
| Cinque assi di collegamento | Questi piccoli denti, detti estranei complessi | Alta, senza errori di carico | Tempo di elaborazione per unità più lungo, adatto per lotti di basso e medio volume | Il percorso del coltello è complesso, i coltelli si consumano e devono essere monitorati |
| La ruota si unisce | albero corto, albero grande quantità | Troppo alto, una volta preso forma. | Alta efficienza e tempi brevi (produzione in serie da 15 a 25 giorni) | Solo albero non può essere modellato come il cieco. |
| Ottimo per frese + Fine. | Acciaio ad alta durezza, massima precisione | Troppo alto, correggi il cambio. | Necessità di due lavorazioni, costi più elevati | richiedono un processo di macinazione elevato, facilmente surriscaldato |
Coerenza della massa e controllo qualità
La sfida principale della consegna in serie è la coerenza del primo e dell 'ultimo pezzo per le caratteristiche di alta complessità della spline, la simulazione CAM deve essere eseguita in fase di programmazione, evitare l'accumulo di trucioli che influenzano l'eliminazione del truciolo nel processo, si consiglia di eseguire un controllo CMM completo ogni 50 pezzi, concentrandosi sul monitoraggio della larghezza della sommità dei denti e della qualità dell' aspetto del dente, la benda dei denti è facile da lasciare tracce, la lucidatura o l'elettrolisi necessaria durante la fase di post-trattamento per garantire che non ci siano graffi e macchie ossidanti. ShowyMetal riduce efficacemente le fluttuazioni da lotto a lotto grazie alla programmazione flessibile di 72 macchine CNC, combinata con processi di trattamento delle superfici standardizzati.
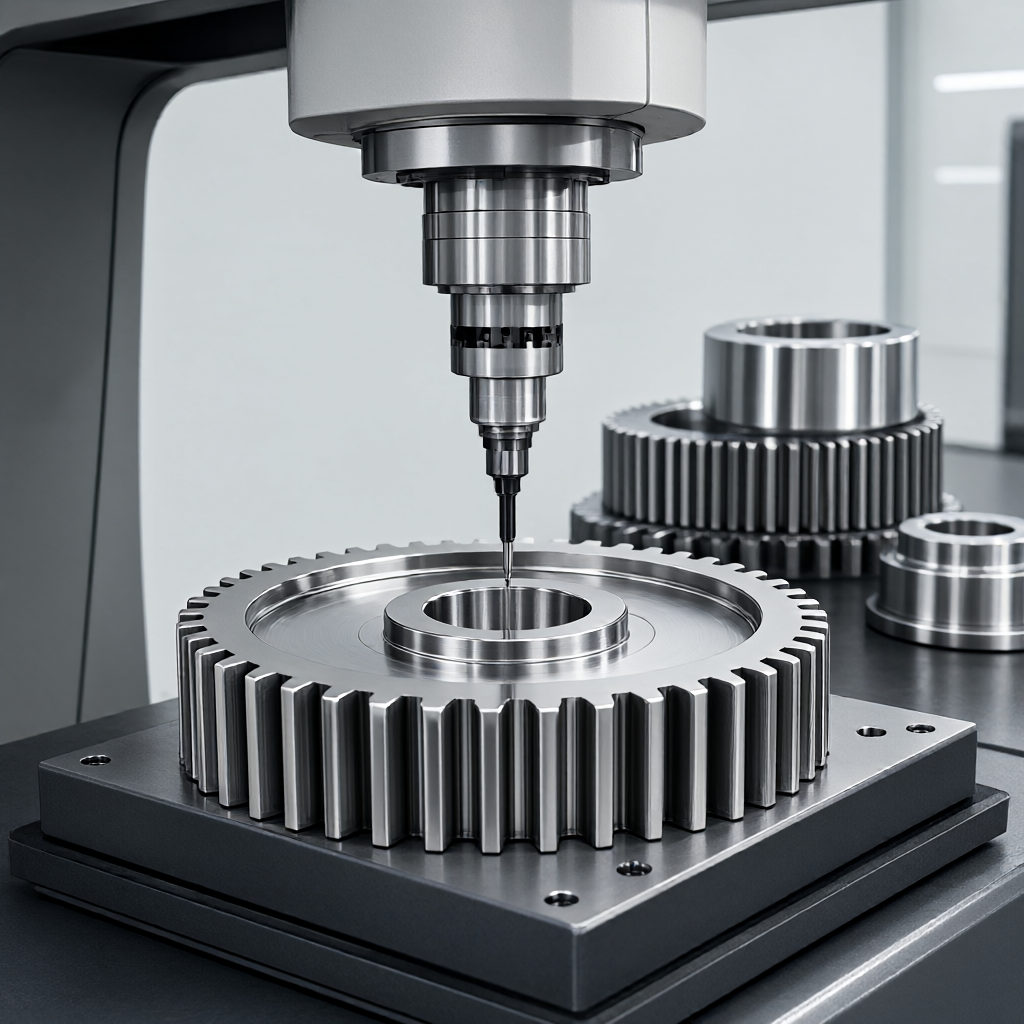
Proposte di atterraggio dal disegno alla consegna
Prima di avviare il progetto, è fondamentale fornire disegni contenenti la raccomandazione DFM (Manufacturing Design) per definire i seguenti dettagli:
- Scelta di baseUtilizzare l'asse e la faccia di estremità unificate come riferimento di posizionamento, evitando l'errore cumulativo causato da più basamenti.
- Taglio insufficienteLa superficie di attivazione critica deve essere etichettata ISO 2768-mA o livello di rigore superiore, il livello predefinito non è consentito.
- Vai alle richieste: Smussazione fine dente Si raccomanda C0.3-C0.5mm per evitare di agganciare l'anello di sincronizzazione durante l'assemblaggio.
Per i nuovi progetti di sviluppo è possibile iniziare con prove di piccola serie (5 - 10 unità) che convalidano le caratteristiche di gap di assemblaggio e trasferimento della coppia prima di passare alla produzione di grandi volumi con una verifica graduale che riduce efficacemente il rischio di produzione in serie.
Come determinare il più piccolo quantitativo di assiemi?
A seconda della complessità del processo, parti di tornitura semplici hanno un minimo di MOQ di solito 1; le parti di fresatura complesse a 5 assi sono più costose a causa di utensili, si consiglia di ordinare a 50 - 100 pezzi per dividere lo stampo e i costi di programmazione.
Come viene compensata la spline dopo il trattamento termico?
Se la fresatura diretta con margini di rettifica (di solito 0,08 - 0,12 mm di diametro) deve essere riservata per la programmazione CAM, il percorso dell 'utensile deve essere compensato all' indietro in base al fattore di deformazione misurato del lotto di materiale, con un rischio più elevato.
Il diodo di alluminio dopo l'ossidazione dei denti aumenta?
Lo strato di film anodizzato cresce sulla superficie del substrato in modo bidirezionale, circa il 50% occupa le dimensioni interne quando si deve prendere in considerazione lo spessore della pellicola (ad esempio, lo strato di film 15 μ m occupa circa 0,015 mm di larghezza), indicando i requisiti di dimensione dopo l'ossidazione nella tabella di tolleranza.
Posso inviare un rapporto di prova CMM per i pezzi di ricambio?
ShouyMetal supporta la generazione di report CMM grezzi di dimensioni chiave (dentatura, spessore dentellato, rotondità) in base alle esigenze dei clienti, facilitando la verifica degli assemblaggi e la gestione dei file.
Il tempo di consegna comprende il tempo di trattamento della superficie?
Il ciclo di produzione di 15 - 25 giorni incluso nel prezzo copre l'intero ciclo di lavorazione CNC, trattamento termico (se necessario), trattamento superficiale (ossidazione/placcatura anodizzata) e infine il controllo completo dell 'imballaggio.
Conclusioni e prossimi passi
La difficoltà tecnica della spline CNC consiste nel bilanciare la precisione dei denti, la finitura superficiale e i costi di serie con una ragionevole selezione del percorso di processo (ad esempio, la fresatura a 5 assi) e una rigorosa compensazione termica per il trattamento dei pezzi in sincronia, per cui se il progetto riguarda parti di trasmissione di precisione, è consigliabile inviare al nostro team di ingegneria disegni con specifiche di materiale, durezza di trattamento termico e requisiti di tolleranza critici, forniamo gratuitamente analisi e preventivi DFM.



