





Lavorazione di grafite CNC: logica di processo e punti di selezione dell 'impianto per la lavorazione di pezzi conduttivi di scarica
Nella produzione di parti conduttive di precisione, la lavorazione CNC della grafite è il processo principale che collega il materiale di billo e pezzo di lavorazione a scarica elettrica (EDM), molti ingegneri sono preoccupati per la precisione della parte finale dello scarico, ma trascurano la finestra di elaborazione della macchina del materiale madre grafite-durezza della grafite bassa, facile da frantumare, polvere di grandi dimensioni e anisotropia, se i parametri di taglio CNC o modalità di caricamento improprie, porterà direttamente a microcricche crepe di superficie, deriva delle dimensioni e persino alla polarizzazione del foro di scarica. Questo documento analizza i parametri di processo della grafite fresata a 3 e 5 assi, le strategie di montaggio e i modelli di guasto comuni per aiutare gli acquirenti tecnici e gli sviluppatori a valutare la fattibilità tecnica dei fornitori e determinare se hanno la capacità di stabilizzare il bill di grafite ad alto contenuto di substrato conduttivo conforme ai requisiti EDM.
L'influenza delle proprietà del materiale della grafite sulla lavorazione CNC
La grafite non è materiale isotropo omogeneo sintetico (come la grafite idrostatica) la densità è di solito 1.70 - 1.85 g/cm ³, la resistività è di circa 15 - 25 μ Ω·m, la conduttività termica è fino a 200 W/m·K o superiore a questa struttura a bassa durezza (durezza Mohs 3 - 4) coesiste con un 'alta, che determina il suo meccanismo di taglio diverso da metalli fragili:
- coccole e non tagli.: La grafite si verifica principalmente durante la fresatura, producendo un gran numero di detriti fibrosi e polvere, facile da impilare e intasare nella mangiatoia delle briciole e nella spirale di scarico.
- sensazione termicaAnche se la resistenza al calore della grafite è eccellente, il calore dell 'attrito locale può causare la concentrazione dello stress termico, innescando l'espansione della micro-cricca che influenza la planarità della superficie di scarico.
- Polvere in pericoloLa polvere di grafite può raggiungere il livello del micron, il rischio di aspirazione è alto ed è facile da vite della macchina, la formazione di usura "fango" tra le guide e ridurre l'accuratezza di posizionamento.
Pertanto, la contraddizione centrale nella lavorazione di pezzi CNC in grafite è che sia il taglio ad alta velocità per aumentare l'effetto, ma anche controllare il taglio e l'avanzamento in profondità per evitare il ribaltamento dei bordi; sia per raffreddare completamente la lubrificazione e impedire che il liquido di raffreddamento entri nei pori della grafite con conseguente rischio di cortocircuito di scarico nella maggior parte dei casi, il taglio a secco o la microlubrificazione (MQL) sia superiore all 'immersione di un gran numero di fluidi da taglio e sia necessario un potente sistema di aspirazione.
Confronto tra soluzioni per la fresatura a 3 e 5 assi di grafite a CNC
In base alla complessità strutturale delle parti di elaborazione di scarica elettrica, la seguente tabella confronta i vantaggi e i vantaggi dei due schemi nelle parti conduttive di grafite:
| dimensioni. | 3 punti di forza | Cinque assi di collegamento |
|---|---|---|
| Quale forma applicare | Elettrodo piano, scalini semplici, serie di fori dritti | Curve aliene, piani di scarico inclinati, canali di raffreddamento complessi |
| Complessità di carico | Laminati semplici o adsorbiti a vuoto. | medio-alto, bisogno di più stazioni o attrezzature idrauliche, considerando l'equilibrio della coppia |
| Precisione di mantenimento | facile da cambiare, è necessario lasciare il margine | Molteplici dimensioni di completamento di un singolo carico, unità di base, piccola deformazione termica. | Principali rischi | Blocchi di detriti, inquinamento da polvere, errori di commutazione | Pianificazione del coltello complessa, rischio di taglio, deriva termica della macchina |
| Tipico taglio/avanzamento | profondità di taglio 0,5 - 2 mm e avanzamento a 80 - 150 mm/min | profondità di taglio 0,3 - 1 mm, avanzamento 50 - 120 mm/min (angolo di visione) |
Per la maggior parte delle parti conduttive di elaborazione a scarica elettrica, 3 assi sono sufficienti per gestire l'elettrodo piatto; ma se si tratta di canali di raffreddamento a cavità inclinata o profonda, la lavorazione coassiale a 5 assi può evitare la selezione dello spostamento di base della clip di montaggio secondaria, che dovrebbe essere basata sulle esigenze di tolleranza del disegno, piuttosto che perseguire ciecamente il numero di assi.
Parametri chiave del processo: velocità di rotazione, avanzamento e selezione utensile
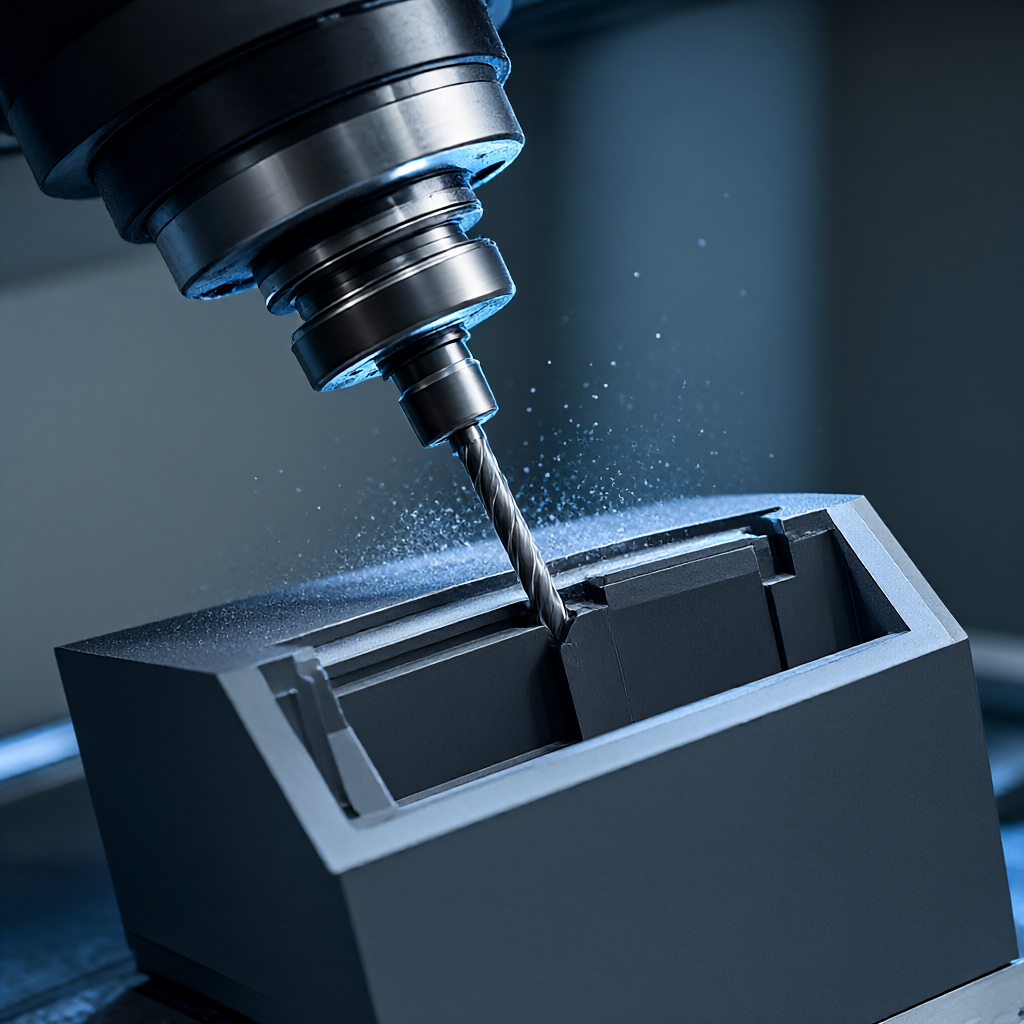
La lavorazione CNC della grafite è estremamente sensibile all 'usura del coltello a causa delle proprietà abrasive della grafite, le lame in metallo duro sono soggette ad un piccolo crollo con le seguenti strategie raccomandate:
Tagliare i parametri di base
- Fattore principale RotazioneSi raccomanda che 10.000 - 18.000 giri/min ad alta velocità riducano la forza di taglio per unità e riducano le frange.
- ogni dente fino aControllare a 0,05 - 0,15 mm/tooth l'avanzamento di massa per evitare strappi troppo grandi.
- Tagliare la profondità: fresatura convenzionale 0,5 - 2 mm; fresatura accurata di 0,2 - 0,5 mm deve lasciare un margine di finitura superiore a 0,5 mm.
- Coltelli materiali.I metalli duri rivestiti in PVD (come TiAlN) o i rivestimenti in diamante CVD (solo basali non ferrosi, grafite lavorata con un rivestimento speciale per evitare la diffusione) sono raccomandati nella maggior parte dei casi, i metalli duri non rivestiti vivono più a lungo nella lavorazione della grafite a causa dei coltelli antiaderente alla grafite.
Sollevare e stressarsi.
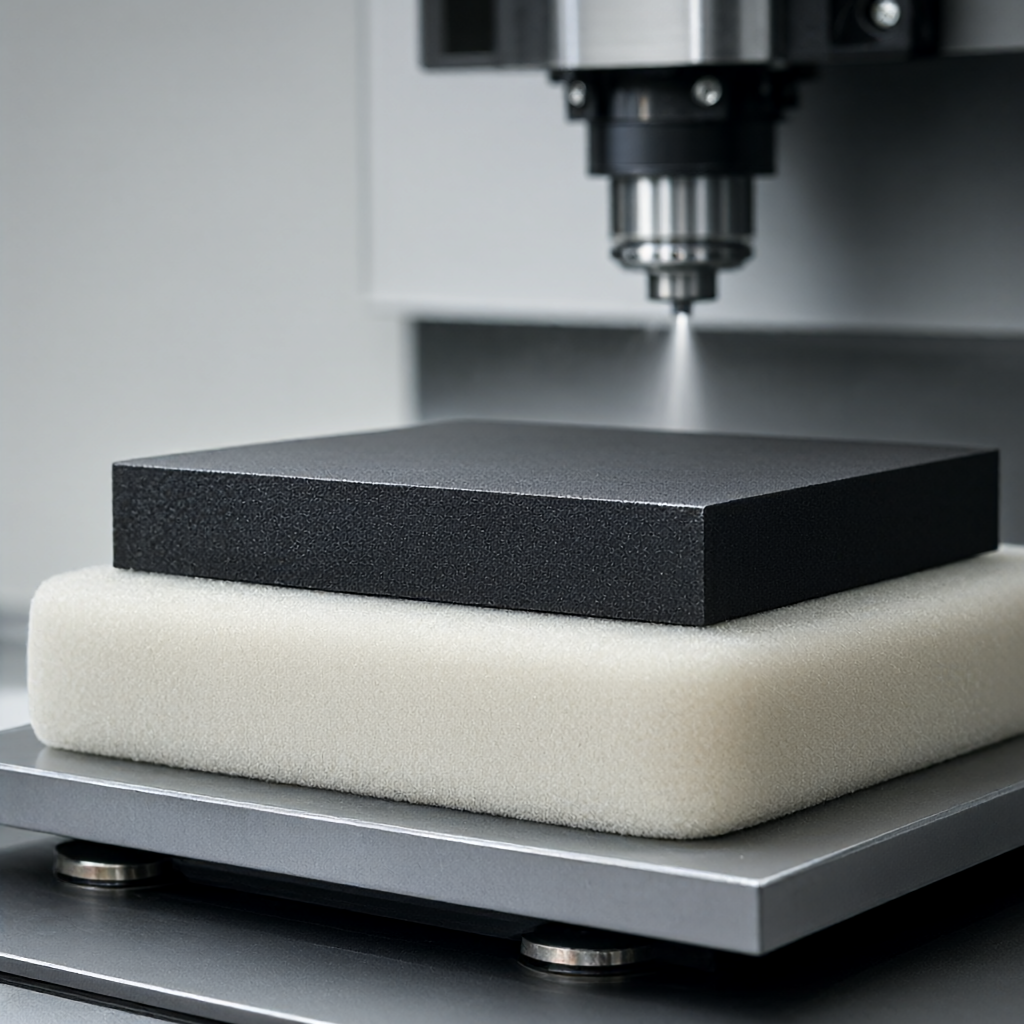
Il modulo di elasticità della grafite è basso (circa 70 - 90 GPa), facile da verificarsi deformazione plastica è raccomandato per l'uso di un cuscinetto poliuretanico morbido con adsorbimento a vuoto o attrezzatura di pressione leggera, per evitare la concentrazione della pressione prima della lavorazione deve essere lasciato a riposo 24 ore per eliminare lo stress di trasporto, la prima parte deve essere "fresata-misurata-fresata" ad anello chiuso, per compensare la deformazione dell 'inserto.
Problemi comuni e elusione dei guasti: polvere, deformazione del calore e qualità della superficie di scarica
Nella produzione effettiva, sono tre i problemi che più spesso portano alla rottamazione del lotto:
- Polvere che blocca la scatolaRimedi: materiale fibroso di detriti di grafite, facilmente avvolto nella bocca del tagliente: utilizzare una lama a truciolo corto (2 - 3 lame), aumentare la pressione di gas di scarico (0,3 - 0,5 bar), pulire regolarmente il cono del mandrino.
- La deformazione termica causa un peggioramento delle dimensioniAnche se la conduttività termica della grafite è buona, il calore di taglio locale causerà ancora una reazione di espansione istantanea: l'uso di "beccatura profonda + raffreddamento ad aria" strategia per evitare un taglio continuo a lungo termine; monitorare la temperatura ambiente della macchina.
- Raggi a fiamma leggera.: Le tensioni di trazione residue dei residui di lavorazione indurranno l'espansione della cricca nella scarica EDM, causando una reazione di ko dell 'elettrodo non uniforme: dopo la fresatura, si consiglia di eseguire la ricottura a bassa temperatura dello stress (a seconda del materiale, di solito 200 - 400 ° C di raffreddamento dell' aria), o l'uso della lucidatura a umido per rimuovere lo strato indurito di lavorazione.
Standard di accettazione: come valutare se le parti lavorate CNC della grafite soddisfano i requisiti di scarica
Il team addetto all 'acquisto o alla tecnologia dovrebbe concentrarsi sulle seguenti metriche quantitative per l'accettazione, piuttosto che sulla finitura apparente:
- Dimensioni accurateLe tolleranze del foro di posizionamento chiave/lato devono di solito essere controllate a ± 0,02 - 0,05 mm, con un margine unilaterale delle dimensioni relative all 'intervallo di scarica (gap) da 0,1 a 0,3 mm (a seconda dei parametri EDM).
- rugosità superficiale.La superficie di lavoro a scarica Ra è generalmente richiesta per ≤ 3,2 μ m, per evitare la striscia residua che influenza l'uniformità della scarica; non ci sono requisiti rigorosi sulla superficie non funzionante.
- Livello/ParallelPiana dell 'elettrodo di ampia area ≤ 0,05 mm/m, per evitare che il pezzo in lavorazione e l'elettrodo si ritirino senza sincronizzazione durante l'EDM.
- polvere rimaneDopo l'elaborazione deve passare attraverso la pulizia ad ultrasuoni o il soffiaggio ad alta pressione per garantire che non vi sia alcun residuo di polvere di grafite nella camera o nel foro filettato, altrimenti causerà un corto circuito durante lo scarico.
I fornitori devono essere in grado di fornire i primi rapporti di ispezione a grandezza naturale (dati di coordinate CMM) e concordare fluttuazioni dimensionali all 'interno del batch (Cpk ≥ 1,33).
Domande frequenti sulla lavorazione CNC della grafite
Per la lavorazione del graphene è necessario utilizzare macchinari speciali?
Non forzato, ma deve essere dotato di un sistema di rimozione della polvere ad alta efficienza se il CNC ordinario non viene fornito con una speciale aspirazione graphene (pressione negativa ≥ 15 kPa), l'uso a lungo termine accelererà la vite e l'usura della guida, la precisione di posizionamento con il controllo della pulizia o la linea di produzione speciale di grafite è più affidabile.
La superficie di scarica dopo la lavorazione CNC della grafite richiede ulteriore lucidatura?
Di solito non è necessario che la stessa grafite abbia auto-lubrificazione e un alto tasso di grafite, dopo la fresatura CNC Ra ≤ 3.2 μ m ha soddisfatto la maggior parte dei requisiti di EDM se l'elettrodo viene utilizzato per scaricare ad alta densità di corrente, può essere integrato con gesso di finitura, ma aumenterà il costo e il processo.
Come evitare che la polvere di grafite entri all 'interno della macchina da presa?
La chiave è che l'area di taglio chiusa e l'area di taglio concentrata esterna devono essere completamente sigillate con protezione, l'uscita del truciolo è collegata a un precipitatore indipendente (materiale filtrante deve essere antistatico) e il percorso del vento soffiante deve recuperare il filtro Chiedi al fornitore se ha un programma integrato di "taglio secco + soffiaggio forte + polvere centrale".
Qual è la dimensione minima caratteristica della lavorazione CNC della grafite?
A seconda del percorso della lama e della rigidità della macchina, l'uso della pinza da 0,5 - 1,0 mm consente di elaborare le caratteristiche con un diametro minimo di circa 1,5 mm, con una larghezza della scanalatura fino a 0,8 mm per strutture più sottili si consiglia di elaborare direttamente la billetta con EDM piuttosto che con la pre-lavorazione CNC.
Quanto tempo di consegna di solito è per la produzione di elettrodi di grafite?
A seconda della complessità strutturale e della densità del materiale con elettrodi planari semplici, sotto la premessa dell 'ampia massa, il ciclo di produzione in serie (100 - 500 pezzi) è solitamente gestibile in 15 - 25 giorni, tra cui de-stress e pulizia del complesso 5 assi profilato periodo di consegna deve essere esteso di 3 - 5 giorni per la verifica del coltello e la prima prova di taglio.
Conclusioni e raccomandazioni d'azione
Quando si sceglie un fornitore per la qualità dell 'elemento di scarico, è importante esaminare se ha un sistema di rimozione della polvere speciale per la grafite, la prima capacità di rilevamento delle dimensioni complete e i dati di controllo della coerenza del lotto se si stanno affrontando problemi di deriva dimensionale o di frattura della superficie di scarica di parti di grafite conduttive, si consiglia di inviare i disegni e le richieste di tolleranza ai trasformatori professionisti per ottenere un feedback DFM (Manufacturing Design) e un' offerta precisa basata sulla capacità della sua apparecchiatura per evitare il costo della prova errata.



