





Lavorazione CNC a cinque assi Pulizia di una sfera articolare medica e logica di controllo del biofilm
Il pallone negli impianti medici Quando si tratta di lavorare parti con un CNC a cinque assi (ad esempio, anca o gomitolo del ginocchio) che richiede un 'integrità superficiale elevata, la sfida principale è garantire l'accuratezza geometrica.(± 0,01 mm) controllando contemporaneamente la rugosità della superficie (Ra 0,2 - 0,4 μ m) per bilanciare le tracce meccaniche e il successivo processo di lucidatura con proteine di superficie ruvida che formano un biofilm stabile e causano infiammazione; e la mancanza di linee appropriate sulla superficie sottile influisce sulla crescita dell 'osso.(Osseointegration) Questa guida si basa su pratiche di ingegneria che spiegano come ottenere il miglior equilibrio tra lavorazione meccanica e biocompatibilità con la strategia di taglio a 5 assi, l'ottimizzazione del percorso utensile e l'analisi delle proprietà dei materiali per garantire la coerenza della produzione in serie.
Impatto della selezione del materiale e delle prestazioni di taglio sulla qualità delle superfici
Tra i materiali più comuni utilizzati nelle leghe medicali sono le leghe di saldatura al cobalto (CoCrMo), le leghe di titanio (Ti-6Al-4V) e gli acciai inossidabili ad alto tenore di carbonio (ad es. 316LVM), che tendono ad avere un impatto diretto sullo spessore dello strato di stress residuo superficiale.
- Il cocrmo: elevata durezza, scarsa conducibilità termica, facile da produrre indurimento di elaborazione se i parametri di taglio non sono corretti, pressione residua è troppo grande, ridurrà la vita a fatica è raccomandato l'uso di utensili affilati, ridurre le velocità di avanzamento a 50 - 80 mm/min, per controllare la superficie dello strato di danno superficiale.
- Riferimento: Ti-6Al-4VScarsa dissipazione di calore, usura dell 'utensile ad alta velocità facile da causare usura termica dell' utensile, superficie del tumore del truciolo per mantenere un raffreddamento costante, si raccomanda l'uso di un rivestimento in diamante microcristallino o di un utensile in metallo duro, velocità di controllo a 3000 - 4500rpm.
- 316 unità LVM: forte tenacità, facile adesione del coltello deve aumentare la scanalatura del truciolo dell 'utensile, evitare che il materiale si allunghi e si deformi la superficie soggetta a "wachboard" onde, è necessario ottimizzare l'angolo di oscillazione dell' asse dell 'utensile.
La scelta del grado materiale richiede la combinazione del peso corporeo del paziente con la resistenza al movimento Per le protesi di fascia alta, CoCrMo è la scelta preferita per resistenza all 'usura rispetto alla lega di titanio, ma è anche più difficile da lavorare in base alle raccomandazioni del DFM (Manufacturing Design) per confermare il grado del materiale e lo stato di trattamento termico (solido o in stato di invecchiamento) durante la fase di disegno.
Strategia di taglio a cinque assi: dalla grossolanità alla lavorazione semi-finitura
Il vantaggio della macchina a cinque assi è che può sempre mantenere l'angolo di taglio migliore della superficie dell 'utensile e del pezzo, evitando l'albero utensile è perpendicolare alla superficie causata dal fenomeno di "taglio zero" per il pezzo in lavorazione sferico, l'uso di un collegamento a quattro assi o cinque assi può migliorare significativamente la continuità della superficie.
Ottimizzare il percorso del coltello
- Strategie sempre più profonde.La fresatura a tre assi tradizionale varia notevolmente la profondità del punto sferico, con conseguente fluttuazione della forza di taglio a cinque assi che può mantenere una profondità di taglio costante (0,1 - 0,2 mm), stabilizzare la forza di taglio e ridurre la superficie di strappo.
- La legge è in lineaNella fase di fresatura ad alta velocità, l'asse dell 'utensile deve mantenere l'angolo di 30 - 45 gradi con l'normale sferica, evitare la partecipazione del tagliente finale, utilizzare il taglio laterale del tagliente per finitura, ridurre l'ondulazione superficiale.
- Trattare con coltelloLe cuciture multi-coltello sono soggette a segni di coltello dopo che è necessario utilizzare un algoritmo di transizione liscio per garantire che il raggio dell 'angolo arrotondato R ≥ 0,5 mm nell' attacco, per evitare la concentrazione di stress.
Per sfere articolate standard con un diametro di 28 - 36 mm, si raccomanda un residuo di lavorazione grossolana di 0,3 - 0,5 mm, un peso di lavorazione semi-fine di 0,1 - 0,2 mm a cinque assi può completare la transizione di superficie complessa in un minuto, con un 'efficienza superiore al 40% rispetto ai tre assi.
Regolazione della rugosità superficiale: confini tra lavorazione e lucidatura meccanica
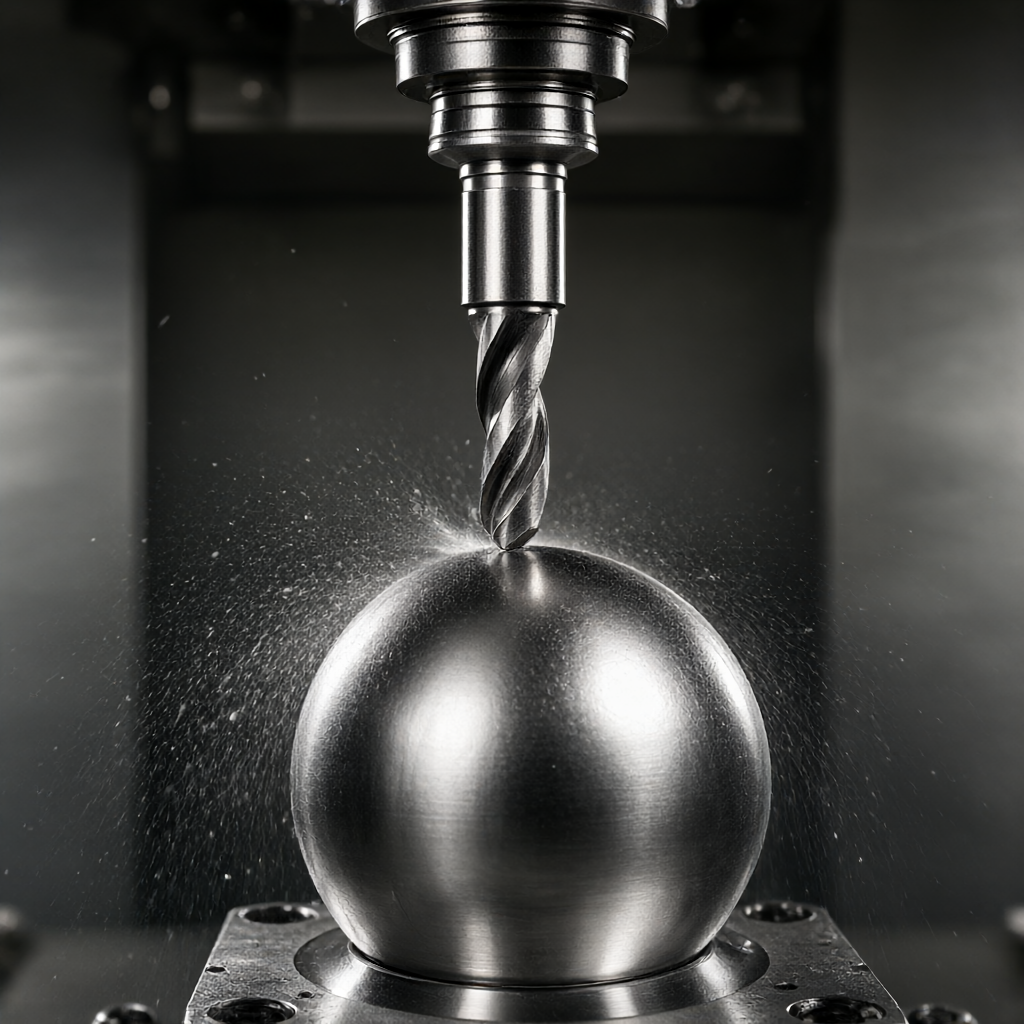
La superficie lavorata meccanicamente non è la superficie finale, che deve essere lucidata dal processo di lucidatura L'obiettivo è quello di ridurre la rugosità superficiale da Ra 0,8 μ m a Ra 0,2 μ m o anche Ra 0,1 μ m. L'eccessiva lucidatura porterà a riarrangiamenti atomici superficiali, aumenta la resistenza alla corrosione, ma può anche chiudere i micropori, influenzando la velocità di crescita dell 'osso.
Parametri chiave a confronto
| Fase processo | Rozze tipiche (Ra) | Scopo principale | Valutazione del rischio biofilm |
|---|---|---|---|
| lavorazione CNC semilavorati | 0.8 fino a 1,6 μ m | Rimozione dell 'impronta, correzione di quanto | Alta: trattengono i coaguli di sangue e le proteine |
| Scavatura meccanica (affinamento/molatura) | 0.2 di 0,4 μ m | Rimuovere i coltelli, aumentare la luminosità | c) è necessario controllare la pressione residua |
| Pulizia elettrochimica (ECP) | < 0.1 μm | Sollevare in profondità, aumentare la resistenza alla corrosione | Bassa: superficie stabilizzata. |
I dati indicano che, mentre Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Analisi dei guasti e delle ispezioni: come verificare la qualità del processo
I componenti medicali devono superare rigorosi controlli di qualità oltre al controllo delle geometrie a tre coordinate (CMM), è fondamentale anche il controllo dell 'integrità superficiale.
- Resilienza.Campionamento multipunto per evitare estremi locali concentrandosi sul rilevamento della parte superiore della sfera e dell 'area equatoriale della palla per garantire l'uniformità di Ra valore CV.< 15%。
- Interferometro biancoMisurazione senza contatto, che consente di ottenere la topografia della superficie 3D, identificare graffi sottili o linee di elaborazione per le parti con requisiti elevati per lo specchio, è migliore del tradizionale strumento di rilevamento del ruvido.
- Analisi fisica.Selezionare la superficie della subsuperficie per confermare che non ci siano microcricche e che non ci siano strati di decarburazione (per l'acciaio inossidabile) all 'interno della profondità dello strato di indurimento di lavorazione di 10 - 20 μ m.
Le modalità comuni di guasto includono: la lucidatura non uniforme causata dalla differenza di lucentezza, residui di liquido di raffreddamento causati dalla macchia d'acqua, si consiglia di aumentare la pulizia ad ultrasuoni e le parti di essiccazione sotto vuoto prima della spedizione per garantire che la superficie non abbia alcun inquinamento.
Gestione della coerenza dei volumi e dei cicli di consegna
Gli impianti medicali richiedono un 'elevata conformità in serie con 72 impianti CNC, tra cui centri di lavorazione multiasse, che supportano la consegna rapida dei lotti per 15 - 25 giorni attraverso la verifica del primo pezzo (FAI) e l'ispezione di processo per garantire la finitura e le dimensioni di ogni lotto al centro della banda di tolleranza.
Per la produzione di massa, l'uso del sistema di carico e scarico automatico con la testina laser online può compensare l'usura dell 'utensile in tempo reale e mantenere la stabilità del valore Ra. consiglia ai clienti di chiarire gli standard del livello di lucidatura (come il livello SPI o il valore Ra specifico) in fase di prova, in modo che la fabbrica possa sviluppare una scheda di processo specifica.
È possibile lucidare le sfere articolate medicali a 5 assi direttamente fino a Ra 0,1 μ m?
La rugosità fondamentale dopo la fresatura a cinque assi non è generalmente compresa tra 0,4 e 0,8 μ m in Ra, e deve essere levigata meccanicamente o lucidata elettrochimicamente per ottenere l'effetto speculare di Ra 0,1 μ m.
Come prevenire l'ossidazione della pelle durante la lavorazione delle palline in lega di titanio?
È necessario utilizzare una quantità sufficiente di fluidi da taglio ad alta purezza o lubrificazione a secco (MQL) nell 'intera lavorazione, evitare l'ossidazione ad alta temperatura superficiale immediatamente dopo la lavorazione, rimuovere lo strato di ossidazione superficiale e mantenere la attività del metallo.
Rispetto alla lavorazione a cinque assi, qual è il vantaggio specifico della superficie della sfera?
I cinque assi possono mantenere l'angolo migliore tra utensile e superficie ed evitare l'interferenza di avanzamento e la deformazione superficiale causata dal taglio verticale dell 'estremità dell' utensile, rendendo l'taglio più regolare e la finitura superficiale aumentata del 20%-30%.
Qual è l'effetto della pressione residua dopo la lavorazione medica delle palline?
Lo stress da pressione residua aiuta ad aumentare l'intensità della fatica, ma una tensione di trazione eccessiva (se prodotta in modo improprio) può indurre l'espansione della microcricca attraverso un percorso ottimizzato a cinque assi che aiuta a mantenere le sollecitazioni superficiali all 'interno di un intervallo di stress da compressione benefico.
Come stabilire se una parte è idonea per il test di stabilità del biofilm?
Assicurarsi che la rugosità della superficie sia conforme agli standard (come ISO 13686) e che non vi siano graffi o sbavature visibili è consigliabile eseguire test di modellazione della biocompatibilità e dell 'adesione al biofilm dopo che la CMM è stata qualificata per il campionamento completo della rugosità.
Conclusione e invito alla cooperazione
La lavorazione CNC a cinque assi di sfere articolate mediche è un progetto completo di precisione geometrica, integrità superficiale e biocompatibilità con la selezione ragionevole dei materiali, l'ottimizzazione del percorso a cinque assi e il rigoroso controllo di lucidatura che consente di bilanciare la lucentezza di lucidatura e la stabilità del biofilm, ShowyMetal offre un servizio one-stop dalla raccomandazione DFM alla consegna in serie con una precisione fino a ± 0,01 mm, supportando trattamenti superficiali come ossidazione anodizzata, placcatura e altri. Se ci sono disegni specifici, siete invitati a fornire i dettagli tecnici, personalizzeremo il miglior programma di processo per voi in base al grado di materiale e alla quantità del lotto e risponderemo rapidamente alla richiesta.



