





Punto di ingresso per parti di turbine CNC a cinque assi: dalla rigidità al mandrino
Nel campo delle turbine come pale di motori aeronautici, giranti di turbine a gas e valvole di precisione per pompe,Lavorazione CNC a 5 assiÈ il percorso principale per la risoluzione di superfici complesse Tuttavia, molti ingegneri e acquirenti cadono in errori quando chiedono aiuto: basta guardare alla funzione a cinque assi della macchina e ignorare l'impatto profondo dell 'analisi dinamica della rigidità e della selezione del mandrino sulla qualità della superficie. Questo articolo combina l'esperienza di produzione di ShowyMetal con 72 cluster di macchine CNC per fornire un 'analisi approfondita delle modalità con cui la valutazione dinamica della rigidità e la precisa selezione dei mandrini possono garantire una precisione dimensionale di ± 0,01 mm e l'uniformità della massa per un' elevata finitura in Ra0,4 μ m.
Le sfide della rigidità dinamica nella lavorazione dei componenti delle turbine meccaniche
Le parti delle turbine sono spesso realizzate con leghe di titanio (come Ti-6Al-4V), leghe ad alta temperatura o acciaio inossidabile di precisione, che sono altamente rigidi, scarsamente conduttivi e soggette a vibrazioni quando vengono tagliate (come la rigidità delle macchine utensili).
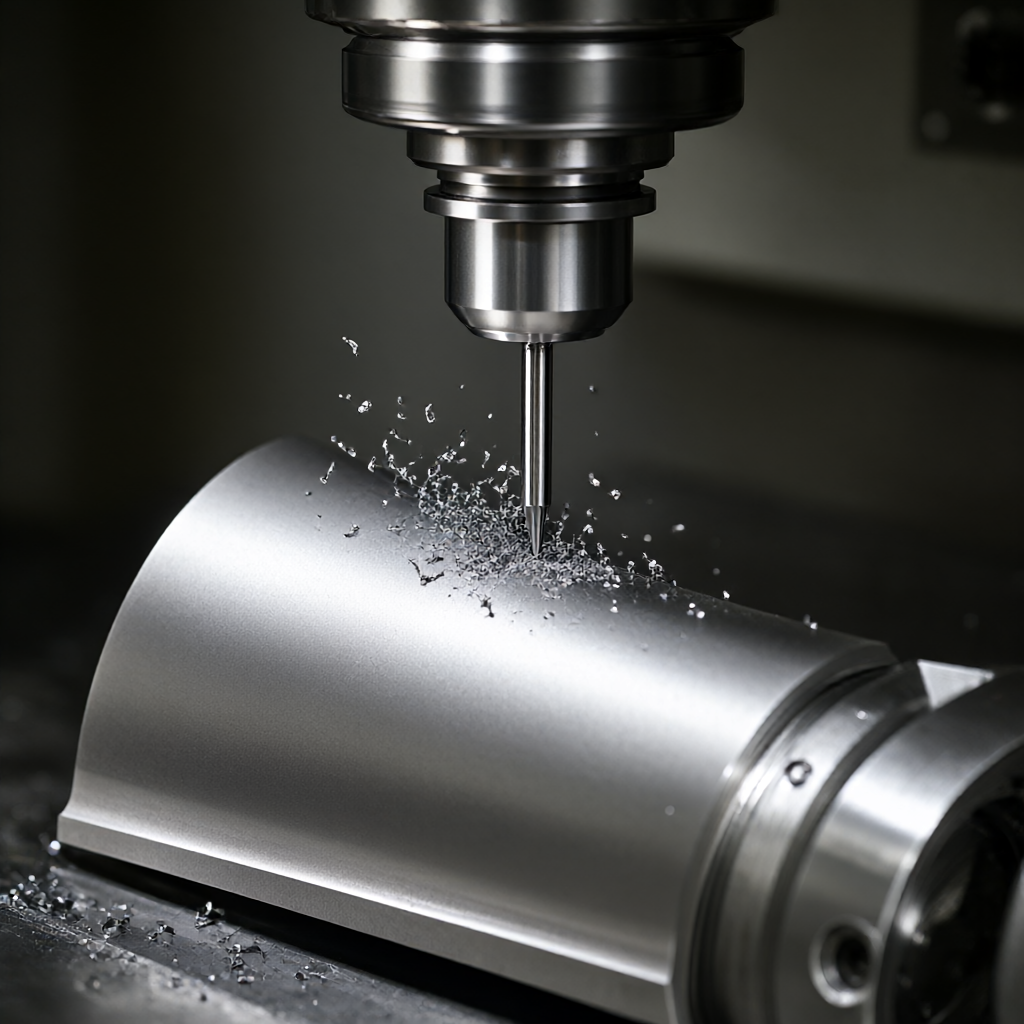
- Analisi dinamica del modo:Dobbiamo identificare la frequenza intrinseca del sistema macchina-pezzo-utensile se l'asse principale viene ruotato vicino a tale frequenza, si verificherà una risonanza che porterà ad un aumento della profondità della lama e persino a una micro-rottura.
- Distorsioni sottili:Le pale o le giranti della turbina tendono ad avere pareti estremamente sottili e la deformazione transitoria causata dalla forza di taglio può superare le tolleranze della banda di ± 0,01 mm.
Per l'acquirente, verificare se un fornitore ha capacità di simulazione dell 'taglio basate su FEM (analisi agli elementi finiti) è più importante che chiedere semplicemente "non può fare", che determina direttamente il tasso di conformità del primo pezzo e la stabilità della massa.
L'impatto decisivo della selezione del mandrino sulla precisione di lavorazione
Il mandrino è il cuore della macchina utensile a cinque assi, le sue proprietà di allungamento termico e la frequenza intrinseca determinano direttamente il limite di elaborazione nella fase di finitura delle parti turbomacchine, la selezione del mandrino deve concentrarsi sui seguenti parametri:
Controllo dell 'aumento di temperatura dell' mandrino ad alta velocità
Il taglio ad alta velocità (Spindle Speed> 24.000 RPM) produce un significativo effetto termico, con un mandrino comune raffreddato ad aria o ad olio che si stabilizza fino a 4 - 6 ore, mentre la lavorazione della girante della turbina richiede spesso l'esecuzione in piccoli lotti di mandrino termostatico in olio, che controlla l'allungamento termico entro 5 μ m, compensando efficacemente la deriva dimensionale.
Frequenza e risonanza intrinseche da evitare
La selezione dovrebbe evitare la frequenza intrinseca del pezzo se la frequenza del mandrino è troppo bassa (come meno di 100 Hz), facile eccitare le vibrazioni a velocità di avanzamento elevate per le parti della turbina a parete sottile, si consiglia di selezionare la frequenza intrinseca del mandrino> 200 Hz e con il sistema di manico ad alta rigidità per garantire la scorrevolezza della traiettoria durante il collegamento a 3 assi/5 assi.
Confronto tra diverse configurazioni del mandrino e scenari di utilizzo
In base alle esigenze di massa e precisione dei componenti della turbina meccanica, abbiamo confrontato due principali opzioni di configurazione del mandrino per la selezione tecnica:
| rispetto alla dimensione orizzontale. | mandrino ad alta velocità (direct drive) | Percorso principale meccanico (Belt/Shaft Drive) |
|---|---|---|
| La più alta velocità | tra 20.000 e 40.000 rpm | Di solito< 12,000 RPM |
| Tipo di trattamento applicabile | Cornice di finissaggio, foratura, fresatura di piccolo diametro (Ra0,4 - 0,8 μ m) | peso, dimensioni del corpo, peso elevato. |
| Calore stabilità | Necessario per il sistema di temperatura, con meno deformazioni termiche | Caldo intenso, necessita di una temperatura costante. |
| Sessualità dinamica | Alta, adatta a pareti sottili. | Molto alta, adatta per lavorazioni con elevate esigenze di resistenza |
| Coerenza di quantità | Alta, piccola influenza della temperatura. | È necessario calibrare l'allungamento termico più spesso. |
Ingegneria consiglia:Per i lotti ad alta precisione come le giranti della turbina, si consiglia una strategia di "separazione di precisione grossolana": il materiale rapido viene utilizzato su un mandrino meccanico o su un mandrino ad alta potenza, seguito da un passaggio a un mandrino elettrico ad alta velocità per la finitura finale, che conserva i vantaggi della rigidità dinamica e garantisce anche la finitura superficiale.
Ottimizzazione del percorso utensile a cinque assi dal punto di vista DFM
Un 'eccellente rigidità dinamica non deriva solo dalla macchina, ma anche da una strategia di percorso utensile durante la lavorazione di parti meccaniche per turbine a cinque assi, il team di ingegneri di ShowyMetal esamina le seguenti condizioni attraverso la revisione DFM (Manufacturing Design):
- Limitazioni del coltello laterale:In aree con pareti sottili, limitare la profondità di taglio assiale, evitando la concentrazione di sollecitazioni locali che portano alla deformazione, ad esempio, controllando la distanza del passo in entrata dell 'asse Z entro 0,1 mm.
- Ottimizzazione del punto principale:Evitare la collisione tra utensili e colonne della macchina mantenendo al tempo stesso il bit dell 'asse principale nell' intervallo di rigidità ottimale (di solito tra 30 ° e 60 ° di assetto è migliore).
- Separazione del volo:Ottimizza la corsa dell 'aria con la funzione di collegamento a 5 assi, riducendo i tempi non di taglio e l'accumulo di deriva termica della macchina a basse velocità
La verifica dell 'interferenza del percorso dello strumento con la cinematica della macchina utensile attraverso il software di simulazione consente di controllare gli errori di lavorazione entro i limiti teorici di questa analisi ingegneristica del davanti è la chiave per evitare "graffi" o "superdifferenze dimensionali" nella produzione di lotti.
Criteri di accettazione: come determinare se la dinamica della rigidità è soddisfatta
In qualità di acquirente, oltre ai normali rapporti dimensionali (report CMM) per la ricezione di parti per turbine, il fornitore deve fornire i seguenti dati di ispezione basati sui processi dinamici:
- Distribuzione delle rugosità superficiali:Non solo si guarda la media di Ra, ma il requisito di Ra0,4 μ m per la distribuzione di Ra nel bordo anteriore della lama, nel bordo d'uscita e attorno al foro di raffreddamento significa che la differenza nella valle del picco deve essere controllata rigorosamente.
- Analisi della tolleranza di forma:Per le giranti, concentrarsi sull 'esame della planarità (Flatness) e della rigidità dinamica insufficiente tende a manifestarsi come deformazione dei bordi e la super-disparità di tollerabilità di livello sarà significativamente più alta rispetto alle parti ordinarie.
- Ispezioni metallografiche microscopiche:Per le parti in lega ad alta temperatura, è necessario controllare se sulla superficie di taglio ci sono microcricche o uno strato di reologia plastica, che è una traccia del calore di taglio e delle vibrazioni dinamiche.
ShowyMetal dispone di una macchina di misurazione a coordinate, di una misurazione ottica e di una ruvidità che può produrre un rapporto qualità conforme al sistema ISO 9001 con un controllo completo al 100% o con gli standard AQL, assicurando che ogni parte Turbomeccanica consegnata sia testata con angoli di sterzata dinamici rigidi.
Domande frequenti FAQ
Nella lavorazione di parti per turbine CNC a cinque assi, come si riesce a bilanciare l'efficienza con la rigidità dinamica?
Spesso viene utilizzata una strategia di "separazione di precisione grossolana" per dare priorità all 'efficienza della fase di lavorazione, utilizzando utensili di grande diametro e velocità di rotazione inferiori; la fase di finitura è preferenzialmente rigida, aumentando la velocità del mandrino a più di 20.000 RPM e riducendo la profondità di taglio a 0,1 - 0,2 mm per sopprimere le vibrazioni.
Quali sono le conseguenze dell 'allungamento termico del mandrino nella lavorazione delle pale della turbina in titanio?
L'allungamento termico può causare una deriva dimensionale dell 'asse Z, in genere tra 10 e 20 μ m, senza controllo termostatico o compensazione, che può portare a spessori delle lame eccessivamente poveri o spessore del bordo anteriore insufficiente, suggerendo che il fornitore dispone di una funzione di compensazione online dell' errore termico o di un ambiente termodinamico.
Produzione di parti turbomacchine in lotti, come posso garantire la coerenza esterna (senza graffi)?
La chiave è l'equilibrio dinamico dell 'impugnatura (G0.25 o inferiore) e l'ottimizzazione dell' angolo posteriore dello strumento ShowyMetal, che esegue le prime verifiche di conferma e processo nella produzione in serie, eliminando al 100% tutte le imperfezioni, garantendo un 'elevata finitura lucente e un aspetto privo di graffi.
È possibile utilizzare una fresatura combinata per macchine per sostituire le ruote di turbine a cinque assi?
Per le parti ruota simmetriche, la fresatura è efficiente e rigida, ma la complessa superficie delle pale asimmetriche dipende ancora dalla fresatura a cinque assi ShowyMetal ha un centro di fresatura composita e a cinque assi, che consente di scegliere il percorso di lavorazione più economico in base alle caratteristiche geometriche delle parti.
Quali sono i parametri da fornire oltre al disegno per la richiesta di aiuto?
Si raccomanda di fornire informazioni sulla qualità del materiale (ad esempio Inconel 718, Ti-64), sulla quantità di massa, sulle tolleranze di destinazione (ad es. ± 0,01 mm), sulla rugosità superficiale (ad es. Ra0,4 μ m) e sui requisiti di trattamento delle superfici (ad es. ossidazione anodizzata) per aiutare i fornitori a valutare rapidamente il rischio di rigidità dinamica e fornire una tempistica di consegna precisa.
Conclusione e invito all 'azione
Le parti meccaniche delle turbine CNC a cinque assi non sono solo impilamento dei parametri della macchina, ma anche ingegneria di sistema con analisi dinamica della rigidità, selezione del mandrino e ottimizzazione del percorso utensile, ShowyMetal, grazie alla forza del cluster di 72 unità CNC e all 'esperienza di aggancio tecnica estesa, è in grado di fornire parti di precisione con elevata finitura e consistenza in serie in un periodo di consegna di 15 - 25 giorni.Se siete alla ricerca di un partner in grado di risolvere le complesse deformazioni di superfici e pareti sottili, inviate i vostri disegni CAD e i requisiti tecnici dettagliati: il nostro team di ingegneri è in grado di fornire entro 24 ore raccomandazioni e offerte relative a DFM basate sulla valutazione dinamica della rigidità.



