





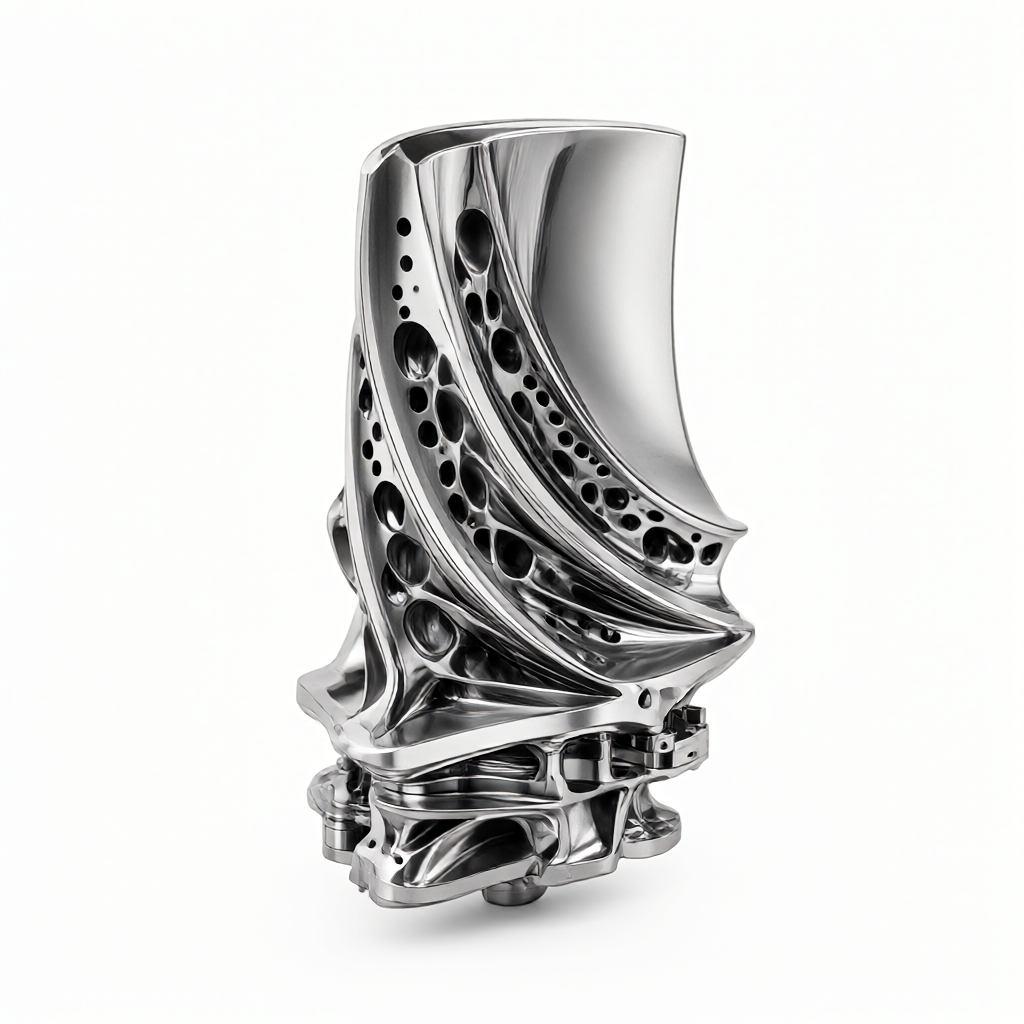
Lo stato di taglio delle lame della turbina a gas ad alta temperatura e le difficoltà principali
Come parte del nucleo della turbina a gas, le pale della turbina a gas sono state a lungo in un ambiente di servizio rigoroso ad alta temperatura, alta pressione e alta velocità di rotazione e la lavorazione CNC a cinque assi presenta requisiti molto elevati per tali lame si basano principalmente su leghe ad alta temperatura a base di nichel.(come Inconel 718, Inconel 706) o lega di titanio tali materiali hanno caratteristiche tipiche di "indurimento della lavorazione", elevata durezza a temperatura ambiente e bassa conduttività termica, con conseguente concentrazione di calore nella zona di taglio, facile da causare usura rapida dell 'utensile e deformazione termica della superficie del pezzo in lavorazione Per gli ingegneri tecnici di approvvigionamento e sviluppo, comprendere le caratteristiche del materiale e i colli di bottiglia di lavorazione sono i prerequisiti per lo sviluppo di un percorso fattibile processo, il controllo dei costi e garantire la durata. Nella scena di personalizzazione di massa, come sfondare i limiti del materiale attraverso l'ottimizzazione del processo e raggiungere il doppio standard di alta finitura e precisione dimensionale è il problema centrale che deve essere risolto nel docking di ingegneria.
Analisi delle caratteristiche delle alte temperature a base di nichel
Le leghe ad alta temperatura a base di nichel hanno un 'elevata resistenza allo snervamento a temperatura ambiente, il coefficiente di indurimento della lavorazione è grande, come l'esempio di Inconel 718, la sua resistenza alla trazione può raggiungere 1100 - 1200 MPa e la percentuale di calore di taglio è molto elevata nel processo di tornitura o di fresatura CNC, a causa della scarsa conduttività termica dei materiali.(circa un terzo del acciaio al carbonio), il calore di attrito non può essere perso nel tempo, concentrato sulla punta, causando la diffusione chimica del rivestimento dell 'utensile ad aumentare l'usura, inoltre, la complessa superficie aerodinamica della lama (come la deformazione di torsione) richiede che l'utensile abbia un' elevata precisione geometrica e la vibrazione nel processo di elaborazione (polyping) è altamente sensibile allo stress residuo nella parete sottile area, che influenza le prestazioni di equilibrio dinamico finale delle lame. Pertanto, la scelta dei parametri di taglio non può basarsi esclusivamente sui valori empirici e deve essere regolata dinamicamente in combinazione con lo stato micro-organizzativo del materiale (ad esempio, la granulosità dopo la solubilità).
Coltelli per scelta e taglio.
La lavorazione di metalli ad alta temperatura viene solitamente effettuata con utensili in metallo duro o ceramico, la superficie deve essere rivestita con rivestimento composito come TiAlN, AlTiN o ZrN per ridurre il coefficiente di attrito e migliorare la stabilità termica del modello di usura è per lo più legato-usura e diffusione sovrapposizione di usura Nella produzione in serie, le fluttuazioni della vita dell 'utensile influenzano direttamente la coerenza della massa, la necessità di stabilire un rigoroso modello di gestione della vita dell' utensile e con il sistema di prova online per la compensazione in tempo reale.
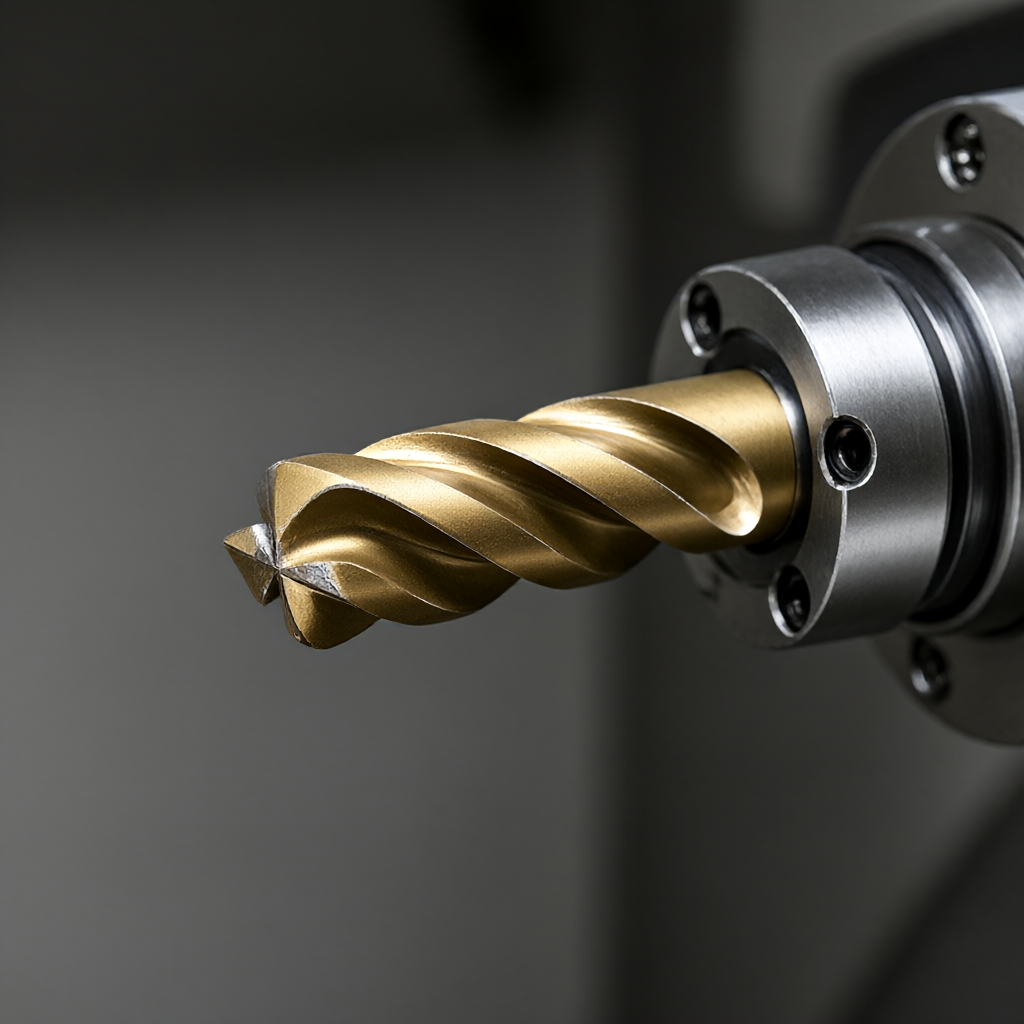
5 assi di collegamento per ottimizzare il percorso di lavorazione
Le lame della turbina a gas sono per lo più contorte di sezione variabile, la normale lavorazione a tre assi è difficile da evitare il fenomeno di "lavorazione punta", cioè l'utensile entra nel campo con l'estremità, che non solo è bassa efficienza di elaborazione, ma è facile causare l'ondulazione superficiale e l'attacco del coltello lavorazione CNC a cinque assi attraverso la testa e la piattaforma, in modo che l'albero principale dell 'utensile e la superficie della lama mantengano un angolo di ingresso migliore, per ottenere la "fresatura laterale" o "fresatura", migliorando significativamente la finitura superficiale. Sulla pianificazione del percorso, solitamente utilizzando la strategia di "fresatura a flusso", la forza di taglio è diretta verso l'interno del materiale, riducendo l'effetto coltello per le caratteristiche sottili come il bordo di aspirazione e scarico della lama (spessore delle pareti è spesso inferiore a 2 mm), richiedono l'uso di un multi-step profondo controllo della sgrossatura a strati, per evitare la deformazione o la deformazione della forza di taglio locale.
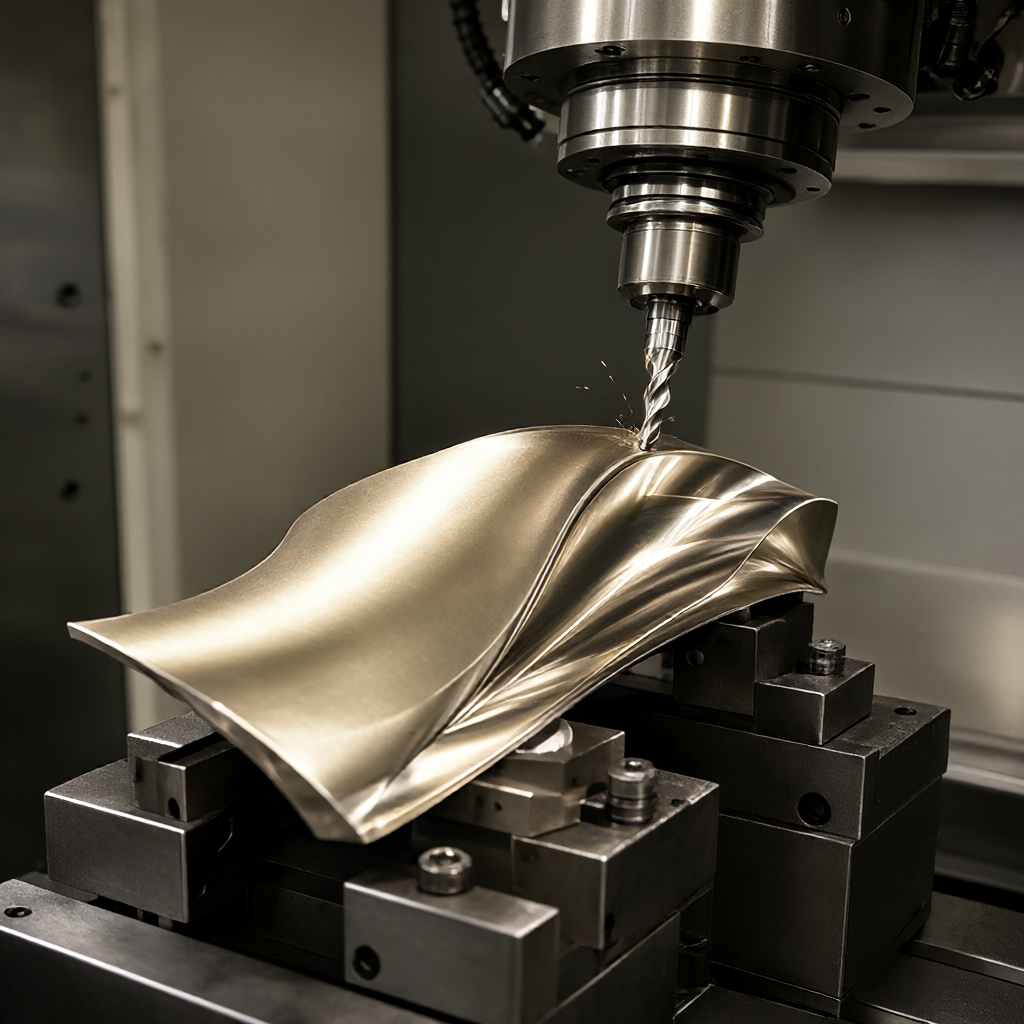
Inclinazione posteriore e inclinazione laterale
Nella lavorazione del bordo anteriore e posteriore della lama, è fondamentale impostare l'inclinazione posteriore e laterale dell 'albero del coltello in modo ragionevole dopo che l'inclinazione è impostata tra 5 °-15 ° per ottimizzare lo stato di contatto tra utensile e pezzo; l'inclinazione laterale è regolata dinamicamente in base all' angolo di innaffiatura e di torsione della lama, per garantire che l'utensile abbia un supporto sufficiente nella zona sottile, riducendo la quantità di coltello. Per un 'azienda come ShowyMetal con capacità di lavorazione a 5 assi, le funzionalità di simulazione avanzate del software CAM consentono di effettuare ispezioni anticipate ed evitare collisioni tra utensili e utensili.
Paragonare i parametri di taglio: differenze di processo tra fresatura e tornitura
Sebbene il corpo della lama sia generalmente basato sulla fresatura a cinque assi, alcune aree del mozzo, della piattaforma o della foratura possono essere tornite a controllo numerico o trattate con cura dopo il lavoro con diversi metodi di lavorazione corrispondenti a parametri molto diversi dalla tabella seguente confronta le caratteristiche di processo dei due sistemi principali per la lavorazione di componenti in lega ad alta temperatura:
| rispetto alla dimensione orizzontale. | Cinque assi collegati | Treno a ruota (compreso il conducente) |
|---|---|---|
| Luoghi di applicazione | Le foglie di tenone assorbono i lati, le facce, le radici | Ruote, parti di attacco, struttura non rovesciata |
| tagliare la velocità | 100 - 200 m/min (utensili da taglio in lega duro) | Da 150 a 300 m/min (coltello CBN) |
| avanza alla velocità | 0.05 0.2 mm/min di risposta | 0.08 0.3 mm/stazione |
| Coltello sotto controllo | Inclinare, tenere il lato. | Asse fisso o verticale |
| Rugosità superficiale. | Ra 0,8 - 1,6 μ m (fresatura fine) | Ra 0,4 - 0,8 μ m (veicolo di raffinazione) |
| Svantaggi | Forte flessibilità, può elaborare superfici complesse; alto costo, programmazione complessa | Estremamente efficiente, adatto per il corpo rotante; limitato alla forma, non può elaborare le caratteristiche di rotazione |
Dai dati della tabella si può vedere che la fresatura a cinque assi ha vantaggi nel controllo della superficie di forma, particolarmente adatti per la lama sottile e invertita; e la tornitura nel tasso di rimozione del materiale prestazioni migliori, adatti per l'area non tipo della parte anteriore della lama nella produzione effettiva, spesso utilizzando il processo di tornitura "composita", prima con la rimozione della maggior parte del margine, e poi attraverso la fresatura cinque assi superficie fine, per ottenere un equilibrio di efficienza e precisione.
Monitoraggio dell 'usura dei coltelli e tecnologia di ispezione online
Nel processo di taglio delle leghe ad alta temperatura, l'usura dell 'utensile è un processo cumulativo irreversibile per garantire la coerenza della massa, è necessario introdurre un meccanismo di rilevamento in linea oltre alla testina tradizionale, attualmente la pratica di ingegneria utilizza spesso il monitoraggio della potenza mandrino, analizzando in tempo reale la tendenza all' aumento della potenza di taglio per prevedere lo stato di usura dell 'utensile quando la stabilità del potere supera la soglia impostata.(ad esempio, 110% del valore standard), il sistema attiva automaticamente l'allarme e forza il cambio del coltello, mentre la lavorazione delle lame richiede rigorosi test dimensionali su larga scala per i clienti CNC di precisione come ShowyMetal, una macchina di misura a tre coordinate (CMM) e una macchina di misurazione ottica sono standard per rilevare la differenza di superficie del tipo di blade e le dimensioni del tubo, mentre la ruvidezza viene utilizzata per valutare se la finitura superficiale raggiunge Ra 0,8 μ m o superiore. I dati di ispezione devono essere conservati per consentire l'analisi della capacità di processo (Cpk) e garantire la stabilità tra i lotti.
Eliminazione delle sollecitazioni e criteri di accettazione finali
La lavorazione ad asportazione introdurrebbe una pressione di trazione residua all 'interno della lama, la lega ad alta temperatura è estremamente sensibile a questa, è soggetta a crepe a fatica a bassa settimana nel successivo servizio pertanto, dopo il completamento della lavorazione CNC a cinque assi, deve passare attraverso un trattamento termico di de-stress.(In genere in isolamento a temperatura media e lunga) per rilasciare lo stress interno del collegamento di accettazione non solo guarda la dimensione del disegno, ma anche la qualità della superficie, ShowyMetal, nella produzione in serie sottolinea la qualità esterna e richiede che la superficie della lama sia priva di graffi, senza segni di abrasione e con un 'elevata finitura, il che significa che dalla grossolanità alla finitura, ogni fase richiede un rigoroso controllo dei parametri di taglio per evitare il fenomeno del coltello appiccicoso. Per gli acquisti tecnici, la capacità di un fornitore di fornire rapporti di ispezione completi che includono la prova di dimensione, rugosità e de-stress è un fattore chiave per determinare la capacità del processo di selezione di un produttore con capacità di rilevamento e correzione mature che riduce significativamente il rischio del progetto.
Come si fa a presentare ai fornitori una domanda di lavorazione efficace?
D: Per la lavorazione di lame per turbine a gas, quali informazioni occorre fornire oltre ai disegni?
R: Oltre al modello CAD completo e ai disegni 2D, si consiglia di fornire specifiche qualità del materiale e condizioni di trattamento termico (ad esempio, tempo di solidificazione), nonché requisiti di qualità per le parti critiche (ad esempio, standard di rilevazione del rischio) per aree con pareti sottili, in modo da evidenziare le aree a rischio di vibrazione che richiedono un maggiore monitoraggio.
Quali sono gli effetti delle diverse condizioni di durezza sulla lavorazione?
D: A seconda della durezza del materiale, i parametri di taglio devono essere modificati in modo significativo?
R: Sì, i metalli ad alta temperatura nello stato morbido e caldo hanno una grande differenza di resistenza di taglio in base alle raccomandazioni del fornitore per la concentrazione di fluido di taglio corrispondente e la velocità di rotazione dei materiali duri sono raccomandati per l'uso di utensili ceramici CBN, mentre lo stato morbido è rivestito con metallo duro, il flusso di avanzamento deve essere ridotto di conseguenza.
Come garantire l'equilibrio dinamico delle pale?
D: Per la produzione di lame in serie, come è possibile garantire la coerenza del bilanciamento dinamico?
A: il bilanciamento dinamico dipende principalmente dall 'uniformità della distribuzione della qualità della lama, che richiede al fornitore di controllare rigorosamente il margine di taglio coerente nella produzione in serie e di rimuovere lo sforzo per eliminare la deformazione, allo stesso tempo, si consiglia di richiedere al fornitore di fornire il primo rapporto del pezzo e il campionamento del lotto dei dati di bilanciamento del peso/movimento per garantire che i valori di Cpk raggiungano gli standard.
Quali sono i metodi di controllo dei costi per la lavorazione a cinque assi?
D: La lavorazione a 5 assi costa molto, come posso ottimizzare il rapporto qualità-prezzo?
R: È possibile ridurre il processo di vuoto ottimizzando la macchina e il percorso, utilizzando la "fresatura composita" invece di parti dell 'area di fresatura pura, inoltre, una ragionevole selezione dell' utensile può ridurre la frequenza di cambio utensile da parte dell 'acquirente deve eseguire una verifica DFM (Manufacturing Design) con il fornitore, eliminando le caratteristiche strutturali difficili da lavorare durante la fase di progettazione.
Le cause comuni di una finitura superficiale insufficiente?
D: Perché la superficie delle foglie spesso appare rugosa o ruvida?
R: I motivi più comuni includono: l'usura dell 'utensile non è stata sostituita nel tempo, l'insufficiente raffreddamento del mandrino ha portato alla deformazione termica e la mancata adozione dell' inclinazione dell 'albero del coltello corretta ha portato al "taglio della punta", richiedendo ai fornitori di fornire rapporti di prova dei modellatori di rugosità e affermando che i metodi di raffreddamento utilizzati (ad es. lubrificazione in miniatura MQL o freddo interno ad alta pressione) sono fondamentali.
Riassunto
La lavorazione CNC a cinque assi delle pale della turbina a gas è l'incarnazione combinata della scienza dei materiali, del percorso di processo e del controllo delle attrezzature per superare le difficoltà della lavorazione delle leghe ad alta temperatura, la chiave è la selezione scientifica degli utensili, la pianificazione fine del percorso a cinque assi e l'ispezione di processo rigorosa per gli ingegneri e gli acquirenti che si impegnano a migliorare l'affidabilità dei prodotti, la scelta di partner con una vasta esperienza nella lavorazione delle leghe ad alta temperatura, il sistema di ispezione perfetto e l'attenzione alla coerenza dell 'aspetto è fondamentale. Se dovete affrontare sfide di lavorazione personalizzate per le pale in lega ad alta temperatura, siete invitati a inviare disegni dettagliati e indicatori tecnici, forniamo un servizio professionale di valutazione del processo e di quotazione.



