





Le principali difficoltà del blocco di valvola idraulica CNC a cinque assi e la logica della sequenza di lavorazione
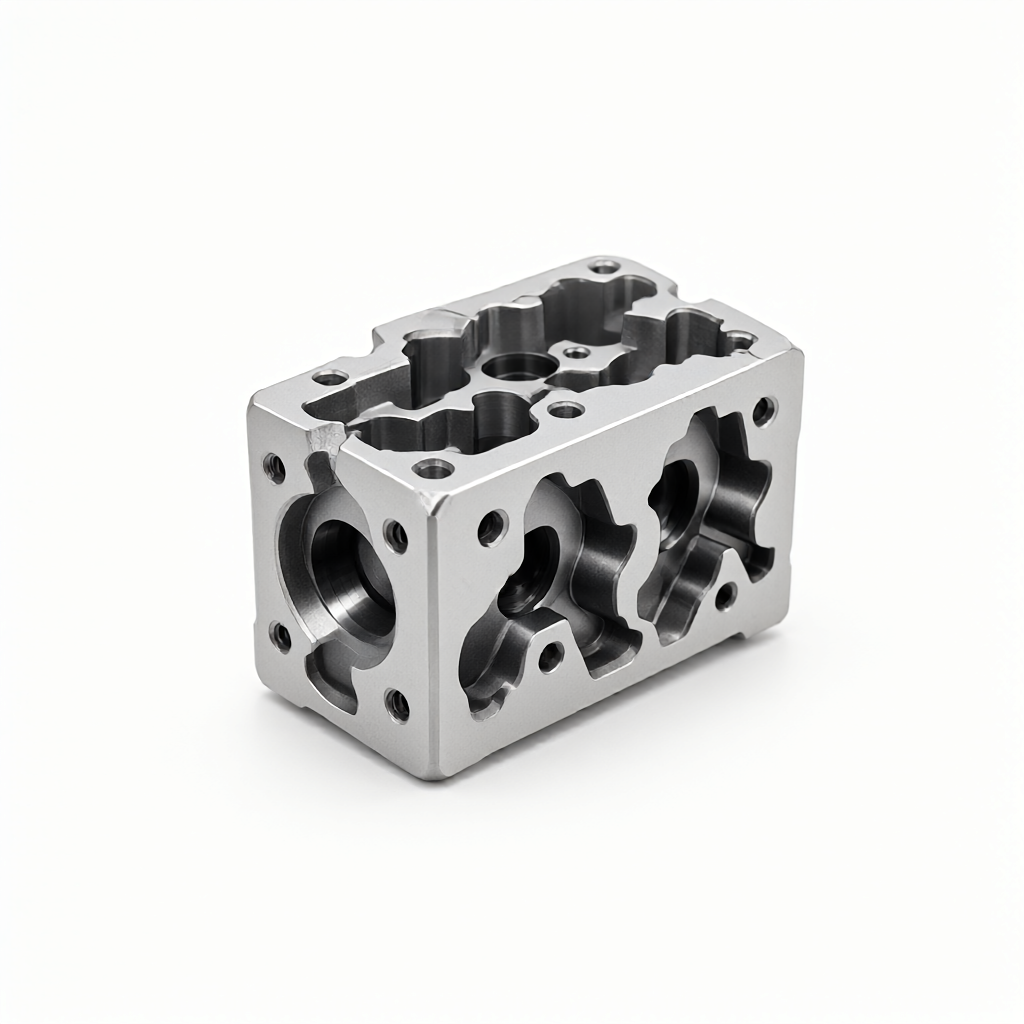
Nella lavorazione CNC a cinque assi del blocco della valvola idraulica, l'ordine di lavorazione del complesso foro della cavità interna determina direttamente le prestazioni di tolleranza del bit delle parti e la qualità della superficie, gli ingegneri di approvvigionamento sono spesso dovuti all 'ignorare il rischio di interferenza dello strumento o al supporto scarso di rigidità, con conseguente rottame della valvola finale o alla necessità di una doppia finitura Il problema principale è: come sotto il vincolo di molteplici direzioni, fori profondi e fori incrociati, pianificare un percorso di taglio stabile, ripetibile e conforme ai requisiti di assemblaggio.
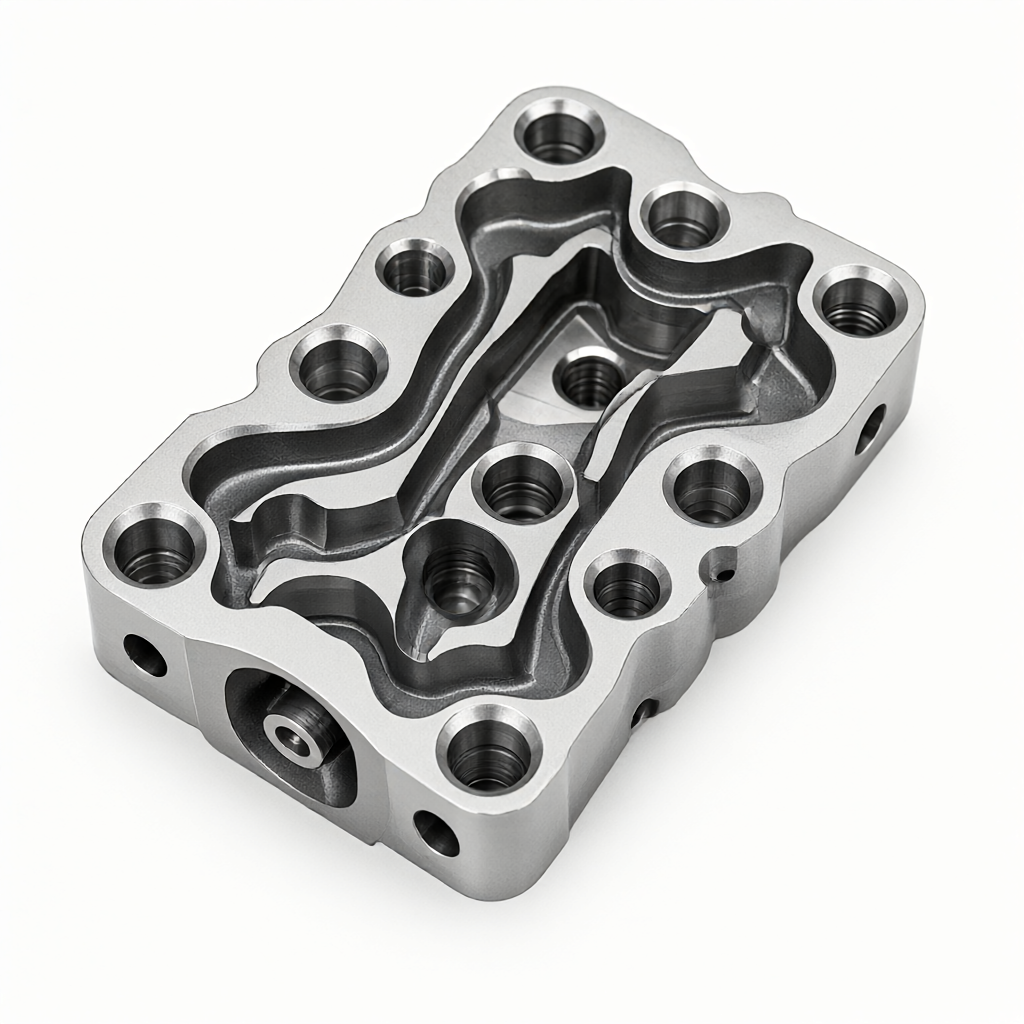
Il blocco della valvola idraulica è solitamente fatto di acciaio lega ad alta resistenza (come 42CrMo o 30CrMo) o acciaio inossidabile (316L), durezza fino a HRC30 - 40 tali materiali hanno forza di taglio e dissipazione del calore scarsa, e la struttura interna spesso contiene più non paralleli al sistema di coordinate principale dei fori obliqui, fori incrociati e fori ciechi se l'ordine di lavorazione non è pianificato correttamente, è soggetto ai seguenti modi di guasto:
- Coltello d'intervento: l'utensile posteriore entra in collisione con la superficie lavorata, causando tagli all 'utensile o graffi sulla superficie della parte.
- Coltello e deformazione.Una lunghezza a mensola troppo grande ha causato un 'insufficiente rigidità della barra dell' asta, innescando il fenomeno "lascia la lama" e la deviazione dell 'apertura supera lo standard ± 0,01 mm.
- Concentrazione di stress residuo: il reverse funzionamento dopo la prima finitura ha portato a uno squilibrio nel rilascio di stress interno del greggio e alla deriva delle dimensioni dopo il trattamento termico.
Pertanto, la pianificazione scientifica dell 'ordine di elaborazione non è solo abilità di programmazione, ma anche base ingegneristica per garantire la coerenza del lotto Per gli acquisti tecnici, la valutazione della capacità del fornitore dovrebbe concentrarsi sul fatto che abbia la capacità di verifica della simulazione basata su un collegamento a cinque assi e se sia possibile fornire i primi dati a coordinate tre pezzi e rapporti sulla rugosità superficiale.
Limitazioni delle caratteristiche del materiale sulla finestra del processo di lavorazione
La scelta del materiale del blocco valvola idraulica influenza direttamente i parametri di taglio e la disposizione sequenziale della resistenza dell 'acciaio 42CrMo, ma la tendenza di indurimento dell' elaborazione è evidente, se la velocità di taglio è troppo bassa o l'avanzamento troppo grande, la superficie si indurirà rapidamente, in modo che la successiva finitura sia suggerita dall 'uso di avanzamento di grandi dimensioni, strategia di velocità media, finitura aumenta la velocità di rotazione, riduce l'avanzamento per ridurre la deformazione plastica.
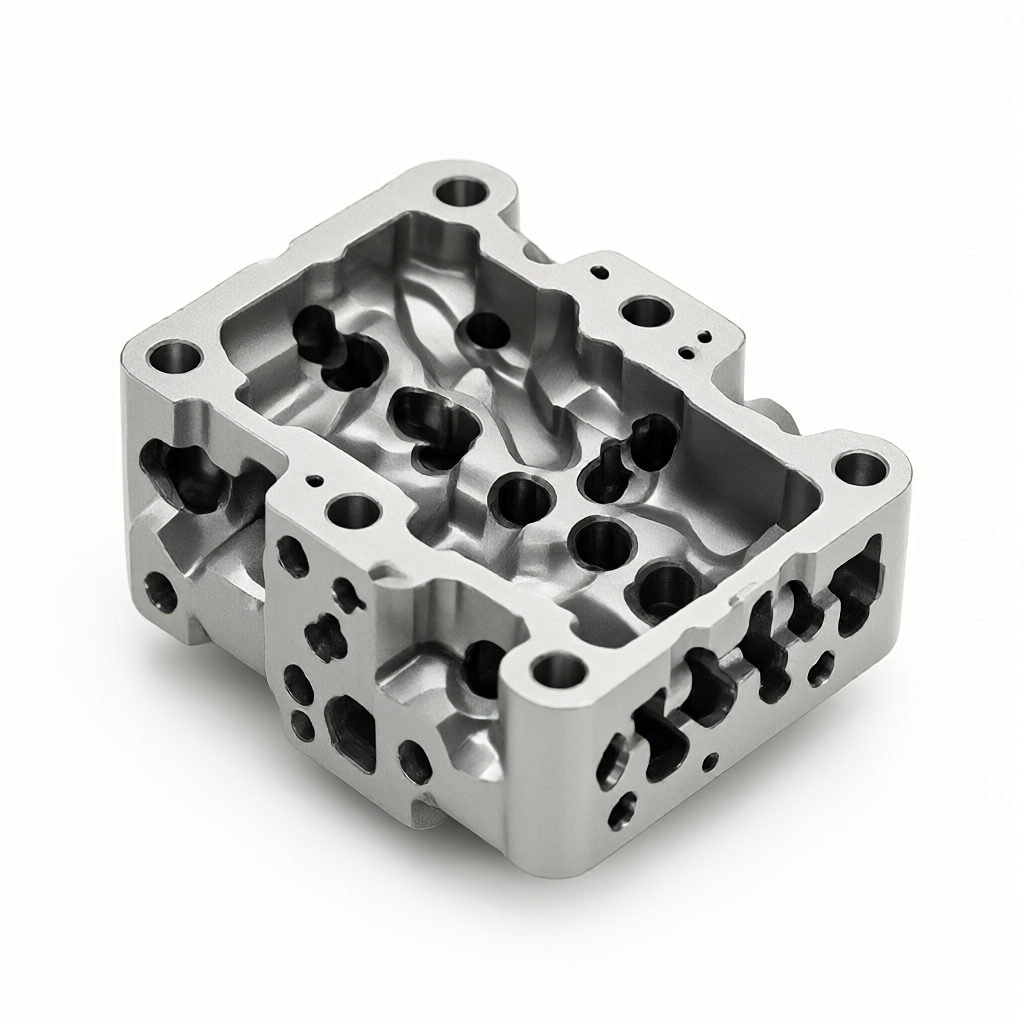
La conducibilità termica dell 'acciaio inossidabile 316L è solo 1/3 dell' acciaio al carbonio, la zona di taglio ad alta temperatura porta facilmente allo sfaldamento del rivestimento dell 'utensile nella lavorazione a cinque assi, a causa dell' frequente cambiamento dell 'angolo, il carico d'impatto quando gli utensili ri-inseriti è grande, è necessario scegliere un rapporto di diametro lungo corto (L/D 0.8), è necessario regolare l'angolo di taglio o accorciare la lunghezza di sforzo.
Approvvigionamento tecnico Durante la revisione dei piani dei fornitori, è necessario richiedere screenshot dei report di simulazione e dati di calcolo rigidi degli utensili come prova fondamentale della loro capacità tecnica, non solo delle dimensioni dei disegni.
Criteri di accettazione e evitamento di difetti comuni
L'accettazione del blocco valvola idraulica non è solo il rilevamento delle dimensioni, ma contiene anche difetti comuni di qualità superficiale e test funzionali ed elusione metodi come segue:
Dimensioni cattive.
Il fenomeno·deviazione di posizione dei pori incrociati> 0,05 mm.
Ragioni·Non è stata comminata l'espansione e/o l'espansione 4D.
EvadereCon la forza di bloccaggio distribuita mediante morsetto flessibile multipunto; temperatura ambiente di lavorazione controllata a 20 ± 2 ° C o misurazione compensata della temperatura.
superficie danneggiata.
Il fenomeno·La parete interna presenta graffi verticali o a spirale.
RagioniVolare o schiacciare il coltello.
EvadereOttimizzare il rapporto di alimentazione per evitare la frequenza di risonanza; controllare regolarmente l'usura dell 'utensile e impostare il numero di cambi forzati; assicurarsi che il flusso di liquido refrigerante sia sufficiente (> 80 L/min) per rimuovere il calore.
La rivelazione sigillata.
Il fenomenoplanarità> 0,01 mm, causando il guasto della guarnizione.
Evadere: ispezione della planarità utilizzando un interferometro laser o un livellatore ad alta precisione; dopo la lavorazione fine, evitare di caricare nuovamente, utilizzare speciali artigli morbidi o ventose a vuoto per l'elaborazione finale.
FAQ: Domande frequenti sulla lavorazione a cinque assi
Qual è il limite di apertura minimo per un blocco di valvole idrauliche CNC a cinque assi?
Limitata dalla rigidità dell 'utensile, la fresatura convenzionale a cinque assi consente la lavorazione stabile di fori passabili di diametro minimo 3 mm se è necessaria la lavorazione di fori più piccoli (ad esempio inferiori a 2 mm), è consigliabile utilizzare un centro di perforazione dedicato o la foratura laser o utilizzare frese micropulenti ultracorti su una macchina a cinque assi, ma il costo aumenterà significativamente.
È necessario un trattamento termico per le valvole idrauliche in acciaio 42CrMo prima della lavorazione?
Sì, 42CrMo corrisponde a requisiti elevati di resistenza e tenacità, di solito devono essere lavorati con tempra (Quenching and Tempering) fino all 'intervallo HRC 28 - 32, quindi la resistenza al taglio grezzo non trattato termicamente è elevata e la stabilità delle dimensioni delle parti finali è scarsa.
Come verificare che la capacità di lavorazione a 5 assi di un fornitore sia reale?
Sono richiesti i primi rapporti di misurazione a coordinate tripla (dati CMM), le misurazioni di rugosità superficiale e gli screenshot simulati del percorso utensile, oltre a richiedere la compensazione online per correggere automaticamente l'usura dell 'utensile attraverso le testine durante la lavorazione.
Come garantire l'intercambiabilità di pezzi di valvole idrauliche nella produzione di serie?
L'aspetto fondamentale è la coerenza delle morse e la precisione di riposizionamento della macchina: i produttori devono utilizzare attrezzature speciali e monitorare un indice di capacità di processo di dimensioni critiche (Cpk> 1,33) tramite SPC (Statistical Process Control) per garantire che le fluttuazioni dimensionali all 'interno del lotto siano mantenute entro ± 0,005 mm.
Il trattamento superficiale è incluso dopo il completamento della lavorazione?
Il blocco della valvola idraulica di solito non richiede un trattamento superficiale aggiuntivo, ma il canale di alimentazione interno deve essere lucidato elettrolitico o acido decapato, al fine di rimuovere la pelle ossidante e migliorare la resistenza alla corrosione se ci sono requisiti esterni, l'ossidazione anodica o spruzzo possono essere aggiunti all 'esterno, ma si deve prestare attenzione all' influenza del rivestimento sulle dimensioni, è necessario mettere lo spessore del rivestimento nelle tolleranze.
Conclusione: il pensiero ingegneristico dal disegno alla produzione di massa
Il valore fondamentale dei blocchi valvole idrauliche per la lavorazione CNC a cinque assi, non solo "può essere elaborato", ma anche "può essere consegnato in serie in modo stabile a costi e qualità prevedibili" nella pianificazione dell 'ordine di lavorazione, nella corrispondenza dei materiali, nella verifica della simulazione e nel controllo del processo, costituiscono un ciclo chiuso di ingegneria per la produzione di precisione, per gli ingegneri di approvvigionamento e di ricerca e sviluppo, la scelta di un partner con una catena di processo completa e capacità di ispezione, più valore a lungo termine rispetto al semplice confronto dei prezzi. Se avete blocchi complessi di valvole idrauliche o strutture di precisione simili, siete invitati a fornire i disegni per la valutazione della fattibilità del processo e la rapida citazione.



