





La gestione del truciolo per la lavorazione CNC a cavità profonda: principi e punti critici ingegneristici
Nella personalizzazione delle parti CNC di precisione, la struttura a cavità profonda (come L/D> 4:1 scatola quadrata, camera di tipo, cambio) è spesso causata da scarsa rimozione dei trucioli che porta a interferenze utensile, ripetuti tagli e graffi superficiali, influenzando direttamente la coerenza del lotto Come produttore con 72 apparecchiature CNC e finitura superficiale capacità Ra0,4 μ m, la gestione dei trucioli non si basa solo sul "grande serbatoio di truciolo", ma richiede la combinazione dei parametri di taglio, percorso dell 'utensile e strategia di lubrificazione dai seguenti parametri ingegneristici, dalla modalità di guasto, alle soluzioni di processo, alle soluzioni di contrasto critiche per lo smantellamento.
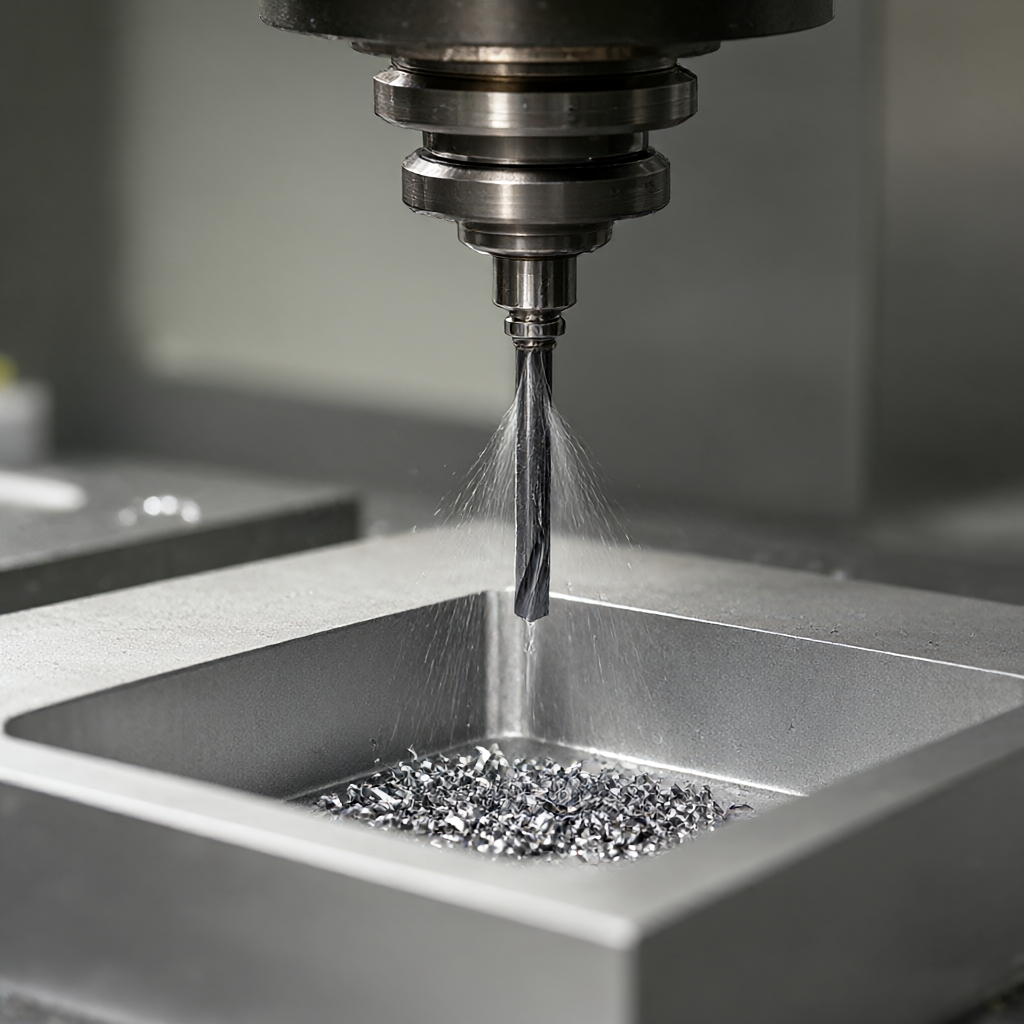
Tipica modalità di guasto del truciolo intrappolato in profondità all 'interno della camera
I tre tipi di cedimenti più comuni nella lavorazione a cavità profonda sono dovuti alla permanenza in truciolo:
- Chatter marking (truciolatura ripetuta):Il truciolo rimane attaccato ai lati o alle pareti laterali, lo strumento passa di nuovo quando si verifica un secondo contatto, producendo striature o piccole scanalature, specialmente nella fresatura a 5 assi di superfici complesse che sono più facili da ignorare.
- Variazione del calore e spostamento delle dimensioni:L'accumulo del truciolo forma uno strato isolante locale, l'effetto di caduta di calore provoca l'ammorbidimento del materiale laterale, le dimensioni superano la banda di tolleranza ± 0,01 mm; prima dell 'ossidazione dell' anodo di alluminio, si formeranno punti di ossidazione se i microtrucioli non sono stati puliti.
- Coltello tagliato e tagliato:Tagliare i trucioli avvolgendo il taglio principale o l'estremità del coltello, la forza di taglio precipitò causando un taglio, lavorazione attenta dell 'albero allungato camera più probabile scatenare il volo.
Questi cedimenti amplificano i difetti estetici nella produzione di massa-le superfici altamente lucide e la mancanza di graffi sono indicatori chiave dell 'accettazione da parte del cliente, quindi la gestione delle trucioli non è solo "pulizia", ma anche un controllo preliminare della precisione e della coerenza dell' aspetto.
Come i coltelli e i parametri di taglio influiscono sull 'estrazione
Velocità, avanzamento e forma di truciolo
La morfologia del truciolo è determinata dallo spessore del truciolo tagliato e dal raggio d'arricciatura dei parametri comuni per i componenti a cavità profonda come segue (ad esempio, una fresa micro-livellata 6061-T6 con diametro di 8 mm):
| Parametri di | Valore consigliato | Effetti sull 'espulsione dei rifiuti |
|---|---|---|
| Fattore principale Rotazione | Capacità 8000 - 12000 RPM | Velocità elevata, raggio sottile e riccio facile da incollare; bassa, tagliente spesso e dritto, facile da bloccare |
| ogni dente in avanti | 0.03 - 0.05 mm/dente per secondo | Alimentatore troppo basso → truciolo non rotto → Strofinare un coltello; Troppo alto → forza di taglio aumenta → canale di rimozione dei trucioli Trasformazione sotto pressione |
| Da mangiare con coltello | fino a 0.2D | Quando l'apertura dell 'intercapedine in profondità completa, l'alimentatore laterale è grande → taglia il truciolo largo e lungo → ha bisogno di un avanzamento più piccolo o lavorazione della partizionamento |
Nella pratica di ingegneria, lo stadio profondo di apertura e sgrossatura viene spesso utilizzato il "taglio Z stratificato"(Z-step 0.1 - 0.2D), il completamento di ogni livello viene utilizzato per il foro di iniezione di raffreddamento interno ad alta velocità per evitare l'accumulo di trucioli.
Quanti coltelli e forbici sono progettati
- Geometria a taglio superiore (Flute Geometry):3 lame frese micro-lineari scanalatura di truciolo è superficiale, adatto per l'elaborazione di finitura, ma l'efficienza di rimozione di truciolo è bassa; coltello sopra 4 lama quando si apre in profondità a causa di spazio di truciolo non è facile da decomprimere, si consiglia di utilizzare un angolo di microfrese profonda 3 tagli e tagliente di 90 °, e aumentare la superficie levigata per ridurre il coefficiente di truciolo appiccicoso.
- Coltelli più lunghi di:L/D> 10 la durezza dell 'utensile a camera profonda è scarsa, il truciolo è facilmente attaccato ai lati sotto la gravità e il trascinamento fluido, questo deve essere combinato con il freddo interno (cooling interno) spruzzare il liquido di taglio direttamente sull' punte, il truciolo è lavato fuori dalla zona di taglio, piuttosto che fare affidamento sulla gravità naturale caduta.
- Distruttore trapano:La foratura a foratura profonda (L/D> 12) deve essere utilizzata con una punta di foratura ad alta efficienza (come l'angolo a spirale di oltre 30 °), altrimenti il taglio delle trucioli nel foro forma una "colonna di truciolo" di blocco, è facile da rompere quando si cammina il coltello nella lavorazione del processo, tagliare le forature lungo la guida alla fine, è necessario monitorare lo spessore di accumulo della foratura nella zona di guida, per evitare di bloccare il pezzo.
Confronto tra i tre principali sistemi di scarico
Non esiste una singola "soluzione migliore" per la gestione del truciolo a cavità profonda, che deve essere selezionata in base al rapporto L/D, al materiale, alla quantità e ai requisiti esterni rispetto ai tre schemi comunemente usati:
| programma | Scenari di applicazione | Vantaggi | Limitazioni |
|---|---|---|---|
| Olio motore esterno (External Air Blast) | Il/D< 6,开粗后清腔 | Equipaggiamento semplice, basso costo e nessun intervento con i coltelli | cavità profonda (L/D> 8) il flusso d'aria non può raggiungere il lato, il tasso di residuo di truciolo è alto; le briciole di alluminio sono facilmente disperse e contaminano la superficie di lavorazione circostante. |
| raffreddamento interno (Internal Coolant) | L/D 4 - 12, finitura | Tagliare il truciolo direttamente fuori dalla punta, Ra superficiale fino a 0,4 μ m, senza trucioli appiccicosi | L'utensile deve avere un canale freddo interno, il costo del coltello da strada è elevato; i residui di olio nella cavità profonda sul fondo della necessità di una successiva pulizia |
| Riciclo d'aria ad alta velocità (Dry + High-Speed Air) | Materiali non aderenti del coltello (acciaio, titanio), requisiti di finitura elevati | Nessun residuo di fluido di taglio, nessuna pulizia prima dell 'ossidazione anodizzata; trucioli vengono portati via dal flusso d'aria ad alta velocità, riducendo il contatto secondario | L'alluminio, il magnesio e altri trucioli leggeri di metallo sono gravi e non si applicano; la temperatura della zona di taglio è aumentata, è necessario monitorare la vita dell 'utensile. |
La nostra esperienza di ingegneria è: lavorazione profonda a cavità di alluminio con priorità nello schema di raffreddamento interno, finitura alta dell 'acciaio richiede la selezione del taglio a secco + ciclo del flusso d'aria, lo stadio aperto di spruzzo uniforme aggiunto come carrello di produzione in serie, tre soluzioni possono essere mescolate-aprire il soffiaggio esterno di sgrossatura, finitura del taglio interno freddo o secco, per garantire che ogni processo di taglio dello stato del truciolo sia controllabile.
Pratiche di processo: dalla strada del coltello alla progettazione collaborativa del raffreddamento
Tagli e tagli diretti verso la gestione
Il flusso del truciolo all 'interno dell' alloggiamento è determinato dalla direzione del percorso del coltello e si consiglia di utilizzare il coltello a spirale "dall 'esterno", piuttosto che uno strato dopo l'altro, in modo che i trucioli siano spinti nella zona di scarico della parete, piuttosto che impilati nel centro della lavorazione, la direzione della strada del coltello dovrebbe essere coerente con la direzione del truciolo principale-cioè, il truciolo viene portato all' apertura della cavità piuttosto che spinto nella base della cavità.
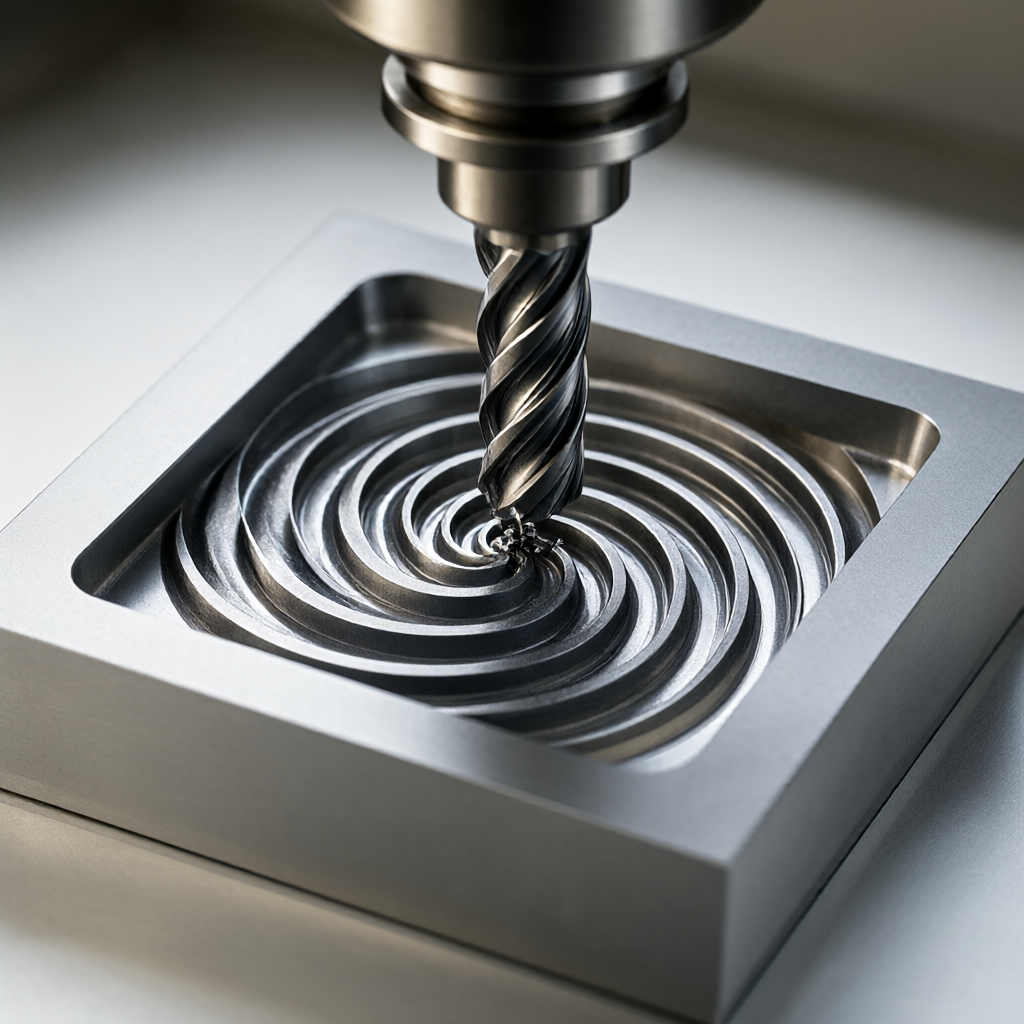
Quando la fresatura a 5 assi della cavità profonda della superficie complessa, l'angolo di assetto dell 'utensile (tilt) deve essere controllato a 15 °-30 ° per evitare che il truciolo sia "graffiato" sul retro dell' utensile, il software CAM può essere impostato sul modulo "previsione del flusso del truciolo", simulare la traiettoria di scivolamento del truciolo all 'interno del contenitore, identificando in anticipo l'area.
Controllo temporale del raffreddamento e del flusso d'aria
L'estrazione del truciolo non è un "soffio continuo", ma deve corrispondere ai tempi del processo di taglio:
- Intervallo di carico:Dopo che ogni strato ha completato la fase Z, sospendere il mandrino, il flusso d'aria ad alta velocità (0,6 - 0,8 MPa) soffia per 3 - 5 secondi e tagliare lo strato successivo.
- Lavorazione fino a dentro:Il raffreddamento interno continua ad aprire e il flusso d'aria viene soffiato solo brevemente all 'esterno quando si abbassa la lama, evitando che il flusso d'aria colpisca la superficie non solidificata.
- Coltello da cambiare/Prima dell 'ispezione:Forza soffiatura esterna + aspiramento del vuoto per garantire che la misurazione CMM (tre coordinate) sia priva di interferenze e che i dati dimensionali siano affidabili.
Questo set di temporizzazione deve essere scritto nel programma di polimerizzazione nella produzione di massa per evitare l'intervento manuale dell 'operatore che causa la differenza di lotto.
Ispezione ed elusione dei guasti: come ottenere l'effetto di gestione dei trucioli
Se la gestione delle briciole è in atto, non può essere fatta da soli "nessun briciolo visivo", devono essere combinati con test quantitativi:
- rugosità superficiale:Ra ≤ 0,4 μ m (finitura dell 'alluminio) sul lato della camera profonda, se il Ra aumenta oltre 0,8 μ m, suggerisce che ci sono tracce di taglio ripetute del truciolo.
- Test di dimensione:La distanza della camera profonda dalla parete laterale è ± 0,01 mm, se i singoli pezzi in un lotto sono peggiori, controllare preventivamente se la parte prima della finitura avviene deformazione termica di accumulo truciolo.
- Controlli ottici completi:Prima della spedizione l'aspetto generale al 100%, concentrarsi sull 'esame dei residui di microfingi nella parte inferiore della cavità profonda (utilizzando una lente di ingrandimento 50x o un' analisi ottica AOI), il taglio residuo che forma punti ossidativi dopo l'ossidazione anodica è un difetto di primo livello nell 'aspetto.
Se si trovano problemi di foratura in serie, l'ordine di regressione è: registrazione dell 'usura dell' utensile → registro della pressione di raffreddamento → versione del percorso del coltello CAM → lotto di materiale (inclusioni di alluminio influenzano la forma del truciolo) nella maggior parte dei casi, i primi due fattori sono la causa.
Domande frequenti (FAQ)
Qual è la pressione di raffreddamento interna adatta per la lavorazione CNC a camera profonda?
Di solito 0,4 - 0,6 MPa può essere tagliato fuori dalla punta del coltello, la pressione troppo alta soffierà via la polvere metallica traccia raffreddata quando il coltello si ritira, l'inquinamento della superficie circostante di elaborazione di fine alluminio consigliato 0,5 MPa per iniziare, taglio del colore del truciolo (argento migliore, nero come coltello appiccicoso).
Si può saltare la fase di cottura e tagliare direttamente?
Non è raccomandato che omettendo lo sweep tra gli strati porti all 'accumulo di trucioli dopo il taglio di 2 - 3 strati, il truciolo tagliato nello strato successivo viene premuto nel divario materiale, la superficie appare "strip", l'elaborazione richiede un aumento dell' margine o il passaggio a una profondità più piccola da rimuovere, ma riduce l'efficienza.
Cosa fare quando si taglia a fondo il filo spinato?
L'accumulo di trucioli nell 'area di guida è una misura preventiva comune dei cedimenti delle passerelle: quando il taglio dei trucioli lungo la coda dello scarico, aumentare il flusso d'aria ausiliario (0,3 MPa) sul lato della guida e ridurre la lunghezza del truciolo (riducendo l'avanzamento, aumentando la velocità di taglio per piegare la trucioli) se è bloccato, è necessario interrompere la pulizia manuale, la produzione di massa dovrebbe impostare l'allarme del sensore di monitoraggio del truciolo.
Il regime di taglio a secco è applicabile a tutte le cavità profonde in metallo?
Non adatto per l'alluminio, il magnesio e altri metalli leggeri coefficiente di adesione del truciolo, taglio a secco è facile da avvolgere gli utensili, coltello rotto rischio è basso in acciaio, titanio, Inconel e altri materiali duri come trucioli, secco e ciclo del flusso d'aria è una soluzione fattibile, ma la necessità di monitorare l'aumento della temperatura dell 'utensile, il ciclo di sostituzione è circa il 30% più corto di taglio bagnato.
Come prevenire il taglio profondo delle cavità dalla fase di disegno?
DFM (analisi di producibilità), se la camera profonda L/D> 10 non ha fori di processo o scanalature antitruciolo, si consiglia di aumentare il foro di processo (diametro 2 - 3 mm) o pendenza (≥ 1 °), in modo che la truciolo ha un canale di scivolamento naturale e allo stesso tempo segnare la rugosità della dimensione critica necessaria per facilitare l'adeguamento della strategia di raffreddamento per la fase di lavorazione.
Conclusioni e raccomandazioni d'azione
La gestione dei trucioli in camera profonda è la soglia invisibile per la precisione e la coerenza esterna Ottimizzando i parametri di taglio, la corrispondenza della geometria dell 'utensile, il controllo del flusso di raffreddamento e il controllo quantitativo per ridurre il tasso di difetti in serie causato dal taglio dei trucioli a un livello accettabile Se siete di fronte alle sfide del taglio dei trucioli nella lavorazione a cavità profonda, è possibile inviare i disegni e i requisiti di processo, il nostro team di ingegneri offre consulenza DFM, scelta degli utensili e strategia di raffreddamento per la consegna in serie entro 15 - 25 giorni.



