





Macchine per ingranaggi di precisione CNC a cinque assi: riparazione del pavimento dentario e ispezione di precisione del circuito
5 assi di posizionamento di processo nella lavorazione di precisione della scatola degli ingranaggi
Per la struttura compatta, l'angolo assiale non standard o la lavorazione complessiva dell 'alloggiamento e della ruota interna del cambio di precisione, la lavorazione CNC a cinque assi attraverso la posizione dell' albero della lama per regolare in tempo reale, risolvere un singolo avanzamento assiale non può raggiungere il punto cieco rispetto al tradizionale tornio CNC o fresatrice a 3 assi, un collegamento a cinque assi nella lavorazione degli ingranaggi obliqui, delle linee planetarie e dell 'albero profilattico, può mantenere l'utensile sempre in una superficie di avvolgimento migliore, riducendo significativamente le striature e le striature. Nella scena personalizzata in serie, la lavorazione a cinque assi utilizza generalmente la catena di processo "fresatura-macinazione-finitura", prima fresatura ad alta velocità per completare la lavorazione semi-finitura, quindi per compensare la geometria microscopica del profilo dentario, al fine di soddisfare le piccole fluttuazioni del rapporto di trasmissione e le esigenze funzionali di basso rumore.
Scenari d'uso e vantaggi principali
- Intera lavorazione dell 'asse portante:La clip una tantum completa la linea di fori dell 'armadio, la dentatura dell' albero e la lavorazione di base di posizionamento, riducendo l'accumulo di errori di posizionamento secondario e migliorando la coassiale.
- Ottimizzazione del taglio del coltello:Mirando al circolo sottile profondo, attraverso l'angolo del pendolo della punta per evitare interferenze, prolungare la vita dell 'utensile e migliorare la coerenza della superficie.
- Efficienza aumentata:Il poliedro viene tagliato una volta, con avanzamento rapido, il tempo di lavorazione di un singolo pezzo viene ridotto del 20%-30%, adatto per un ciclo di consegna del lotto di 15 - 25 giorni.
Design e microstruttura dei denti.
La stabilità della trasmissione del riduttore di precisione non dipende solo dal profilo macroscopico del dente, ma si basa anche sulla deformazione microscopica del dente attraverso la macchina utensile a cinque assi, che coinvolge principalmente la deformazione dentaria (Crown), lo spessore del dente e la micro-correzione dell 'angolo di elica del dente, il cui nucleo è quello di compensare l'errore di elaborazione, la deformazione termica e la deformazione elastica sotto il carico, in modo che l'ingranaggio nel processo di ottenere una distribuzione uniforme del carico, evitando il contatto dei bordi che porta alla concentrazione di stress.
Nel programma CNC, generalmente utilizzando la modalità RTCP a cinque assi (il punto centrale dello strumento rotante) con interpolazione cicloide, realizzare il movimento avvolgente del profilo dei denti per gli ingranaggi del materiale in acciaio legato o in acciaio inossidabile, è anche necessario considerare la deformazione elastica transitoria causata dalla forza di taglio regolando i parametri di punzonatura del coltello.(come polarizzazione radiale, polarizzazione assiale), la deformazione può essere compensata in anticipo Inoltre, la regolazione dell 'ordine di modifica deve essere combinata con l'analogico degli ingranaggi, il numero di denti e la velocità di rotazione prevista, di solito il controllo della quantità di rettifica nell' intervallo di diversi micron a dieci micron, deve essere verificata da un dente speciale o da misure a coordinate tripla circuito chiuso.
5 assi a confronto con il percorso di macinazione
Nella produzione di ingranaggi di precisione, taglio CNC a cinque assi e formatura/rettifica a fronte cono sono due principali percorsi tecnici in termini di precisione, qualità della superficie e economia ci sono differenze significative, la selezione deve essere basata sul grado di tolleranza, durezza del materiale e scala del lotto considerato.
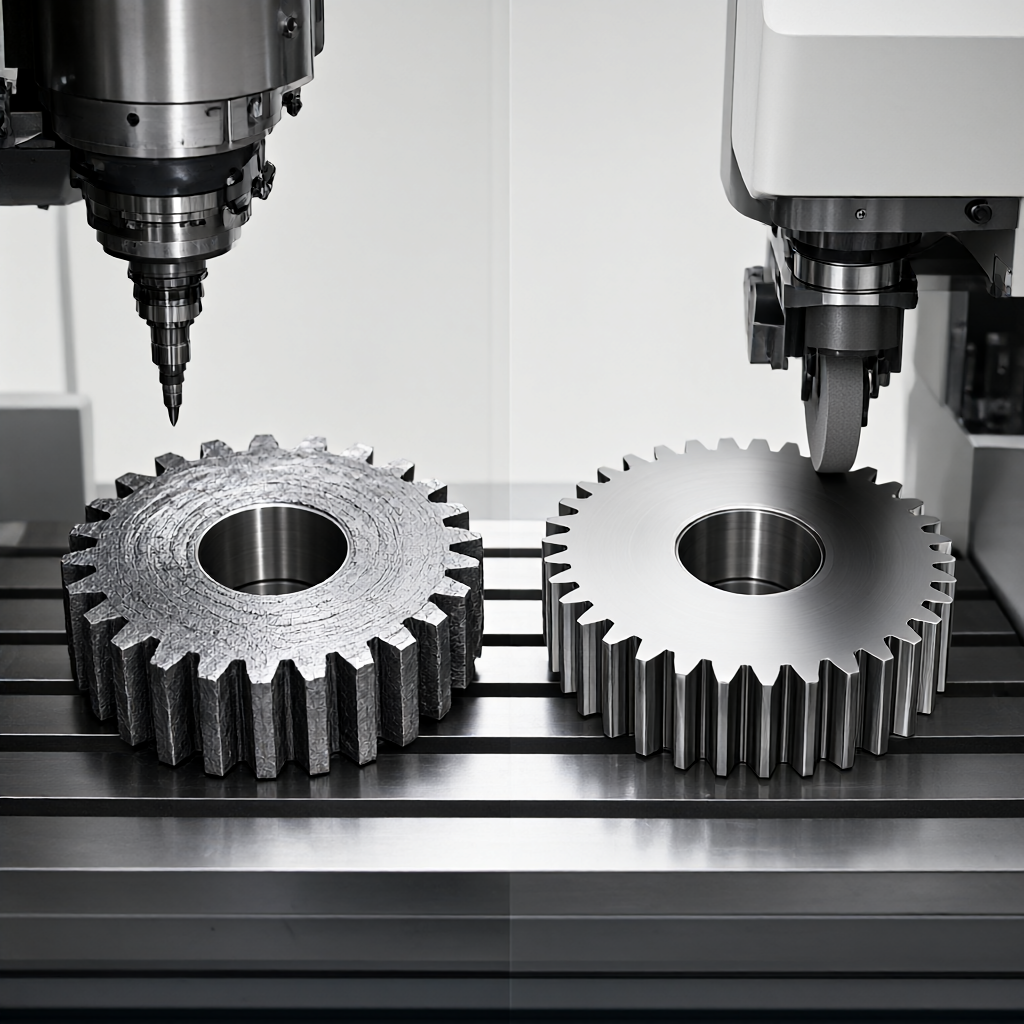
| dimensioni dimensioni. | 5 assi CNC ad alta velocità | Forma/Germogli a cavallo. |
|---|---|---|
| Stato dei materiali applicabili | Stato di ricottura e dimmerazione (durezza ≤ 35 HRC) | Stato di tempra (durezza ≥ 45 HRC). |
| Rugosità superficiale. | Ra 0,8 - 1,6 μ m (necessita di successiva macinazione) | Ra 0.2 - 0.4 µ m |
| Quanto sono microscopici i denti | Dipende dal taglio, ha alta coerenza ma è influenzato dall 'usura del coltello | Correzione accurata delle ruote, adatta per microforme |
| Costo unico ed efficienza | Alta efficienza in grandi quantità, basso costo senza attrezzature | Lavoro singolo più lungo, adatto per pezzi di precisione ad alto valore aggiunto |
| Applicazione tipica | giunti robotici, trasmissioni di automobili, riduttori planetari produzione in serie | Motori aeronautici, riduttori ad alta precisione, orologi |
Se il successivo trattamento termico del cambio, o il trattamento termico consente una piccola fresatura, il CNC a cinque assi può direttamente sostenere la finitura, con trattamento superficiale per ottenere un 'elevata finitura, se l'attrezzatura dura del dente, è necessario mettere da parte l'margine di rettifica, cinque assi solo per la lavorazione semi-fine, la nostra azienda dispone di 72 unità CNC, che possono essere configurati in modo flessibile secondo le richieste di tolleranza del disegno e trattamento termico "fresatura-macinazione" o "fresatura-rollio-macina" catena di processo.
Integrare metodi di rilevamento di precisione e analisi dei guasti
La precisione d'ingaggio dopo il montaggio del riduttore determina direttamente la sua efficienza di trasmissione e la durata della sua rilevazione includono punti di contatto del dente, errori di trasmissione e gap laterale metodi comuni tra cui:
- Test per contatto denti: .Quando si utilizza olio di mais rosso spalmato sulla superficie d'ingranaggio, gli standard della ruota ruota ruota per osservare la distribuzione della zona di contatto richiedono che le macchie di contatto siano alte lungo i denti e che i denti siano conformi alle normative GB/T 3480 o ISO 1328, di solito richiede una deviazione centrale della zona di contatto ≤ 0,1 denti alti.
- Misurazione degli errori di trasmissione:Utilizzare un interferometro laser o un encoder angolare per acquisire la deviazione di fase dell 'asse di uscita alla velocità nominale e valutare la stabilità dinamica.
- Controllo dello spazio di backlash:Utilizzare la misurazione della tangente o della percentuale per garantire che la distanza laterale sia compresa tra 0,02 e 0,05 mm, evitando così l'intasamento e l'impatto.
I modi più comuni di guasto includono la vaiolatura, la incollatura e il taglio dei denti, che è dovuto principalmente a scarsa lubrificazione o ad una finitura superficiale eccessiva; il incollaggio sincronizzato con l'aumento della temperatura troppo rapido e il materiale non corrisponde correttamente; i denti rotti sono spesso associati alla sotto-riparazione della radice, alla concentrazione di sforzo attraverso la transizione angolare preimpostata nel programma CNC e il controllo del valore Ra a 0,4 μ m, può ridurre significativamente il rischio di cricche di fatica. Il collegamento di prova deve essere dotato di una macchina di misura a coordinate e di un dispositivo di misurazione dell 'ingranaggio speciale e produrre un rapporto completo per garantire la coerenza delle prestazioni di ogni set di scatole degli ingranaggi.
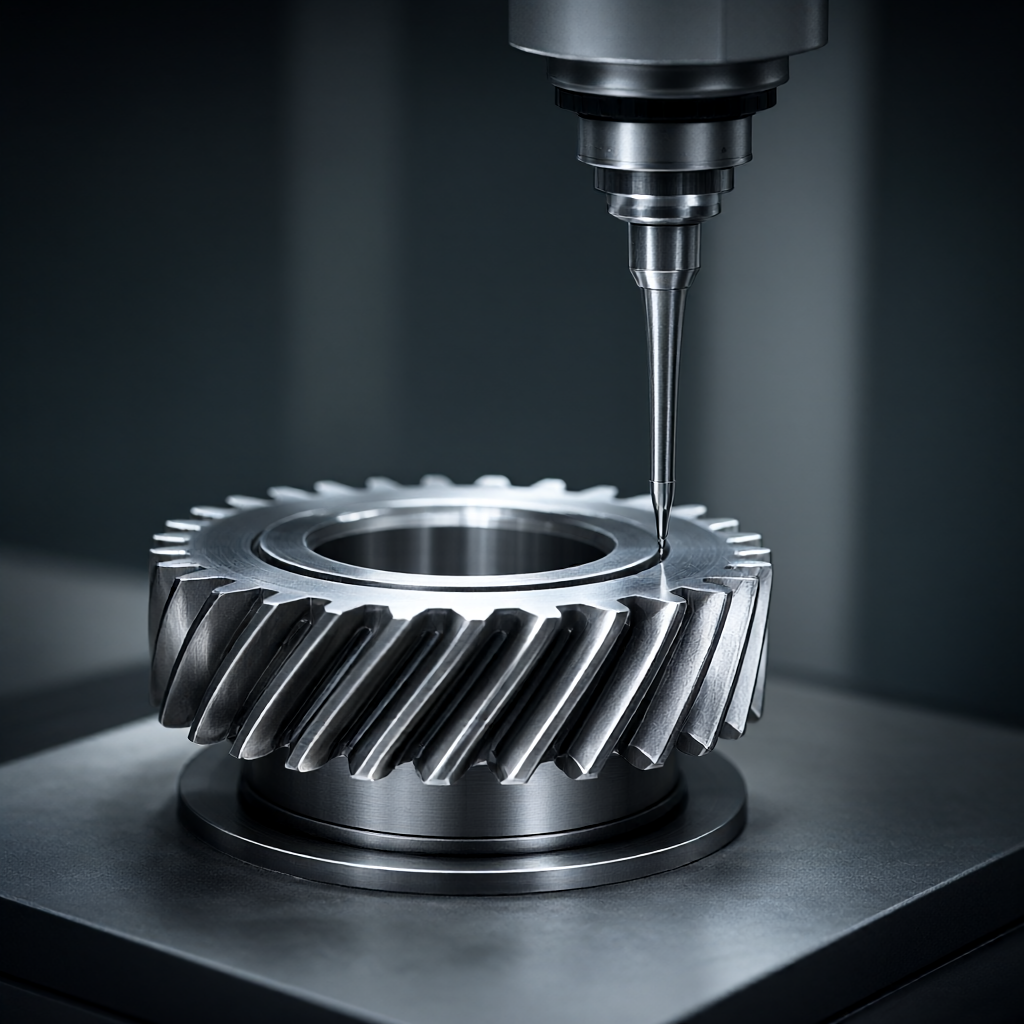
Pulizia del viso a cinque assi e controllo della coerenza in serie
Per le attrezzature di fascia alta, la scatola di ingranaggi richiede non solo la precisione del movimento, ma anche l'aspetto di alta qualità nella produzione in serie, attraverso la gestione della vita del coltello e il monitoraggio online, per garantire che le condizioni di taglio di ogni ruota dentata siano stabili con guarnizioni in metallo duro ad alte prestazioni, associate ad alta velocità e strategie di riduzione della profondità, per sopprimere efficacemente la deformazione termica, mantenere la levigatura del dente e nessun graffio. I dati di campionamento dello strumento di rugosità superficiale mostrano che la maggior parte del valore Ra del lotto è stabile nell 'intervallo da 0,4 μ m a 0,8 μ m, per soddisfare le esigenze di elaborazione superficiale come la successiva fosfilizzazione, ossidazione nichelata o anodizzata, e alla fine mostra un' alta luminosità e l'effetto finito impeccabile.
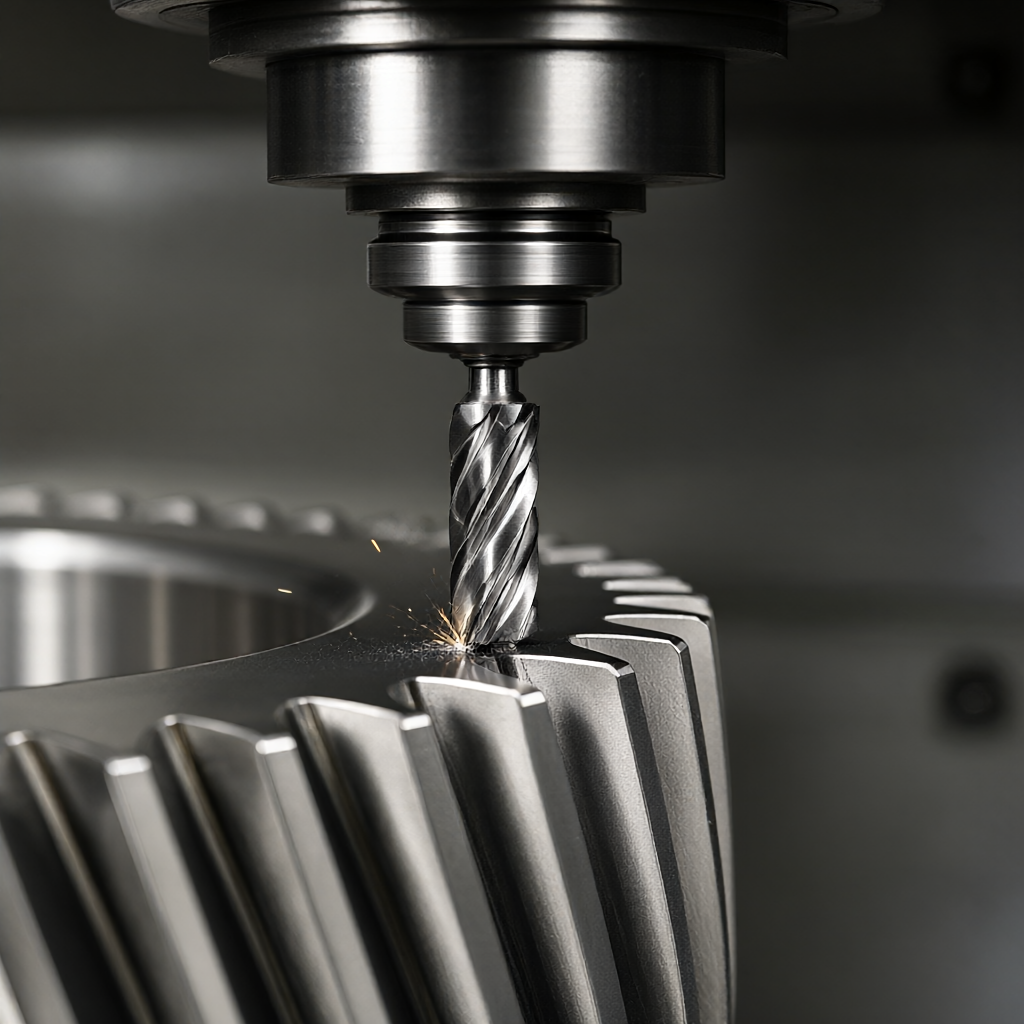
Il controllo della conformità dei lotti è fondamentale per eseguire un 'ispezione al 100% su scala completa prima che ogni lotto venga avviato con l'applicazione Statistical Process Control (SPC), registrare i valori CPK e accedere alla produzione in serie quando CPK ≥ 1,67, creare un database di compensazione degli utensili per gli ordini di lotti a lungo termine, correggere automaticamente l'usura radiale ed assiale di 500 - 1000 pezzi ogni taglio, per garantire la convergenza dell' ultimo pezzo con la prima dimensione. Questo modello di controllo a circuito chiuso è il mezzo principale per garantire la stabilità della qualità durante un periodo di consegna di 15 - 25 giorni.
FAQ: Domande tecniche sulla lavorazione di riduttori CNC a cinque assi
Qual è il limite minimo analogico degli ingranaggi CNC a cinque assi?
A seconda della rigidità della macchina, diametro dell 'utensile e portata dell' angolo di assetto di solito piccolo modulo (m ≤ 0.5) gli ingranaggi sono soggetti al diametro minimo dell 'utensile, si consiglia di utilizzare un cambio percorso speciale o processo di rettifica per la maggior parte delle macchine a cinque assi possono essere elaborati stabilmente piccoli ingranaggi analogico-obliqui di m 0.25 o più, è necessario valutare l'angolo di interferenza e l'angolo di rotazione dell' punta.
Come determinare l'altezza del dente?
Il valore non fisso dell 'ordine di riparazione deve essere combinato con le tolleranze sub-centro dell' ingranaggio, il peso pre-tensione del cuscinetto e il calcolo integrato dello spettro di carico, di solito impostato inizialmente sul volume di rettifica di 2 - 5 μ m, seguito da regolazione iterativa per prova e misurazione delle macchie di contatto fino a quando l'area di contatto non soddisfa il livello standard ISO1328.
La lavorazione a 5 assi può sostituire la dentatrice ad ingranaggi?
Nel caso specifico può essere utile per il numero di denti non standard, i denti dell 'albero intero o la scatola di ingranaggi integrata complessa, la fresatura a cinque assi ha vantaggi flessibili; ma per grandi volumi di standard ingranaggi dritti evolventi, l'efficienza e l'economia dei denti è ancora superiore secondo la scelta del modello di complessità del disegno e dei costi del lotto.
Che cosa fare se si eccede il limite di errore di trasmissione dopo il montaggio della scatola degli ingranaggi di precisione?
Prima di tutto per risolvere il grado di coassiale di installazione e lo spazio del cuscinetto, quindi controllare la geometria microscopica del dente, se è una deviazione sistematica, è necessario regolare la quantità di riparazione dello spessore del dente e riprovare; Se l'errore casuale, per lo più il rilascio di stress di montaggio, può essere pre-caricato attraverso la simulazione di pressatura dopo la compensazione di micro-raschiatura del dente, se necessario.
In che modo la finitura superficiale Ra0,4 μ m influisce sulla durata dell 'ingranaggio?
Il valore Ra influenza direttamente il coefficiente di attrito e la durata della fatica di vaiolatura Ra0,4 μ m della finitura può ridurre significativamente lo stress di contatto della micro-sporgenza del dente, ridurre il rischio di incollaggio, specialmente in applicazioni ad alta velocità e pesanti, ed è un indicatore chiave per migliorare il silenziosità e l'affidabilità della scatola degli ingranaggi.
Conclusioni e raccomandazioni d'azione
La lavorazione CNC a cinque assi offre un 'opzione di produzione altamente flessibile e coerente per riduttori di precisione, che controlla efficacemente l'errore di trasmissione e la qualità della superficie con un design ragionevole della finitura dei denti e un rigoroso controllo di precisione del collegamento in lotti personalizzati, l'integrità della catena di processo e la capacità di controllo SPC sono la chiave per determinare la qualità di consegna. Se avete esigenze di lavorazione di un cambio o di parti complesse di un asse portante in grado di fornire disegni e tolleranze, combineremo materiali, condizioni di trattamento termico e dimensioni del lotto per offrire un preventivo dettagliato che comprende soluzioni di processo, opzioni utensili e piani di prova e raccomandazioni DFM.



