





Sfide principali e percorsi di processo per la finitura di fori interni per tubi di lavorazione CNC
Nel campo delle macchine di precisione, controllo dei fluidi e supporto strutturale, lavorazione CNC di parti di tubiLavorazione InterneSpesso è il collegamento chiave per determinare la funzione del prodotto e la durata rispetto all 'taglio circolare esterno, l'elaborazione dell' interforo è limitata dalla rigidità dell 'utensile, dallo spazio di truciolo e dalla portata della misurazione, è facile da produrre pendolo utensile, deformazione termica e deformazione superficiale Per gli ingegneri e gli acquisti, capire come superare questi limiti fisici, garantire che l'accuratezza della dimensione del foro interno sia controllata entro ± 0,01 mm e la rugosità superficiale fino a Ra0,4 μ m, è il criterio di base per valutare la forza tecnica del fornitore. Basato sull 'esperienza pratica di produzione di massa, questo articolo fornisce un' analisi approfondita delle strategie di lavorazione dei pori in diversi diametri dei tubi, della logica di selezione degli utensili e dei punti chiave del controllo di qualità per aiutarvi a evitare i guasti comuni nelle prime fasi del progetto.
Perché l'interno è più difficile del cerchio esterno? 3 limitazioni fisiche
Il taglio foro interno non è una semplice "tornitura inversa", le sue difficoltà di processo si concentrano nelle seguenti tre dimensioni:
- Declino dei coltelli sessualiQuando la lama sottile del foro interno è sospesa nello stato di allungamento, la rigidità di piegatura diminuisce con la lunghezza del cubo di sospensione entro un profondo foro con diametro di lavorazione di Φ 10 mm, una piccola vibrazione può causare l'allargamento dei pori o la produzione di reticoli anilicati.
- Tagli e tagli in eccesso: Lo spazio interno chiuso limita il libero deflusso del truciolo tagliato se il truciolo è avvolto intorno a un coltello o una parete di fori, è estremamente facile provocare un secondo taglio e persino tagliare il coltello per distruggere il pezzo in lavorazione o l'utensile.
- Misurare il punto cieco: Il cerchio esterno può essere rapidamente ritrasmesso utilizzando l'micrometro di fase e la dimensione interna del foro profondo è difficile da ottenere in tempo reale, di solito si basa sul controllo di processo dopo il primo pezzo di rilevamento, una volta che il processo di deformazione in pre-ordine, la successiva finitura fallirà.
La rifinitura del foro interno non è solo una questione di programmazione, ma ancheParametri geometrici utensili, parametri di taglio e serraggioIl sistema risponde al problema.
Selezione delle strategie di lavorazione e delle attrezzature per diametro
Secondo il rapporto tra diametro esterno del tubo e diametro interno (rapporto diametro profondo), la strategia di elaborazione deve essere modificata significativamente nella tabella seguente rispetto al percorso di processo consigliato di tre componenti tipici del tipo di tubo:
| Caratteristiche delle parti | Tipico interno interno. | Attrezzatura consigliata | punto di controllo del processo critico |
|---|---|---|---|
| Forbici/Legni | Ø 5 di 30 mm | Guida alla guida/Via col cuore | Utilizzare una grande lama interna posteriore, ottimizzare l'avanzamento rispetto alla linea anti-vibrazione; afferrare la superficie per garantire la rotondità. |
| medio-lungo. | dal 10 al 50 mm | 3 assi/4 assi Centro di lavorazione | Adottare una foratura a gradini-forenatura grossa-foratura fine; prestare attenzione all 'effetto della precisione della carenatura sulla dimensione dell' apertura finale. |
| foro profondo/foro esterno. | Φ 15-Φ 80 mm (rapporto di profondità> 5) | 5 assi di collegamento/foro profondo specifico | Lubrificazione di raffreddamento forzata, pulizia ad alta pressione del truciolo; l'utensile deve avere un taglio di taglio per compensare il detaglio. |
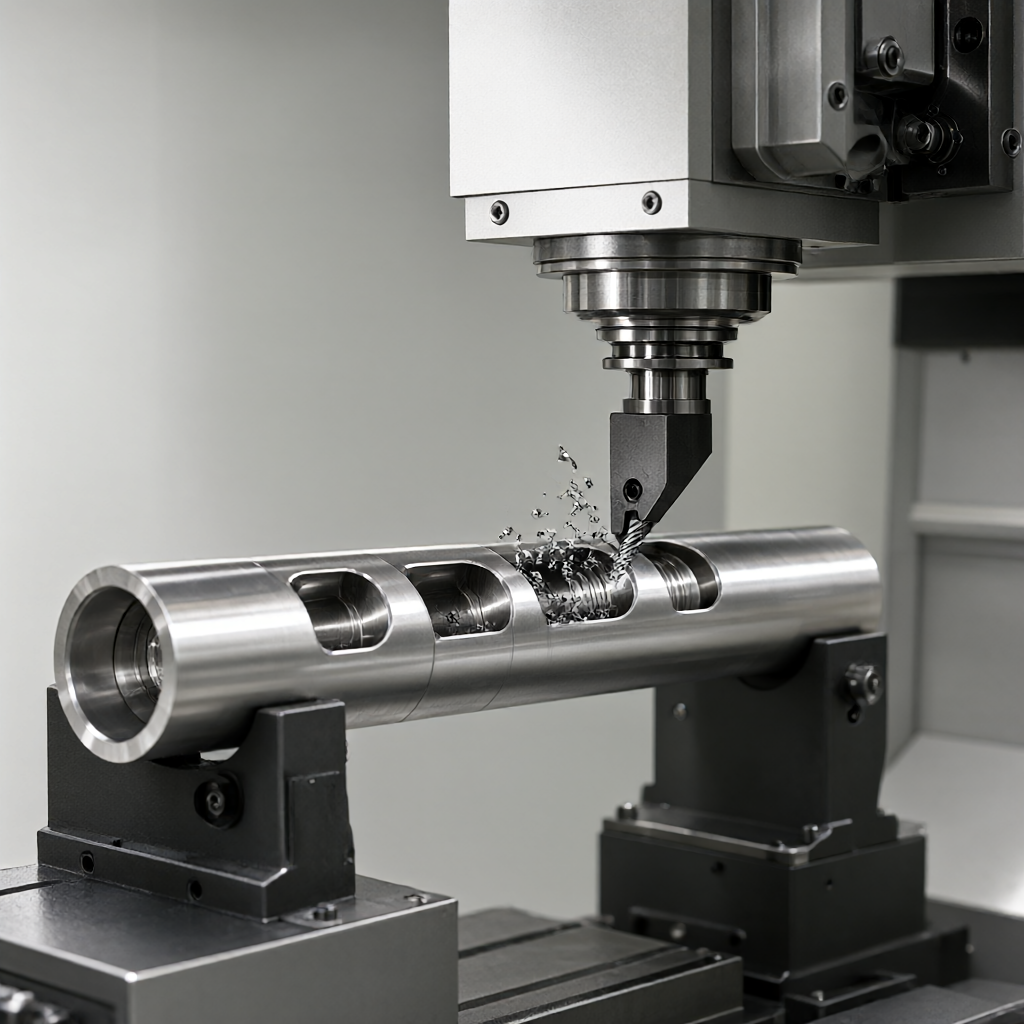
Per i componenti a tubo contenenti cavità interne complesse (ad esempio filettatura assiale, fori passali radiali),Auto combinata.L'attrezzatura ha il vantaggio di completare la lavorazione interna ed esterna di una clip, può ridurre significativamente l'errore cumulativo della chiusura, migliorare la coassiale.
Linee guida per la selezione e l'ottimizzazione dei parametri di taglio
I parametri geometrici degli utensili per fori interni determinano direttamente la qualità della superficie nell 'operazione pratica, devono essere regolati in base al materiale:
- La scelta del margine principaleNella lavorazione di tubi a parete sottile o di grandi dimensioni, è necessario utilizzare l'angolo di deviazione principale di 90 ° o 95 ° dello strumento per ridurre la forza di taglio radiale e impedire la deformazione del tubo del coltello durante la lavorazione del tubo duro, è possibile utilizzare l'angolo di deviazione principale di 45 ° per migliorare la forza del collo.
- Quanto tagliareQuando si rifinire il foro interno, il raggio della lama (Re) di solito viene preso 0,2 - 0,5 mm Re con un taglio troppo grande per aumentare la resistenza radiale e ridurre la finitura superficiale.
- Tagliando i parametriCon la lega di alluminio come esempio, la profondità di taglio della barra può essere fino a 1,0 - 1,5 mm, la velocità di rotazione 800 - 1200 rpm; lasciare un margine di 0,1 - 0,2 mm quando la barra di alatura fine, aumentare la velocità a 1500 - 2000 rpm, il controllo del avanzamento a 0,05 - 0,10 mm/rev, per garantire che Ra0,8 μ m al di sotto della rugosità;
Per i materiali difficili da tagliare, come l'acciaio inossidabile, è necessario utilizzare un liquido di raffreddamento speciale e un raffreddamento interno ad alta pressione per inibire la generazione di indurimento durante la lavorazione e prolungare la vita dell 'utensile.
Qualità della superficie e elusione della modalità di guasto comune
Oltre alla precisione dimensionale, la qualità esterna è un altro punto dolente nella lavorazione dei fori interni, come il metodo di guasto comune e lo schema di evasione sono i seguenti:
- Tagli (Chatter)La radice della struttura a spirale sulla parete del foro è la frequenza intrinseca del sistema di processo e la frequenza di eccitazione di taglio.Evitare il programmaDiminuire la velocità di avanzamento, aumentare la velocità del mandrino o modificare l'angolo posteriore dello strumento.
- Recupero flessibile (Springback)Durante la lavorazione dell 'acciaio inossidabile o della lega di titanio a parete sottile, il rilascio di pressione dopo il taglio del materiale provoca un rimbalzo dei pori che porta a dimensioni misurate superiori ai valori teorici.Evitare il programmaRimozione dell 'elasticità riservata, di solito calcolata in base allo spessore della parete del valore di compensazione, o gradualmente libera la tensione mediante taglio preciso multi-coltello.
- Calore trasformato: il calore generato dal taglio continuo provoca l'allungamento termico dell 'utensile e l'apertura aumenta gradualmente.Evadere il programma: Utilizzare un taglio intermittente per garantire che il liquido di raffreddamento tocchi completamente il tagliente, o utilizzare un utensile contenente microcristallina per ridurre il calore di attrito.
Superfici di alta qualità non significa solo lisci, ma anche esigenti.Senza graffio, senza macchiaNella produzione di massa, è necessario controllare rigorosamente l'uniformità della forza di montaggio, evitando l'indentazione locale causata dalla presa della gamba morbida.
Controllo qualità e controllo dell 'intero processo.
Il rilevamento dei pori interni è limitato dalla profondità e viene solitamente eseguito con le seguenti combinazioni di metodi:
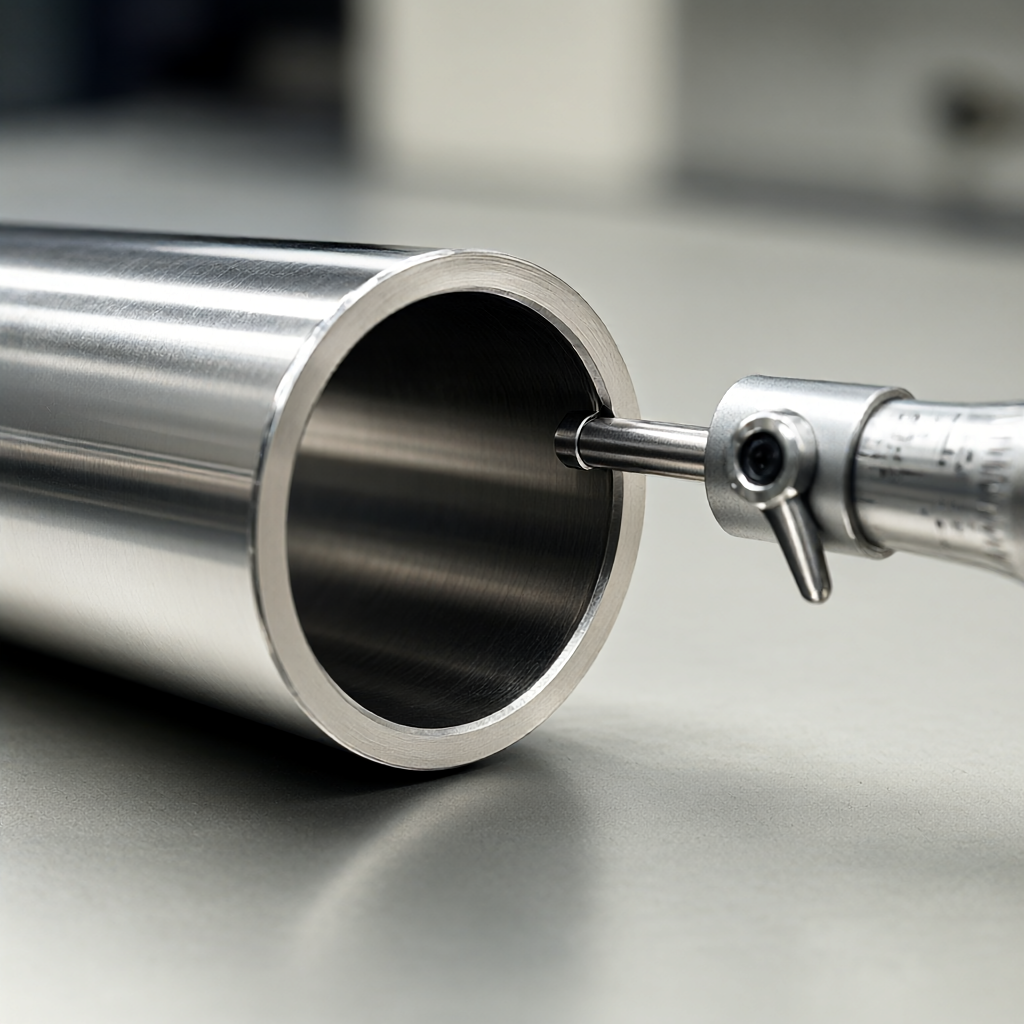
- Prima conferma.Utilizzare un PIN Gauge o un misuratore pneumatico per rilevare il diametro del passaggio e un proiettore o un profilometro per controllare l'orifizio e la rugosità della superficie.
- Processo di ispezione.Ogni 5 - 10 pezzi di campionamento del diametro dei pori mediano e cilindrico se si trova la deriva dimensionale, rintracciare immediatamente l'errore termico del mandrino o usura utensile.
- Controllo spedizioni di dimensioni completePer le superfici di adattamento critiche, eseguire un 'ispezione a grandezza naturale al 100% utilizzando una macchina di misura a coordinate (CMM) o una sonda di diametro interno dedicata per garantire una coassiale dei fori interni di ≤ 0,02 mm.
Prima del trattamento di superficie (come l'ossidazione anodizzata, placcatura), è necessario assicurarsi che il foro interno non contenga residui di trucioli e olio oleoso, altrimenti porterà a placcature o spessore del film di ossido non uniforme, che influiscono sulla coerenza finale dell 'aspetto.
FAQ: Domande frequenti sulla finitura di fori in CNC
Come funziona la lavorazione in fori profondi per garantire la concentrazione?
La chiave è che il cuore di foratura si consiglia di utilizzare fornelli profondi con punte orientate, quindi se l'apertura è grande, è possibile utilizzare un supporto di alto livello a due teste o utilizzare la coppia di rotazione quarto/quinto asse sul dispositivo a cinque assi per garantire che la coassiale del cerchio interno ed esterno sia all 'interno di 0,05 mm.
Come risolvere il "tumore di alluminio" dopo la lavorazione della lega di alluminio foro interno?
Gli attacchi di alluminio sono di solito causati da rottura dell 'inserto o avanzamento improprio, gli utensili rivestiti in metallo duro con maggiore affilatura dovrebbero essere sostituiti, ottimizzare l'angolo di inclinazione principale e aumentare la velocità di rotazione appropriata, ridurre l'avanzamento per garantire che il truciolo sia continuamente arrotolato fuori piuttosto che schiacciato sulla parete del foro.
È possibile spruzzare foro interno direttamente dopo la lavorazione CNC?
Sì, ma prima deve essere eseguito un pretrattamento della superficie (sabbiatura o lucidatura chimica) per migliorare la ruvidità dell 'adesione Se i fori interni sono una superficie di adattamento precisa e devono mantenere la precisione dimensionale, si consiglia di evitare l'applicazione sulla superficie corrispondente o di riservare un margine di ispessimento dell' applicazione (di solito 0,05 - 0,1 mm).
Taglia di pezzi piccoli o di ricambio?
A seconda dello spessore e della lunghezza della parete del tubo, se la foratura solida dell 'asta, la tornitura viene selezionata; se un tubo con pareti spesse o profilo cavo è complesso e il vano interno, la fresatura del centro di lavorazione è più flessibile per la produzione di massa di grandi dimensioni e requisiti molto alti di precisione di piccoli assi tubolari.
Come viene valutata la capacità di lavorazione interna dei fornitori?
Controlla la configurazione del dispositivo (se ci sono fresatrici composite o speciali apparecchiature di fori profondi del veicolo), la ricchezza del magazzino utensili e i mezzi di prova (se ci sono misuratori pneumatici o requisiti di stoppia specifici) e richiedi un rapporto di prova del primo pezzo dello stesso tipo di controllo, incentrato sulla circolarità dei fori interni e sui dati di rugosità.
Conclusioni e proposte di collaborazione
La finitura dei fori interni del tubo CNC è un 'ingegneria di sistema, dalla selezione dell' utensile alla compensazione di deformazione termica, ogni passo ha un impatto diretto sulla resa finale, abbiamo un gruppo di 72 macchine CNC, che copre da 3 a 5 assi e un processo complesso di fresatura automatica, supporto alluminio, acciaio, acciaio inossidabile e plastica ingegneristica e altri materiali nella produzione in serie, sottolineiamo la doppia coerenza di qualità esterna e precisione dimensionale, per garantire che la superficie del foro interno sia pulita e priva di difetti se si dispone di parti tubolare o disegni, benvenuti.Invia un prezzo per i documenti di progettazioneVi forniremo un pacchetto tecnico dettagliato e un preventivo che comprende le raccomandazioni DFM.



