





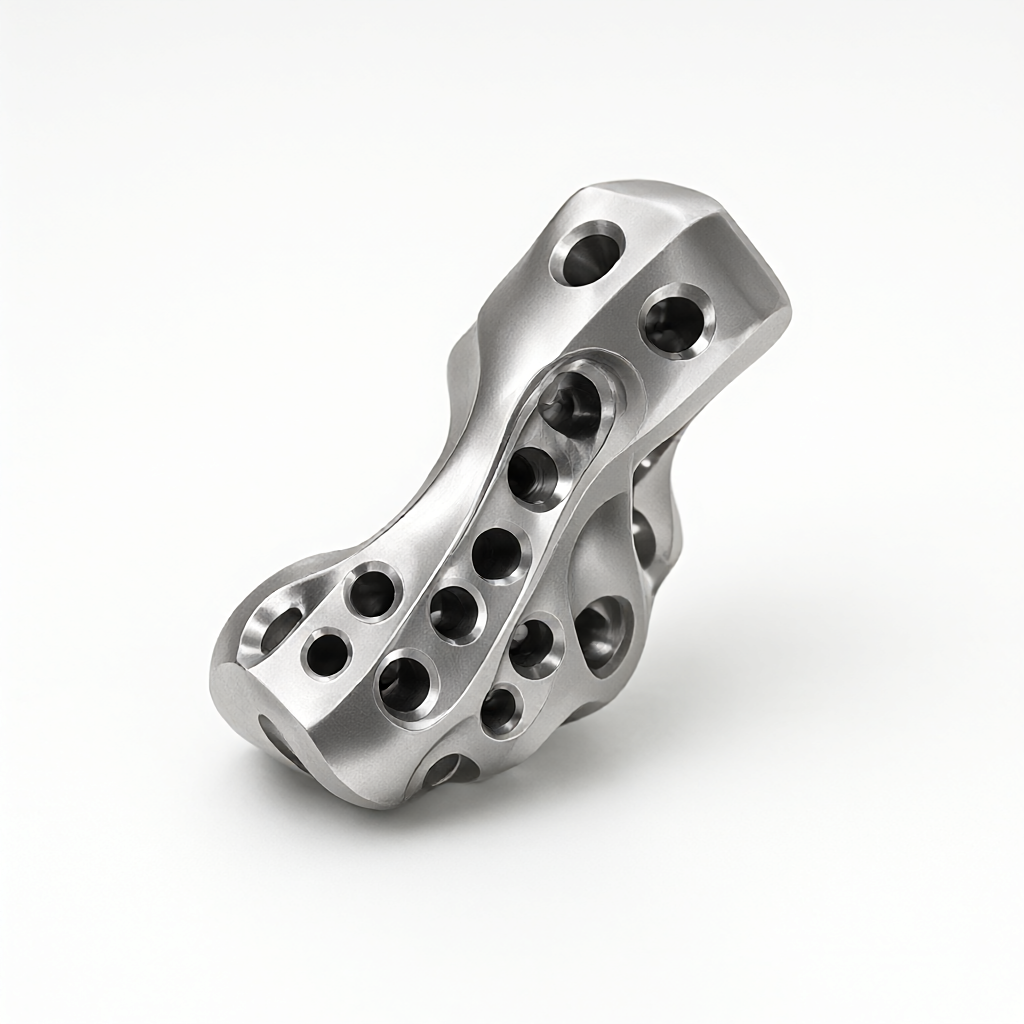
Lavorazione CNC di pezzi di ricambio dell 'anca in lega di titanio, la difficoltà principale èLavorazione a freddo induritaconCorrosione tra cristalliLa doppia sfida della lavorazione a cinque assi di collegamento per ottenere una forma complessa della superficie con una clip singola, ridurre notevolmente l'errore cumulativo; con il trattamento rigoroso di ricottura, può eliminare efficacemente lo stress residuo di elaborazione, ripristinare la resistenza del materiale in questo articolo dalle caratteristiche del materiale, parametri di taglio, integrità della superficie e standard di accettazione quattro dimensioni, smontaggio di questa parte medica precisione del percorso di processo, per fornire riferimenti tecnici per l'approvvigionamento e gli ingegneri.
I punti di dolore nella lavorazione dei pezzi dell 'anca in titanio e le caratteristiche dei materiali
Le protesi dell 'anca usano solitamente Ti-6Al-4V (Grade 5) o Ti-6Al-4F (Grade 2), leghe mediche di titanio, che hanno una bassa conduttività termica (circa 6,7 W/m·K), difficili da dissipare il calore di taglio e portano all' usura dell 'utensile; mentre il modulo elastico è solo 1/3 dell' acciaio, il più difficile è la sua tendenza alla deformazione elastica, le zone di deformazione plastica sono soggette a uno strato di indurimento elevato e la resistenza alla fatica sarà notevolmente ridotta se non temprata in tempo.
- Taglio ForteLe forze di taglio si avvicinano all 'acciaio ad alta velocità e gli utensili devono avere un' alta resistenza e tenacità.
- Zona colpita dal caldo.: Le caratteristiche di conduttività termica a bassa temperatura fanno sì che il calore si concentri sulla punta dell 'ago e sono facili da produrre micro-crepe.
- Elevata integrità delle superficiIl valore Ra richiede in genere ≤ 0,4 μ m senza bruciature e senza stress residuo.
Il legame a cinque assi è significativo in questo caso: la testa del pallone dell 'anca e il gruppo della tazza della superficie multidirezionale, il movimento coordinato multiasse deve evitare insufficiente inclinazione assiale causata dal rischio di "affilatura" del set tradizionale a tre assi, non solo l'errore di posizionamento cumulativo, il processo più esteso, aumentando il rischio della ferita della clip a cinque assi può essere completamente lavorato il vano interno e la superficie esterna, per la successiva ricottura e finitura per mantenere un punto di riferimento completo.
Strategia di lavorazione a 5 assi e scelta dei parametri di taglio
Sulla base delle caratteristiche di taglio fragili della lega di titanio, si consiglia l'uso di alto avanzamento, piccola profondità, alta velocità "politica di alta velocità" piccola profondità di taglio alta velocità di rotazione "per rimuovere il margine principale, la fase di finitura si concentra sulla qualità della superficie e la stabilità dimensionale di tutte le lavorazioni sono completate presso il centro di lavorazione a cinque assi, con morse idraulica speciale o accatastamento a vuoto, per garantire la rigidità del carico.
| Processo | Coltello | Velocità (rpm) | Alimentazione (mm/min) | Profondità (mm) | Modalità di raffreddamento |
|---|---|---|---|---|---|
| lavorazione grossolana | Fresa a a fresa a riconciliabile con rivestimento PVD | 4000-5000 | 800-1200 | 0.8-1.5 | Freddo dentro chiuso. |
| Lavorazione semi-fine | Macellazione integrale rigida. | 6000-8000 | 1500-2000 | 0.3-0.5 | Lubrificazione in tracce ad alta pressione (MQL) |
| Lavorazione Fine | Fresa per il naso circolare con rivestimento PVD | 8000-10000 | 2500-3500 | 0.1-0.2 | Pressione alta MQL + aerosol |
I punti di controllo chiave sono: prima di finitura per confermare che la materia prima è completamente ricottura, il controllo della durezza nell 'utensile 345HV inferiore determina lo spessore dello strato di indurimento, il collegamento smussato aggraverà l'effetto di aratura, induce micro-crack attraverso una strategia di interpolazione isometrica/spirale ottimizzata, per garantire che l'asse dell' utensile sia liscio, evitando frettolosamente decelerato a causa di increspature superficiali.
Selezione utensili e controllo dell 'usura
L'uso di utensili in metallo duro rivestito in PVD (come TiAlN), tenendo conto dell 'usura e dell' inerzia chimica nel monitoraggio dell 'usura dell' utensile, concentrandosi sull 'osservazione del valore VB del coltello posteriore, VB ≥ 0,3 mm deve essere sostituito nell' elaborazione per aprire la compensazione dell 'errore termico delle macchine utensili a cinque assi, ridurre la deriva del calore sull' impatto del controllo della concentrazione di liquido di raffreddamento a ± 0,01 mm di precisione, evitare il contatto del titanio con il liquido di raffreddamento contenente ioni di cloro e prevenire lo stress di rottura corrosione.
Effetti e danni del freddo su di loro
La lega di titanio nel processo di deformazione plastica, la densità di dislocazione aumenta drasticamente, la distorsione reticolare, le manifestazioni macroscopiche sono l'aumento della durezza, la caduta della plastica nella superficie di lavorazione CNC 20 - 50 μ m si verifica spesso uno strato di indurimento evidente di elaborazione, la durezza può raggiungere 1,5 - 2 volte il materiale madre come parti dell 'anca sottoposte a stress alternato, l'esistenza di micro-crepe o sollecitazioni di trazione residue, diventerà una fonte di fatica, portando direttamente a una riduzione della vita in servizio.
- Resto di tensione: Il calore di taglio e rettifica provoca l'espansione superficiale limitata, dopo il raffreddamento si forma una pressione di trazione, accelerando l'espansione della frattura.
- Danni ai microtessuti·Il surriscaldamento locale può indurre uno spostamento di fase α, compromettendo la plasticità della transizione di fase.
- Peggiora la rugosità superficiale: La fragilità dello strato indurente aumenta, la finitura è soggetta a un crollo, influenzando il valore di Ra.
Pertanto,"solo un po 'più sottile" non può eliminare completamente l'effetto di indurimento, è necessario introdurre un trattamento termico controllato-cioè, il trattamento termico.Tempi per rinforzare la fiamma(Solution Annealing), che riscalda il pezzo alla temperatura dell 'area della fase beta, rende il soluto solido uniforme, poi rallenta alla temperatura ambiente, ripristina la plasticità e l'isotropia del materiale.
Progettazione del processo di ricottura: dai parametri alla verifica dell 'Organizzazione
La ricottura non è semplice come "isolamento ad alta temperatura" dell 'anca, che deve essere eseguita in un' atmosfera inerte protetta (punto di rugiada argon ≤-40 ° C) o in un forno a vuoto per evitare l'ossidazione ad alta temperatura tipica finestra di processo:
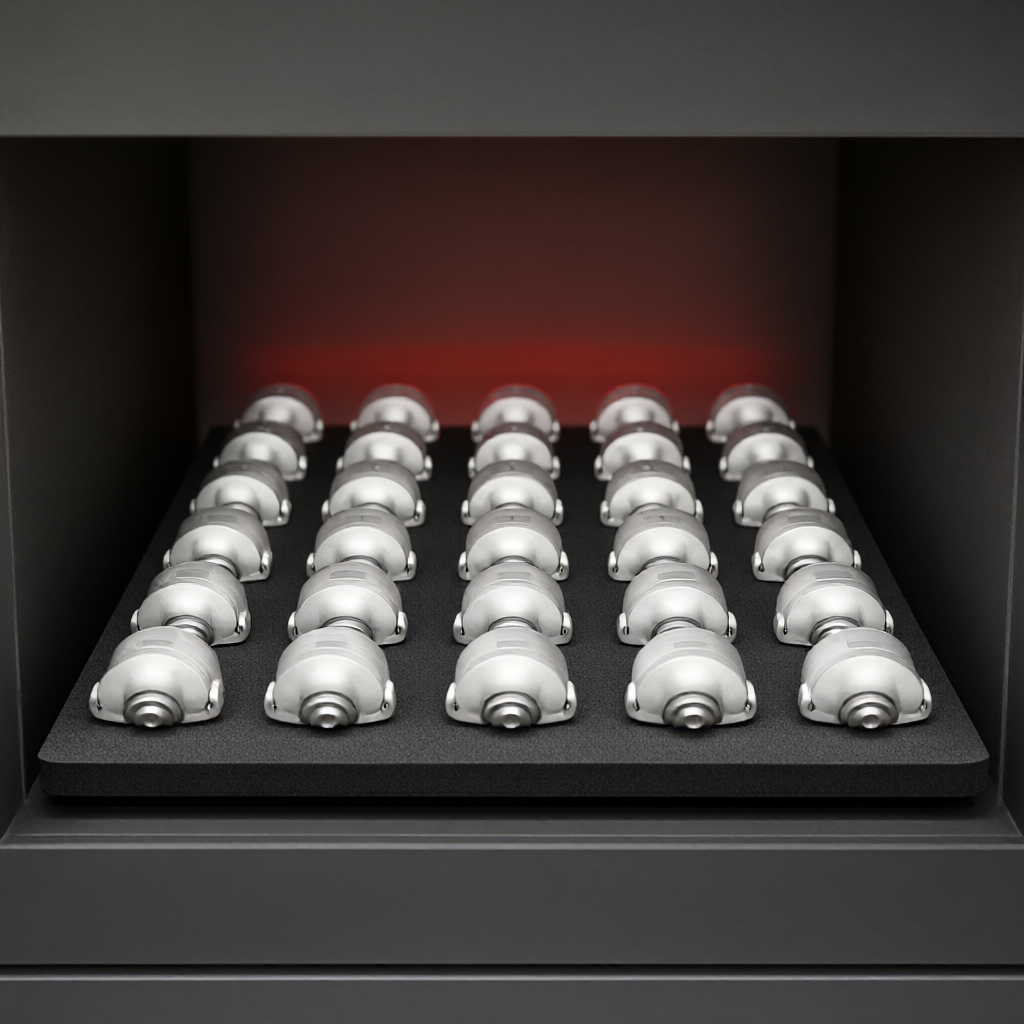
- Velocità di riscaldamento≤ 10 ℃/min per evitare la rottura dello stress termico.
- Calore di temperatura: 900 - 950 ° C (Ti-6Al-4V β transus temperatura di circa 995 ° C, ricottura subcritica).
- Calore Calore2 - 4 ore per garantire l'uniformità del nucleo.
- Modalità di raffreddamento600 ° C dopo che il forno è freddo ad aria, o la durezza di controllo di tempra sotto vuoto.
L'effetto di ricottura è convalidato dalla prova metallografica e dalla prova di durezza: l'α è uniforme ad ago o ad albero, senza limiti α a maglia continui; le fluttuazioni di durezza sono ≤ ± 10HV; la pressione residua misurata tramite diffrazione a raggi X (XRD), richiede ≤-150 MPa (stato di stress di pressione) per la testa della sferoide dell 'anca, ma anche bisogno di fare un' analisi aggiuntiva dell 'ondulazione superficiale, escludendo la deformazione macroscopica causata dal trattamento termico (deformazione ≤ 0,05 mm).
Perché la ricottura deve avvenire prima e dopo la ricottura?
Se la ricottura è posta alla fine, lo stress residuo di finitura si sovrapporrà allo stress di trattamento termico e la deviazione dimensionale introdotta dalla lavorazione non può essere modificata, il percorso migliore è: sgrossatura → ricottura eliminare l'indurimento e lo stress interno → semifinitura → rinvenimento di stress (opzionale) → trattamento superficiale Questo processo assicura che il materiale sia in uno stato "stabile" durante la finitura, lo sforzo di taglio è stabile e il mantenimento delle dimensioni è migliore.
Accettazione dei criteri di integrità superficiale e biocompatibilità
L'accettazione delle parti mediche è molto più lunga delle tolleranze meccaniche convenzionali oltre alle dimensioni e alle tolleranze di livello, l'integrità superficiale è un criterio di base per l'area critica dell 'anca (superficie esterna della testa della sfera, superficie acetabolare) valore Ra ≤ 0,2 μ m e deve essere "nessun truciolo aderente, nessun graffio, nessuna alterazione" dopo la ricottura della superficie deve essere elettrolizzata (EP), riducendo ulteriormente la rugosità e chiudendo il foro microporoso.
- Raggi.: Misurazione con interferometro ottico, valore Z2 (differenza di valle di picco) ≤ 3 μ m.
- Profondità superficialeAl microscopio metallografico, non freddo a livello di deformazione, α "non insolito.
- Pulizia chimicaLa concentrazione di ioni del liquido di raffreddamento residuo è ≤ 10ppm, che impedisce la corrosione dopo l'impianto.
- Scoperte.: Fare il test di penetrazione della testa della palla (PT) con il campionamento di polvere magnetica/vorticoso (se applicabile) per eliminare il rischio di cricche di fatica.
La coerenza della massa è fondamentale per eseguire il controllo completo + CMM a tre coordinate per il primo e l'ultimo lotto, con percentuali di campionamento della rugosità ≥ 10% e registrazione completa della curva del forno di ricottura, questo sistema duale di "controllo del processo + verifica dei risultati" rappresenta la soglia rigida per vincere l'audit del fornitore di dispositivi medici (ISO 13485).
Consigli pratici di ingegneria con DFM ottimizzazione
Dalla fonte di progettazione per ridurre la difficoltà di elaborazione: evitare una profonda cavità stretta, piccoli fori, raggio arrotondato R ≥ 1,5 mm per facilitare il passaggio degli utensili; la testa della palla e l'area di transizione del gambo adotta un grande angolo cono, ridurre la concentrazione della pressione Per l'area complessa a cinque assi, si consiglia di fornire un modello CAD con processo in fase di progettazione, simulare in anticipo la traiettoria dell 'utensile, evitare il limite di posa dell' albero richiede un disco di grafite personalizzato o un vano a forma V, per garantire che l'interferenza della radiazione termica produca una durezza diseguale.
In termini di tracciabilità della qualità, ogni articolazione dell 'anca deve essere associata a un numero di lotto di ritorno della stufa, a un conteggio della durata dell' utensile di finitura e a un rapporto di ispezione CMM, che fornisce una tracciabilità completa dei dati non solo per soddisfare i requisiti normativi, ma anche per fornire una base reale per un 'analisi dei guasti.
I soliti modelli di guasto ed evitamento
- La palla si rompe.Principalmente per ricottura tasso di raffreddamento troppo veloce, indurre lo stress termico; elusione: forno a freddo velocità di sezione ≤ 5 ℃/min.
- superficie bluastra/neraProtezione dell 'atmosfera insufficiente, punto di rugiada non standard; elusione: monitoraggio online del punto di rugiada ≤-40 ℃.
- Dimensioni cattive.: non fare lo stress prima della lavorazione di finitura, dopo il trattamento termico di contrazione non uniforme; elusione: fare 600 ° C x 4 ore prima della lavorazione di finitura per rinvenimento di stress.
In che modo la produzione in serie garantisce la qualità esterna?
Le parti mediche non solo guardano la metallografia interna, ma guardano anche l'aspetto esteriore dell 'anca con l'alta superficie luminosa, senza i requisiti di graffio, si basano sulla finitura elettrolitica e sulla pulizia ultrasonica della coerenza in serie per monitorare la rugosità e la durezza attraverso il diagramma di controllo SPC, i parametri chiave (temperatura di ricottura, densità della corrente di lucidatura) sono raccomandati per le prove visive, invece di test manuali, per migliorare il tasso di rilevamento.
FAQ: lavorazione CNC di lega di titanio dell 'anca Dubbi ad alta frequenza
È possibile sostituire i 5 assi con la lavorazione a 3 assi?
Teoricamente può essere, ma deve essere ripetutamente capovolto la struttura della cavità profonda del vano acetabolare, la lunghezza assiale dello strumento a 3 assi è limitata, facile da "affilare" o lasciare che il coltello, con conseguente superficie eccessiva a cinque assi clip una volta non solo migliorare l'efficienza, più critico è quello di garantire che la base uniforme, l'errore cumulativo è più piccolo per le parti di superficie complessa che rappresentano> 30%, cinque assi è una scelta più sicura.
Cosa succede se la temperatura di ricottura è troppo alta?
Se Ti-6Al-4V supera l'isolamento β transus (~ 995 ° C) per un lungo periodo, il granulo sarà troppo grande (> 100 μ m) ridurrà significativamente la tenacità della rottura, aumenterà la probabilità di inizio della cricca a fatica. Ricottura subcritica raccomandata (900 - 950 ° C), manterrà la prima fase α fine, la forza di equilibrio e la tenacità di ogni forno deve essere misurata a livello di granularità metallografica, granulosità ≥ 5 °.
Il liquido di raffreddamento per la lavorazione può essere a base d'acqua?
Il liquido di raffreddamento a base d'acqua deve essere cauto e la lega di titanio è sensibile agli ioni di cloro, se il liquido di raffreddamento contiene cloro (come alcuni agenti antiruggine), il film residuo a temperature elevate di ricottura provoca il cracking della corrosione di sforzo è raccomandato per utilizzare MQL completamente chiuso (micro-lubrificazione) o raffreddamento a base di olio puro, prima della ricottura deve essere sgrassato e asciugato, rilevamento del contenuto di ioni superficiali ≤ 10ppm.
Come garantire l'effetto "specchio" della testa del pallone dell 'anca?
Effetto superficie = finitura (Ra ≤ 0,4 μ m)+ lucidatura elettrolitica (Ra ≤ 0,1 μ m)+ pulizia ultrasonica CNC può essere fatta solo a metà specchio, la vera superficie dello specchio si basa sulla lucidatura elettrochimica dello slot per essere rifornita regolarmente, la densità di corrente è controllata a 5 - 10A/dm ², il tempo di lucidatura è di 3 - 5 minuti, evitando il lancio eccessivo che porta a una riduzione delle dimensioni.
Quali sono le competenze richieste dai fornitori?
I trasformatori medici devono essere certificati ISO 9001 e ISO 13485, avere un impianto di montaggio pulito (se si tratta di saldatura/levigatura), stufe di retromarcia devono essere dotate di verifica di omogeneizzazione della temperatura (calibrazione TUV) sul lato delle apparecchiature, la macchina a cinque assi deve essere dotata di un sistema di compensazione dell 'errore termico, la CMM richiede rapporti CMM completi e mappe metallografiche per i suoi simili pezzi di anca quando viene selezionato il fornitore.
Conclusione: conquistare la fiducia con l'integrità della catena di processo
La personalizzazione delle parti dell 'anca in lega di titanio, non è semplicemente attrezzature di punzonatura o tolleranza di marcatura, ma la lotta "materiale-trattamento-trattamento termico-ispezione" l'intero collegamento di soluzioni di lavorazione a cinque assi efficienza e riferimento unificato, ricottura soluzioni di indurimento e stress, soluzione di lucidatura elettrolitica biocompatibilità e aspetto quando si sceglie un fornitore, concentrarsi sulla sua capacità di tenuta della curva di ricottura, l'integrità della verifica metallografica e la coerenza dell' aspetto del lotto di dati SPC. Se il progetto è in fase di prove di prova o salita di produzione, è possibile inviare il disegno dell 'anca al team di progettazione per una valutazione DFM e un preventivo esclusivi contenenti soluzioni di ricottura e percorso a 5 assi.



