





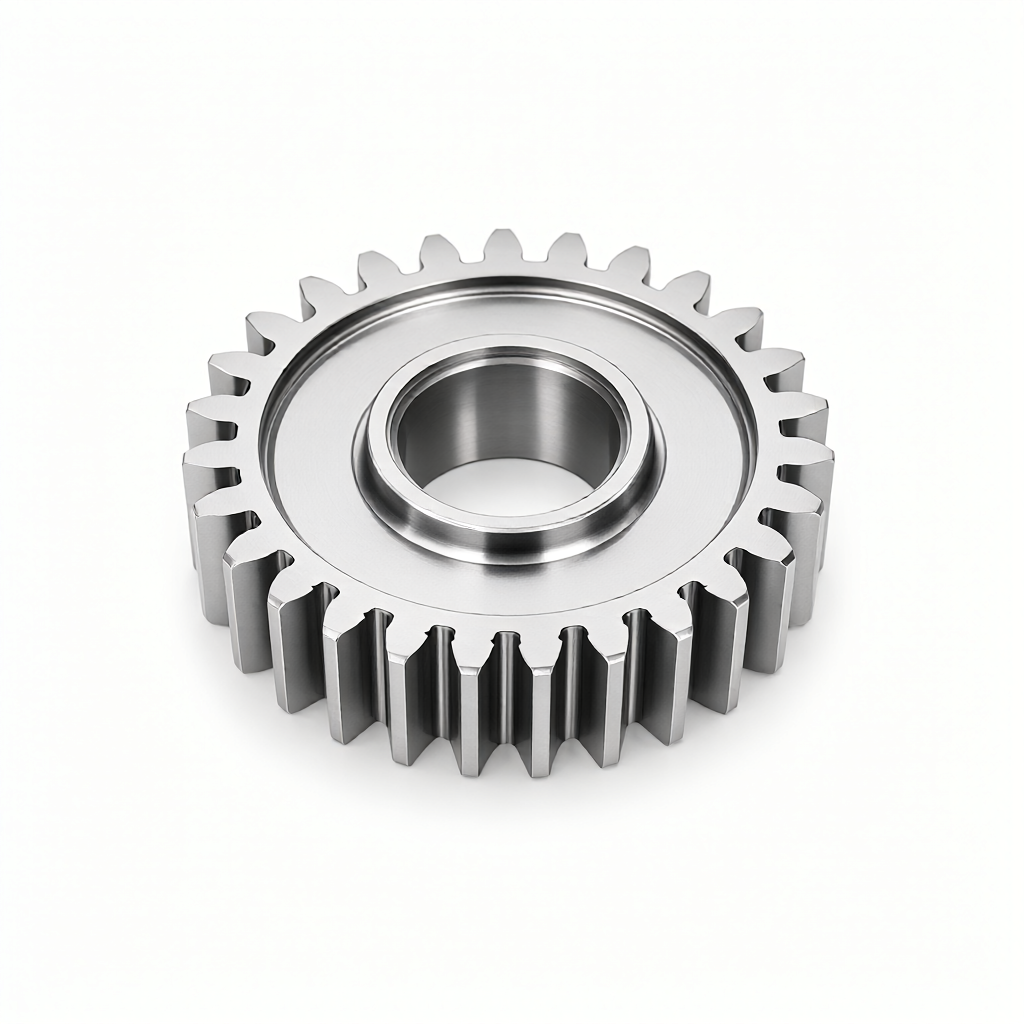
Engranajes de mecanizado CNC: parámetros centrales del proceso para el control de la precisión del perfil del diente
En los sistemas de transmisión de precisión,engranajes de mecanizado CNCLa precisión del perfil del diente determina directamente la eficiencia de la transmisión, el nivel de ruido y la vida útil. Para los ingenieros, comprender cómo lograr la conformidad de la superficie del diente, el control de errores acumulativos de paso y la gestión de la rugosidad de la superficie mediante procesos de torneado y fresado CNC es clave para evaluar las capacidades de un proveedor. Basándose en un grupo de 72 equipos CNC, ShowyMetal proporciona una solución completa desde la selección de materiales hasta el procesamiento del acabado de la superficie del diente, admitiendo una variedad de materiales base como aluminio, acero, acero inoxidable y plásticos de ingeniería para garantizar la consistencia dimensional en la producción en masa.
Bases de ingeniería para la selección de materiales y grados de precisión del perfil dental
La elección del material del engranaje no sólo afecta la resistencia, sino que también restringe directamente su maquinabilidad y la calidad final de la superficie del diente. El rendimiento de corte de diferentes materiales varía significativamente y la coincidencia del proceso debe realizarse junto con el grado de precisión de la norma ISO 1328 (comúnmente se usa el grado 5-9).
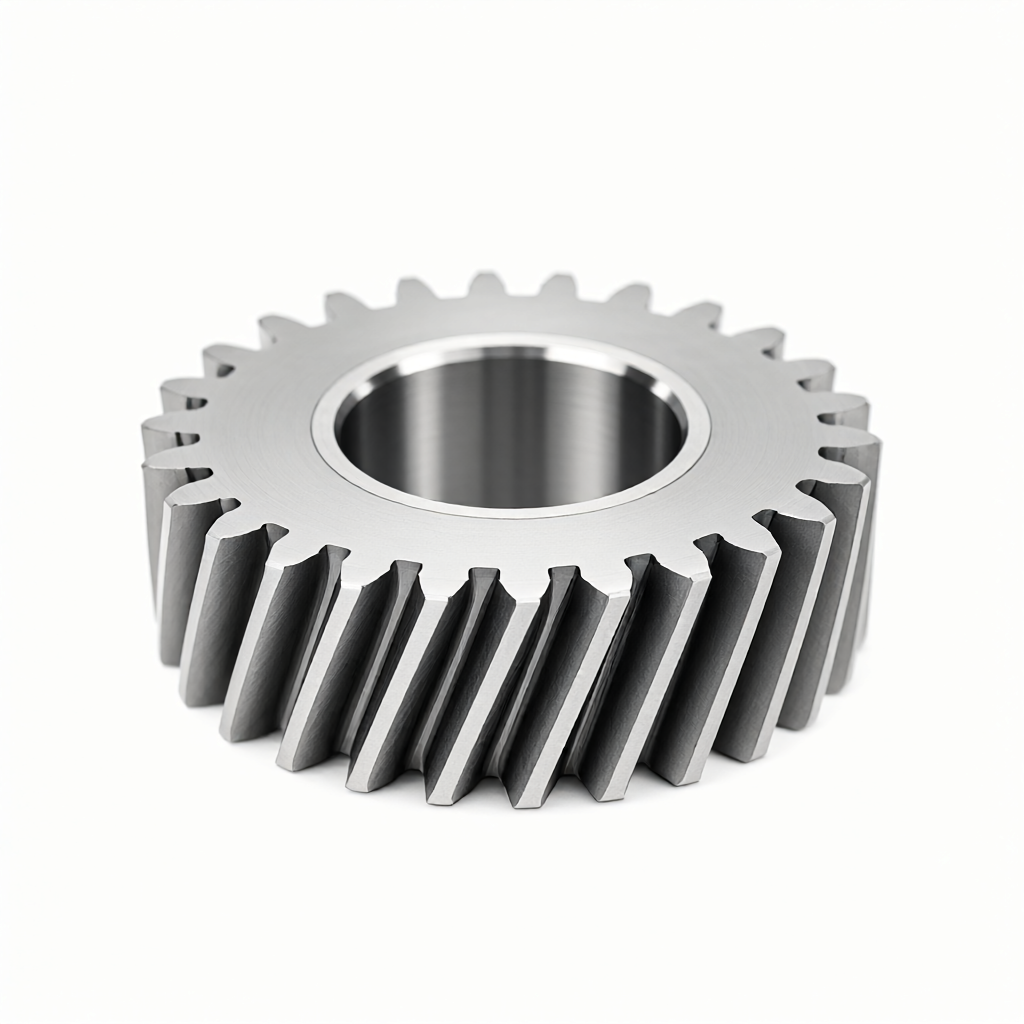
- Aleaciones de aluminio (como 6061-T6, 7075): Alta eficiencia de corte, adecuada para procesamiento por lotes de alta velocidad. La dificultad es que el material es blando y fácil de adherir al cuchillo, por lo que es necesario utilizar una herramienta con un ángulo de ataque grande y suficiente enfriamiento. La superficie puede alcanzar fácilmente Ra0,4μm, lo que es adecuado para reductores de precisión con altos requisitos de apariencia.
- Acero (como 4140, 42CrMo): Alta resistencia y buena tenacidad, pero extremadamente difícil de procesar después del endurecimiento. Generalmente se adopta la estrategia de "mecanizado de engranajes primero, tratamiento térmico después" o "fresado de herramientas de carburo de tungsteno". Es común que la rugosidad de la superficie del diente se controle en Ra0,8-1,6μm.
- Plásticos de ingeniería (como POM, PA66): Peso ligero, autolubricante, pero gran deformación térmica. Durante el mecanizado CNC, la velocidad de avance y la profundidad de corte deben controlarse estrictamente para evitar un error excesivo de paso de diente causado por la acumulación de calor. Adecuado para escenarios de transmisión de carga ligera o sin carga.
ShowyMetal tiene capacidades completas de personalización de materiales. Puede proporcionar sugerencias de DFM (fabricabilidad) basadas en el grado del material y el estado del tratamiento térmico marcado en el dibujo, optimizar el diseño del filete del diente y del fondo del orificio y reducir el riesgo de concentración de tensiones.
Comparación de soluciones de torneado y fresado CNC en el procesamiento de engranajes
Para engranajes con diferentes formas estructurales, elegir la ruta de procesamiento CNC correcta es el requisito previo para controlar el costo y la precisión. La siguiente tabla compara los escenarios aplicables y las diferencias técnicas entre los dos procesos principales en la fabricación de engranajes de precisión:
| Dimensiones de contraste | Torneado CNC (incluidas herramientas de torneado) | Fresado CNC de 3/4/5 ejes (con fresadora de formas) |
|---|---|---|
| Tipo de diente aplicable | Engranajes rectos, engranajes helicoidales (requiere indexación de cabezales múltiples) | Engranajes rectos, engranajes helicoidales, engranajes en espiga, engranajes internos, trenes de engranajes planetarios |
| Límite superior de precisión | Normalmente hasta el nivel ISO 8-9, el número de dientes de alta puntuación es limitado | Con un varillaje de 5 ejes, puede alcanzar el nivel ISO 6-7 y el espacio de alojamiento es mayor. |
| Limitaciones materiales | Limitados por la rigidez de la herramienta de torneado, los materiales duros son propensos al colapso de la herramienta. | Las fresas de carburo se pueden utilizar para adaptarse a materiales duros como el acero templado. |
| eficiencia por lotes | Los tornos centrales o de doble cabezal pueden producir lotes rápidamente y son adecuados para engranajes externos simples. | La sujeción es complicada, pero el procesamiento simultáneo de varios ejes reduce el proceso y es adecuado para estructuras complejas. |
| calidad de la superficie | Es fácil producir marcas de cuchillo y requiere un pulido fino en la etapa posterior. | Se pueden lograr trayectorias continuas y una suavidad mejorada mediante fresado lateral o fresado por inmersión. |
Para engranajes planetarios complejos o engranajes helicoidales,Fresado simultáneo de 5 ejeses una mejor solución. El centro de mecanizado de 5 ejes de ShowyMetal puede completar el procesamiento de la superficie del diente y la superficie de referencia en una sola sujeción, evitando errores de coaxialidad causados por la sujeción secundaria y asegurando la estabilidad del engranaje bajo operación de alta velocidad.
Análisis de parámetros clave del proceso que afectan la precisión del perfil dental
Incluso si se utiliza el mismo equipo, pequeñas desviaciones en la configuración de los parámetros pueden causar que el error acumulativo de paso de diente (Fpk) o la desviación del perfil de diente (ff) excedan la tolerancia. Los siguientes son los tres parámetros principales que afectan la precisión del engranaje CNC:
1. Compensación del desgaste de la herramienta y ajuste dinámico del ángulo de ataque
El corte de engranajes es un corte intermitente y el filo de la herramienta es propenso a astillarse. Se recomienda utilizar cortadores de forma o fresas con radio de punta y ajustar dinámicamente el ángulo de inclinación al procesar diferentes materiales. Por ejemplo, al procesar aluminio, el ángulo de ataque debe ser superior a 15° para reducir la fuerza de corte; Al procesar acero aleado, es necesario reducir el ángulo de inclinación para mejorar la resistencia del borde. ShowyMetal implementa un monitoreo del 100% de la vida útil de la herramienta en la producción en masa y corrige los valores de compensación del desgaste de la herramienta en tiempo real mediante la confirmación del primer artículo y la inspección del proceso.
2. Método de enfriamiento y control de deformación térmica.
El corte en seco tradicional puede provocar aumentos repentinos de temperatura locales, provocando cambios de fase del material o desgaste térmico de la herramienta. El mecanizado de engranajes de precisión a menudo utiliza lubricación de cantidad mínima (MQL) o enfriamiento de flujo total. Para engranajes de módulo pequeño, el refrigerante debe rociarse directamente en el área de corte para inhibir el alargamiento térmico. Nuestro sistema de proceso admite rutas de enfriamiento personalizadas para garantizar el equilibrio térmico de la superficie del diente durante el procesamiento, manteniendo así una precisión dimensional de ±0,01 mm.
3. Tratamiento de rugosidad y suavidad superficial.
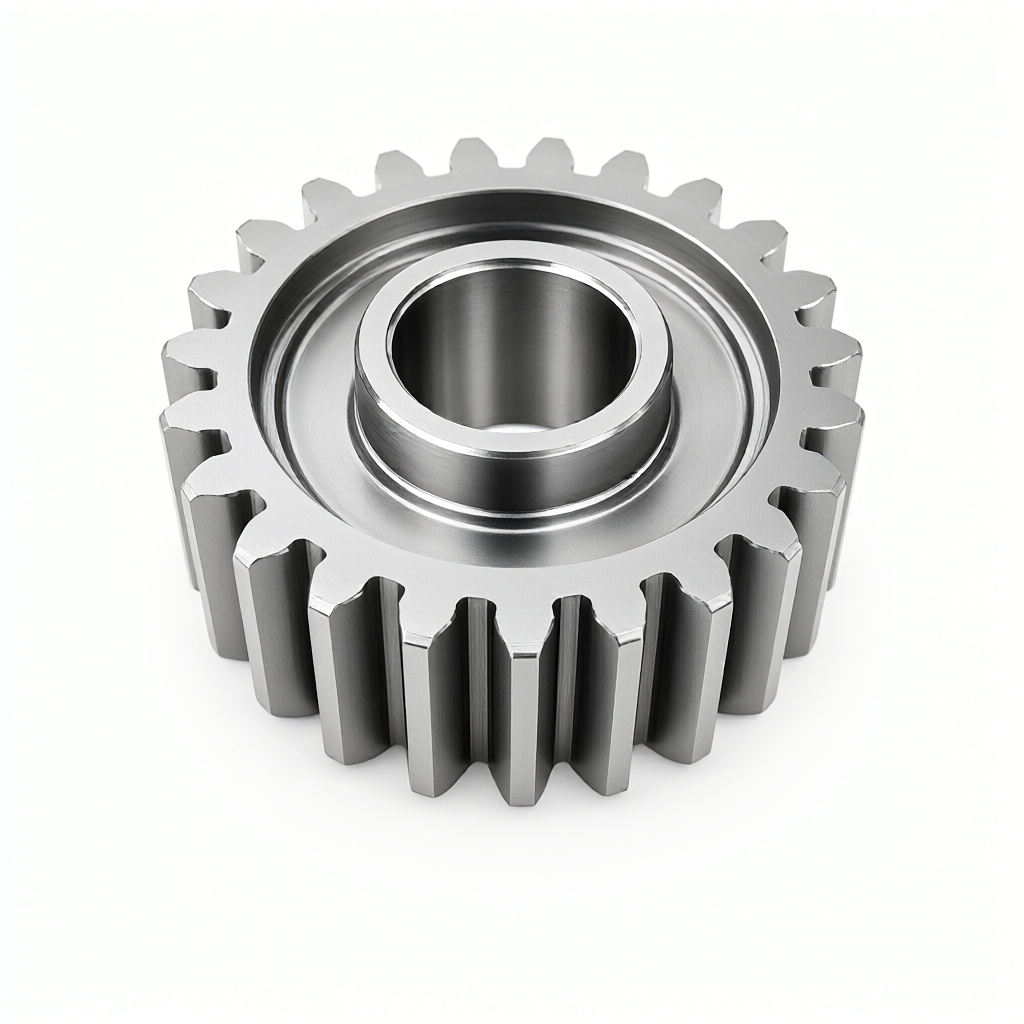
La rugosidad de la superficie del diente afecta directamente al coeficiente de fricción y al ruido de engranaje. Las superficies mecanizadas directamente por CNC normalmente no pueden satisfacer las necesidades de aplicaciones de alta gama y requieren un procesamiento posterior. ShowyMetal ofrece tratamientos superficiales como anodizado, arenado y galvanoplastia, entre los que se encuentranAcabado de alto brilloLa aspereza de la superficie se puede reducir aún más y la rugosidad se puede reducir a Ra0,4μm. Este tipo de control de consistencia es un indicador clave que distingue a las plantas de procesamiento ordinarias de los fabricantes de precisión, asegurando que no haya rayones ni defectos entre las piezas del lote, y que la apariencia y la calidad sean uniformes.
Métodos de prueba de precisión de la forma del diente y criterios de aceptación.
Sin pruebas no hay calidad. La aceptación de los engranajes CNC no puede depender únicamente de la apariencia, sino que debe basarse en los siguientes métodos de inspección:
- Detección de desviación del perfil dental (ff): Utilice un verificador de descentramiento de engranajes o una máquina de medición de coordenadas (CMM). CMM obtiene la nube de puntos de la superficie del diente mediante escaneo láser o medición táctil. En comparación con la forma teórica del diente, el error suele controlarse dentro de 0,02 mm.
- Error acumulativo de paso de diente (Fpk): Utilice un medidor de paso de dientes para medir diente por diente. Este es el indicador central para juzgar la uniformidad de la fabricación de engranajes. La consistencia de Fpk en la producción en masa determina el nivel de ruido de toda la máquina.
- Detección de rugosidad (Ra): Utilice un medidor de rugosidad para tomar muestras del área media de la superficie del diente. Para piezas de apariencia, es necesario inspeccionar toda la superficie; para piezas funcionales, concéntrese en el área de mallado.
ShowyMetal está equipado con coordenadas tridimensionales, medición óptica y medidores de rugosidad, e implementa cuatro niveles de "inspección de material entrante → confirmación del primer artículo → inspección de proceso → inspección de envío completo". Al momento del envío se proporciona un informe de prueba CMM completo con datos rastreables y cumple con los estándares de credibilidad E-E-A-T.
Prevención de modos de falla comunes y recomendaciones de DFM
Según la experiencia de fabricación a largo plazo, los siguientes son modos de falla comunes y estrategias para evitarlos de los engranajes CNC:
- Astillamiento de la punta del diente: Ocurre principalmente en el procesamiento de acero. Plan para evitarlo: aumente el radio de filete de la punta para evitar bordes afilados; reduzca la velocidad de corte durante el procesamiento y mejore la suavidad de la velocidad de avance.
- Superficie pegada/borde acumulado: Ocurre principalmente en aleaciones de aluminio y plásticos de ingeniería. Solución alternativa: utilice herramientas recubiertas, aumente el flujo de refrigerante y aumente el tamaño del chaflán como se recomienda durante la etapa DFM.
- Mala consistencia del lote: Ocurre principalmente en procesamientos desatendidos durante mucho tiempo. Plan para evitarlo: implementar inspecciones periódicas de muestreo de la primera pieza. El ciclo de producción en masa de ShowyMetal es de 15 a 25 días. Durante este período se monitorea el acabado superficial y la estabilidad dimensional de cada producto mediante sistemas automáticos de carga y descarga e inspección por visión artificial.
Se recomienda que durante la etapa de diseño del dibujo, se marque claramente la zona de tolerancia de la superficie de contacto de la llave (como H7/g6) y se anote el nivel de precisión del perfil del diente (como el nivel 7 en GB/T 1356). Los requisitos técnicos claros ayudan a los fabricantes a responder rápidamente y reducir los costos de comunicación.
Preguntas frecuentes: Preguntas frecuentes sobre el mecanizado de engranajes CNC
¿Puede el mecanizado CNC reemplazar el tallado de engranajes tradicional?
Para engranajes con módulos medianos y lotes pequeños, el fresado CNC de 5 ejes es una alternativa completamente factible, especialmente en iteraciones rápidas de prototipos y engranajes de estructura compleja. Sin embargo, para módulos grandes y lotes grandes de dientes rectos estándar, el tallado por tallado de engranajes tradicional todavía tiene ventajas de costos. ShowyMetal puede proporcionar sugerencias de rutas de proceso rentables según su módulo, material y tamaño de lote.
¿Cómo mejorar el acabado superficial de los engranajes CNC a Ra0,4μm?
Esto requiere una combinación de "acabado + tratamiento superficial". El fresado de precisión CNC controla la rugosidad a alrededor de Ra0,8μm, que luego se puede reducir aún más a Ra0,4μm mediante pulido químico o tratamiento electrolítico con parámetros específicos. ShowyMetal tiene capacidades de anodizado y enchapado, y puede completar el procesamiento del acabado de la superficie del diente en una sola parada, asegurando una apariencia libre de rayones.
¿Cuál es el plazo de entrega típico para la producción en masa de 1000 piezas de equipo?
Depende del material y la complejidad estructural. Para engranajes externos simples de aleación de aluminio, ShowyMetal puede realizar una producción en masa en 15 a 25 días con una capacidad de 72 unidades. Si se trata de un tratamiento térmico o de engranajes helicoidales complejos, el plazo de entrega se retrasará en consecuencia. Se recomienda proporcionar dibujos completos al realizar la consulta y emitiremos un programa de producción preciso.
¿Cómo garantizar la coaxialidad de los engranajes por lotes?
La coaxialidad depende principalmente de la elección del punto de referencia de sujeción. ShowyMetal recomienda el método de sujeción "dos pasadores en un lado" o "posicionamiento del orificio interior", utilizando un enlace de 5 ejes para completar el procesamiento del orificio interior, la superficie de referencia y la superficie del diente al mismo tiempo, eliminando errores de sujeción secundarios desde la fuente. Antes del envío, CMM detectará la desviación del plano de referencia para garantizar que se cumplan los requisitos de tolerancia del dibujo.
¿A qué se debe prestar atención al procesar engranajes de plástico de ingeniería?
El material tiene un gran coeficiente de expansión térmica, por lo que se debe prestar atención al control de enfriamiento para evitar deformaciones. Se recomienda utilizar POM (polioximetileno) como material de primera elección, que tiene mejor estabilidad dimensional. Durante el procesamiento se adopta la estrategia de pequeña profundidad de corte y alta velocidad. ShowyMetal está familiarizado con las características de corte de PA66, POM, PEEK y otros plásticos de ingeniería, y puede proporcionar recomendaciones específicas de herramientas y parámetros.
Conclusiones y recomendaciones de acción.
El mecanizado de precisión de engranajes CNC no es solo un proceso de corte, sino también una ingeniería sistemática de ciencia de materiales, tecnología de herramientas e inspección de precisión. A la hora de elegir un proveedor, no sólo debes fijarte en el precio unitario, sino también prestar atención a suCapacidades de control de consistencia de lotesyCalidad de apariencia superficial. ShowyMetal cuenta con el respaldo de un grupo de 72 equipos CNC y utiliza un riguroso acoplamiento de ingeniería DFM y sistemas de inspección a gran escala para ayudar a los clientes a evitar riesgos de producción y lograr una transformación fluida de dibujos a piezas de alta calidad.
Si enfrenta desafíos de precisión o presión de entrega masiva en su sistema de transmisión de engranajes, le invitamos a enviar dibujos CAD y hojas de BOM a nuestro equipo técnico para obtener análisis DFM gratuitos y cotizaciones precisas.



