






El impacto de la selección del grado de aleación de aluminio en el rendimiento del mecanizado CNC
En la personalización de piezas CNC de aleación de aluminio de precisión, la calidad del material es la variable principal que determina la dificultad del procesamiento, el costo y el rendimiento final. Si los ingenieros sólo se centran en la resistencia o el costo al seleccionar productos, a menudo ignoran el impacto clave de la maquinabilidad en el tiempo de entrega y el rendimiento. Entre los principales materiales de aluminio de calidad aeronáutica, el 7075-T6 se utiliza a menudo en piezas estructurales debido a su alta resistencia, pero debido a sus características de enfriamiento y endurecimiento, tiene una alta resistencia al corte y un rápido desgaste de la herramienta. Por el contrario, 6061-T6 tiene un excelente rendimiento de corte y estabilidad de procesamiento, y es una opción común para la producción en masa que equilibra la eficiencia y el rendimiento de costos. 5052-H32 se utiliza principalmente para piezas de apariencia o piezas unidas de chapa metálica debido a su excelente resistencia a la corrosión y capacidades de formación de superficies.
Comprender el "factor de corte" es fundamental para las decisiones de compra. El rendimiento de corte relativo de la aleación de aluminio 6061 está cerca del valor de referencia y se puede mantener una alimentación estable utilizando carburo estándar o herramientas especiales de acero de alta velocidad; mientras que el 7075 requiere una menor profundidad de corte y velocidad de rotación para controlar el aumento de temperatura y evitar la deformación térmica de la pieza de trabajo. Si el dibujo no especifica un grado, se recomienda dar prioridad al 6061-T6 para reducir el riesgo de retrabajo en procesamientos posteriores.
Comparación de propiedades de grados de aleaciones de aluminio comúnmente utilizados.
- 6061-T6: Fácil de procesar, fácil de soldar, con buen efecto de recubrimiento superficial, adecuado para la mayoría de carcasas de maquinaria y electrónica de consumo en general.
- 7075-T6: Tiene una resistencia específica extremadamente alta y es adecuado para piezas estructurales mecánicas aeroespaciales y de alta gama. Sin embargo, su resistencia a la corrosión es ligeramente débil y es probable que aparezca corrosión blanca en la superficie.
- 5052-H32: Buena resistencia a la corrosión y excelente conformabilidad, adecuado para equipos de exterior, tanques de combustible o piezas exteriores que requieran pulido de superficies.
Análisis estándar de tolerancia de mecanizado CNC y rugosidad superficial.
Las capacidades de tolerancia reflejan directamente el nivel de control de procesos de la fábrica. Al seleccionar el mecanizado CNC de aleación de aluminio, debe quedar claro si el nivel de tolerancia en el dibujo es una tolerancia general (como ISO 2768-mK) o una tolerancia de precisión. La tolerancia dimensional del fresado convencional de tres ejes generalmente se controla dentro de ±0,1 mm, pero el uso de tecnología compuesta de torneado y fresado de varillaje de cinco ejes con accesorios de precisión puede estabilizar tolerancias dimensionales clave dentro de ±0,01 mm.
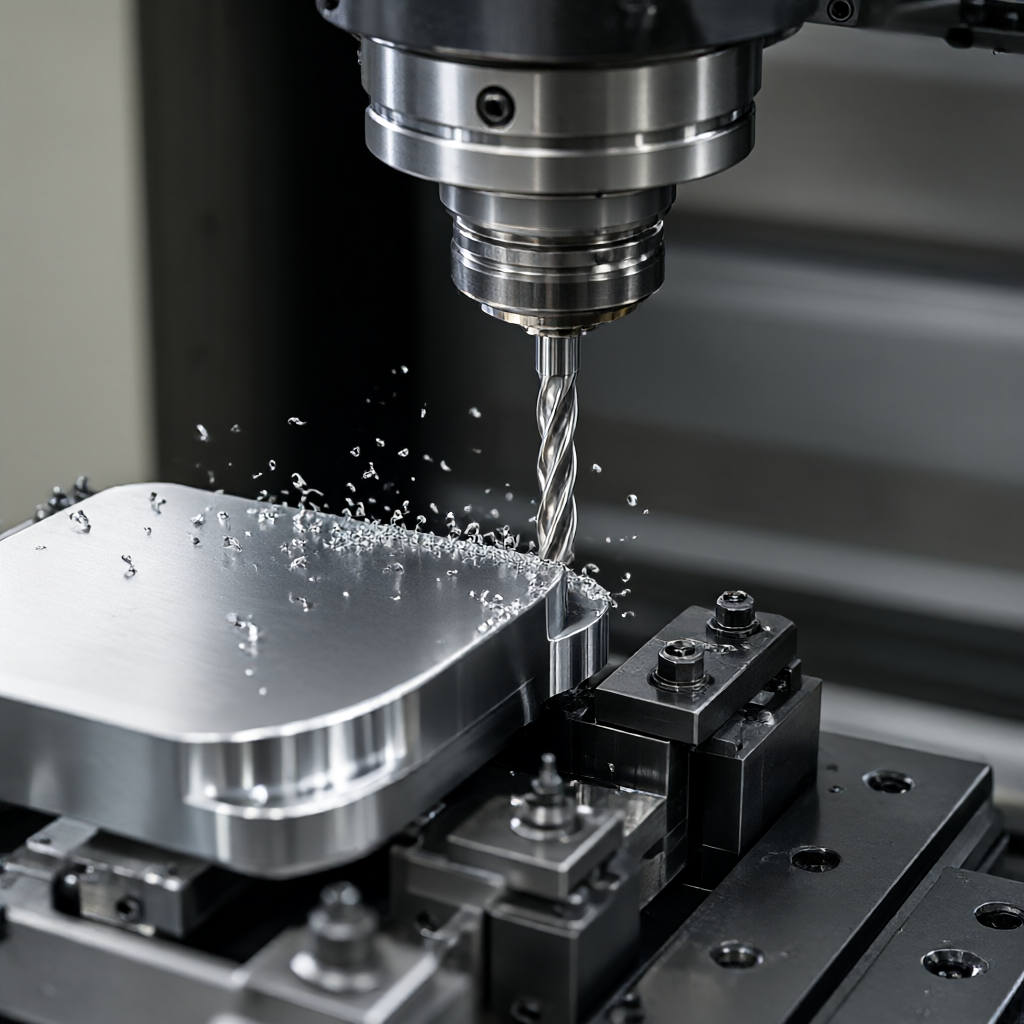
La rugosidad de la superficie (Ra) es un indicador dual de apariencia y función de ensamblaje. El valor Ra de las superficies de fresado ordinarias se sitúa principalmente entre 0,8 y 1,6 μm; Si necesita lograr una superficie de alto brillo o un efecto espejo, debe agregar procesos de acabado de desbarbado, esmerilado o anodizado. Para la apariencia de la superficie de dispositivos ópticos o productos 3C de alta gama, Ra0,4μm se ha convertido en un umbral de aceptación común, lo que requiere reservar un margen de pulido razonable durante la etapa de mecanizado para evitar marcas profundas de la herramienta que afecten el procesamiento posterior.
Las clases de tolerancia están vinculadas a los costes de fabricación.
| Clase de tolerancia | Rango de tamaño típico | Método de procesamiento | factor de costo |
|---|---|---|---|
| Tolerancia estándar | ±0,1 mm | Fresado/torneado de 3 ejes | punto de referencia |
| Tolerancia de precisión | ±0,05 mm | Posicionamiento de accesorios de precisión | 1,3 - 1,5 |
| Tolerancia de alta precisión | ±0,01 mm | Combinación de cinco ejes/torneado y fresado + sujeción múltiple | 2.0 o superior |
Evaluación de las ventajas y desventajas de diferentes opciones de procesamiento de superficies.
El tratamiento de la superficie no solo está relacionado con la apariencia, sino que también afecta la resistencia a la corrosión de las piezas de aluminio y la posterior adhesión por pulverización. Al comparar opciones, es necesario sopesar el tiempo del ciclo del proceso y la consistencia del lote. El anodizado es el proceso de coloración y endurecimiento de superficies más utilizado para piezas de aluminio. El espesor de película estándar es de 8 a 12 μm, lo que puede proporcionar una excelente resistencia al desgaste y propiedades anticorrosión. El pulido con chorro de arena puede eliminar las marcas de las cuchillas de mecanizado y dar una textura mate. A menudo se utiliza como proceso necesario antes del anodizado.
Para proyectos con requisitos de apariencia especiales, el pulido espejo y el anodizado duro (por encima de 30 μm) son dos caminos completamente diferentes. El pulido espejo persigue un acabado visual elevado, pero es sensible a la tensión residual dentro de la pieza de trabajo y requiere un tratamiento de envejecimiento a baja temperatura; El anodizado duro mejora la dureza a través de una película de óxido más gruesa y es adecuado para condiciones de alta fricción. Al seleccionar los modelos, la cadena de proceso debe invertirse según el entorno de uso final (como niebla salina al aire libre, fricción manual) para evitar un "sobreprocesamiento" que provoque retrasos en la entrega.
Ruta del proceso de mecanizado y diseño del esquema de sujeción.
La racionalidad de la ruta del proceso determina la cantidad de deformación del procesamiento y la utilización del equipo. Para piezas de aluminio de paredes delgadas (espesor de pared


